

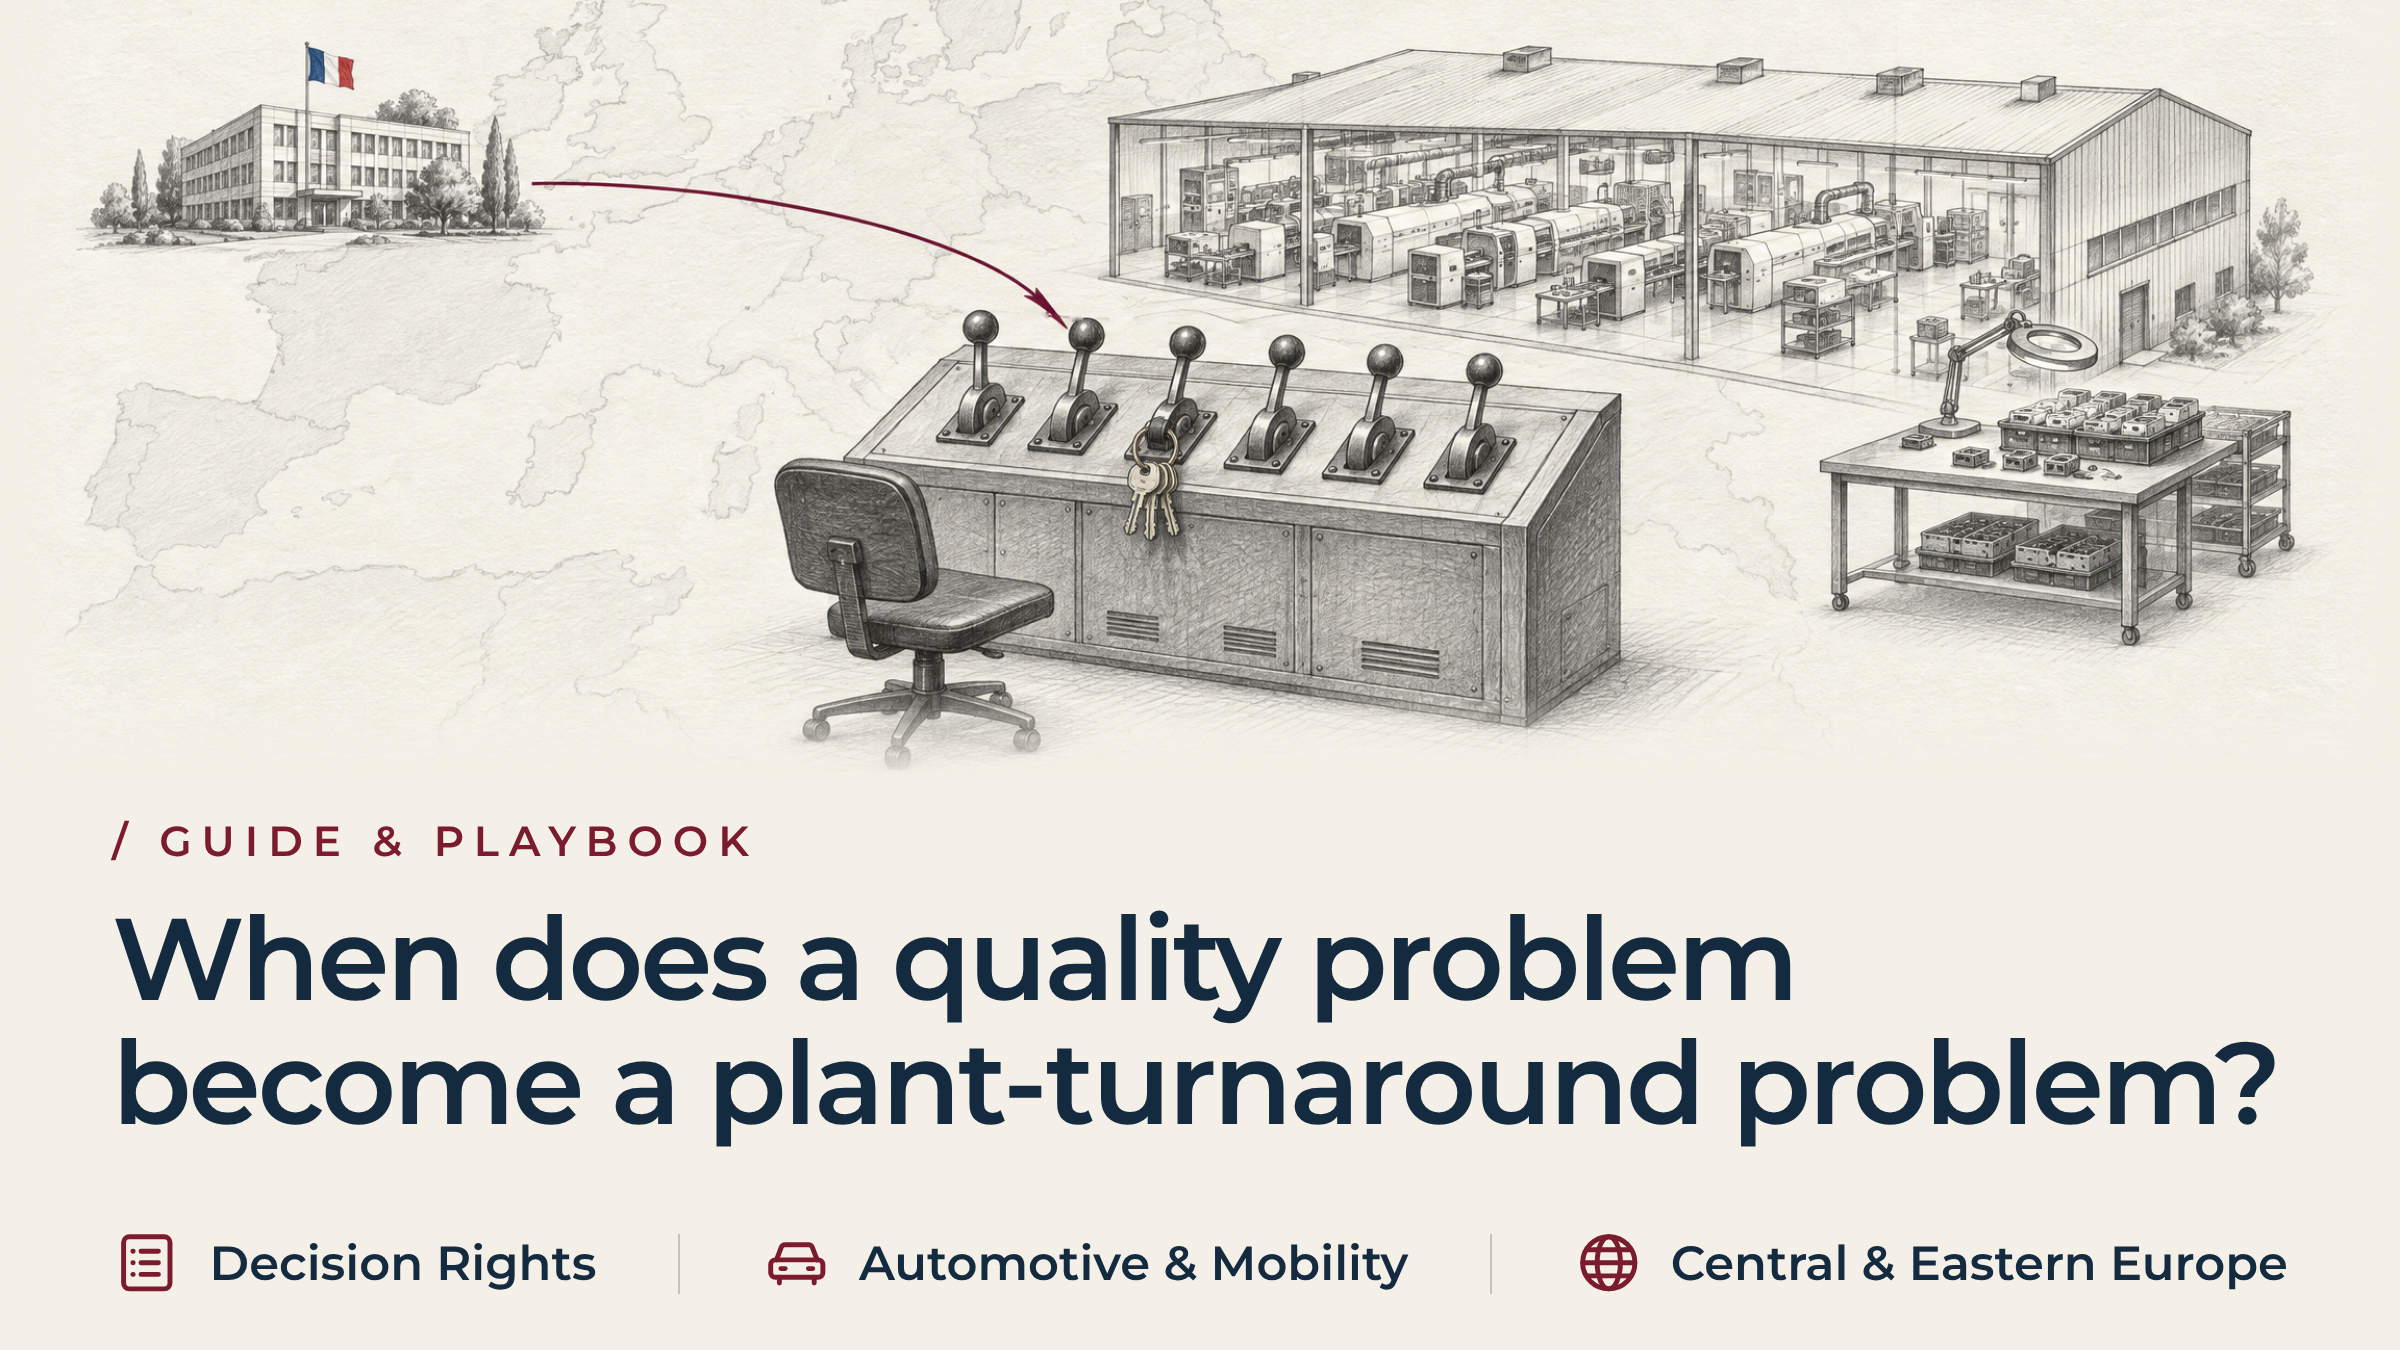
متى تتحول مشكلة الجودة إلى مشكلة تتطلب إيقاف تشغيل المصنع؟
باختصار
هناك عتبة واضحة تحدد متى تتحول مشكلة الجودة إلى أزمة تتطلب إعادة تنظيم المصنع. ولا علاقة لها بنسبة المنتجات المرفوضة. فمشكلة الجودة لا تتحول إلى أزمة تتطلب إعادة تنظيم المصنع إلا بشرط واحد: أن تكون القرارات اللازمة لحلها خارج نطاق صلاحيات الوحدة المسؤولة عن هذا المؤشر. وتستمر الإجراءات التصحيحية في مسارها، ومع ذلك تستمر الخسائر نفسها في التكرار. وعند هذه المرحلة، يكون المصنع قد توقف عادةً عن التعامل مع العيب باعتباره استثناءً. فقد قامت المؤسسة بهدوء بإعادة تصميم جدول الإنتاج، وأولويات الصيانة، ونفقات الأدوات، وتوزيع الموظفين على الورديات وفقًا لذلك. وعند هذه المرحلة، فإن مطالبة مدير الجودة بإصلاح المشكلة مرة أخرى يُعدّ عبئًا أكبر من اللازم على قسم واحد. فالقرار الآن يقع على عاتق عدة أقسام.
القضية التي لن تغيب عن جدول الأعمال
يتبع الاستعراض الشهري للعمليات نمطًا مألوفًا. تُظهر لوحة مؤشرات الجودة مؤشرات حمراء مستمرة. ولا يزال معدل العائد من المحاولة الأولى منخفضًا في خط الإنتاج الرئيسي. وتظل تكلفة الخردة الداخلية أعلى من الميزانية المحددة. كما يسجل سجل شكاوى العملاء نفس حالات عدم المطابقة في الأبعاد، شهرًا بعد شهر.
على مدى عدة دورات إعداد تقارير، قدم مدير الجودة سجلاً كاملاً بالإجراءات التصحيحية. وقد أنجز فريق الجودة مخططات «عظم السمكة». كما قام بتحديث تحليلات أنماط الفشل وآثارها، وأضاف أجهزة استشعار للفحص.
لا يزال العيب يتكرر. تظل صناديق النفايات ممتلئة، وما زال طاولة الفرز غير المتصلة بالشبكة مزودة بالموظفين، وتستمر ساعات العمل الإضافية في عطلة نهاية الأسبوع في ضمان وصول الشحنة إلى العميل.
في المقر الرئيسي للمجموعة، يكون رد الفعل الطبيعي هو التركيز بشكل أكبر على الجانب الوظيفي. فيسأل القادة عن سبب عدم قيام قسم الجودة بفرض المعيار. ويفكر البعض في استبدال مدير الجودة، أو إرسال فريق تدقيق من الشركة الأم. وهذا التوجه أمر معقول. فالمؤشر الأحمر الذي يرتبط باسم مسؤول معين يبدو وكأنه ثغرة في المساءلة. والمساءلة هي بالضبط ما يجب على مجلس الإدارة التحقق منه.
تكمن الصعوبة في أن مدير الجودة هو المسؤول عن المؤشر. لكنه نادرًا ما يكون مسؤولاً عن العوامل الستة التي تؤثر عليه. وهذه العوامل هي: جدولة أعمال الصيانة، وتجديد الأدوات، ومواصفات المواد الخام، وسرعة خط الإنتاج، وتوزيع الموظفين على الورديات، وتخطيط تسليم المنتجات للعملاء.
إن تحميل قائد تنفيذي واحد مسؤولية نتيجة على مستوى النظام بأسره لن يؤدي إلى تصحيح الخلل. بل إنه يؤدي في المقام الأول إلى تأخير اللحظة التي يسأل فيها أحدهم: من الذي يمتلك الصلاحية لتغيير ذلك؟.
لماذا يصعب رؤية الحدود عبر الحدود الوطنية
عندما تدير مجموعة ما مصانع في عدة بلدان، يتابع المقر الرئيسي الأداء من خلال مؤشرات موحدة. فمعدلات العيوب المقاسة بوحدة «أجزاء في المليون»، ونسبة المنتجات المرفوضة كنسبة مئوية من الإيرادات، وعدد حالات 8D المفتوحة للعملاء، كلها تصف الأعراض فقط. وهي لا تكشف سوى القليل عما قام به المصنع في الخفاء للحفاظ على استمرار عمليات الشحن.
في قاعة المصنع، تكون العواقب التجارية لتوقف خط الإنتاج فورية. لنفترض أن قالب الختم بدأ ينحرف عن مساره بعد أربع ساعات من الاستخدام المتواصل. نادرًا ما يقوم المشرفون بإيقاف المكبس لإصلاح القالب، لأن إيقافه ينطوي على مخاطر تأخير الشحن. وبدلاً من ذلك، يقوم المشغلون المؤقتون بفرز القطع يدويًّا، وإزالة الحواف الخشنة، وإعادة إدخال المكونات غير المطابقة للمواصفات إلى أجهزة التثبيت الثانوية.
هذه حلٌ معقول على المدى القصير لالتزام تسليم عاجل. لكن الصعوبة تبدأ عندما يتكرر هذا الوضع لفترة طويلة بما يكفي ليصبح أمراً دائماً.
كيف يتحول الحل البديل إلى نموذج التشغيل
عادةً ما يستمر حل بديل كهذا لبضع دورات تشغيلية. ثم يتوقف عن كونه استثناءً ويبدأ في الظهور ضمن وثائق التخطيط الخاصة بالمصنع نفسه. وهناك ثلاثة تغييرات عادةً ما تشير إلى حدوث هذا التحول.
- تبدأ جداول الإنتاج في تخصيص ساعات تشغيل ثابتة للآلات، وعدد الموظفين، والمساحة المخصصة لعمليات الفرز وإعادة التصنيع. وهذا يضع حداً لمعاملتها على أنها أعمال إضافية عرضية.
- تقوم إدارة هندسة التصنيع بكتابة تعليمات العمل القياسية الخاصة بطاولة التصحيح. وهذا يمنح الحل البديل نفس الوضع الإجرائي الذي تتمتع به العملية المعتمدة.
- تقوم وحدة التحكم في المصنع بفتح رمز محاسبي يُدرج تكاليف العمالة المتعلقة بإعادة العمل ضمن المصاريف العامة غير المباشرة. وبذلك يتوقف ظهورها كفرق مقابل تكلفة العملية الأصلية.
بمجرد تطبيق هذه التغييرات الثلاثة، لم يعد التسليم المقبول دليلاً على استقرار العملية. بل إنه دليل على وجود نموذج تشغيلي ثانٍ غير رسمي، تم إنشاؤه لحماية أرقام إنتاج النموذج الأول. وما يبدو وكأنه فشل فردي في الجودة هو في الواقع فشل متعدد الوظائف في الجودة. فهو يمتد عبر ستة عوامل تشغيلية، وليس مجرد وظيفة واحدة تعاني من ضعف الأداء.
تحديد عتبة إصلاح المصنع في حالة وجود مشكلة في الجودة
لا يمكن تحديد هذه اللحظة بنسبة مئوية ثابتة، أو قاعدة تصعيد عامة، أو فترة تعافي نموذجية. فكل مصنع له خصائصه الخاصة فيما يتعلق بالعمليات وهامش الربح، ضمن قيوده الخاصة. وأي قاعدة عددية عامة من شأنها أن تختلق الدقة بدلاً من تشخيص الوضع الحقيقي للمصنع. وبدلاً من ذلك، تتكرر مجموعة متسقة من المؤشرات النوعية. وأربعة منها هي الأكثر أهمية.
- أصبحت عمليات إعادة التصنيع جزءًا من التخطيط القياسي للإنتاج. ويقوم المصنع الآن رسميًا بتخصيص ساعات تشغيل الآلات، وعدد الموظفين، والمساحة الأرضية لعملية الفرز. ولم يعد المصنع يتعامل مع هذه العملية على أنها استثناء يجب إنهاؤه.
- يمتد السبب الجذري ليشمل أكثر من وظيفة واحدة. ويتطلب حل هذه المشكلة إجراء تغييرات متكاملة في فترات الصيانة، ومواصفات المواد، وأوقات دورات خط الإنتاج، وتوزيع الموظفين. ولا يملك أي رئيس وظيفي بمفرده الصلاحية لإصدار أوامر بهذا الشأن إلى نظرائه.
- تستنزف إجراءات الاحتواء سعة التشغيل في المصنع ورأس المال العامل. فمناطق الحجر الصحي، ودورات الفحص غير المتصلة بالشبكة، والمخزون غير المطابق للمواصفات، كلها تشغل مساحة أرضية. كما أنها تستهلك السيولة النقدية التي يحتاجها المصنع لإنتاج منتجاته الأساسية.
- لا يمكن للمصنع إزالة العيب دون التسبب في أزمة في التسليم. ولا يمكنه تحديد موعد لإصلاح الأدوات أو إجراء صيانة شاملة للآلات أو إعادة تصميم العمليات دون أن يشكل ذلك تهديدًا فوريًا للشحن. وهذا يعني أنه فقد هامش الأمان التشغيلي.
عندما تتوافر هذه الشروط الأربعة معًا، فإن التعامل مع هذه المسألة باعتبارها مشكلة جودة لن يؤدي إلى حلها. فقد تجاوزت القرارات المطلوبة بالفعل نطاق الاختصاص الوظيفي المسؤول عن هذا المؤشر. وهذا هو الاختبار الحقيقي الذي يحدد متى تحتاج الجودة إلى سلطة تنفيذية، بدلاً من دورة تصحيحية أخرى، وهو أوضح مؤشر عملي على أن مشكلة الجودة قد تحولت إلى مشكلة تتطلب إعادة هيكلة المصنع.
تحديد نطاق التفويض وفقًا للقرارات، وليس وفقًا للمؤشرات
يعتمد التعافي على مواءمة حجم التفويض التنفيذي مع القرارات التي يجب أن يشملها. ولا ينبغي أن تكون الإدارة التي تحولت بطاقة أدائها إلى اللون الأحمر أولاً هي التي تحدد هذا الحجم.
AIAG's دليل حل المشكلات CQI-20 يُدمج الدعم التنفيذي وفريقًا متعدد الوظائف في كل مرحلة من مراحل حل المشكلات المنظم. ولا يُعامل هذا العمل على أنه أمر تنجزه إدارة الجودة بمفردها. وهذا الإطار مهم. ويُعتبر مصدر خارجي عن شركة CE Interim أن عدم المطابقة المزمنة مسألة تتعلق بالقيادة، وليست مجرد مسألة تخص إدارة الجودة.
والتعامل مع الأمر بهذه الطريقة يبدأ من الجانب المحاسبي. وقد وضعت الجمعية الأمريكية للجودة تكلفة الجودة يفصل هذا الإطار بين نفقات الوقاية والتقييم وتكلفة سوء الجودة بحد ذاتها. وهو يوفر للمصنع نقطة مرجعية شفافة بدلاً من معيار ثابت. وعند تطبيقه على هذا العيب، يشمل ذلك تكاليف العمالة المباشرة، والمواد المُهدرة، ورسوم الشحن الاستثنائية، وعمليات الفرز الخارجية، ووقت تعطل الآلات، وتآكل الأدوات.
وعندما يُنظر إلى الأمر كبند واحد في حساب الأرباح والخسائر الخاص بالمصنع، تتضح الحاجة إلى منح الصلاحيات على مستوى الإدارة التنفيذية. وغالبًا ما تكون هذه الخطوة المحاسبية هي ما يجعل هذا الحد الفاصل مرئيًا في النهاية لمجلس الإدارة الذي لم يرَ هذا الخلل إلا بشكل مجزأ.
إعادة تنظيم الحوافز التي أدت إلى ظهور هذا الخلل
كما أن التفويض الذي يتناسب مع القرار يحتاج إلى الصلاحية اللازمة لتغيير الطريقة التي تقيّم بها المنظمة موظفيها. فالأمر لا يقتصر فقط على ما تطلب المنظمة منهم القيام به. وهناك ثلاثة أنواع من إعادة التوجيه تتكرر بشكل كافٍ بحيث تستحق الذكر.
- عندما تكون أهداف المشرفين مقتصرة على مكافأة الإنتاج اليومي للوحدة، فإنهم سيعارضون التوقفات المؤقتة في خط الإنتاج التي تتطلبها أعمال الصيانة. ويُحتسب هذا التوقف ضمن حصتهم قبل أن تظهر أي فائدة من الإصلاح.
- عندما يكون الهدف الوحيد لقسم المشتريات هو خفض تكلفة الوحدة، فإنه سيستمر في شراء مدخلات هامشية تؤدي إلى إنتاج نفايات في المراحل اللاحقة من العملية. والوفورات واضحة للعيان، لكن لا أحد يحمّل تكلفة هذه النفايات على قسم المشتريات.
- عندما تطلب المؤسسة من المشرفين إعطاء الأولوية القصوى لتسليم الطلبات للعملاء، فإنهم يستمرون في تشغيل المعدات غير المستقرة. ولا يوقفونها، لأن إيقافها هو القرار الوحيد الذي يتوقعون أن يُطلب منهم تبريره أولاً.
إن التفويض الموثوق به يتمتع بالمكانة التي تسمح له بإعطاء الأولوية لقدرات العملية والنتائج الجيدة المقبولة على هذه الحوافز المحلية. وهذه هي بالضبط السلطة التي لم تمنحها المنظمة أبدًا لمدير الجودة.
البعد العابر للحدود في الممارسة العملية
إن ممارسة هذه الصلاحية عبر الحدود تتطلب وجودًا فعليًّا، وليس مجرد مراجعة ربع سنوية من بلد آخر. يمكن للجنة مقرها في ميونيخ أو زيورخ أو باريس الاطلاع على الأرقام الإجمالية الصادرة عن المصنع. لكن من تلك المسافة، لا يمكنها التأكد مما إذا كانت العملية المعتمدة تحافظ على دقة تلك الأرقام. فقد تكون هناك عملية غير رسمية تعمل جنبًا إلى جنب معها وتقوم بهذه المهمة بدلاً منها.
يبدأ التدخل الفعال بالتحقق المباشر. حيث يقوم المسؤول التنفيذي بجولة في خطوط الإنتاج، ويفحص المخزون الخاضع للحجر، ويحضر عمليات تسليم المناوبات. ويتحدث إلى المشغلين وصانعي الأدوات وفنيي الصيانة الذين يعرفون بالفعل أين يكمن العائق الحقيقي.
وهذا يعني أيضًا حماية المصنع من أي تدخل سابق لأوانه أثناء تنفيذ الإصلاح. فإيقاف تشغيل المعدات غير المستقرة لإجراء صيانة شاملة للأدوات يؤدي إلى انخفاض الإنتاج لفترة معينة. ويحتاج المسؤول التنفيذي إلى الصلاحيات اللازمة لإدارة تلك المحادثات مع العملاء ومع القسم التجاري في المقر الرئيسي. ولا ينبغي اعتبار الانخفاض المؤقت أزمة جديدة.
يحتفظ مجلس الإدارة بالقرارات الاستراتيجية: مساحة الموقع، والشروط التجارية، والاستثمار الرأسمالي. أما التفويض الذي يمنحه فهو مخصص للتنفيذ. ويشمل ذلك تحقيق الاستقرار في العمليات اليومية، وإعادة ترتيب أولويات الصيانة والإنتاج، وبناء القدرات المحلية التي تضمن استمرار العمل بعد انتهاء فترة التفويض.
دراسة حالة: عندما تحولت أزمة الجودة في مصنع للأسلاك إلى مهمة إصلاحية إلزامية
تدير شركة فرنسية رائدة في تصنيع أجهزة الاستشعار الإلكترونية وأسلاك التوصيل الخاصة بالسيارات منشأة إنتاج في وسط شرق أوروبا. وقد مرت الشركة بأربعة أشهر من أزمة الجودة المتفاقمة. وقام مدير الجودة في الموقع بتنفيذ سلسلة كاملة من الإجراءات التصحيحية وفق منهجية 8D.
لم ينجح أي من ذلك. فقد استمرت خطوط اللحام والتغليف الآلية عالية السرعة في المصنع في تسجيل معدل عيوب داخلية بلغ 18 في المائة. وأدى حدوث جسور اللحام والفراغات المجهرية في الختم إلى تلقي إخطارات متكررة من العملاء بشأن الجودة، مما جعل توقف خط الإنتاج الخاص بأحد العملاء أمراً وشيكاً.
وقد فسرت الإدارة العليا للشركة في باريس هذا الأمر، بشكل مفهوم، على أنه إخفاق في الامتثال. وبدأت في الاستعداد لاستبدال مدير الجودة المحلي. ثم اتضح أن الأسباب تتعدى قسمًا واحدًا وتشمل عدة أقسام. فقام الرئيس التنفيذي للمجموعة بالاستعانة بشركة «سي إي إنتيريم» بدلاً من ذلك.
قامت شركة CE Interim بتعيين مدير تنفيذي مؤقت متخصص في إعادة هيكلة العمليات، تم فحص مؤهلاته والتأكد من مطابقته لمتطلبات المهمة، في الموقع في غضون 72 ساعة من استكمال إحاطة المهمة. وكان هذا المدير التنفيذي مكلفًا بمهمة مباشرة من مجلس الإدارة، مع صلاحيات شاملة لعدة وظائف تشمل جدولة الإنتاج، والصيانة، وهندسة الأدوات، والجودة معًا.
ما توصلت إليه عملية التدقيق
لم تكن المهمة الأولى للمدير التنفيذي هي إعادة فحص وصلات اللحام. بل كانت تتمثل في القيام بجولة تفقدية، وقراءة سجلات الورديات، والسؤال عن سبب عدم تغير الرقم. وقد أوضحت ثلاث نتائج هذا الأمر مجتمعةً.
- كان مدير الجودة مسؤولاً عن مؤشر الأداء الرئيسي (KPI) الخاص بالفشل، لكنه لم يكن يتمتع بأي سلطة على جدول الإنتاج. ولم تكن الأهداف المحددة للمشرفين تكافئ سوى معدل الإنتاج اليومي، لذا كان الحافز يعمل في الاتجاه الخاطئ: فقد كان تجاهل تحذيرات أجهزة الاستشعار الحرارية وتأخير تغيير رؤوس اللحام يحميان أرقام أداء المشرف أكثر مما كان يفعله الإبلاغ عن أي توقف في العمل.
- كانت إدارة المشتريات الجماعية تعمل على تحقيق هدف الشركة المتمثل في خفض التكاليف. وقد تحولت إلى مورد مواد صهر أقل تكلفة دون التحقق من ملاءمته لخطوط الإنتاج الآلية عالية السرعة. ولم يطلب أحد من قسم الجودة الموافقة على هذا القرار.
- كان المصنع قد أنشأ سراً عملية سرية تضم ثلاثين فنيًّا من وكالة توظيف مؤقتة. وكان هؤلاء يعيدون صياغة أغطية أجهزة الاستشعار المعيبة يدويًّا ويعيدون لحامها تحت مصابيح مكبرة. وأدى ذلك إلى إضافة 45,000 يورو أسبوعياً إلى تكاليف الاحتواء غير المدرجة في الميزانية، وهي تكاليف لم يعرضها أحد على مجلس الإدارة كرقم واحد.
ما الذي تغير خلال سبعة أسابيع
ونظرًا لأن نطاق التفويض شمل النظام بأكمله، وليس الجودة وحدها، فقد أجرت الإدارة التنفيذية ثلاثة تغييرات متتالية.
- تم إيقاف تشغيل الخلايا الآلية غير المستقرة لمدة ستة وثلاثين ساعة. وقد أتاح ذلك للفريق إجراء صيانة شاملة لأحواض موجة اللحام، وإعادة معايرة المنحنيات الحرارية، واستعادة مواصفات مادة التلحيم المعتمدة أصلاً.
- تم استبدال أهداف الحجم الإجمالي للوحدات المحددة لمشرفي الورديات بمعدل العائد المقبول في المرحلة الأولى من الإنتاج. وقد أدى ذلك إلى إزالة الحافز الذي يدفع إلى تمرير الوحدات المعيبة إلى المراحل اللاحقة بدلاً من إيقاف خط الإنتاج.
- تم التخلص تمامًا من طاولات إعادة العمل دون اتصال بالإنترنت. وأصبحت الدفعة غير المطابقة للمعايير تؤدي الآن إلى توقف الخلية فورًا وإحالة الأمر إلى المشرف، بدلاً من إجراء تصحيح يدوي دون لفت الانتباه.
في غضون سبعة أسابيع، بلغت نسبة العائد من المرة الأولى على الخطوط الآلية 96.5 في المائة. وانخفضت شكاوى العملاء المتعلقة بالجودة إلى الصفر. وأوقف المصنع عمل فريق إعادة التصنيع التابع للوكالة، ووفر 1.9 مليون يورو من تكاليف الفشل وإعادة التصنيع السنوية. ولم يتطلب أي من ذلك تعيين مدير جودة آخر. بل كان الأمر يتطلب سلطة تتجاوز نطاق وظيفة الجودة، وتكون مسؤولة أمام المدير التنفيذي للعمليات، وتتمتع بالصلاحية لوقف استخدام الأدوات غير المستقرة، وإعادة ترتيب أولويات الصيانة، وإعادة تحديد حوافز المشرفين، كل ذلك ضمن ولاية منسقة واحدة.
الأسئلة المتكررة حول عتبة إعادة تشغيل المصنع في حالات مشاكل الجودة
ما الذي يجعل حالة عدم المطابقة في مجال التصنيع مشكلة تتعلق بالجودة، وليس مشكلة تتعلق بالتصحيح؟
يظل التصنيف ضمن نطاق الجودة طالما أن السبب يقع ضمن نطاق وظيفة واحدة وتكون المسؤولية واضحة. ولا ينبغي أن يتطلب التصحيح تغيير جدول الإنتاج أو ميزانية الأدوات أو خطة التوظيف. وبمجرد أن يتطلب التصحيح اتخاذ قرارات خارج نطاق صلاحيات قسم الجودة، يجب تغيير التصنيف تبعًا لذلك.
ما هي العلامات الأولى التي تشير إلى أن مشكلة الجودة تتطلب تدخلاً من الإدارة العليا، بدلاً من دورة تصحيحية أخرى؟
تعد الإجراءات التصحيحية التي تتكرر دون تحقيق استدامة علامة مبكرة على وجود مشكلة. وكذلك الحال بالنسبة لساعات العمل الإضافية التي تستمر في الارتفاع بينما يظل حجم الإنتاج ثابتًا، وطاولة إعادة العمل خارج خط الإنتاج التي تظل مشغولة بشكل دائم، وجدول الإنتاج الرئيسي الذي يتضمن بهدوء مخصصات للخردة.
هل يعني رفع مستوى مشكلة الجودة إلى مستوى «توجيه إعادة الهيكلة» أن مدير الجودة قد فشل؟
لا. عادةً ما تكون أسباب العيب المزمن متفرقة بين مجالات الصيانة والمشتريات والجدولة وتخطيط الإنتاج. لم تفشل الوظيفة في أداء مهامها. بل إن المشكلة قد تجاوزت نطاق الصلاحيات الممنوحة لتلك الوظيفة، ومن الجدير توضيح هذا التمييز لمدير الجودة مباشرةً.
من الذي ينبغي أن يتولى مهمة إعادة الهيكلة بمجرد تجاوز الحد الأدنى؟
يجب أن يتولى هذه المهمة مسؤول تنفيذي تشغيلي: شخص يتمتع بصلاحيات اتخاذ قرار مباشرة فيما يتعلق بجدولة العمليات، والصيانة، والاستثمار في المعدات، وتعيين الموظفين. ويجب أن يكون منصبه رفيعًا بما يكفي داخل المؤسسة ليتصرف في جميع هذه المجالات دون الحاجة إلى الحصول على موافقة منفصلة لكل منها. فهذه الرتبة الرفيعة، وليس مجرد تغيير لقب مدير الجودة، هي ما يدفع المصنع فعليًّا إلى تجاوز هذا العتبة.
كم من الوقت ينبغي لمجلس الإدارة أن ينتظر قبل اللجوء إلى خطوات أكثر صرامة؟
الحد الأقصى هو دورتان. إذا استمر العيب في كلتا الدورتين، وظل الفرز خارج أوقات العمل أو خارج خط الإنتاج يحمي التسليم بدلاً من ضمان استقرار العملية، فيجب على مجلس الإدارة رفع الأمر إلى مستوى أعلى. ولا ينبغي له انتظار الدورة الثالثة لتأكيد هذا النمط.
مواءمة السلطة التنفيذية مع الواقع العملي
إن التغاضي عن وجود خلل مزمن في الجودة داخل أحد الأقسام العاملة لا يحمي المؤسسة. بل يؤدي ذلك في الغالب إلى تآكل مستمر في هوامش الربح وتكرار شكاوى العملاء. كما أنه يجعل مدير الجودة يتحمل مسؤولية قرارات لم تمنحه المؤسسة أبدًا الصلاحية لاتخاذها.
المعرفة ذات الصلة والخطوة التالية
السؤال المهم ليس ما إذا كان قسم الجودة يبذل جهدًا كافيًا، بل ما إذا كانت الصلاحيات المتوفرة بالفعل داخل المؤسسة كافية لاتخاذ القرارات التي تتطلبها المشكلة حاليًا. وفي حال لم تكن كذلك، فإن إجراء محادثة مع شريك مؤقت في CE تعد هذه الخطوة التالية معقولة.
مقالات ذات صلة:
- المدير المالي المؤقت أم مستشار إعادة الهيكلة: من الذي سيعيد تنظيم إدارة السيولة في مصنع بولندي يعاني من صعوبات مالية؟
- لماذا يستغرق البحث عن مدير مصنع دائم وقتًا طويلاً جدًّا أثناء فترة الصيانة الجارية؟
- مدير المصنع بالنيابة، أم مدير العمليات، أم الرئيس التنفيذي: من الذي ينبغي أن يقود عملية الانتعاش في المجر؟
تقدم شركة «سي إي إنتيريم» قيادة تنفيذية عابرة للحدود من أجل إجراء تحولات تجارية حاسمة في ظل الضغوط التشغيلية. وعندما تتجاوز إحدى عمليات التصنيع الأوروبية عتبة «إعادة تنظيم المصنع» بسبب مشاكل الجودة، يمكن لشركة «سي إي إنتيريم» تقديم المساعدة.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL