
فجوة في القيادة بمصنع سلوفاكي قبل إجراء تدقيق من قبل أحد العملاء
تُعد الشواغر مشكلة يمكن التعامل معها حتى اللحظة التي يضيق فيها الموعد النهائي المحدد من قبل العميل.
من هو المخول بالتوقيع على أي مستند في الشركة الجديدة؟
تحتاج الشركة التي انفصلت حديثًا إلى سلطة توقيع مستقلة للكيان منذ اليوم الأول: ما هي الصلاحيات التي يتم تفويضها، وما هي الصلاحيات التي تظل من اختصاص مجلس الإدارة.
التكاليف العالقة: التكاليف العامة التي لا يتحملها أحد بعد إتمام عملية البيع
عندما يتم بيع أحد الأقسام، تظل التكاليف العالقة بعد التصفية في شركة «RemainCo». لماذا تستمر التكاليف العامة، ومن يتحمل مسؤولية إزالتها؟.
لقد بعت الشركة. وما زلت تتولى إدارة كشوف رواتبها.
The seller transition services obligation keeps a divested business’s former parent delivering payroll, IT and finance until the buyer can stand alone.
الشركة المنفصلة لا تضم فريقًا قياديًّا. فمن يديرها؟
قد يؤدي وجود فجوة في القيادة نتيجة عملية الفصل إلى بقاء الشركة الجديدة دون قيادة في المجالين المالي والتكنولوجي. والسؤال هنا هو: ما الذي سيقرره المشتري، وما مدى سرعة اتخاذه لهذا القرار؟.
توزيع الموظفين في حالة الانفصال دون الإخلال بما تبقى
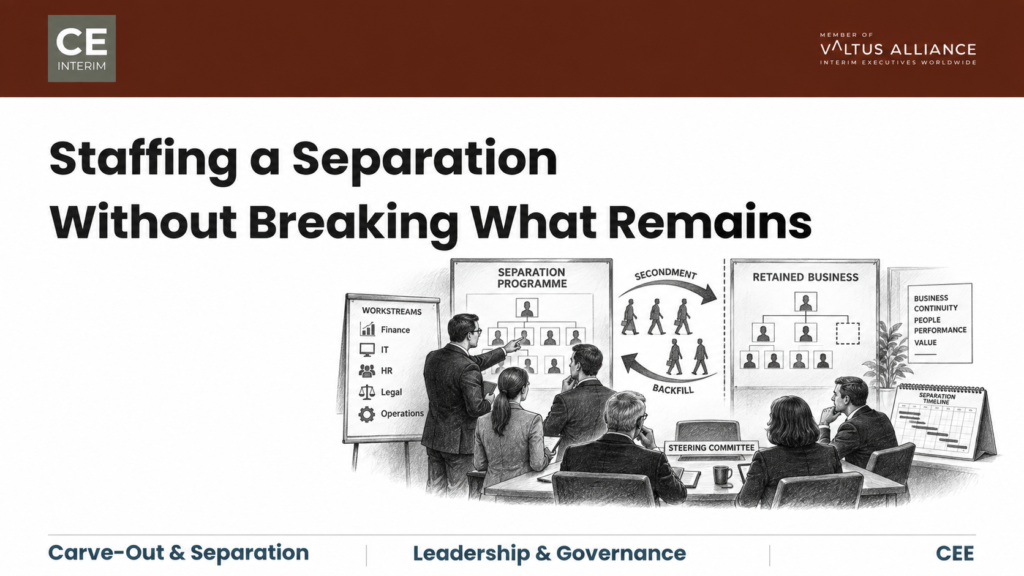
تتطلب عملية التصفية الموظفين الذين تعتمد عليهم الأعمال التي سيتم الاحتفاظ بها. وكيف يحدد مكتب إدارة الفصل مصير كل وظيفة: إما الاحتفاظ بها، أو شغلها بشخص آخر، أو الاستعانة بموارد خارجية.
نقل عمليات إنتاج «زيتور برنو»: إدارة التصنيع عبر الحدود دون فقدان السيطرة الهندسية
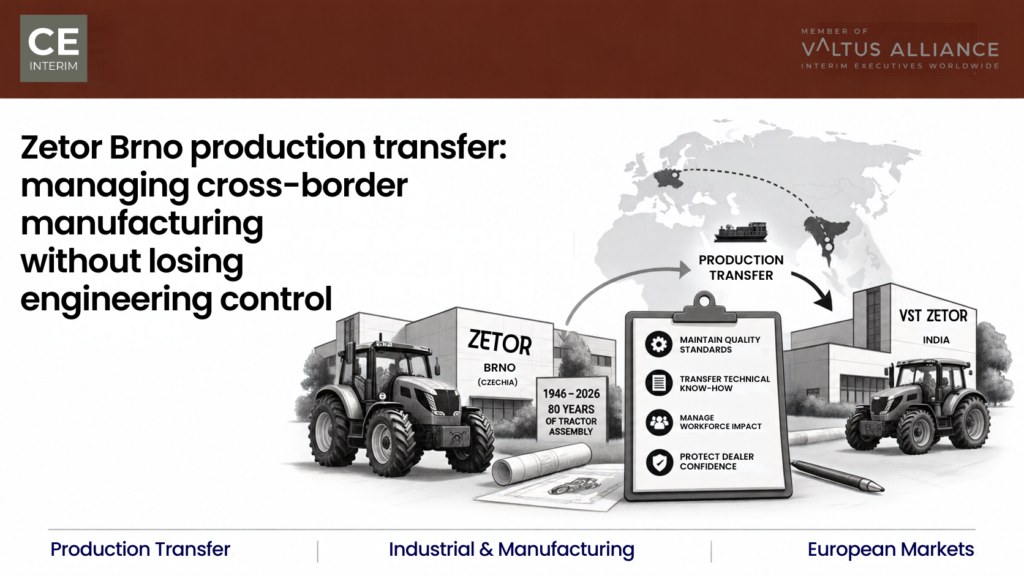
يُشكل نقل إنتاج «زيتور» من برنو إلى الهند اختباراً لمعرفة ما إذا كان بإمكان علامة تجارية للجرارات الحفاظ على الجودة والرقابة في ظل نقل عمليات التجميع إلى الخارج.
الحفاظ على استمرار تشغيل المصانع في أوروبا الوسطى والشرقية من خلال عملية فصل عبر الحدود
تؤدي عملية الفصل عبر الحدود إلى نقل ملكية مصنع في أوروبا الوسطى والشرقية، دون نقل التبعيات المرتبطة به. ما الذي يغفله التقرير المجمَّع للمجموعة، وما الذي يفشل أولاً، ومن الذي ينبغي أن يدير الموقع.
انسحاب شركة نستله من مصنع ديوسجيور: رؤى أساسية لحماية قيمة المصنع والحفاظ على القوى العاملة
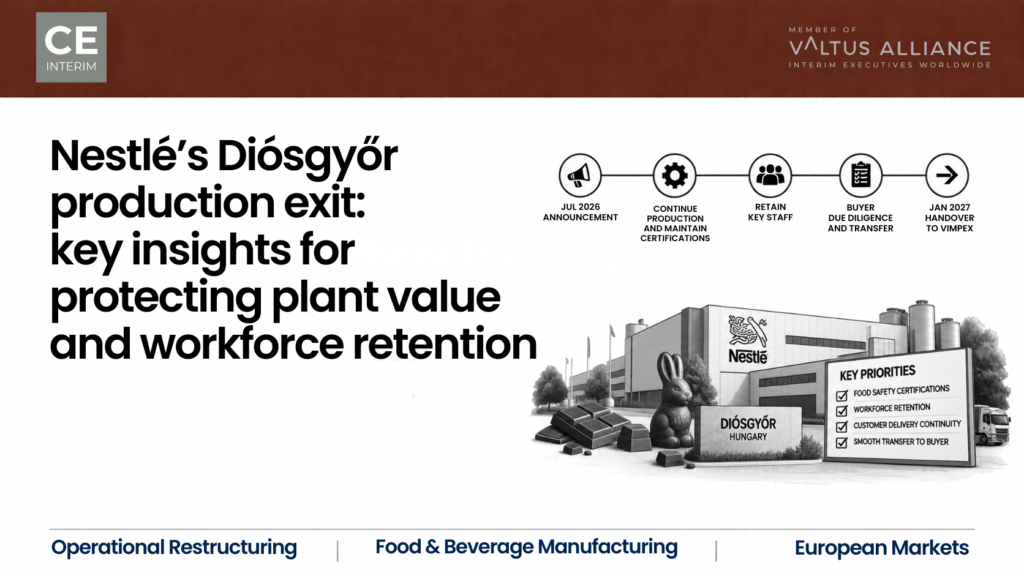
يُظهر انسحاب شركة «نستله» من مصنعها في ديوسجيور كيفية حماية شهادات الاعتماد والموظفين وسجل الأداء للمصنع ريثما يتم العثور على مشترٍ.
عندما ينتقل الإنتاج إلى مصنع في أوروبا الوسطى والشرقية، يصبح الموقع المستلم هو مصدر الخطر الحقيقي
باختصار: إن نجاح أو فشل عملية نقل الإنتاج وتوسيع نطاق العمليات في مصنع بأوروبا الوسطى والشرقية يتحدد في الموقع المستقبل، وليس في المصنع الذي يتم إغلاقه. إن نقل عمليات التصنيع إلى أوروبا الوسطى والشرقية ينقل المخاطر الفعلية؛ حيث تنتقل من المنشأة التي يتم إغلاقها إلى المصنع الذي يستقبل خطوط الإنتاج. تقوم الشركة التابعة المستقبلة باستيعاب آلات غير مألوفة، وتوظيف متخصصين تقنيين نادرين، وحماية عمليات التسليم للعملاء الحاليين في الوقت نفسه. تعمل معظم المصانع المستقبلة بالفعل بالقرب من طاقتها الاستيعابية القصوى، ونادرًا ما يتحدى المديرون المحليون الجدول الزمني غير الواقعي الذي تضعه الإدارة المركزية. يتطلب النقل الآمن سلطة تنفيذية مخصصة في الموقع. تُفصل هذه السلطة بين مراحل النقل المهمة والإنتاج اليومي. كما أنها تُجري تدقيقًا صادقًا لقدرات الآلات وتحمي الاستقرار قبل أن تصبح الالتزامات تجاه العملاء غير قابلة للتراجع. المواعيد النهائية الموروثة للنقل ومصانع الاستقبال الصامتة في أوروبا الوسطى والشرقية: تُحدث المواعيد النهائية الموروثة للنقل ومصانع الاستقبال الصامتة في أوروبا الوسطى والشرقية مخاطر تشغيلية كبيرة من خلال عدة عوامل رئيسية: نقل الإنتاج إلى أوروبا الوسطى: اهتمام كبير، وغياب خرائط طريق تشغيلية يُبرز نقل الإنتاج إلى أوروبا الوسطى فجوة واضحة بين النية الاستراتيجية والجاهزية للتنفيذ: لماذا ينطوي استلام الإنتاج المنقول في مصانع أوروبا الوسطى والشرقية على مخاطر تشغيلية أعلى يتطلب تنفيذ نقل الإنتاج عبر الحدود أكثر بكثير من مجرد نقل الآلات عبر الحدود، حيث تؤدي الاختلافات الهيكلية بين مواقع الإرسال والاستلام إلى زيادة المخاطر التشغيلية: علامات الإنذار المبكر بفشل عملية زيادة إنتاج مصنع في أوروبا الوسطى والشرقية بعد نقل الإنتاج: نادرًا ما تتلقى اللجان التنفيذية إنذارًا مبكرًا بمشاكل النقل من خلال التقارير الشهرية القياسية. تميل لوحات معلومات الشركات التابعة إلى البقاء خضراء حتى تفشل عمليات التسليم للعملاء. يمكن للقيادة بدلاً من ذلك البحث عن إشارات من أرض المصنع تشير إلى أن عملية زيادة إنتاج مصنع في أوروبا الوسطى والشرقية بعد نقل الإنتاج تواجه مشاكل بالفعل. أي من هذه العلامات تبرر التعامل مع عملية زيادة الإنتاج في مصنع أوروبا الوسطى والشرقية (CEE) على أنها تواجه مشاكل بالفعل، وليست على المسار الصحيح. تنفيذ تدخل قيادي ناجح لزيادة الإنتاج في المصنع: يتطلب إنقاذ عملية زيادة الإنتاج التي تعرضت لمشاكل حدودًا تشغيلية واضحة وقيادة مكرسة. عندما يستوعب المصنع برنامجًا رئيسيًّا تم نقله داخل هيكله الحالي، تتصادم ضغوط التسليم مع انضباط التشغيل التجريبي. يحتاج كل عملية تدرج إنتاج في مصنع في أوروبا الوسطى والشرقية (CEE) إلى هذا الفصل منذ اليوم الأول. فصل العمليات اليومية للمصنع عن حوكمة عملية نقل الإنتاج: المتطلب الأساسي للحوكمة هو الفصل. يجب أن تظل القيادة الحالية للمصنع مركزة على طلبات العملاء الحالية، والسلامة، والإنتاجية الأساسية. يجب أن تتولى هيئة برنامج مستقلة مسؤولية ممر النقل وتوفر القيادة لتسريع إنتاج المصنع في الموقع. وهذا يتطلب مديرًا مؤقتًا للمصنع يتمتع بالخبرة أو مديرًا متمرسًا لتسريع الإنتاج. ويقدم هذا الشخص تقاريره مباشرةً إلى مدير العمليات بالمجموعة أو إلى مجلس الإدارة. ويتمتع هذا الدور بصلاحيات اتخاذ قرارات صريحة بشأن المراحل الرئيسية، والنفقات، والقبول الفني. وهذا هو الخيار الإداري الأكثر أهمية على الإطلاق في أي عملية نقل إنتاج وتوسيع نطاق مصنع في أوروبا الوسطى والشرقية. أربعة ضوابط تشغيلية حاسمة لقيادة عملية توسيع نطاق المصنع في أوروبا الوسطى والشرقية: تقوم سلطة البرنامج بفرض أربعة ضوابط في أي عملية نقل إنتاج وتوسيع نطاق مصنع في أوروبا الوسطى والشرقية. دراسة حالة: تثبيت عملية نقل إنتاج بقيمة 45 مليون يورو إلى مصنع في أوروبا الوسطى والشرقية توضح المهمة التالية كيف تبدو عملية زيادة إنتاج مصنع في أوروبا الوسطى والشرقية في الواقع العملي، والتي تشمل موردًا ألمانيًا من الدرجة الأولى لمكونات مجموعة نقل الحركة ومصنعه المستلم في بولندا. التكليف: إدارة جدول نقل الإنتاج الموروث الذي يمتد على مدى ستة عشر أسبوعًا واجهت المجموعة ارتفاعًا متزايدًا في تكاليف التصنيع في منشأتها المحلية في ولاية ساكسونيا السفلى. وافق مجلس إدارتها على نقل خطي تصنيع آليين لمكونات ناقل الحركة وخلية تجميع فرعية آلية تعمل بالروبوتات. وكانت الوجهة هي شركتها التابعة بالقرب من فروتسواف، بولندا. كان البرنامج يمثل إيرادات سنوية من العملاء بقيمة 45 مليون يورو، حيث كان يزود ثلاثة مصانع ألمانية لتجميع المركبات بعلب ناقل الحركة الأساسية. وهذا الحجم هو ما يحول عملية نقل معدات عادية إلى عملية نقل إنتاج كاملة وتوسيع نطاق مصنع في أوروبا الوسطى والشرقية. وقد حددت الجداول الزمنية لإغلاق المصنع المحلي والمواعيد النهائية للخطة الاجتماعية في ألمانيا الجدول الزمني للعملية. حددت إدارة المشاريع في الشركة جدولاً زمنياً مدته ستة عشر أسبوعاً بدءاً من إيقاف التشغيل في ألمانيا وحتى بدء الإنتاج في بولندا. على الورق، بدا الأمر بسيطاً: يتم نقل آلات CNC الحديثة إلى منشأة قائمة ذات تكاليف عامة أقل. لكن في الواقع، كان الموقع المستقبِل في سيليزيا السفلى يعمل بالفعل بنسبة 91 في المائة من طاقته الإنتاجية. وكان معدل تغيب العمال يبلغ 7.8 في المائة. كما واجهت المصنع قيودًا إقليمية شديدة في التوظيف، حيث كانت نسبة البطالة المحلية لمشغلي آلات CNC المؤهلين أقل من 1 في المائة. وقبلت الإدارة الحالية للمصنع البولندي الموعد النهائي المحدد بستة عشر أسبوعًا دون اعتراض، لأن تحدي قيادة المجموعة كان ينطوي على تكلفة مهنية. كانت هذه الظروف تعني أن عملية زيادة إنتاج مصنع أوروبا الوسطى والشرقية بعد نقل الإنتاج كانت معرضة للخطر بالفعل قبل وصول الشاحنة الأولى. حقائق أرضية المصنع: أدوات غير مُعلَّمة، وفشل في المعايرة، ومخاطر التسليم. عندما بدأ النقل، غمرت الحقائق المادية المصنع. وصلت 32 شاحنة مسطحة غير مُعلَّمة تحمل خلايا روبوتية مفككة، وقوالب أدوات غير مُدرجة في الكتالوج، ووثائق غير مكتملة لأسلاك وحدة التحكم المنطقية القابلة للبرمجة (PLC). كانت الخطوط الألمانية تعتمد بشكل كبير على تعديلات المشغلين غير الموثقة والتجاوزات اليدوية التي لم يسجلها أحد في كتيبات الهندسة. وبمجرد أن أعاد المصنع تجميع الخطوط في ورشة العمل البولندية، فشلت في اجتياز اختبار المعايرة الأساسي. هذه هي اللحظة التي يتوقف فيها تشغيل مصنع في أوروبا الوسطى والشرقية بعد نقل الإنتاج عن كونه مجرد خطة ليصبح مشكلة تشغيلية حقيقية. ولتحقيق هذا الإنجاز، سحبت الإدارة المحلية سبعة من كبار فنيي الصيانة ومهندسي العمليات من خطوط الإنتاج الجارية. وكانت مهمتهم هي إصلاح الأعطال في المعدات الواردة. وظهرت العواقب على الفور. انهار الصيانة الوقائية على خطوط العملاء الحالية. وقفزت فترات التوقف غير المجدولة في البرامج الناضجة من 3 في المائة إلى 14 في المائة. وارتفعت معدلات الخردة على خطوط العملاء الحالية إلى 8.2 في المائة. وانخفضت نسبة التسليم الكامل في الموعد المحدد إلى 76 في المائة. وللحفاظ على استمرار تشغيل خطوط التجميع الخاصة بمصنعي المعدات الأصلية الألمان، بدأ المصنع البولندي في حجز خدمات نقل بري سريع مخصصة. كانت تكلفة هذا النقل تبلغ 180,000 يورو شهريًا كرسوم شحن إضافية. وأصدر أحد كبار مصنعي المركبات إشعارًا رسميًا بتصعيد المشكلة إلى مستوى الموردين (إشارة تحذير حمراء). وفرض غرامات قدرها 45,000 يورو يوميًا بسبب اضطراب التسليم، وهدد بإلغاء العقد بالكامل. التدخل: أربع خطوات تشغيلية لتأمين قيادة عملية زيادة الطاقة الإنتاجية للمصنع. استعان مجلس الإشراف بشركة CE Interim. وفي غضون 72 ساعة من إكمال موجز التفويض، وصل مدير برنامج التصنيع المؤقت ذو الخبرة إلى الموقع في سيليزيا السفلى. وتولى المدير السلطة التنفيذية الكاملة على ممر النقل. أولاً، العزل التشغيلي. قام المدير المؤقت بفرض فصل إداري مطلق على الفور. وعادت خطوط الإنتاج اليومية حصريًّا إلى مدير المصنع البولندي الحالي. وركز ذلك الفريق بشكل كامل على طلبات العملاء الحالية، مما أدى إلى القضاء على الهدر واستعادة الانضباط الأساسي في أرض المصنع. ثانيًا، تأمين الخبرة الحيوية من المصنع المرسل. تفاوض المدير التنفيذي المؤقت على حزم مالية للاحتفاظ بالموظفين في ألمانيا. و
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL