

Когда проблема с качеством превращается в проблему, связанную с остановкой завода?
Вкратце
Существует четко определяемый порог, при котором проблема качества превращается в проблему, требующую пересмотра производственной политики предприятия. Это не имеет ничего общего с процентом брака. Проблема качества становится проблемой, требующей пересмотра производственной политики, при одном условии: решения, необходимые для её устранения, выходят за рамки полномочий подразделения, ответственного за данный показатель. Корректирующие меры принимаются, но те же самые потери продолжают повторяться. К этому моменту предприятие, как правило, уже перестало рассматривать данный дефект как исключение. Организация незаметно перестроила вокруг него планирование производства, приоритеты технического обслуживания, расходы на инструментарий и укомплектование смен персоналом. На этом этапе просить директора по качеству снова исправить ситуацию — значит возлагать слишком большую нагрузку на одно подразделение. Теперь решение должны принимать несколько подразделений.
Проблема, которая не сходит с повестки дня
Ежемесячный обзор производственной деятельности проходит по привычной схеме. На панели показателей качества постоянно горят красные индикаторы. Выход готовой продукции с первого прохода на основной линии остается на низком уровне. Затраты на внутренний брак превышают бюджет. В журнале жалоб клиентов месяц за месяцем фиксируются одни и те же случаи несоответствия размерам.
На протяжении нескольких отчетных циклов директор по качеству представлял полную отчетность о корректирующих действиях. Группа по качеству завершила составление диаграмм «рыбья кость». Она обновила результаты анализа видов и последствий отказов и добавила контрольные датчики.
Дефект по-прежнему повторяется. Контейнеры для брака остаются переполненными, на автономном сортировочном столе по-прежнему работает персонал, а сверхурочная работа по выходным продолжает обеспечивать своевременную отгрузку заказов клиентам.
В штаб-квартире группы естественной реакцией становится более пристальное внимание к функциональным аспектам. Руководители задаются вопросом, почему отдел качества не обеспечил соблюдение стандарта. Некоторые рассматривают возможность замены руководителя отдела качества или проведения корпоративного аудита. Такая реакция вполне обоснована. Неудовлетворительный показатель с указанием ответственного лица выглядит как пробел в системе подотчетности. А именно подотчетность — это то, что должен проверять совет директоров.
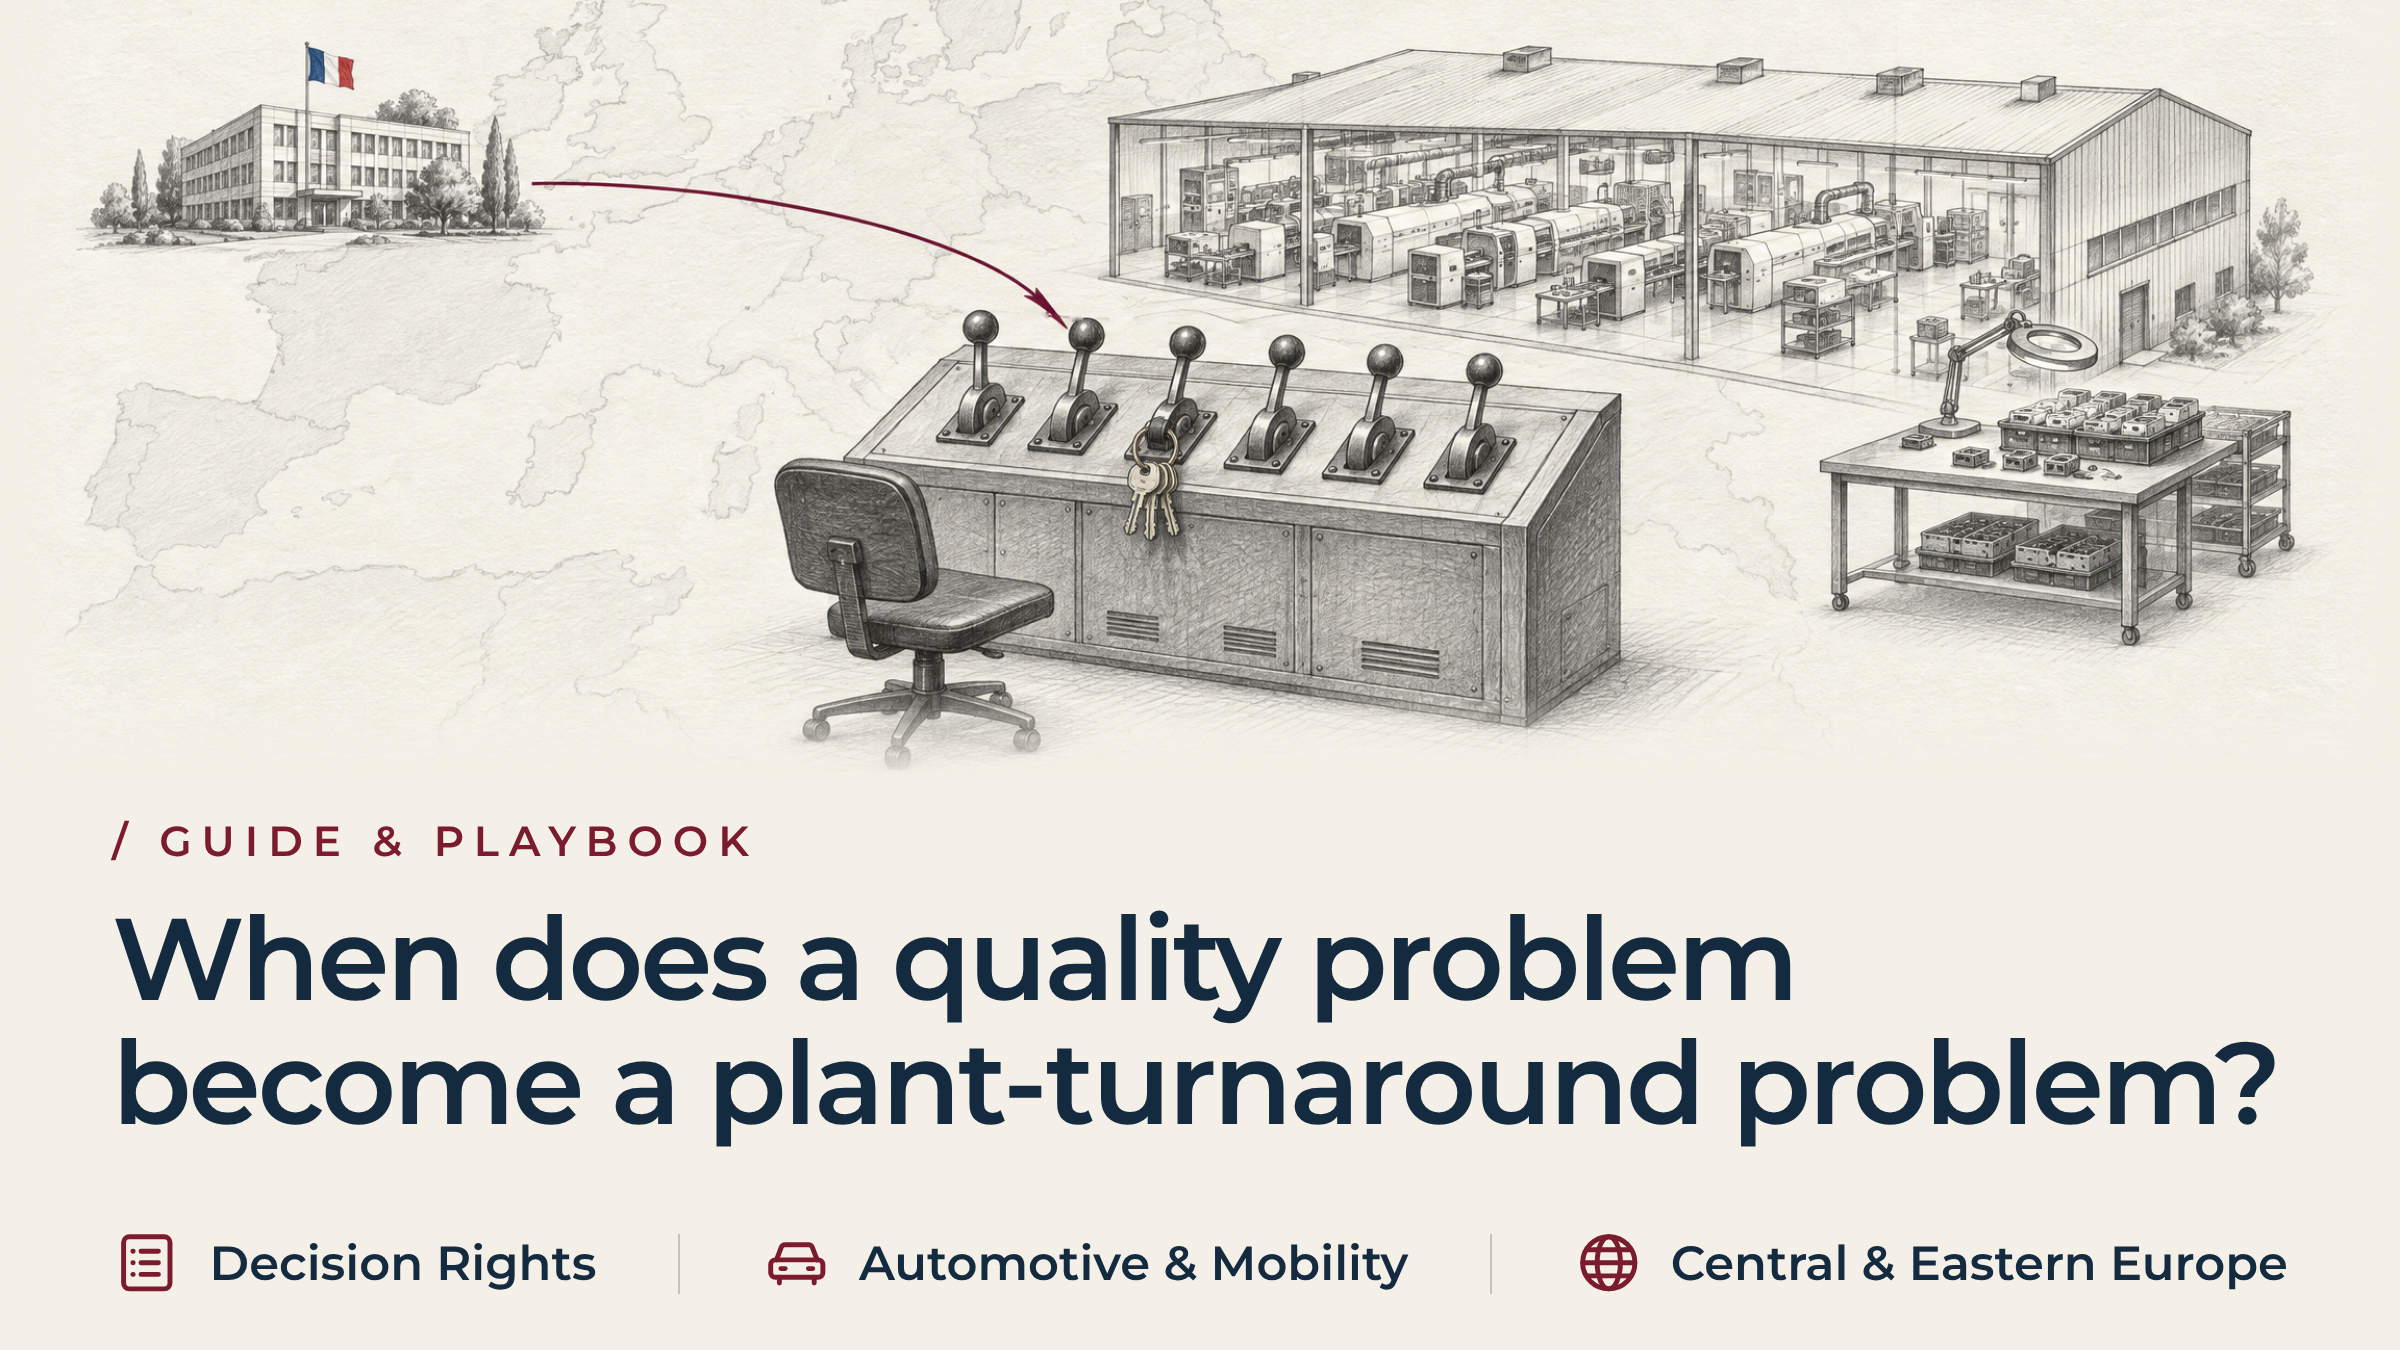
Сложность заключается в том, что директор по качеству отвечает за данный показатель. Однако он редко контролирует шесть факторов, которые влияют на его формирование. К этим факторам относятся: планирование технического обслуживания, восстановление инструментального парка, технические требования к сырью, скорость линии, укомплектованность смен и планирование выпуска продукции для клиентов.
Возложение ответственности за результат, затрагивающий всю систему, на одного функционального руководителя не устранит проблему. Это в основном лишь откладывает момент, когда кто-то задаст вопрос: кто уполномочен внести изменения?.
Почему границу сложнее разглядеть за пределами страны
Когда группа компаний управляет заводами в нескольких странах, головной офис оценивает эффективность работы с помощью стандартизированных показателей. Показатели дефектов в частях на миллион, доля брака в выручке и количество нерешенных жалоб клиентов по форме 8D — все это лишь симптомы. Они мало что говорят о том, какие меры завод незаметно принимал, чтобы обеспечить бесперебойные поставки, несмотря на эти проблемы.
На производственном цехе остановка линии немедленно сказывается на коммерческих показателях. Предположим, что штамповочная матрица начинает смещаться после четырёх часов непрерывной работы. Руководство редко останавливает пресс для ремонта инструмента, поскольку остановка грозит срывом отгрузки. Вместо этого временные операторы вручную сортируют детали, удаляют заусенцы с кромок и возвращают бракованные детали обратно во вторичные приспособления.
Это разумное краткосрочное решение для выполнения срочного обязательства по доставке. Сложности начинаются, когда такая ситуация повторяется настолько долго, что становится постоянной.
Как временное решение превращается в модель работы
Подобный обходной путь обычно сохраняется в течение нескольких производственных циклов. Затем он перестает быть исключением и начинает фигурировать в собственных плановых документах предприятия. Этот переход, как правило, сопровождается тремя изменениями.
- В производственных графиках начинают выделять фиксированное количество часов работы оборудования, численность персонала и производственные площади для сортировки и доработки. Это позволяет перестать рассматривать эти процессы как эпизодические перегрузки.
- Отдел производственной инженерии разрабатывает стандартные рабочие инструкции для стола для правки. Благодаря этому временное решение получает тот же процедурный статус, что и утвержденный технологический процесс.
- Система управления производством открывает учетный код, по которому трудозатраты на доработку относятся на накладные расходы. В результате они перестают отражаться как отклонение от первоначальной себестоимости процесса.
Как только эти три изменения будут внедрены, успешная реализация проекта уже не будет свидетельствовать о стабильности процесса. Это станет доказательством существования второй, неофициальной операционной модели, созданной для защиты показателей производительности первой модели. То, что выглядит как единичный сбой качества, на самом деле представляет собой межфункциональный сбой качества. Он затрагивает шесть операционных рычагов, а не одну функцию, демонстрирующую низкую эффективность.
Определение порогового значения для проведения капитального ремонта установки в связи с проблемами качества
Этот момент невозможно определить с помощью фиксированного процента, универсального правила эскалации или типичного времени восстановления. Технологический процесс и профиль рентабельности каждого завода подчиняются собственным ограничениям. Общее числовое правило скорее создало бы видимость точности, чем позволило бы диагностировать реальное положение дел на заводе. Вместо этого существует набор постоянных качественных сигналов. Четыре из них имеют наибольшее значение.
- Переделка включена в стандартное производственное планирование. Завод официально выделяет на сортировку время работы оборудования, персонал и производственные площади. Это больше не рассматривается как исключительный случай, который необходимо устранять.
- Основная причина затрагивает сразу несколько функциональных подразделений. Для её устранения необходимо комплексно изменить интервалы технического обслуживания, спецификации материалов, время цикла линии и штатное расписание. Ни один руководитель отдельного подразделения не имеет полномочий отдавать такие распоряжения своим коллегам.
- Меры по локализации затрачивают производственные мощности и оборотные средства завода. Карантинные зоны, автономные линии контроля и запасы некондиционной продукции занимают производственные площади. Кроме того, они отнимают денежные средства, необходимые заводу для производства основной продукции.
- Предприятие не может устранить неисправность, не вызвав при этом кризиса с поставками. Оно не может запланировать ремонт инструментов, капитальный ремонт оборудования или перепроектирование технологического процесса, не поставив под угрозу поставку продукции. Это означает, что оно лишилось операционного запаса прочности.
Когда все четыре этих условия проявляются одновременно, решение данной проблемы в рамках системы управления качеством не приведет к её устранению. Необходимые решения уже выходят за рамки компетенции подразделения, отвечающего за данный показатель. Именно это и является настоящим критерием того, когда для решения вопросов качества требуются полномочия руководства, а не очередной цикл корректирующих мер, а также самым ярким практическим признаком того, что проблема качества превратилась в проблему, требующую коренного перестройки предприятия.
Определение объема полномочий исходя из решений, а не из показателей
Эффективность восстановления зависит от того, насколько масштаб полномочий исполнительной власти соответствует кругу решений, которые она должна охватывать. Определять этот масштаб не должен тот департамент, у которого показатели в отчёте первым стали отрицательными.
AIAG Руководство по решению задач CQI-20 предусматривает вовлечение руководства и межфункциональной команды на каждом этапе структурированного решения проблем. Эта работа не рассматривается как задача, которую отдел качества решает в одиночку. Такая постановка вопроса имеет большое значение. Источник, не связанный с CE Interim, считает, что хроническое несоответствие требованиям — это проблема руководства, а не только отдела качества.
Чтобы подходить к этому вопросу именно так, нужно начать с бухгалтерского учета. Американское общество качества разработало затраты на обеспечение качества Данная система позволяет отделить расходы на профилактику и оценку от затрат, связанных непосредственно с низким качеством продукции. Она предоставляет предприятию прозрачный ориентир, а не фиксированный эталон. В случае данного дефекта это включает в себя затраты на прямую рабочую силу, бракованный материал, чрезвычайные транспортные расходы, внешнюю сортировку, простои оборудования и износ инструментов.
Если рассматривать это как отдельную строку в отчёте о прибылях и убытках самого завода, то необходимость предоставления полномочий руководству становится очевидной. Именно этот бухгалтерский ход зачастую позволяет наконец увидеть этот порог совету директоров, который до этого замечал данную проблему лишь фрагментарно.
Корректировка системы стимулов, приведшей к возникновению данного недостатка
Полномочия, соответствующие данному решению, также должны обеспечивать возможность изменить подход организации к оценке сотрудников. Дело не только в том, что организация предписывает им делать. Три направления переориентации повторяются достаточно часто, чтобы их стоило отдельно упомянуть.
- Когда показатели эффективности руководителей зависят исключительно от ежедневного объема производства, они будут сопротивляться остановкам производственной линии, необходимым для проведения ремонтных работ. Эти остановки отрицательно сказываются на их показателях ещё до того, как ремонт принесёт какую-либо пользу.
- Пока цель отдела закупок заключается исключительно в снижении удельной себестоимости, он будет продолжать закупать некачественные материалы, которые приводят к образованию брака на последующих этапах производства. Экономия очевидна, но никто не относит затраты, связанные с браком, на счет отдела закупок.
- Когда руководство организации предписывает руководителям ставить обеспечение поставок клиентам превыше всего, они продолжают эксплуатировать неисправное оборудование. Они не останавливают его, потому что остановка оборудования — это именно то решение, за которое от них в первую очередь потребуют объяснений.
Авторитетный мандат позволяет ставить производственные возможности и приемлемое качество продукции выше этих локальных стимулов. Именно такие полномочия организация так и не предоставила директору по качеству.
Трансграничный аспект на практике
Для осуществления этих полномочий на трансграничном уровне необходимо физическое присутствие, а не ежеквартальный анализ из другой страны. Комитет, базирующийся в Мюнхене, Цюрихе или Париже, может видеть обобщенные данные, поступающие с завода. На таком расстоянии он не может определить, обеспечивает ли утвержденный процесс соблюдение этих показателей. Возможно, эту работу вместо него выполняет неофициальный процесс, действующий параллельно.
Эффективное вмешательство начинается с непосредственной проверки. Руководитель обходит производственные линии, осматривает запасы, находящиеся в карантине, и присутствует при смене смен. Он беседует с операторами, инструментальщиками и техническими специалистами по техническому обслуживанию, которые уже знают, в чём заключается реальное ограничение.
Это также означает защиту завода от преждевременного вмешательства на этапе устранения неполадок. Остановка нестабильного оборудования для капитального ремонта инструментального оборудования приводит к временному снижению объемов производства. Руководителю необходимо иметь достаточные полномочия для ведения переговоров с клиентами и коммерческим подразделением в головном офисе. Временное снижение объемов производства не должно восприниматься как новый кризис.
Совет директоров принимает стратегические решения: площадь застройки, коммерческие условия, капиталовложения. Поручение, которое он дает, касается реализации этих решений. Оно включает в себя стабилизацию повседневной деятельности, пересмотр приоритетов в области технического обслуживания и производства, а также создание местного потенциала, который обеспечит устойчивость результатов после завершения срока действия поручения.
Пример из практики: как кризис качества на заводе по производству электропроводки стал поводом для радикальных преобразований
Французский производитель автомобильных электронных датчиков и жгутов проводки уровня Tier 1 имеет производственное предприятие в Центрально-Восточной Европе. В течение четырёх месяцев компания переживала обостряющийся кризис качества. Директор по качеству на предприятии провёл полный цикл корректирующих действий по методу 8D.
Ничто из этого не сработало. На высокоскоростных автоматизированных линиях пайки и герметизации завода по-прежнему наблюдался уровень внутренних дефектов на уровне 18 процентов. Образование паяных мостиков и микроскопические пустоты в герметизации приводили к постоянным уведомлениям от заказчика о нарушениях качества и создавали угрозу остановки производственной линии заказчика.
Руководство компании в Париже, что вполне понятно, расценило это как нарушение требований. Оно начало готовиться к замене местного менеджера по качеству. Затем выяснилось, что причины лежали в нескольких подразделениях, а не ограничивались одним. В результате генеральный директор группы обратился к компании CE Interim.
Компания CE Interim в течение 72 часов после завершения брифинга по заданию направила на объект проверенного и соответствующего требованиям временного руководителя по операционному оздоровлению. Данный руководитель обладал прямым полномочием от совета директоров и межфункциональными полномочиями, охватывающими планирование производства, техническое обслуживание, проектирование инструментов и обеспечение качества.
Результаты аудита
Первой задачей руководителя было не повторное проверка паяных соединений. Он должен был обойти производственную линию, ознакомиться с журналами смен и выяснить, почему показатели не изменились. Три выявленных факта в совокупности объясняли ситуацию.
- Директор по качеству нес ответственность за показатель KPI, связанный с отказами, но не имел полномочий в отношении графика производства. Показатели эффективности бригадиров оценивались исключительно по суточной производительности, поэтому система мотивации работала в обратном направлении: игнорирование предупреждений датчиков температуры и задержка смены паяльных наконечников позволяли бригадиру сохранить свои показатели в большей степени, чем сообщение о простое.
- Отдел групповых закупок работал над достижением корпоративной цели по сокращению затрат. Он перешел на более дешевого поставщика флюса, не проверив его совместимость с высокоскоростными автоматизированными линиями. Никто не обратился в отдел качества за одобрением этого решения.
- Завод незаметно наладил «теневую» линию производства, на которой работали тридцать технических специалистов, привлеченных через агентство по временному найму. Под лупами они вручную переделывали и заново паяли дефектные корпуса датчиков. Это приводило к дополнительным незапланированным расходам на устранение дефектов в размере 45 000 евро в неделю, о которых никто не сообщил совету директоров в виде единой цифры.
Что изменилось за семь недель
Поскольку полномочия охватывали всю систему в целом, а не ограничивались исключительно вопросами качества, руководство последовательно внесло три изменения.
- Работа нестабильных автоматизированных линий была приостановлена на тридцать шесть часов. Это позволило команде провести капитальный ремонт ванн для пайки волной припоя, перекалибровать температурные профили и восстановить первоначальные сертифицированные характеристики флюса.
- Целевые показатели общего объема продукции для начальников смен были заменены на показатели приемлемого выхода в первом проходе. Это устранило стимул пропускать бракованную продукцию на последующие этапы производства вместо того, чтобы останавливать линию.
- Полностью отказались от использования офлайн-столов для доработки. Теперь при обнаружении партии, не соответствующей требованиям, происходит немедленная остановка ячейки и передача вопроса на рассмотрение руководителю, а не тихая ручная корректировка.
В течение семи недель выход годной продукции с первого прохода на автоматизированных линиях достиг 96,5 процента. Количество жалоб клиентов на качество сократилось до нуля. Завод расформировал внешнюю команду по доработке продукции и сократил годовые затраты на брак и доработку на 1,9 млн евро. Для этого не потребовалось ни одного нового директора по качеству. Требовались полномочия, выходящие за рамки функции управления качеством, с подчинением главному операционному директору и правом приостанавливать использование нестабильного инструментария, пересматривать график технического обслуживания и корректировать систему поощрений для супервайзеров в рамках единого скоординированного мандата.
Часто задаваемые вопросы о пороге остановки установки в связи с проблемами качества
Почему несоответствие в производстве считается проблемой качества, а не проблемой, связанной с восстановлением нормальной работы?
Классификация остается в сфере качества, пока проблема находится в пределах одной функции и ответственность за её устранение ясна. Исправление не должно требовать изменения производственного графика, бюджета на инструментарий или плана укомплектования персоналом. Как только для устранения проблемы требуются решения, выходящие за пределы полномочий отдела качества, классификация должна измениться соответственно.
Каковы самые ранние признаки того, что проблема с качеством требует вмешательства руководства, а не очередного цикла корректирующих действий?
Корректирующие меры, которые повторяются, но не приносят устойчивого результата, являются ранним признаком проблемы. К ним же относятся: постоянный рост сверхурочной работы при неизменном объеме производства, постоянно загруженный стол для доработки брака и основной производственный план, в который незаметно закладывается резерв на брак.
Означает ли передача вопроса о качестве на рассмотрение руководства, что директор по качеству не справился со своими обязанностями?
Нет. Причины хронического дефекта, как правило, лежат в таких сферах, как техническое обслуживание, закупки, составление графиков и планирование производства. Сама функция не дала сбоя. Проблема вышла за рамки полномочий, закрепленных за данной функцией, и это различие стоит объяснить непосредственно директору по качеству.
Кто должен взять на себя ответственность за оздоровление компании после превышения порогового значения?
Этим должен заниматься руководитель операционного направления: человек, обладающий прямыми полномочиями по принятию решений в отношении планирования, технического обслуживания, инвестиций в оборудование и укомплектования персоналом. Он должен занимать достаточно высокую должность в организации, чтобы действовать в рамках всех этих функций, не обращаясь за отдельным одобрением по каждому вопросу. Именно такой уровень полномочий, а не смена должности директора по качеству, позволяет заводу действительно преодолеть этот рубеж.
Как долго совет директоров должен ждать, прежде чем перейти к более решительным мерам?
Максимум — два цикла. Если дефект сохраняется в обоих циклах, а сортировка в сверхурочное время или вне линии по-прежнему служит лишь для обеспечения поставок, а не для стабилизации процесса, руководство должно поднять этот вопрос на более высокий уровень. Не следует ждать третьего цикла, чтобы подтвердить эту закономерность.
Согласование полномочий руководства с оперативной реальностью
Если не устранять хронические проблемы с качеством в рамках отдельного функционального подразделения, это не защищает организацию. Как правило, это приводит к постоянному снижению рентабельности и повторяющимся жалобам со стороны клиентов. Кроме того, в результате директор по качеству оказывается ответственным за решения, на принятие которых организация никогда не давала ему полномочий.
Связанные знания и дальнейшие действия
Важен не вопрос о том, достаточно ли усердно работает отдел качества. Важно, достаточно ли полномочий у тех, кто уже находится в здании, для принятия решений, которые сейчас требуются для решения этой проблемы. Если это не так, то необходимо обсудить с Временный партнер CE — это разумный следующий шаг.
Рекомендуемые материалы:
- Временный финансовый директор или консультант по реструктуризации: кто восстановит контроль над денежными потоками на испытывающем финансовые трудности польском заводе?
- Почему поиск постоянного руководителя завода проходит слишком медленно в период проведения текущего ремонта
- Временный директор завода, операционный директор или генеральный директор: кто должен возглавить процесс восстановления в Венгрии
CE Interim обеспечивает трансграничное руководство высшего звена в ходе критически важных преобразований бизнеса в условиях операционного давления. Если европейское производственное предприятие столкнулось с проблемами качества, выходящими за пределы обычной реорганизации завода, компания CE Interim готова оказать помощь.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL