

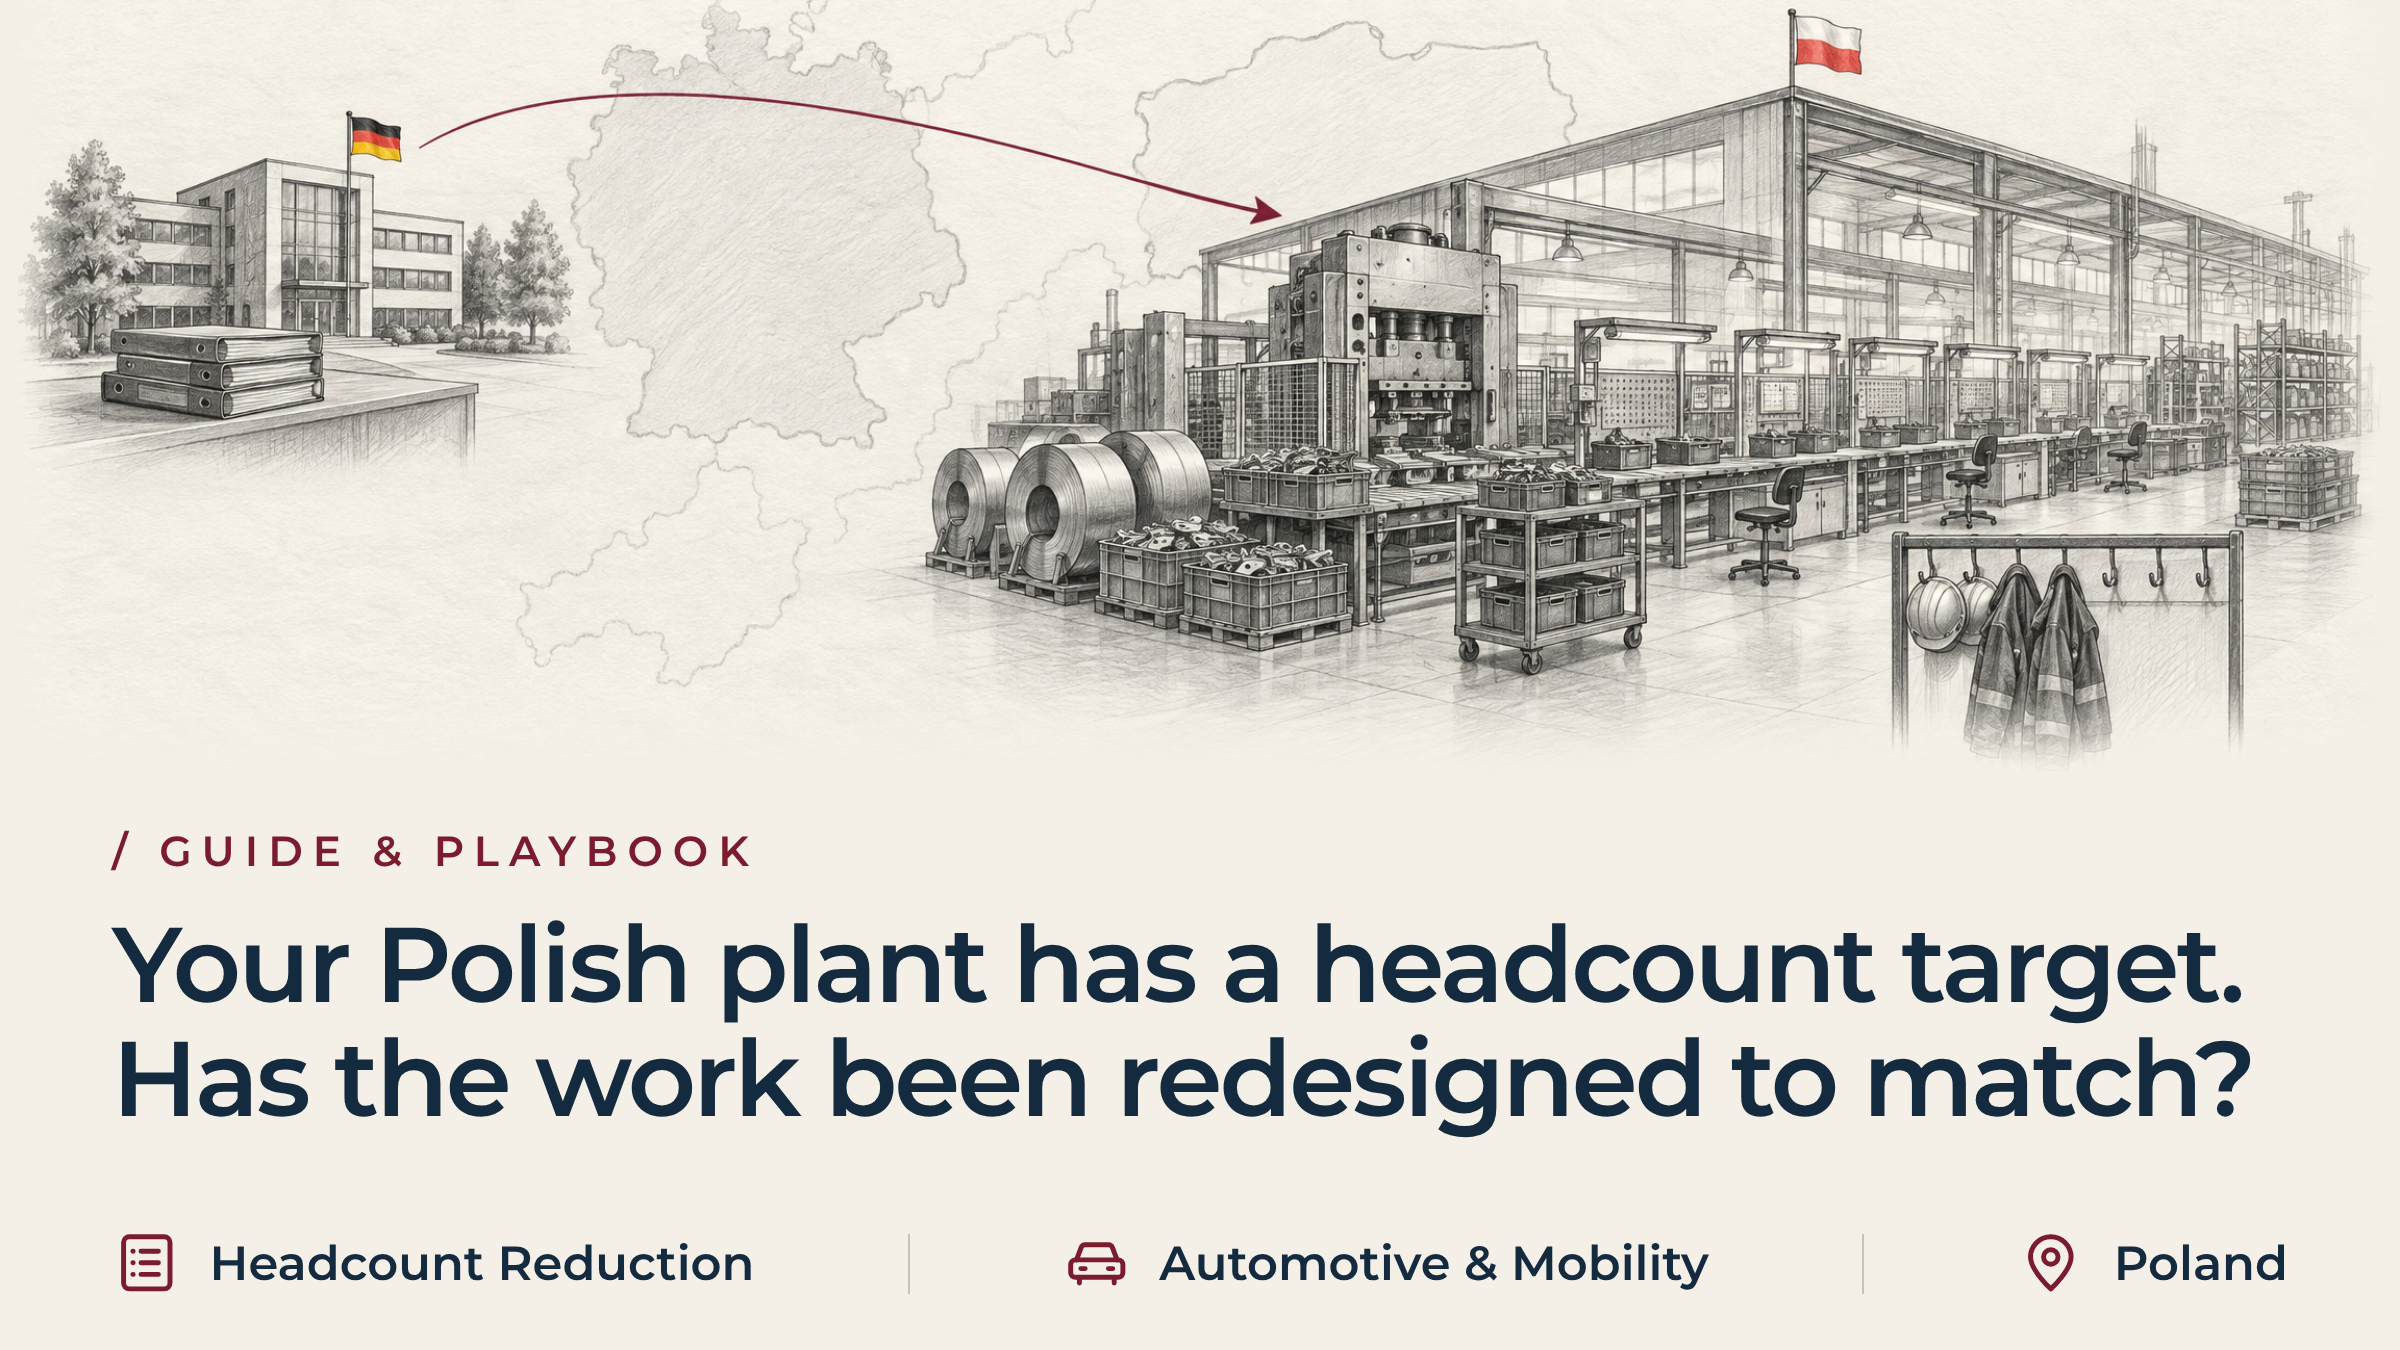
На вашем польском заводе установлен целевой показатель численности персонала. Была ли организация труда перестроена с учетом этого?
Вкратце
Сокращение штата на заводе позволяет снизить затраты на заработную плату, но не устраняет объем работы, которую выполняли сотрудники. Совет директоров компании в Мюнхене, Цюрихе или Париже утверждает сокращение штата на польском предприятии на 15–25 процентов. Он устанавливает срок выполнения, и на этом план, как правило, заканчивается. Объемы заказов, обязательства по поставкам и стандарты качества не сокращаются в соответствии с уменьшенным штатом. Предприятие компенсирует этот дефицит за счет незапланированных сверхурочных, пропущенного технического обслуживания и неформальных обходных решений, которые незаметно подтачивают рентабельность. При грамотном сокращении штата ещё до ухода сотрудников определяется, какая работа прекращается, какая переносится, а какая продолжается с меньшим количеством персонала.
Основной фактор: установленные сверху вниз целевые показатели сокращения численности персонала на предприятиях без учета реальной операционной ситуации
Совет директоров компании утверждает целевой показатель сокращения численности персонала на заводе польского производственного филиала. В ходе телеконференции по финансовым результатам или встречи с инвесторами было отмечено ухудшение рентабельности по всем европейским предприятиям. Финансовый отдел группы устанавливает обязательный к выполнению целевой показатель: численность производственного и вспомогательного персонала должна сократиться на 15–25 процентов к концу второго квартала.
График работ утверждён, и головной офис выделяет бюджет на выплату выходных пособий. Отдел кадров начинает переговоры с местным производственным советом. Финансовый отдел группы отслеживает прогнозируемую экономию трудозатрат в электронной таблице в Германии или Швейцарии, за сотни километров от производственных цехов.
Объемы заказов не сократились одновременно с сокращением бюджета на оплату труда. Графики работы оригинальных производителей оборудования (OEM) на следующий месяц свидетельствуют о стабильном спросе. Штрафные санкции за несоблюдение сроков поставки по-прежнему остаются строгими, а допустимые отклонения по качеству со стороны поставщиков не допускают никаких отклонений.
Руководство компании редко задается вопросом, как предприятие сможет производить тот же объем продукции с меньшим количеством сотрудников. Постановка такого вопроса чревата открытым выражением беспокойства со стороны производственного персонала или тем, что местное руководство откажется брать на себя ответственность за показатели, которые оно не устанавливало. В краткосрочной перспективе проще исходить из того, что производственные процессы приспособятся сами по себе.
Почему снижение затрат на трансграничное производство в Польше сталкивается с проблемами в сфере управления
Проведение сокращения штата на заводах в разных странах создает дополнительные сложности в управлении, с которыми не сталкиваются предприятия, работающие только на внутреннем рынке. Руководители, которые устанавливают целевые показатели, находятся за сотни километров от производственных цехов в Силезии, Великопольше или Нижней Силезии. Они видят ежемесячные отчеты, стандартные отклонения по трудозатратам и совокупные показатели производительности. Они не видят тех неформальных процедур, которые позволяют предприятию ежедневно соблюдать нормативные требования.
Скрытые обходные пути на производстве: выявленные несоответствия в распределении ролей в ходе сокращения штата на предприятии
Многие польские заводы первого уровня, принадлежащие немецким, швейцарским или французским материнским компаниям, на протяжении многих лет выработали свои обходные решения. Эти обходные решения компенсируют унаследованные конструктивные недостатки или нестабильные поставки компонентов. Когда деталь поступает с отклонениями в размерах, оператор вручную удаляет с неё заусенцы, прежде чем автоматизированная сварочная ячейка примет её. При сбое в работе автоматизированной упаковочной станции оператор погрузочно-разгрузочной техники вручную укладывает готовую продукцию на поддоны, чтобы линия продолжала работать.
Ничего из этого не указано в должностной инструкции. Ничто из этого не генерирует отдельного маршрутного кода в системе планирования ресурсов предприятия. В головном офисе эти должности рассматриваются как избыточная непрямая рабочая сила, от которой компания может избавиться без операционных рисков.
Несогласованность корпоративных директив: поиск баланса между реструктуризацией производственных затрат, управлением персоналом и цепочкой поставок
Языковой барьер, географические особенности и различия в отчетности еще больше усугубляют эту проблему. Подразделение контроллинга группы устанавливает целевые показатели затрат. Подразделение по управлению персоналом группы отвечает за соблюдение местного законодательства при выплате выходных пособий. Подразделение цепочки поставок группы требует бесперебойных поставок. Каждое подразделение дает свои собственные указания, но ни одно из них не отвечает за разработку операционной модели, которая должна согласовывать все эти требования.
Руководители местных заводов оказываются между этими противоречивыми указаниями. Оспаривание целевого показателя затрат ставит под угрозу их положение в группе. Признание того, что завод не сможет поддерживать объемы производства без этих должностей, выявляет слабость предыдущего руководства.
Эта слабость присуща не только нынешней команде. Многие руководители выбирают третий путь. Они сообщают, что программа реализуется по плану, и надеются, что остальные команды возьмут на себя дополнительную нагрузку, проявив доброжелательность и сократив перерывы. В условиях давления такая надежда вполне понятна. Но это не план.
Предупреждающие признаки того, что сокращение численности персонала на вашем предприятии не сопровождается эффективной реорганизацией производственных процессов
На первый взгляд отчетность по численности персонала может выглядеть безупречно, но на производстве ситуация обстоит совсем иначе. Четыре конкретных признака свидетельствуют о том, что операционная модель не была переработана с учетом сокращения численности персонала на заводе:
- Количество сверхурочных часов растёт, в то время как численность постоянного персонала сокращается. Общий фонд оплаты труда остаётся на прежнем уровне или даже увеличивается, поскольку оставшиеся операторы выполняют базовые операции по переналадке оборудования и транспортировке материалов в течение удлинённых смен в выходные дни.
- Профилактическое техническое обслуживание сменяется реагированием на поломки. Техники, переведенные на повседневную эксплуатацию оборудования, отстают в выполнении плановых работ, и оборудование начинает выходить из строя без предупреждения.
- Накопление материалов на складе затрудняет поток материалов со стороны производственной линии. Отказ от услуг посредников в логистике вынуждает операторов покидать рабочие места для получения компонентов, что приводит к частым кратковременным остановкам, снижающим почасовую производительность.
- Время, которое руководство могло бы посвятить управлению, уходит на решение непредвиденных проблем. Начальники смен тратят всю смену на то, чтобы заменять сотрудников на вакантных постах, вместо того чтобы контролировать соблюдение стандартов качества или обучать операторов, владеющих несколькими специальностями.
Основные требования к перестройке производственных процессов перед сокращением штата
В рамках надежной программы сокращения штата все виды деятельности следует разделить на три категории до ухода сотрудников, а не после:
- Работа, которая прекращается навсегда, с письменным подтверждением со стороны головного офиса, чтобы никто не продолжал выполнять её неформально.
- Проведите реорганизацию работы команды с целью сокращения рабочего времени за счет перераспределения нагрузки между рабочими местами, оптимизации потока материалов или ускорения переналадки оборудования.
- В плане четко прописаны задачи, которые остаются в ведении меньшего числа сотрудников, а также полномочия по принятию решений и правила эскалации, вместо того чтобы оставлять их на усмотрение сотрудников.
1. Отказ от второстепенных задач в целях перехода к модели работы завода с меньшим масштабом деятельности
Руководство в письменной форме определяет все виды деятельности, которые завод больше не будет выполнять. В этот перечень, как правило, входят избыточные уровни документации, ручная повторная проверка данных автоматизированного контроля и дополнительные этапы отделки, которые никогда не запрашивались заказчиками. Без соответствующих письменных указаний из головного офиса местные команды продолжают выполнять эту работу в неформальном порядке, отвлекая персонал от производственной линии.
2. Реорганизация и перераспределение рабочих задач с целью обеспечения штатной численности завода
Команда перепроектирует задачи, выполнение которых нельзя приостановить, с тем чтобы сократить время их выполнения. Это подразумевает перебалансировку рабочих мест с учетом тактового времени заказчика. Кроме того, это включает в себя внедрение гравитационных конвейеров или тележек для комплектования, чтобы сократить объем перемещения материалов, а также составление стандартных технологических инструкций.
Если смена занимает сорок пять минут из-за того, что операторы сами добывают инструменты, то метод «одноминутной смены штампов» позволяет сократить это время простоя. Решение должно быть внедрено до того, как часы исчезнут из графика.
3. Пересмотр полномочий по принятию оперативных решений для оставшихся производственных бригад
В случае операций, которые невозможно сократить, необходимо пересмотреть полномочия по принятию решений и правила эскалации. Операционные группы должны определить, кто вправе остановить линию в случае отклонения от нормы, а также какие задачи передаются операторам оборудования.
Им также необходимо понимать, как будет обеспечиваться контроль качества после того, как исчезнет стол для проверки продукции вне производственной линии. План предусматривает одновременное обучение уходящих сотрудников работе по новой схеме в условиях реального производства, а не выявление пробелов в знаниях уже после их ухода.
Тенденции в отрасли: сокращение производственных затрат в Европе, Польша и модели оптимизации численности персонала
Европейские поставщики автомобильной промышленности проводят масштабную реструктуризацию, и сокращение численности персонала на заводе — это не то же самое, что его закрытие. Eurofound информационный бюллетень Согласно данным JTEKT Czech Republic, по состоянию на 1 августа 2026 года было сокращено около 300 рабочих мест, что составляет почти половину персонала. Завод при этом продолжал работать. В информационном бюллетене изложено, что именно произошло. В нём ничего не говорится о том, как на предприятии была перестроена организация труда. Читателям не следует делать никаких выводов, кроме того, что завод сократил штат и продолжил работу.
Пример из практики: реструктуризация и сокращение штата на польском автомобильном заводе
Крупный немецкий поставщик автомобильной промышленности уровня Tier 1 эксплуатировал в Силезии (Польша) большой завод по штамповке и сборке узлов салона. На предприятии работали 620 штатных сотрудников.
Столкнувшись с сокращением рентабельности из-за роста расходов на коммунальные услуги и снижения цен со стороны производителей оригинального оборудования, правление компании приняло решение сократить штат завода на 22 %. В течение пяти месяцев сокращение коснулось 136 должностей, что должно было обеспечить годовую экономию затрат на перепрофилирование в размере 3,8 млн евро.
Спустя три месяца после начала программы сокращений на предприятии было уволено 90 временных и постоянных работников. Однако количество брака увеличилось вдвое, а количество сверхурочных часов в выходные дни выросло на 34 процента. Затем один из заказчиков-производителей оригинального оборудования вынес официальное предупреждение о необходимости принятия мер по устранению проблемы после того, как на его сборочный завод в Германии поступили непроверенные детали.
Привлечение временного руководства для реструктуризации производственных затрат
Поняв, что на заводе грозит остановка производственной линии, операционный директор Группы привлек компанию CE Interim. Компания CE Interim направила на эту должность уже прошедшего проверку руководителя, соответствующего требованиям задания и связанного обязательством о неразглашении, в качестве Временный управляющий заводом на месте, готовые приступить к работе после завершения брифинга по мандату. Управление процессом трансформации под руководством институционального партнера обеспечивало поддержку мандата на протяжении всего периода.
Операционная диагностика: выявление скрытых факторов, приводящих к браку и сверхурочной работе
В ходе оперативной диагностики на месте основная причина была выявлена в течение первых четырёх дней. Завод сократил 35 сотрудников, занимавшихся обработкой вспомогательных материалов, и 25 сортировщиков, отвечающих за качество, не изменив при этом внутренние логистические потоки и периодичность технического обслуживания оборудования.
Операторы станков тратили до 90 минут за смену на перемещение по складским проходам в поисках рулонов сырья для штамповки и пластиковых зажимов, в результате чего основные штамповочные прессы оставались без присмотра. Автономные сортировочные столы были демонтированы, но в оснастке основных прессов использовались изношенные режущие матрицы, которые оставляли излишние заусенцы. В результате бракованные штампованные детали незаметно попадали прямо в контейнеры для отгрузки заказчикам.
Целевые оперативные меры по обеспечению штатной численности персонала на предприятиях
В течение десяти недель, отведенных на проведение реорганизации, временный руководитель осуществил три решительных оперативных мероприятия:
- Была реорганизована логистика на производственном участке и внедрена система поставки в комплектах. Команда внедрила систему визуального пополнения запасов непосредственно в месте использования с использованием стандартизированных маршрутов движения материалов. Это позволило исключить перемещения операторов и вернуть 14 процентов производственной мощности на основные сборочные линии.
- Переработка процедур технического обслуживания прессового оборудования и внедрение системы «пока-йоке» в производственную линию. Команда пересмотрела циклы технического обслуживания штампов и восстановила профилактические процедуры в инструментальном цехе. Кроме того, она установила оптические датчики присутствия деталей в автоматизированных сварочных приспособлениях, что позволило отказаться от автономных сортировочных столов.
- Были пересмотрены рабочие комбинации и зоны ответственности руководителей. Команда изменила последовательность сборочных операций в рамках двух сбалансированных смен и перевела руководителей с заполнения рабочих мест на непосредственный контроль производственной линии. Кроме того, были четко определены полномочия начальников смен по принятию оперативных решений.
Достигнутые результаты: обеспечение устойчивого снижения производственных затрат в Польше
В течение десяти недель завод стабилизировал производственный ритм при сокращённой штатной численности в 484 сотрудника. Выход продукции с первого прохода вырос с 88,4 % до 98,6 %, а количество сверхурочных часов в выходные дни сократилось на 82 %. Заказчик-производитель оригинального оборудования официально отменил уведомление об эскалации проблем с качеством.
Пересмотренная операционная модель позволила сократить чистые годовые затраты на конверсию на 4,1 млн евро. Это доказывает, что экономия на трудозатратах становится возможной только тогда, когда команда перестраивает сам процесс работы.
Сравнение эффективности внутреннего управления и внешней поддержки руководства при сокращении штата на предприятии
Не в каждом случае сокращения штата на предприятии требуется помощь со стороны внешних руководителей. Предприятие, имеющее стабильный и опытный отдел производственной инженерии, а также реальный резерв производственных мощностей, часто подходит для этого. Такой подход работает при условии, что местные руководители могут уделять 30 часов в неделю составлению схем технологических процессов, не пренебрегая при этом повседневной диспетчерской работой. В таком случае головной офис должен предоставить этой команде соответствующие полномочия и время.
Независимая исполнительная власть становится необходимой с коммерческой точки зрения, когда повседневная деятельность и перепроектирование требуют затрат одного и того же рабочего времени. Директор завода, управляющий тремя производственными сменами, не может одновременно заниматься сложными консультациями по вопросам законодательства и перепланировкой физической схемы производственных линий. Если поручить все три задачи одному человеку, это приведет к компромиссу в самом перепроектировании.
Опытный временный руководитель обладает достаточной независимостью, чтобы подвергать сомнению устоявшиеся процедуры. Он координирует работу инженерного отдела, службы технического обслуживания и производства в рамках единого плана и завершает перепроектирование до того, как сокращения повлияют на объемы поставок.
Часто задаваемые вопросы о сокращении численности персонала на предприятиях и реорганизации производственных процессов
Какие ключевые решения необходимо принять до сокращения штата на предприятии?
Руководство в письменной форме определяет, какие виды деятельности, отчеты и рутинные процедуры прекращаются навсегда, а какие по-прежнему выполняются сокращенным составом. Оно перераспределяет нагрузку на оставшиеся рабочие места с учетом тактового времени заказчика. Кроме того, оно устанавливает, для каких переналадок требуются более быстрые методы подготовки инструментов, и тестирует пересмотренный производственный поток в условиях реального производства. Только после того, как такая переработка будет завершена, имеет смысл фиксировать дату ухода сотрудника. Установка даты в первую очередь, а проектирование рабочего процесса — впоследствии — нарушает правильную последовательность действий. Такая перевернутая последовательность приводит к тому, что разницу приходится компенсировать за счёт брака, сверхурочной работы и обращения клиентов с жалобами.
Кто должен взять на себя ответственность за перестройку производственных процессов в ходе реструктуризации затрат на предприятии?
Для реорганизации нужен один руководитель, обладающий полномочиями в сферах производства, технического обслуживания, контроля качества и инжиниринга, а не комитет, в котором каждая функция представлена отдельно. Если делегировать эти полномочия исключительно отделу кадров или финансовому отделу, никто не будет нести ответственность за то, как на самом деле изменится работа после ухода сотрудников. Владелец компании должен иметь право ставить под сомнение устоявшиеся процедуры и перераспределять контрольные функции. Кроме того, он должен убедиться, этап за этапом, что оставшаяся команда способна удержать позиции без использования неформальных обходных решений.
Каковы риски, связанные с перестройкой операционной деятельности после сокращения штата?
Предприятие переключается на «тушение пожаров», а не на реструктуризацию. Оставшийся персонал берет на себя неконтролируемую рабочую нагрузку за счет сверхурочной работы, на которую никто не заложил средства в бюджет. Профилактическое техническое обслуживание отстает от графика, а контроль качества ослабевает, поскольку проверки вне производственного процесса исчезают вместе с уволенными сотрудниками. Жалобы клиентов, как правило, поступают в течение нескольких недель, а не месяцев. В итоге компания часто вынуждена платить кадровому агентству за покрытие производственных мощностей, которые должны были быть сокращены в результате реструктуризации. Экономия на бумаге сохраняется. Экономия на практике — нет.
Устраняет ли автоматизация производственных процессов необходимость в перепроектировании технологических процессов?
Нет. Внедрение автоматизации изменяет порядок подготовки материалов, требования к техническому обслуживанию и протоколы переналадки, но не устраняет необходимость их перепроектирования. Без пересмотра обязанностей технического персонала и логистики запасных частей с учетом нового оборудования на автоматизированных линиях по-прежнему возникают длительные микроостановы. Экономия трудозатрат, которую предприятие ожидало от автоматизации, не происходит сама по себе. Принципы перепроектирования остаются неизменными независимо от того, сокращает ли предприятие штат или добавляет оборудование. Примите решение о том, что изменится, прежде чем приступить к сокращению штата или инвестированию средств.
Сколько времени занимает перепроектирование производственных процессов в ходе реструктуризации производства?
Целенаправленная реорганизация обычно занимает от шести до десяти недель. Этого времени достаточно, чтобы проанализировать поток создания ценности по каждой рабочей станции и опробовать перераспределение рабочей нагрузки в реальных производственных сменах. Кроме того, это позволяет убедиться в том, что скорректированные циклы профилактического обслуживания будут соблюдаться до фактического сокращения штата. Сокращение сроков переносит риск на первые недели после ухода сотрудников. Именно в этот период проявление пробелов обходится дороже всего: в виде брака, сверхурочной работы и инцидентов с качеством, затрагивающих клиентов.
Связанные знания и дальнейшие действия
Сокращение штата на заводе — лишь одна из нескольких ситуаций, когда руководство головного офиса теряет представление о реальных условиях работы на местах до тех пор, пока решение уже не находится в стадии реализации. В следующих статьях рассматриваются схожие моменты, когда возникает тот же разрыв между корпоративным распоряжением и его выполнением на местах.
- Сколько времени на самом деле уходит на замену руководителя?
- Что делать в первую неделю после ухода генерального директора
- Когда контроль со стороны головного офиса становится следующей проблемой
Если головной офис одобрил сокращение штата на заводе, а у местного руководства нет достаточных ресурсов для переработки операционной модели с одновременным обеспечением поставок клиентам, обратитесь к Временный партнер CE о полномочиях, которые диктует нынешняя ситуация.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL