

À partir de quand un problème de qualité devient-il un problème nécessitant la remise en état de l'usine ?
En bref
Il existe un seuil identifiable à partir duquel un problème de qualité devient un problème de réorganisation de l’usine. Cela n’a rien à voir avec le pourcentage de rebuts. Un problème de qualité devient un problème de réorganisation de l’usine à une seule condition : les décisions nécessaires pour le résoudre dépassent les compétences du service responsable de cet indicateur. Les actions correctives sont mises en œuvre, mais les mêmes pertes continuent de se reproduire. À ce stade, l’usine a généralement cessé de considérer le défaut comme une exception. L’organisation a discrètement réorganisé la planification de la production, les priorités de maintenance, les dépenses d’outillage et la répartition du personnel par équipe en fonction de ce défaut. À ce stade, demander au directeur de la qualité de résoudre à nouveau le problème revient à en demander trop à une seule fonction. La décision appartient désormais à plusieurs fonctions.
Le problème qui ne disparaîtra pas de l'ordre du jour
Le bilan mensuel des opérations suit un schéma bien connu. Le tableau de bord qualité affiche des indicateurs rouges persistants. Le rendement au premier passage reste faible sur la ligne principale. Le coût interne des rebuts dépasse le budget. Le registre des réclamations clients fait état, mois après mois, des mêmes non-conformités dimensionnelles.
Au cours de plusieurs cycles de rapport, le responsable qualité a présenté un dossier complet des mesures correctives. L'équipe qualité a réalisé les diagrammes en arête de poisson. Elle a mis à jour les analyses des modes de défaillance et de leurs effets et ajouté des capteurs d'inspection.
Le défaut persiste. Les bacs de rebut restent pleins, une table de tri hors ligne continue d'être occupée par du personnel, et les heures supplémentaires du week-end permettent de garantir la livraison au client.
Au siège du groupe, la réaction naturelle consiste à adopter une approche plus fonctionnelle. Les dirigeants se demandent pourquoi le service qualité n’a pas fait respecter la norme. Certains envisagent de remplacer le responsable qualité ou de faire intervenir un auditeur du siège. Cette réaction est tout à fait compréhensible. Un indicateur dans le rouge, dont le responsable est clairement identifié, semble révéler un manque de responsabilisation. Or, c’est précisément la responsabilisation que le conseil d’administration doit vérifier.
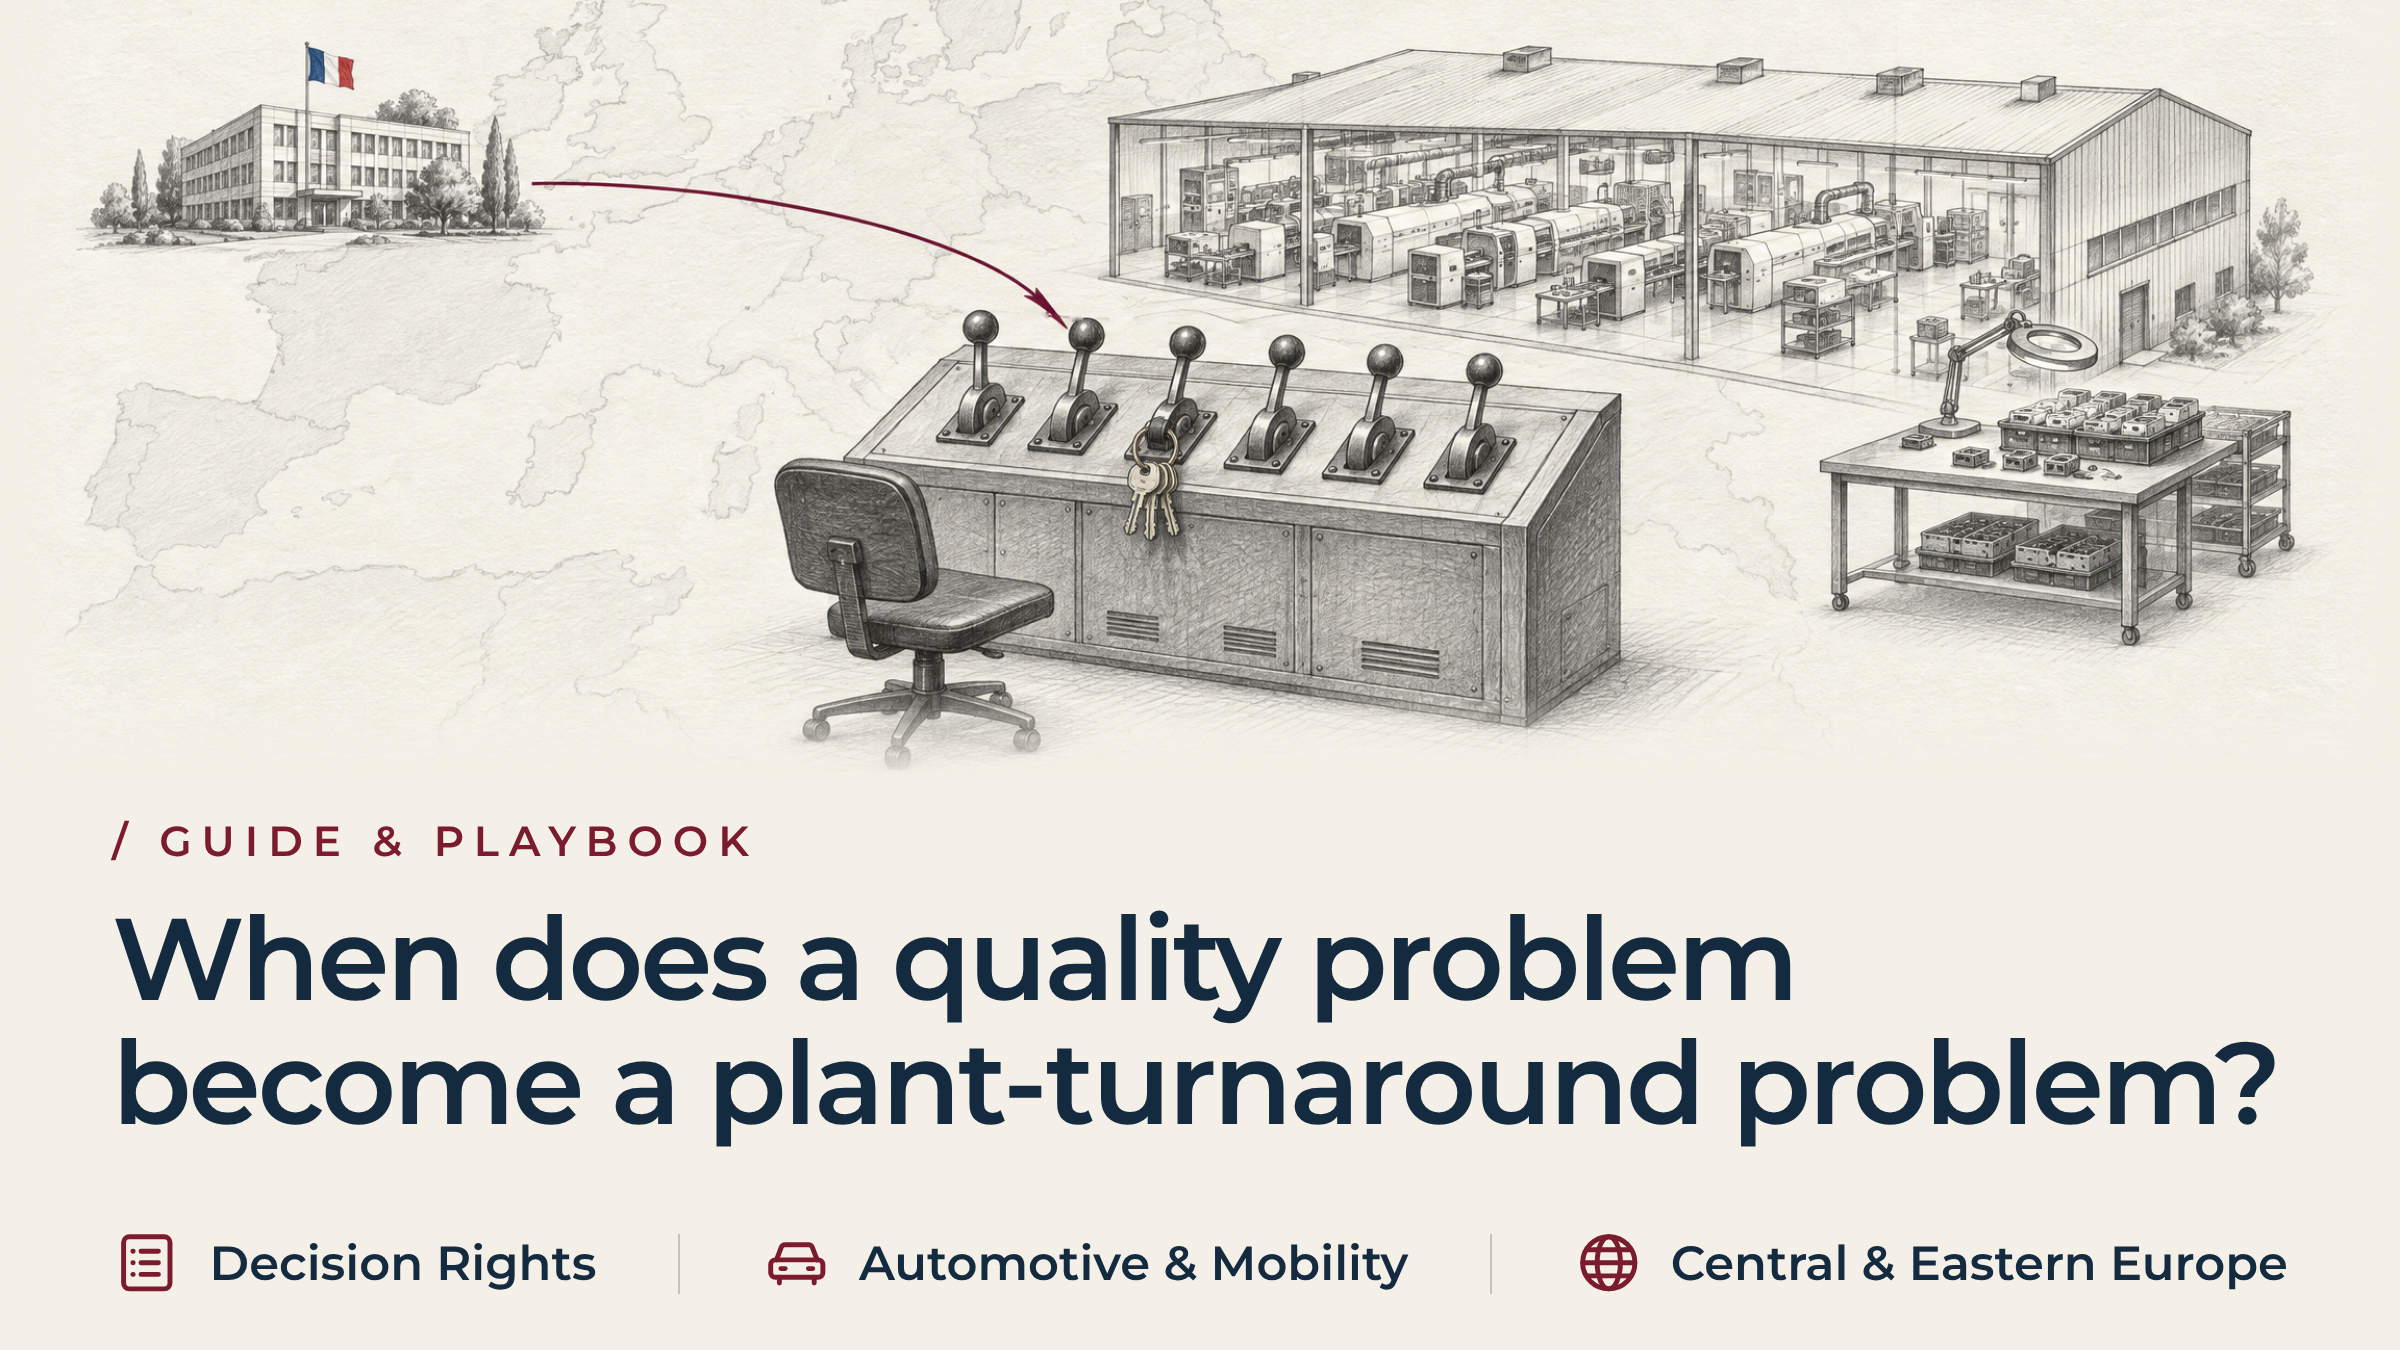
La difficulté réside dans le fait que le directeur de la qualité est responsable de cet indicateur. Or, il est rarement en charge des six leviers qui permettent de l'atteindre. Ces leviers sont la planification de la maintenance, la remise à neuf de l'outillage, le cahier des charges des matières premières, la vitesse de la ligne de production, la gestion des effectifs par équipe et la planification des livraisons aux clients.
Le fait de tenir un seul responsable opérationnel pour responsable d'un résultat à l'échelle du système ne permettra pas de corriger le problème. Cela ne fait surtout que repousser le moment où quelqu'un se demandera qui a le pouvoir de changer les choses.
Pourquoi la frontière est-elle plus difficile à percevoir au-delà des frontières ?
Lorsqu'un groupe gère des usines réparties dans plusieurs pays, le siège social évalue les performances à l'aide d'indicateurs standardisés. Les taux de défauts en parties par million, le pourcentage de rebuts par rapport au chiffre d'affaires et le nombre de rapports 8D clients en cours décrivent tous les symptômes. Ils ne révèlent toutefois que très peu de choses sur ce que l'usine a discrètement mis en œuvre pour maintenir la production à flot.
Dans l'atelier de production, les répercussions commerciales d'un arrêt de chaîne sont immédiates. Imaginons qu’une matrice d’emboutissage commence à se déformer après quatre heures d’utilisation continue. La supervision arrête rarement la presse pour remettre l’outil en état, car cela risquerait de compromettre une livraison. Les opérateurs temporaires trient alors les pièces à la main, ébavurent les bords et réintroduisent les composants défectueux dans des dispositifs de fixation secondaires.
C'est une solution raisonnable à court terme pour respecter un délai de livraison urgent. La difficulté commence lorsque cette situation se répète suffisamment longtemps pour devenir permanente.
Comment une solution de contournement devient un modèle opérationnel
Une solution de contournement de ce type ne dure généralement que quelques cycles d'exploitation. Elle cesse alors d'être une exception et commence à figurer dans les documents de planification de l'usine. Trois changements marquent généralement ce tournant.
- Les plannings de production prévoient désormais des heures-machine, des effectifs et des surfaces au sol fixes pour le tri et la retouche. On cesse ainsi de les considérer comme des surcharges ponctuelles.
- Le service d'ingénierie de fabrication rédige des consignes de travail standardisées pour la table de rectification. Cela confère à cette solution de contournement le même statut procédural que le processus approuvé.
- Le contrôle de site ouvre un code comptable qui impute la main-d'œuvre liée aux retouches aux frais généraux indirects. Celle-ci n'apparaît donc plus comme un écart par rapport au coût de processus initial.
Une fois ces trois changements mis en place, le fait que la livraison soit acceptable ne prouve plus que le processus est stable. Cela témoigne de l’existence d’un deuxième modèle opérationnel, non officiel, conçu pour protéger les chiffres de production du premier. Ce qui ressemble à un simple défaut de qualité est en réalité un défaut de qualité transversal. Il touche six leviers opérationnels ; il ne s’agit pas d’une seule fonction qui affiche des performances insuffisantes.
Identification du seuil de redressement d'une usine confrontée à un problème de qualité
Aucun pourcentage fixe, aucune règle universelle d'ajustement ni aucun délai de reprise type ne permettent de définir ce moment. Le profil des processus et des marges de chaque usine s'inscrit dans ses propres contraintes. Une règle numérique générale donnerait l'illusion de la précision plutôt que de permettre de diagnostiquer la situation réelle de l'usine. On observe en revanche un ensemble cohérent de signaux qualitatifs qui reviennent régulièrement. Quatre d'entre eux sont particulièrement importants.
- Les retouches ont été intégrées à la planification standard de la production. L'usine affecte désormais officiellement des heures-machine, des effectifs et de l'espace au tri. Elle ne considère plus cette activité comme une exception à régler.
- La cause profonde de ce problème concerne plusieurs services. Pour y remédier, il faut modifier simultanément les intervalles de maintenance, les spécifications des matériaux, les temps de cycle des lignes de production et les effectifs. Aucun responsable de service n'a à lui seul l'autorité nécessaire pour imposer ces changements à ses homologues.
- Les mesures de confinement mobilisent la capacité de production et le fonds de roulement de l'usine. Les zones de quarantaine, les circuits d'inspection hors ligne et les stocks non conformes occupent de l'espace au sol. Elles mobilisent également des liquidités dont l'usine a besoin pour sa production principale.
- Le site ne peut pas remédier au défaut sans provoquer une crise d'approvisionnement. Il ne peut pas programmer la réparation d'un outillage, la révision d'une machine ou la refonte d'un processus sans mettre immédiatement en péril une livraison. Cela signifie qu'il a perdu sa marge de manœuvre opérationnelle.
Lorsque ces quatre conditions sont réunies, traiter la question comme un simple problème de qualité ne permettra pas de la résoudre. Les décisions à prendre dépassent déjà le cadre de la fonction responsable de cet indicateur. C'est là que réside le véritable critère permettant de déterminer quand la qualité nécessite l'intervention de la direction, plutôt qu'un nouveau cycle de correction, et c'est le signe concret le plus évident qu'un problème de qualité s'est transformé en un problème de redressement de l'usine.
Adapter la portée du mandat aux décisions, et non aux indicateurs
La reprise dépend de l'adéquation entre l'ampleur du mandat exécutif et les décisions qu'il doit couvrir. Ce n'est pas au service dont le tableau de bord est passé au rouge en premier de déterminer cette ampleur.
L'AIAG Guide de résolution des problèmes CQI-20 intègre le soutien de la direction et une équipe pluridisciplinaire à chaque étape d’un processus structuré de résolution des problèmes. Elle ne considère pas ce travail comme une tâche que le service qualité mène à bien seul. Ce cadre de référence est important. Une source extérieure à CE Interim considère la non-conformité chronique comme un enjeu de direction, et non pas uniquement comme une question relevant du service qualité.
Pour aborder la question sous cet angle, il faut commencer par la comptabilité. L'American Society for Quality a établi coût de la qualité Ce cadre permet de distinguer les dépenses liées à la prévention et au contrôle qualité du coût lié à la mauvaise qualité elle-même. Il offre à l'usine un point de référence transparent plutôt qu'un critère de référence fixe. Appliqué à ce défaut, cela inclut la main-d'œuvre directe, les rebuts, les frais de transport exceptionnels, le tri externe, les temps d'arrêt des machines et l'usure des outillages.
Considérée comme une simple ligne dans le compte de résultat de l'usine, la nécessité d'une autorité au niveau de la direction apparaît clairement. C'est souvent cette opération comptable qui permet enfin de rendre ce seuil visible aux yeux d'un conseil d'administration qui n'avait jusqu'alors perçu le problème que par fragments.
Réorienter les incitations à l'origine du problème
Un mandat à la hauteur de la décision doit également permettre de modifier la manière dont l'organisation évalue ses collaborateurs. Il ne s'agit pas seulement de ce que l'organisation leur demande de faire. Trois réorientations reviennent suffisamment souvent pour mériter d'être mentionnées.
- Lorsque les objectifs fixés aux responsables ne récompensent que la production quotidienne par unité, ceux-ci s'opposeront aux arrêts de production nécessaires à une intervention de maintenance. Ces arrêts pèsent sur leurs chiffres avant même que l'intervention ne porte ses fruits.
- Lorsque l'objectif du service des achats se limite à la réduction du coût unitaire, celui-ci continuera à acheter des intrants marginaux qui génèrent des rebuts en aval. Les économies sont visibles, mais personne n'impute le coût de ces rebuts au service des achats.
- Lorsque l'entreprise demande aux responsables de privilégier avant tout la livraison aux clients, ceux-ci continuent à faire fonctionner des équipements défaillants. Ils ne les arrêtent pas, car c'est précisément cette décision qu'ils s'attendent à devoir justifier en premier lieu.
Un mandat crédible permet de faire passer la capacité des processus et la qualité reconnue des résultats avant ces incitations locales. C'est précisément cette autorité que l'organisation n'a jamais accordée au directeur de la qualité.
La dimension transfrontalière dans la pratique
Pour exercer cette autorité au-delà des frontières, il faut une présence sur le terrain, et non un examen trimestriel mené depuis un autre pays. Une commission basée à Munich, Zurich ou Paris peut consulter les chiffres agrégés fournis par l'usine. À distance, elle ne peut toutefois pas déterminer si le processus approuvé garantit le respect de ces chiffres. Il se peut qu'un processus non officiel, fonctionnant en parallèle, assure en réalité cette tâche.
Une intervention crédible commence par une vérification directe. Le responsable se rend sur le terrain, examine les stocks mis en quarantaine et assiste aux relais d'équipe. Il s'entretient avec les opérateurs, les outilleurs et les techniciens de maintenance qui savent déjà où se situe le véritable goulot d'étranglement.
Cela implique également de protéger l'usine contre toute ingérence prématurée pendant la mise en œuvre de la solution. L'arrêt des équipements instables en vue d'une révision de l'outillage entraîne une baisse de la production pendant un certain temps. Le dirigeant doit disposer de l'autorité nécessaire pour mener ce dialogue avec les clients et avec le service commercial du siège. Un ralentissement temporaire ne doit pas être interprété comme une nouvelle crise.
Le conseil d'administration se réserve les décisions stratégiques : implantation du site, conditions commerciales, investissements en capital. Le mandat qu'il confie porte sur la mise en œuvre. Il couvre la stabilisation des opérations quotidiennes, la redéfinition des priorités en matière de maintenance et de production, ainsi que le renforcement des capacités locales nécessaires pour assurer la pérennité de la solution une fois le mandat arrivé à terme.
Étude de cas : quand la crise de qualité d'une usine de câblage s'est transformée en un impératif de redressement
Un fabricant français de capteurs électroniques et de faisceaux de câbles pour l'automobile, classé parmi les leaders du secteur, exploite un site de production en Europe centrale et orientale. Ce site était confronté depuis quatre mois à une crise de qualité qui ne cessait de s'aggraver. Le directeur qualité du site a mis en œuvre une série complète de mesures correctives selon la méthode 8D.
Rien de tout cela n'a fonctionné. Les lignes automatisées de soudure et d'enrobage à grande vitesse de l'usine continuaient d'afficher un taux de défauts internes de 18 %. Les ponts de soudure et les vides microscopiques dans l'étanchéité ont déclenché des notifications de qualité répétées de la part des clients et ont failli entraîner un arrêt de la production chez l'un d'entre eux.
La direction du groupe à Paris a naturellement interprété cela comme un manquement aux règles de conformité. Elle a alors commencé à se préparer à remplacer le responsable qualité local. Puis il est apparu clairement que les causes de ce problème concernaient plusieurs services et ne se limitaient pas à un seul. Le PDG du groupe a alors fait appel à CE Interim.
CE Interim a déployé sur site, dans les 72 heures suivant la finalisation du cahier des charges, un cadre intérimaire spécialisé dans le redressement opérationnel, dont le profil avait été soigneusement vérifié et qui correspondait parfaitement au mandat. Ce cadre disposait d’un mandat direct du conseil d’administration et d’une autorité transversale sur la planification de la production, la maintenance, l’ingénierie outillage et la qualité.
Conclusions de l'audit
La première tâche du dirigeant n'était pas de vérifier à nouveau les soudures. Il s'agissait plutôt de faire le tour de la chaîne de production, de consulter les registres d'équipe et de se demander pourquoi les chiffres n'avaient pas évolué. Trois constatations ont permis d'expliquer cette situation.
- Le directeur de la qualité était responsable de l'indicateur de performance clé (KPI) relatif aux défaillances, mais n'avait aucune autorité sur le calendrier de production. Les objectifs fixés aux superviseurs ne récompensaient que le rendement quotidien ; le système d'incitation allait donc à l'encontre du but recherché : ignorer les alertes des capteurs thermiques et retarder le remplacement des pannes de soudure permettait à un superviseur de préserver ses chiffres bien plus que de signaler un arrêt de production.
- Le service des achats groupés travaillait à la réalisation d'un objectif de réduction des coûts fixé par l'entreprise. Il était passé à un fournisseur de flux moins onéreux sans avoir vérifié sa compatibilité avec les lignes automatisées à grande vitesse. Personne n'avait demandé au service qualité d'approuver cette décision.
- L'usine avait discrètement mis en place une structure parallèle composée de trente techniciens intérimaires. Ceux-ci réparaient à la main et ressoudaient les boîtiers de capteurs défectueux à la lumière de lampes loupes. Cela représentait 45 000 euros par semaine de coûts de maîtrise des défauts non budgétés, dont personne n'avait présenté le montant global au conseil d'administration.
Ce qui a changé en sept semaines
Le mandat portant sur l'ensemble du système, et non pas uniquement sur la qualité, la direction a procédé à trois changements successifs.
- Les cellules automatisées instables ont été mises à l'arrêt pendant trente-six heures. Cela a permis à l'équipe de réviser les cuves de soudure à la vague, de recalibrer les profils thermiques et de rétablir les spécifications initiales certifiées concernant le flux.
- Les objectifs de volume brut par unité fixés pour les chefs d'équipe ont été remplacés par le rendement de première passe accepté. Cela a permis de supprimer l'incitation à faire passer une unité défectueuse en aval plutôt que d'arrêter la chaîne de production.
- Les tables de retouche hors ligne ont été entièrement supprimées. Un lot non conforme entraîne désormais un arrêt immédiat de la cellule et une remontée d'information vers le superviseur, au lieu d'une simple correction manuelle effectuée en silence.
En sept semaines, le taux de rendement au premier passage sur les lignes automatisées a atteint 96,5 %. Les réclamations des clients liées à la qualité sont tombées à zéro. L'usine a dissous l'équipe de retouche externe et a supprimé 1,9 million d'euros de coûts annualisés liés aux défauts et aux retouches. Rien de tout cela n'a nécessité le remplacement du directeur qualité. Il fallait une autorité dépassant le cadre de la fonction qualité, relevant directement du directeur des opérations, et disposant du pouvoir de mettre fin à l'utilisation d'outillages instables, de réorganiser la maintenance et de redéfinir les primes des superviseurs dans le cadre d'un mandat coordonné.
Foire aux questions sur le seuil de réorganisation d'une usine en cas de problème de qualité
Qu'est-ce qui fait qu'une non-conformité de fabrication reste un problème de qualité, plutôt qu'un problème de redressement ?
La classification reste inchangée tant que la cause relève d'une seule fonction et que les responsabilités sont clairement définies. La correction ne doit pas nécessiter de modification du calendrier de production, du budget consacré à l'outillage ou du plan de dotation en personnel. Dès lors que la correction nécessite des décisions dépassant les compétences du service qualité, la classification doit être modifiée en conséquence.
Quels sont les premiers signes indiquant qu'un problème de qualité nécessite l'intervention de la direction, plutôt qu'un nouveau cycle de mesures correctives ?
Les mesures correctives qui se répètent sans aboutir à une amélioration durable constituent un signe avant-coureur. Il en va de même pour les heures supplémentaires qui ne cessent d'augmenter alors que le volume de production reste stable, une table de retouche hors ligne en permanence occupée, et un programme directeur de production qui intègre discrètement une marge pour les rebuts.
Le fait de faire passer un problème de qualité au niveau d'un mandat de redressement signifie-t-il que le directeur de la qualité a échoué ?
Non. Un défaut chronique a généralement des causes qui relèvent à la fois de la maintenance, des achats, de la gestion des délais et de la planification de la production. Ce n’est pas le service qui a failli à sa mission. Le problème a pris une ampleur qui dépasse les compétences qui lui sont attribuées, et il convient d’expliquer clairement cette distinction au directeur de la qualité.
À qui devrait incomber la mission de redressement une fois le seuil franchi ?
Cette responsabilité doit être confiée à un cadre opérationnel : une personne disposant d'un pouvoir de décision direct en matière de planification, de maintenance, d'investissements en outillage et de gestion des effectifs. Cette personne doit occuper un poste suffisamment élevé dans la hiérarchie pour pouvoir agir dans tous ces domaines sans devoir solliciter une autorisation distincte pour chacun d'entre eux. C'est ce niveau hiérarchique, et non un simple changement de titre pour le directeur de la qualité, qui permet réellement à une usine de franchir ce cap.
Combien de temps le conseil d'administration doit-il attendre avant de saisir une instance supérieure ?
La limite est fixée à deux cycles. Si le défaut persiste après ces deux cycles et que le tri effectué en heures supplémentaires ou hors ligne continue de garantir la livraison plutôt que d'assurer la stabilité du processus, la direction doit signaler le problème à ses supérieurs. Elle ne doit pas attendre un troisième cycle pour confirmer cette tendance.
Aligner le pouvoir exécutif sur la réalité opérationnelle
Laisser perdurer un problème chronique de qualité au sein d'un service opérationnel ne protège pas l'entreprise. Cela tend à entraîner une érosion continue des marges et des réclamations récurrentes de la part des clients. Cela expose également le directeur de la qualité à être tenu pour responsable de décisions pour lesquelles l'entreprise ne lui a jamais donné le pouvoir de prendre.
Connaissances connexes et prochaine étape
La question qui importe n'est pas de savoir si le service qualité travaille suffisamment dur. Il s'agit plutôt de déterminer si les pouvoirs dont dispose déjà l'entreprise sont suffisants pour prendre les décisions que le problème exige aujourd'hui. Si ce n'est pas le cas, un entretien avec un Associé par intérim chez CE C'est une suite logique.
À lire également :
- Directeur financier par intérim ou conseiller en restructuration : qui va rétablir la maîtrise de la trésorerie dans une usine polonaise en difficulté ?
- Pourquoi la recherche d'un directeur d'usine permanent prend trop de temps pendant une opération de révision en service
- Directeur d'usine par intérim, directeur des opérations ou PDG : qui devrait diriger la relance en Hongrie ?
CE Interim assure un accompagnement transfrontalier de haut niveau pour les transformations stratégiques des entreprises confrontées à des contraintes opérationnelles. Lorsqu'un site de production européen a franchi le seuil critique de redressement lié à des problèmes de qualité, CE Interim peut intervenir.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL