

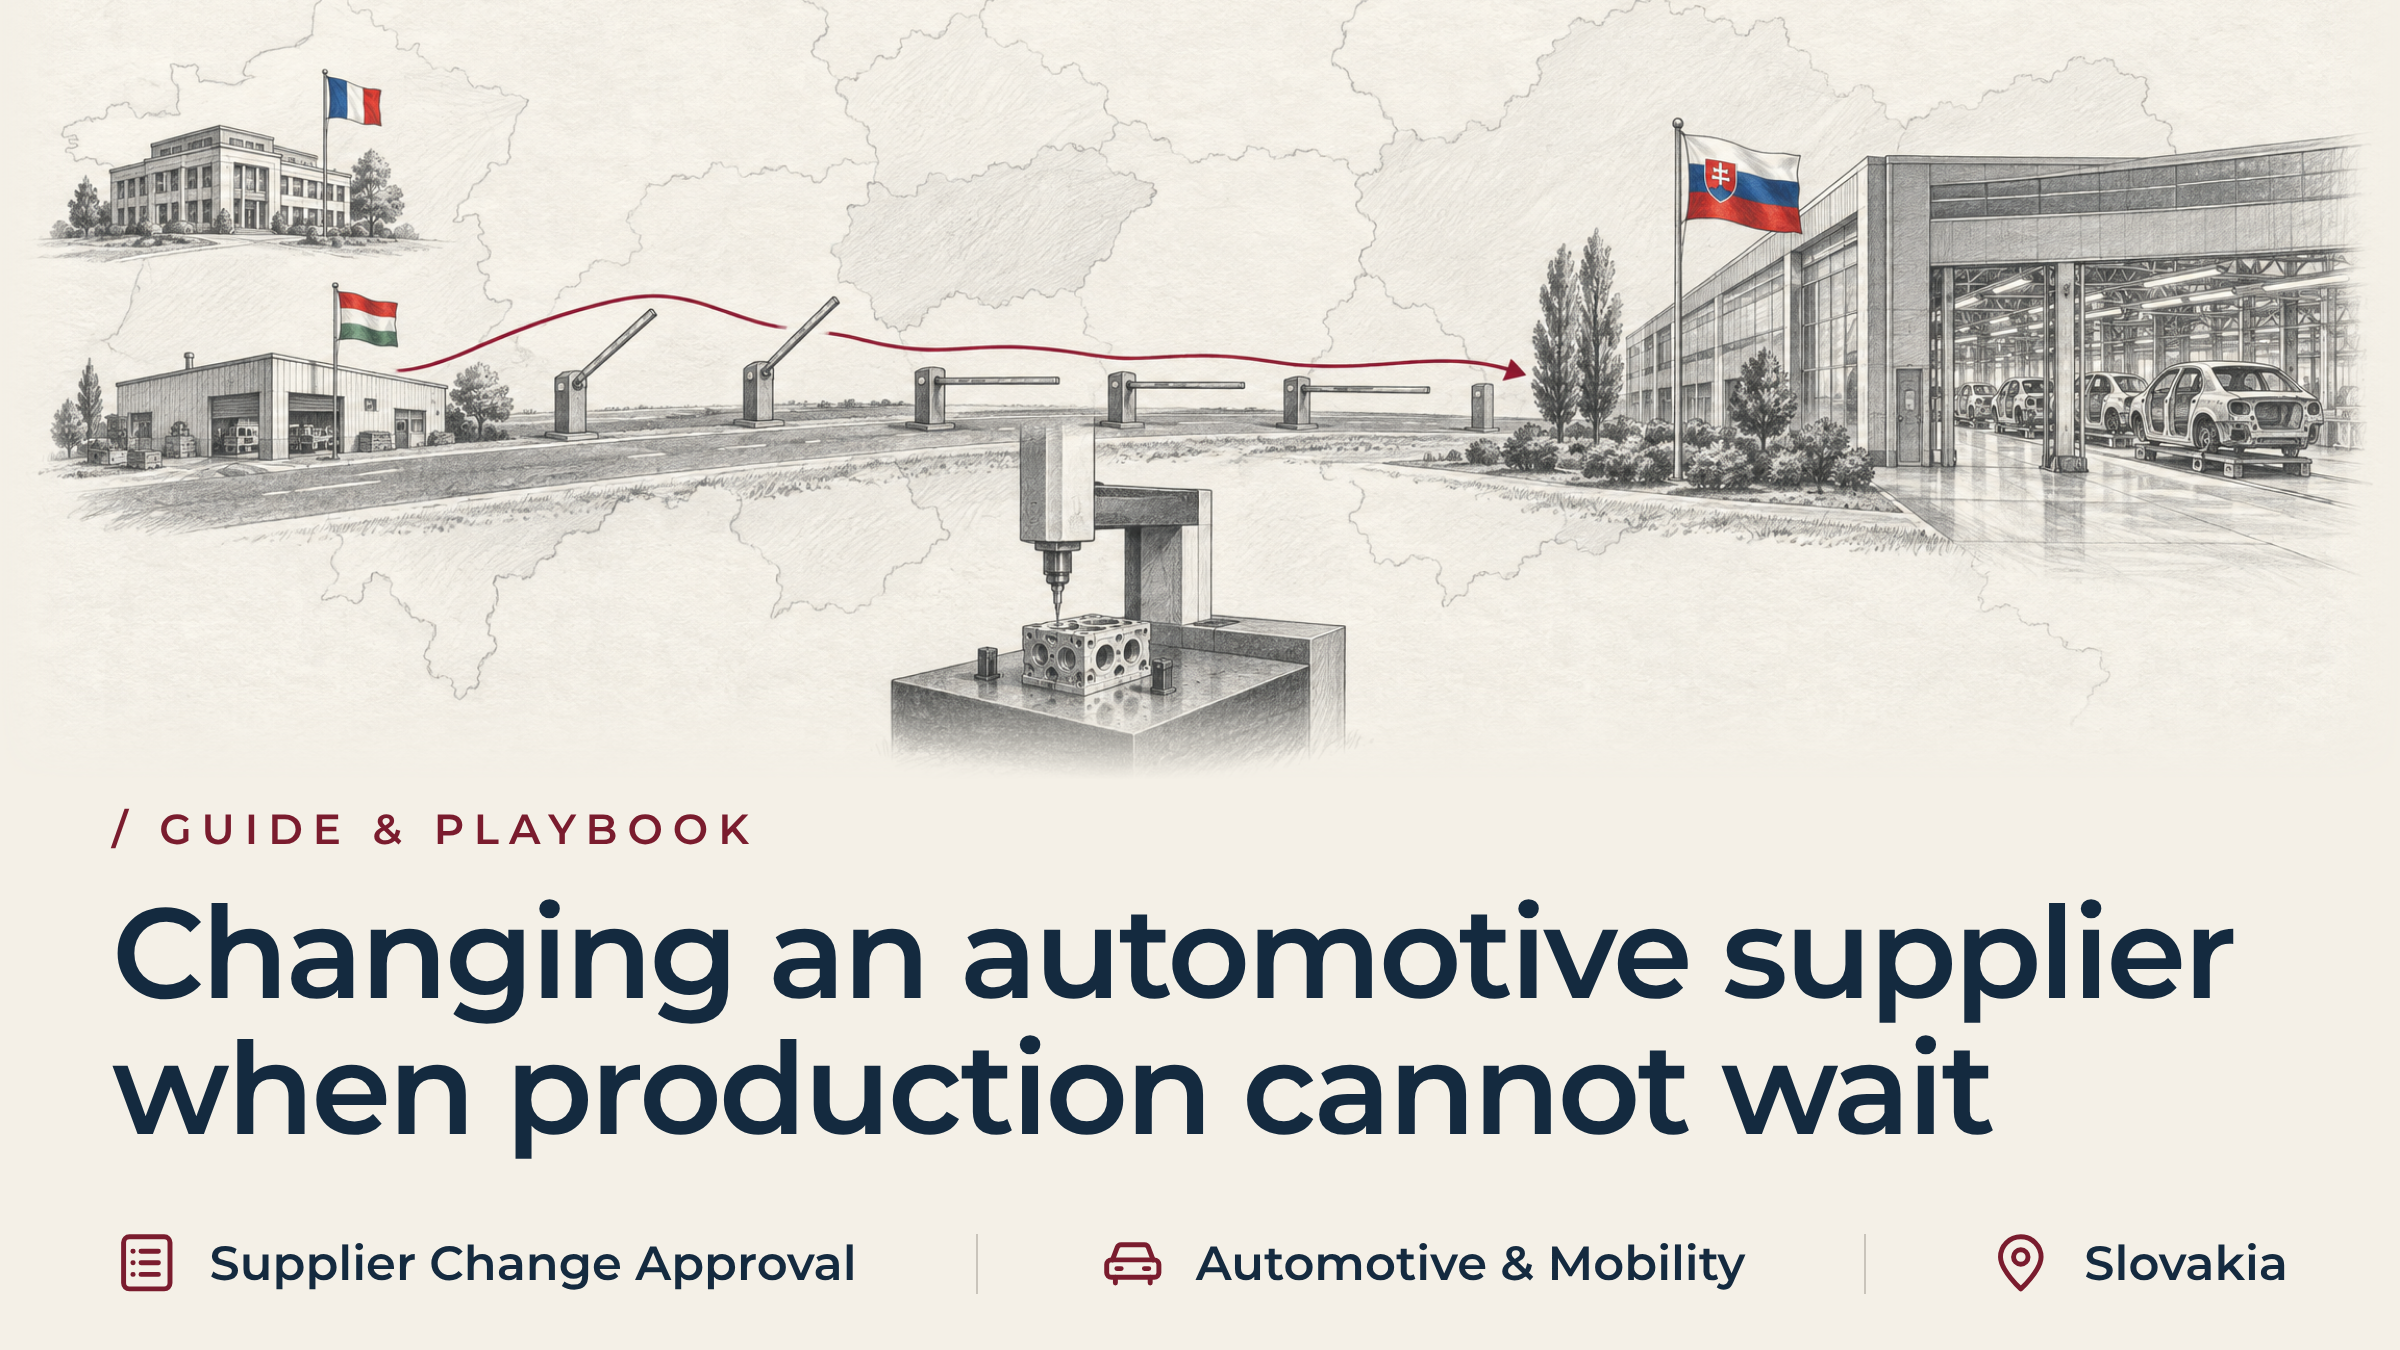
Cambiar de proveedor de automoción cuando la producción no puede esperar
En resumen
Un proveedor de recambios de automoción puede ofrecer un presupuesto y enviar piezas de muestra a los pocos días de producirse una interrupción. Nada de eso equivale a la aprobación del cambio de proveedor. La disponibilidad comercial, la aceptación técnica, la autorización del propio cliente en cuestión y la capacidad verificada de ritmo de producción son cuatro comprobaciones independientes. Cada una tiene su propio responsable y su propia documentación. Un directivo encargado de gestionar el cambio coordina estas comprobaciones. Nadie puede prescindir de uno de estos controles para garantizar una fecha de entrega. Solo la parte con la autoridad pertinente, dentro de la propia organización de calidad del cliente, puede dar por concluido el proceso.
El detonante: por qué un presupuesto no equivale a la aprobación de un cambio de proveedor en el sector de la automoción
El patrón resulta familiar para cualquier equipo de compras o de calidad que haya tenido que gestionar una interrupción en el suministro. Un proveedor habitual deja de suministrar o da a entender que pronto lo hará. El departamento de compras actúa con rapidez y encuentra un sustituto. Este ofrece un presupuesto competitivo, una capacidad de producción confirmada y piezas de muestra que parecen aceptables en el banco de pruebas. Dentro de la empresa, el problema puede empezar a parecer resuelto.
No es así. Una cotización confirma el interés comercial, nada más. Una muestra confirma que un equipo meticuloso puede fabricar una pieza a mano mientras todos observan de cerca. Ninguna de las dos cosas confirma que el proveedor sustituto pueda cumplir con los volúmenes, las tolerancias y la trazabilidad que exige el cliente real. Tampoco confirma que el cliente, en cuyos vehículos se va a instalar la pieza, haya aceptado siquiera recibirla.
La primera tarea de la dirección consiste en definir el cambio con precisión. El proceso de aprobación no es uniforme en toda la base de proveedores. Un producto puede figurar en la propia lista de proveedores autorizados del cliente, con su propio procedimiento de cambio documentado. Otro, en cambio, puede presentar características de seguridad o normativas que requieran una notificación completa de cambio de ingeniería.
Dar por sentado que una única ruta cubre todas las partes afectadas es la forma en que un equipo de abastecimiento pierde semanas de las que no disponía. Esa primera decisión es más importante que el papeleo posterior. Determina si la aprobación del cambio de proveedor es siquiera posible dentro del plazo que el departamento de compras ya ha prometido.
Qué establecen realmente el PPAP y la homologación de piezas de producción en el abastecimiento del sector de la automoción
La cualificación de los proveedores sustitutos en la fabricación de automóviles se lleva a cabo mediante un mecanismo conocido como «aprobación de piezas de producción» (PPAP). El Grupo de Acción de la Industria Automovilística desarrolla y publica El PPAP tiene como objetivo confirmar una cosa: que el proceso de un proveedor es capaz de producir piezas conformes de forma constante durante un ciclo de producción real. Debe hacerlo al ritmo que la empresa necesita, y no solo en una muestra de banco de pruebas cuidadosamente seleccionada.
Esa distinción es lo que más cuenta. Una pieza fabricada lentamente, a mano, con utillaje de desarrollo, puede parecer idéntica a otra fabricada en serie con utillaje de producción. Sin embargo, ambas pueden comportarse de forma diferente cuando entran en juego la desviación dimensional, el desgaste de las herramientas y las variaciones en la manipulación. La aprobación de las piezas de producción existe para detectar esa diferencia antes de que llegue al vehículo. No existe para ralentizar el negocio por el simple hecho de hacerlo.
No establece un calendario único y universal, ni un nivel de aprobación ni una excepción permitida. Cada cliente establece sus propios requisitos para una pieza, una línea de productos y una categoría de riesgo concretas. Dichos requisitos varían según el cliente y según los componentes.
Un directivo que gestione un cambio de proveedor debe basarse en la documentación actual del cliente, y no en una suposición general del sector. Esa documentación determina qué pruebas se requieren para una autorización concreta.
Las cinco etapas clave entre la cualificación de un proveedor sustituto y el suministro operativo
Una forma de hacer que esta coordinación resulte clara para un directivo no especializado es dividir la preparación en cinco etapas diferenciadas. Cada etapa tiene su propio responsable y sus propios criterios de verificación. La secuencia que se muestra a continuación es un modelo general para un cambio de proveedor en el proceso PPAP. Son el cliente y el producto en cuestión los que determinan los criterios de verificación concretos, el nivel de aprobación y la duración de cada etapa, y no una fórmula fija.
- Opción comercial: El departamento de compras confirma las condiciones, la titularidad de los moldes y las credenciales básicas de calidad del proveedor. Esta fase por sí sola no implica ningún compromiso de producción.
- Pruebas técnicas: Los departamentos de calidad e ingeniería comprueban que las dimensiones y los materiales se ajusten al plano y a las especificaciones reales. Para ello, utilizan las herramientas de producción reales del proveedor, no una muestra de banco.
- Decisión del cliente, cuando proceda: El cliente receptor decide si el cambio requiere una aprobación total, un acuerdo provisional o una excepción documentada. También establece las condiciones. La empresa compradora no puede tomar esta decisión por sí sola.
- Producción repetible: Una prueba de funcionamiento al ritmo requerido, realizada con el propio utillaje de producción, demuestra que el proceso es estable. El hecho de que un lote haya superado la inspección no lo demuestra.
- Fecha de llegada prevista: La planta receptora comprueba la pieza en sus propios sistemas, la inspecciona a su llegada y la envía a la línea de producción. Se trata de un paso distinto al de superar los controles anteriores.
Una empresa puede superar rápidamente las primeras etapas y, aun así, encontrarse a semanas de la quinta etapa. Tratar la primera etapa como si fuera la quinta es donde las decisiones de abastecimiento de emergencia se tuercen.
Mitigar las perturbaciones en la cadena de suministro del sector de la automoción: cumplir con honestidad las promesas de entrega
La fecha más temprana realista del plan de aprovisionamiento y la fecha que los equipos de planificación deberían prometer a los clientes no son lo mismo. Un presupuesto confirmado, una muestra en perfectas condiciones y un proveedor dispuesto a colaborar generan presión para ofrecer una fecha optimista. Los datos disponibles en cada fase del proceso aún no respaldan esa fecha.
Un directivo encargado de coordinar la respuesta debe permitir que la planificación y los compromisos con los clientes avancen al ritmo de las etapas. No pueden avanzar más rápido que las etapas que se hayan cerrado realmente. El departamento de calidad podría confirmar los datos técnicos mientras el cliente en cuestión aún no haya decidido la vía de aprobación.
Esa ventana de oportunidad permanece abierta independientemente de lo que indique el calendario del propio proveedor. Prometer una fecha antes de que se apruebe el cambio de proveedor es arriesgado. Convierte una hipótesis de planificación interna en una promesa externa que la empresa quizá no pueda cumplir. Proteger la relación con el cliente depende más de esa disciplina que de la rapidez.
Gobernanza y liderazgo: ¿Quién debería coordinar el proceso de aprobación del cambio de proveedor?
No todos los cambios de proveedor requieren la incorporación de un directivo externo dedicado exclusivamente a ello. Es posible que un responsable de programa interno o un director de calidad ya disponga del tiempo y la autoridad necesarios para ello. También es posible que cuente con la posición interdepartamental necesaria para coordinar las compras, la ingeniería y la relación con el cliente. Esa persona debería liderar la respuesta. Añadir más personal directivo solo supone una capa adicional, no una mayor capacidad.
El liderazgo ejecutivo temporal cobra sentido en una situación diferente. Los departamentos de compras, calidad y planificación gestionan cada uno su parte del proceso de toma de decisiones. Nadie tiene una visión común de qué vías siguen abiertas. O bien, la propia relación con el cliente necesita un interlocutor de alto nivel y creíble para garantizar la integridad del proceso de calificación ante la presión de los plazos.
Lo que coordina el equipo de dirección temporal es la secuencia y la responsabilidad. No adquiere la autoridad para aceptar o rechazar una pieza en nombre del cliente. Esa autoridad sigue recayendo exactamente donde la ha asignado la propia organización de calidad del cliente.
En ocasiones, la búsqueda de proveedores alternativos, las pruebas de cualificación y los compromisos de entrega empiezan a seguir caminos distintos sin que haya un responsable claro. Ese es el momento de plantear la aprobación del cambio de proveedor con un socio interino de CE. La conversación puede ampliarse al mandato más amplio en el que se enmarca.
Caso práctico del sector de la automoción: Aprobación acelerada del cambio de proveedor y cualificación provisional del PPAP
Un importante fabricante francés de sistemas de frenos para automóviles de primer nivel (Tier 1) gestionaba una planta de montaje con una plantilla de 700 personas en el oeste de Eslovaquia. La planta suministraba bloques de válvulas hidráulicas para el control electrónico de estabilidad (ESC) directamente a las principales plantas de montaje de vehículos en Alemania y Francia.
El proveedor italiano actual de la planta, encargado del suministro de válvulas de carrete de aluminio micromecanizadas de precisión, sufrió un incendio hidráulico catastrófico. El incendio destruyó su línea especializada de mecanizado CNC multihusillo. El proveedor declaró fuerza mayor y confirmó que la puesta en marcha de la maquinaria de sustitución requeriría un mínimo de cinco meses.
La planta de montaje eslovaca solo disponía de seis días de stock de seguridad. Una parada de las líneas de montaje de ESC paralizaría tres importantes plantas de montaje de vehículos de fabricantes de equipos originales (OEM) en un plazo de siete días. Esa parada daría lugar a sanciones contractuales por tiempo de inactividad de 55 000 € por hora.
El departamento de compras localizó un proveedor alternativo de mecanizado de precisión en el norte de Hungría que contaba con tornos de tipo suizo con la capacidad necesaria. El proveedor se ofreció a comenzar a mecanizar piezas de inmediato utilizando utillajes prototipo.
Sin embargo, el director de calidad del fabricante de equipos originales (OEM) del cliente en Wolfsburg lanzó una severa advertencia. En concreto, el envío de unidades ESC que contuvieran componentes de un proveedor no autorizado y que no cumplieran plenamente con el nivel 3 del PPAP daría lugar a la suspensión inmediata de la producción de vehículos, a auditorías de contención por parte del cliente y al rechazo de todos los envíos.
Involucrar a la dirección ejecutiva en la cualificación de emergencia de proveedores del sector de la automoción
Ante una parada inminente de la línea de producción que supondría un coste de varios millones de euros y un intenso punto muerto entre la rapidez en las compras y el cumplimiento de los requisitos de calidad de los clientes, el director de operaciones del Grupo contrató a CE Interim.
CE Interim incorporó a un ejecutivo que ya había sido evaluado, se ajustaba al perfil del puesto y estaba sujeto a un acuerdo de confidencialidad como Director interino de la cadena de suministro in situ. El directivo estaba listo para empezar una vez finalizada la sesión informativa sobre el mandato. La estructura de gobernanza de la transformación, dirigida por el socio institucional, respaldó el mandato en todo momento, coordinando directamente entre la dirección ejecutiva en París y las operaciones de la planta en Eslovaquia.
Diagnóstico de la cadena de suministro: cómo tender un puente entre las muestras prototipo y la capacidad de PPAP en serie
Al llegar a las instalaciones eslovacas en un plazo de cuarenta y ocho horas, el directivo interino llevó a cabo una auditoría inmediata de ingeniería y de la cadena de suministro:
- Brecha en la capacidad de los proveedores: El proveedor húngaro sustituto contaba con los conocimientos técnicos necesarios. Sin embargo, sus piezas de muestra iniciales se habían fabricado en una máquina de desarrollo fuera de línea con desbarbado manual. El proveedor carecía de plantillas de sujeción para la producción. Además, su sistema de inspección óptica automatizada no se había programado para la geometría crítica de la válvula.
- Riesgo de que el cliente recurra a instancias superiores: El departamento de aprovisionamiento había solicitado una exención total por parte del cliente. El fabricante de equipo original (OEM) había rechazado rotundamente esta solicitud. Consideraba que se trataba de un intento de eludir los controles de ingeniería fundamentales para la seguridad de un componente principal del sistema de frenado.
- Búfer de entrega real: Las existencias netas utilizables en la planta de Eslovaquia eran suficientes para exactamente 4,2 días de producción.
Intervenciones operativas para acelerar la aprobación de cambios en los proveedores del sector de la automoción
El ejecutivo interino llevó a cabo tres intervenciones operativas decisivas durante un mandato de ocho semanas en situación de crisis:
- Se ha reestructurado la relación con el cliente y se ha negociado un PPAP provisional: El director interino se desplazó a Wolfsburgo para reunirse directamente con el vicepresidente de Calidad de Proveedores del fabricante de equipos originales. Tras presentar una hoja de ruta de cualificación transparente y fundamentada, el ejecutivo negoció un permiso formal de desviación provisional de nivel 3 del PPAP por un periodo de sesenta días. El acuerdo permitía los envíos de producción con la condición de que se aplicara un protocolo obligatorio de contención para el lanzamiento seguro. Dicho protocolo exigía una clasificación fuera de línea realizada al cien por cien por terceros y una verificación dimensional mediante máquina de medición por coordenadas (CMM) antes de la liberación de los componentes.
- Supervisión de la industrialización de las herramientas in situ y de la producción a ritmo de serie: El ejecutivo interino incorporó a un ingeniero de calidad con amplia experiencia en el sector de la automoción en la planta de mecanizado húngara. Durante doce días consecutivos, el equipo puso en marcha utillajes de producción específicos para múltiples cavidades y programó sistemas automatizados de inspección por visión. El equipo también llevó a cabo una prueba formal de producción a ritmo de 300 piezas al tiempo de takt del cliente. Dicha prueba demostró índices de capacidad del proceso de Cpk 1,78 en todos los aspectos relacionados con la seguridad.
- Logística sincronizada para un lanzamiento transfronterizo seguro: El ejecutivo estableció un corredor de transporte exprés específico que conectaba al proveedor húngaro —un laboratorio independiente de inspección metrológica situado en Győr— con la planta de montaje eslovaca. Las fichas técnicas diarias de las máquinas de medición por coordenadas (CMM) se subían directamente a un portal compartido al que podían acceder los auditores de calidad del fabricante de equipos originales (OEM), lo que garantizaba una trazabilidad completa antes de que las piezas entraran en las células de montaje.
Resultados: Prevención de paradas en las líneas de los fabricantes de equipos originales (OEM) y consecución de la validación en serie completa del PPAP
En un plazo de ocho semanas, la aprobación acelerada del cambio de proveedor permitió alcanzar una estabilidad operativa total:
- Cero paradas en las líneas de producción de los clientes OEM: Se mantuvo una continuidad ininterrumpida en las entregas a todas las plantas de montaje de vehículos de los clientes, lo que permitió evitar más de 3,2 millones de euros en posibles reclamaciones por paradas de producción.
- Un rendimiento de calidad impecable: Se entregaron más de 45 000 microválvulas de precisión durante el periodo de desviación provisional, sin que se produjeran defectos de «partes por millón» (PPM) en los productos de los clientes ni fallos en la cadena de montaje.
- Aprobación definitiva y permanente del PPAP: Se completaron todas las pruebas de resistencia metalúrgica, la documentación sobre la capacidad del proceso y la aprobación formal del PPAP de nivel 3 en un plazo de siete semanas, dos semanas antes de la fecha límite fijada por el fabricante de equipos originales (OEM).
- Seguridad a largo plazo gracias al abastecimiento dual: Convirtió una respuesta de emergencia ante una crisis en una fuente de suministro secundaria permanente y competitiva en términos de costes, lo que permitió reducir los costes unitarios de los componentes en un seis por ciento.
Preguntas frecuentes sobre la aprobación de cambios de proveedores del sector de la automoción y el PPAP
¿Es un presupuesto inicial del proveedor una prueba de que se está preparado para la producción de automóviles?
No. Un presupuesto confirma el interés comercial, los precios orientativos y la capacidad teórica. La disponibilidad para la producción depende de tres factores distintos. El equipo de producción real del proveedor debe demostrar una capacidad de mecanizado verificada. A continuación, debe confirmarse la conformidad dimensional y de materiales. El cliente en cuestión también debe decidir qué vía de aprobación requiere el cambio.
¿Qué es lo que verifica el PPAP cuando se produce un cambio de proveedor de recambios en el sector de la automoción?
La homologación de piezas de producción tiene como objetivo confirmar una cosa: que el proceso de fabricación de un proveedor debe producir piezas conformes de forma constante durante un ciclo de producción real, al ritmo que la empresa necesita. Una sola muestra no es suficiente. Las pruebas concretas necesarias para aprobar un cambio de proveedor dependen del cliente y del producto específicos, y no de una plantilla fija del sector.
¿Puede la urgencia de la producción eludir los requisitos de aprobación para el cambio de proveedor de los fabricantes de equipos originales (OEM)?
La urgencia modifica el orden de los pasos, pero no los requisitos. Cuando la producción no pueda esperar a que concluya el proceso completo de aprobación, el cliente en cuestión podrá aceptar un acuerdo provisional o temporal. Dicho acuerdo se respalda con una inspección adicional de contención. La decisión sigue correspondiendo al cliente, según sus propios términos documentados.
¿Quién debería coordinar la aprobación del cambio de proveedor y los compromisos de entrega?
Una única persona responsable debe encargarse tanto de la secuencia de preparación como del compromiso de entrega frente al cliente. Esa persona puede ser un responsable interno del programa o un ejecutivo temporal contratado para este encargo. En cualquier caso, una sola persona coordina todo el proceso de aprobación del cambio de proveedor. Si se reparte la responsabilidad entre los departamentos de compras, calidad y planificación, se corre el riesgo de hacer una promesa de entrega demasiado optimista basada en un componente no aprobado.
Conocimientos relacionados y siguiente paso
Un sustituto viable no es lo mismo que uno aprobado. Los cuatro pasos anteriores determinan si esa deficiencia supone un incumplimiento de plazo o una retención del vehículo en la línea del cliente. Un cambio de proveedor aprobado con demasiada ligereza puede acabar, aun así, en una retención del vehículo, una auditoría de contención o un incumplimiento de compromiso.
Lecturas relacionadas:
- Cuando varias plantas de CEE están modificando su tamaño al mismo tiempo, ¿quién establece el orden de los cambios?
- La producción se va a trasladar a Eslovaquia. ¿Quién es el responsable del plan de capacidad de la planta de destino?
- Los proveedores del sector del automóvil en Europa no pueden permitirse un buen volumen de producción con márgenes bajos en 2026
CE Interim ofrece servicios de liderazgo ejecutivo transfronterizo. Un ejecutivo, previamente seleccionado, adecuado al mandato y sujeto a un acuerdo de confidencialidad, estará listo para incorporarse una vez completada la descripción del mandato, bajo una gestión dirigida por socios en todo momento. A Socio interino de CE puede ayudar a determinar qué puertas permanecen abiertas y quién debe cerrarlas.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL