

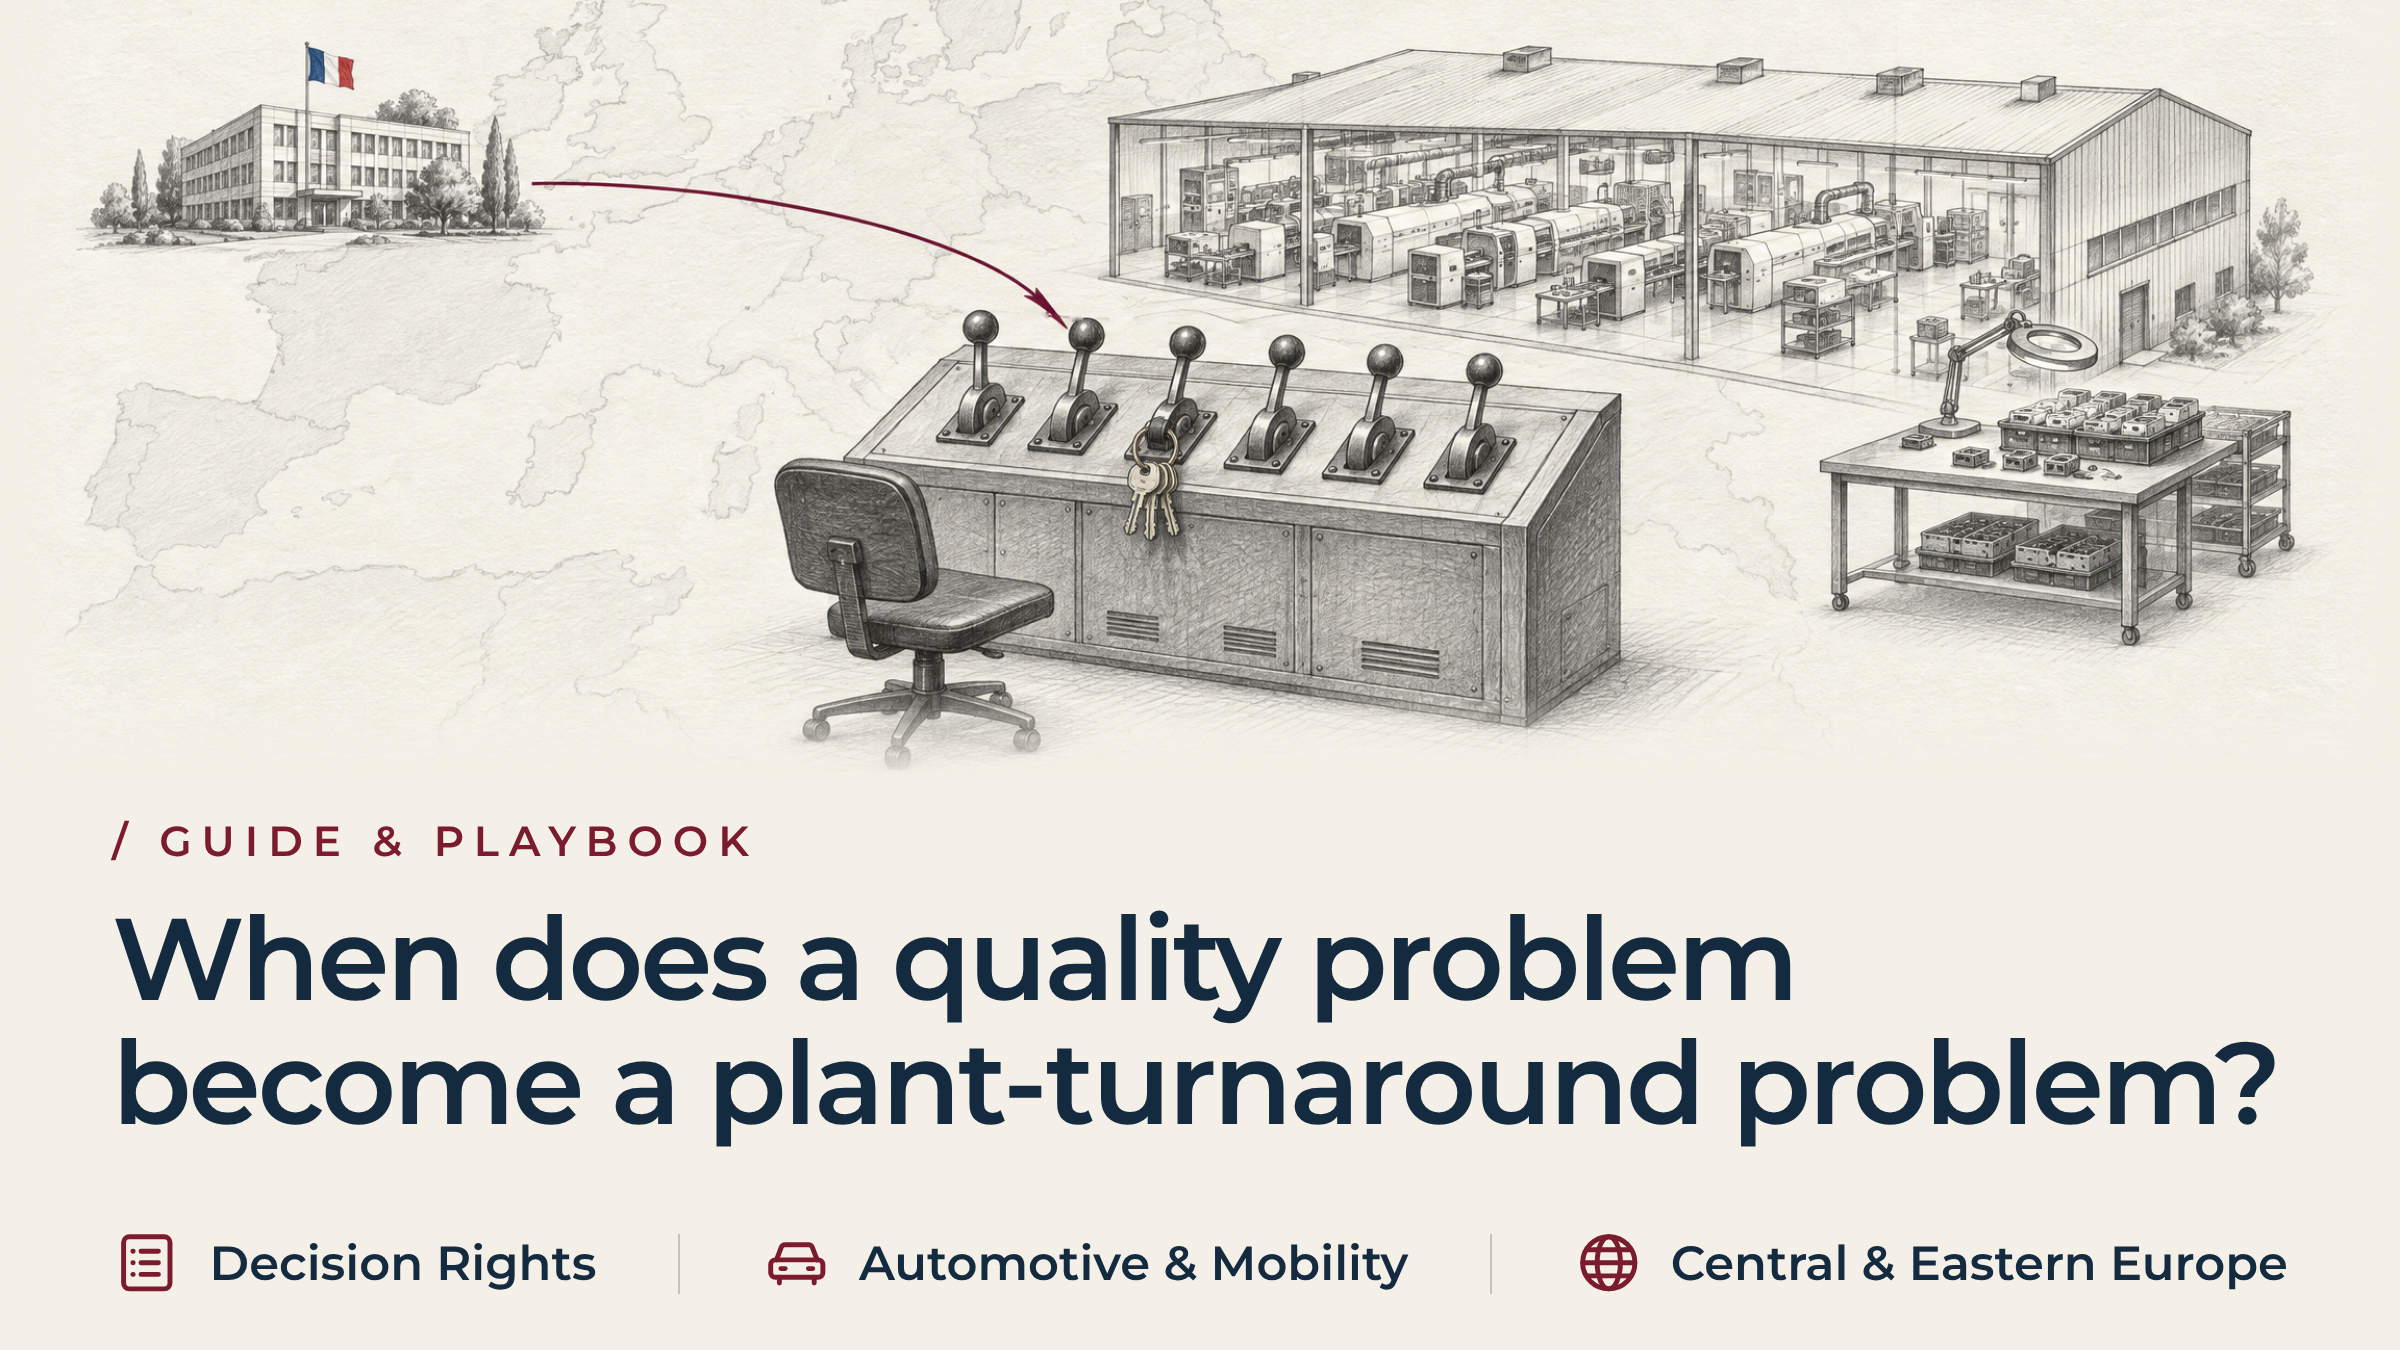
¿Cuándo pasa un problema de calidad a ser un problema que requiere la parada de la planta?
En resumen
Existe un umbral reconocible a partir del cual un problema de calidad se convierte en un problema que requiere un cambio radical en la planta. No tiene nada que ver con el porcentaje de productos defectuosos. Un problema de calidad se convierte en un problema que exige un cambio radical en la planta bajo una condición: que las decisiones necesarias para resolverlo queden fuera de la competencia del departamento responsable de ese indicador. Se aplican las medidas correctivas, pero las mismas pérdidas siguen repitiéndose. Llegado ese punto, la planta suele haber dejado de tratar el defecto como una excepción. La organización ha rediseñado discretamente la programación de la producción, las prioridades de mantenimiento, el gasto en utillaje y la dotación de personal por turnos en función de ello. En ese momento, pedirle al director de calidad que lo solucione de nuevo supone exigir demasiado a una sola función. La decisión ahora recae en varias.
El defecto que no desaparecerá de la agenda
El análisis mensual de operaciones sigue un patrón habitual. El cuadro de mando de calidad muestra indicadores en rojo de forma persistente. El rendimiento a la primera sigue siendo bajo en la línea principal. El coste interno de los desechos se sitúa por encima del presupuesto. El registro de reclamaciones de los clientes recoge la misma no conformidad dimensional, mes tras mes.
Durante varios ciclos de información, el director de calidad ha presentado un registro completo de medidas correctivas. El equipo de calidad ha elaborado los diagramas de espina de pescado. Ha actualizado los análisis de modos de fallo y efectos y ha añadido sensores de inspección.
El defecto sigue reapareciendo. Los contenedores de desechos siguen llenos, la mesa de clasificación fuera de línea sigue contando con personal y las horas extras de fin de semana siguen garantizando el envío al cliente.
En la sede central del grupo, la reacción natural es centrarse en el enfoque funcional. Los directivos se preguntan por qué el departamento de calidad no ha hecho cumplir la norma. Algunos se plantean sustituir al responsable de calidad o enviar una auditoría corporativa. Ese instinto es razonable. Un indicador en rojo con un responsable concreto parece indicar una falta de rendición de cuentas. Y la rendición de cuentas es precisamente lo que debe comprobar el consejo de administración.
La dificultad radica en que el director de calidad es el responsable de ese indicador. Sin embargo, rara vez controla los seis factores que lo determinan. Dichos factores son: la programación del mantenimiento, la renovación de las herramientas, las especificaciones de las materias primas, la velocidad de la línea de producción, la dotación de personal por turno y la planificación de las entregas a los clientes.
Hacer responsable a un único responsable operativo de un resultado que afecta a todo el sistema no solucionará el problema. Lo único que consigue es retrasar el momento en que alguien pregunte quién tiene la autoridad para cambiarlo.
Por qué la frontera resulta más difícil de percibir cuando se trata de fronteras internacionales
Cuando un grupo gestiona plantas en varios países, la sede central evalúa el rendimiento mediante indicadores estandarizados. Las tasas de defectos en partes por millón, los desechos como porcentaje de los ingresos y el número de casos 8D pendientes de los clientes describen únicamente los síntomas. Apenas revelan lo que la planta ha hecho discretamente para mantener el flujo de envíos a pesar de todo.
En la planta de producción, las consecuencias comerciales de una línea parada son inmediatas. Supongamos que una matriz de estampación empieza a desviarse tras cuatro horas de uso continuo. Los supervisores rara vez detienen la prensa para reacondicionar la herramienta, ya que hacerlo supone el riesgo de no cumplir con el plazo de envío. En su lugar, los operarios temporales clasifican las piezas a mano, desbarban los bordes y devuelven los componentes defectuosos a los dispositivos de fijación secundarios.
Esa es una solución sensata a corto plazo para cumplir con un compromiso de entrega urgente. La dificultad surge cuando la situación se repite durante el tiempo suficiente como para convertirse en algo permanente.
Cómo una solución provisional se convierte en el modelo operativo
Una solución provisional como esta suele aguantar unos cuantos ciclos operativos. Después, deja de ser una excepción y empieza a aparecer en los propios documentos de planificación de la planta. Hay tres cambios que suelen marcar ese cambio.
- Los planes de producción comienzan a asignar horas de máquina fijas, personal y espacio de planta a las tareas de clasificación y reelaboración. De este modo, se deja de considerarlas como un exceso puntual.
- El departamento de ingeniería de fabricación elabora instrucciones de trabajo estándar para la mesa de rectificado. De este modo, la solución alternativa adquiere el mismo estatus procedimental que el proceso aprobado.
- El control de planta abre un código contable que asimila la mano de obra de reelaboración en los gastos generales indirectos. De este modo, deja de aparecer como una desviación respecto al coste original del proceso.
Una vez que se hayan aplicado esos tres cambios, el hecho de que la entrega sea aceptable ya no demuestra que el proceso sea estable. Es una prueba de la existencia de un segundo modelo operativo no oficial, creado para proteger las cifras de producción del primero. Lo que parece un único fallo de calidad es, en realidad, un fallo de calidad que afecta a varias funciones. Se extiende a seis palancas operativas; no se trata de que una sola función tenga un rendimiento inferior al esperado.
Identificación del umbral de intervención en planta ante problemas de calidad
No hay ningún porcentaje fijo, norma de escalada universal ni tiempo de recuperación típico que pueda definir este momento. El perfil de procesos y márgenes de cada planta se enmarca dentro de sus propias limitaciones. Una regla numérica general inventaría precisión en lugar de diagnosticar la situación real de la planta. En su lugar, se da un conjunto coherente de señales cualitativas. Cuatro de ellas son las más importantes.
- Las repeticiones se han incorporado a la planificación estándar de la producción. La planta asigna oficialmente horas de máquina, personal y espacio de planta a la clasificación. Ya no lo trata como una excepción que haya que resolver.
- La causa principal afecta a más de un departamento. Para resolverla, es necesario introducir cambios de forma conjunta en los intervalos de mantenimiento, las especificaciones de los materiales, los tiempos de ciclo de la línea de producción y la dotación de personal. Ningún responsable de departamento tiene por sí solo la autoridad necesaria para imponer esas medidas a sus homólogos.
- Las medidas de contención están consumiendo el ancho de banda y el capital circulante de la planta. Las zonas de cuarentena, los circuitos de inspección fuera de línea y el stock no conforme ocupan espacio en la planta. Además, absorben el efectivo que la planta necesita para su producción principal.
- La planta no puede subsanar el defecto sin provocar una crisis en las entregas. No puede programar la reparación de las herramientas, la revisión de una máquina o el rediseño de un proceso sin poner en peligro de inmediato un envío. Eso significa que ha perdido su margen operativo.
Cuando estas cuatro condiciones se dan a la vez, abordar la cuestión como un problema de calidad no servirá para resolverla. Las decisiones necesarias ya trascienden el ámbito de la función responsable de la métrica. Esa es la verdadera prueba de cuándo la calidad necesita la intervención de la dirección, en lugar de otro ciclo de correcciones, y la señal práctica más clara de que un problema de calidad se ha convertido en un problema de reestructuración de la planta.
Adaptar el alcance del mandato a las decisiones, no a los indicadores
La recuperación depende de que el alcance del mandato ejecutivo se ajuste a las decisiones que debe abarcar. El departamento cuyo cuadro de mando se haya puesto en rojo primero no debería ser el encargado de determinar dicho alcance.
De la AIAG Guía para la resolución de problemas CQI-20 Incorpora el apoyo de la dirección y un equipo multifuncional en cada etapa de la resolución estructurada de problemas. No considera que el trabajo sea algo que el departamento de calidad lleve a cabo por sí solo. Esa perspectiva es importante. Una fuente ajena a CE Interim considera que el incumplimiento crónico es una cuestión de liderazgo, no solo del departamento de calidad.
Para abordarlo de esa manera, hay que empezar por la contabilidad. La Sociedad Americana para la Calidad ha establecido coste de la calidad Este marco distingue el gasto en prevención y evaluación del coste que supone la propia mala calidad. Ofrece a la planta un punto de referencia transparente, en lugar de un valor de referencia fijo. En el caso de este defecto, ello incluye la mano de obra directa, el material desechado, los gastos de transporte extraordinarios, la clasificación externa, el tiempo de inactividad de las máquinas y el desgaste de las herramientas.
Si se considera como una partida única en la propia cuenta de pérdidas y ganancias de la planta, queda claro el argumento a favor de la autoridad a nivel ejecutivo. Esta medida contable es a menudo lo que finalmente hace visible ese umbral para un consejo de administración que hasta entonces solo había visto el problema de forma fragmentada.
Reajustar los incentivos que provocaron el fallo
Un mandato acorde con la decisión también debe contar con la autoridad necesaria para cambiar la forma en que la organización evalúa a sus empleados. No se trata únicamente de lo que la organización les dice que hagan. Hay tres reorientaciones que se repiten con suficiente frecuencia como para que merezca la pena mencionarlas.
- Cuando los objetivos de los supervisores solo premian la producción diaria por unidad, estos se resistirán a las paradas de la línea de producción que requiere una reparación de mantenimiento. La parada se descuenta de su cifra antes de que la reparación muestre ningún beneficio.
- Cuando el objetivo del departamento de compras es únicamente reducir el coste unitario, seguirá adquiriendo insumos de baja calidad que generan desechos en fases posteriores del proceso. El ahorro es evidente, pero nadie imputa el coste de los desechos al departamento de compras.
- Cuando la organización insta a los supervisores a dar prioridad absoluta al servicio de entrega a los clientes, estos siguen utilizando equipos inestables. No los detienen, porque detenerlos es la única decisión por la que se espera que den explicaciones en primer lugar.
Un mandato creíble tiene la capacidad de anteponer la capacidad de proceso y los resultados de calidad reconocidos a estos incentivos locales. Esa es precisamente la autoridad que la organización nunca concedió al director de calidad.
La dimensión transfronteriza en la práctica
Para ejercer esta autoridad más allá de las fronteras se necesita presencia sobre el terreno, no una revisión trimestral desde otro país. Un comité con sede en Múnich, Zúrich o París puede ver las cifras agregadas que salen de la planta. Desde esa distancia, no puede determinar si el proceso aprobado está garantizando esas cifras. Es posible que sea un proceso no oficial, que se desarrolla en paralelo, el que esté haciendo el trabajo en su lugar.
Una intervención creíble comienza con una verificación directa. El directivo recorre las líneas de producción, examina el stock en cuarentena y asiste a los cambios de turno. Habla con los operarios, los fabricantes de herramientas y los técnicos de mantenimiento, que ya saben dónde se encuentra la verdadera limitación.
También implica proteger la planta de interferencias prematuras mientras se lleva a cabo la solución. Detener los equipos inestables para realizar una revisión de las herramientas reduce la producción durante un tiempo. El directivo debe tener la autoridad necesaria para gestionar esa conversación con los clientes y con el departamento comercial de la sede central. Un descenso temporal no debe interpretarse como una nueva crisis.
El consejo se reserva las decisiones estratégicas: la superficie ocupada por las instalaciones, las condiciones comerciales y la inversión de capital. El mandato que otorga se refiere a la ejecución. Abarca la estabilización de las operaciones diarias, la reorganización de las prioridades de mantenimiento y producción, y el desarrollo de la capacidad local necesaria para garantizar la continuidad de la solución una vez finalizado el mandato.
Caso práctico: Cuando la crisis de calidad de una planta de cableado se convirtió en un mandato de reestructuración
Un fabricante francés de sensores electrónicos y conjuntos de cableado para el sector de la automoción, clasificado como Tier 1, cuenta con una planta de producción en Europa Central y Oriental. Llevaba cuatro meses sumido en una crisis de calidad cada vez más grave. El director de calidad de la planta puso en marcha una secuencia completa de medidas correctivas 8D.
Nada de eso funcionó. Las líneas automatizadas de alta velocidad de soldadura y encapsulado de la planta seguían generando una tasa de defectos internos del 18 %. Los puentes de soldadura y los huecos microscópicos en los sellados provocaron repetidas notificaciones de calidad por parte de los clientes y pusieron en riesgo la paralización de una línea de producción del cliente.
La dirección central de la empresa en París interpretó esto, como es lógico, como un incumplimiento de las normas. Comenzó a prepararse para sustituir al responsable local de calidad. Entonces quedó claro que las causas afectaban a varios departamentos y no se limitaban a uno solo. El director ejecutivo del grupo decidió recurrir a CE Interim.
CE Interim asignó a un ejecutivo interino especializado en reestructuración operativa, previamente seleccionado y adecuado al perfil del encargo, que se incorporó a las instalaciones en un plazo de 72 horas tras la finalización de la sesión informativa sobre el encargo. El ejecutivo contaba con un mandato directo del consejo de administración y autoridad interdepartamental sobre la planificación de la producción, el mantenimiento, la ingeniería de utillaje y la calidad en su conjunto.
Conclusiones de la auditoría
La primera tarea del directivo no fue volver a inspeccionar las uniones soldadas, sino recorrer la línea de producción, leer los registros de turno y preguntar por qué la cifra no había variado. Tres hallazgos explicaban, en conjunto, la situación.
- El director de calidad era el responsable del indicador clave de rendimiento (KPI) de fallos, pero no tenía autoridad sobre el calendario de producción. Los objetivos de los supervisores solo premiaban el rendimiento diario, por lo que el incentivo funcionaba al revés: ignorar las alertas de los sensores térmicos y retrasar los cambios de puntas de soldadura protegía más las cifras de un supervisor que informar de una parada.
- El departamento de compras colectivas trabajaba con el objetivo corporativo de reducir costes. Había cambiado a un proveedor de fundente más económico sin comprobar su compatibilidad con las líneas automatizadas de alta velocidad. Nadie había solicitado al departamento de calidad que aprobara esa decisión.
- La planta había creado discretamente una línea de producción paralela formada por treinta técnicos de una agencia de trabajo temporal. Estos retocaban a mano y volvían a soldar las carcasas defectuosas de los sensores bajo lámparas de aumento. Esto suponía un gasto adicional de 45 000 euros a la semana en costes de contención no presupuestados que nadie había presentado al consejo de administración como una cifra única.
Qué ha cambiado en siete semanas
Dado que el mandato abarcaba todo el sistema, y no solo la calidad, la dirección llevó a cabo tres cambios sucesivos.
- Se detuvieron las células automatizadas inestables durante treinta y seis horas. Esto permitió al equipo revisar a fondo los recipientes de la ola de soldadura, recalibrar los perfiles térmicos y restablecer la especificación del fundente certificada originalmente.
- Se sustituyeron los objetivos de volumen bruto por unidad de los supervisores de turno por el rendimiento aceptado en la primera pasada. De este modo, se eliminó el incentivo de enviar una unidad defectuosa a las fases posteriores del proceso en lugar de detener la línea de producción.
- Se han eliminado por completo las mesas de reelaboración fuera de línea. Ahora, un lote no conforme provoca una pausa inmediata de la célula y la notificación al supervisor, en lugar de una corrección manual discreta.
En siete semanas, el rendimiento en la primera pasada de las líneas automatizadas alcanzó el 96,5 %. Las reclamaciones de los clientes por cuestiones de calidad se redujeron a cero. La planta prescindió del equipo externo de reelaboración y eliminó 1,9 millones de euros en costes anualizados por fallos y reelaboraciones. Nada de eso requirió un director de calidad diferente. Lo que se necesitaba era una autoridad que traspasara los límites de la función de calidad, que dependiera del director de operaciones y que tuviera la potestad de detener el uso de utillaje inestable, reordenar el mantenimiento y reajustar los incentivos de los supervisores, todo ello dentro de un mandato coordinado.
Preguntas frecuentes sobre el umbral de intervención en caso de problemas de calidad en las plantas
¿Qué hace que una no conformidad en la fabricación sea un problema de calidad y no uno de recuperación?
La clasificación se mantiene en el ámbito de calidad mientras la causa se circunscriba a una sola función y la responsabilidad esté clara. La corrección no debería requerir cambios en el calendario de producción, el presupuesto de utillaje ni el plan de dotación de personal. En cuanto la solución requiera decisiones que excedan la autoridad del departamento de calidad, la clasificación debería modificarse en consecuencia.
¿Cuáles son los primeros indicios de que un problema de calidad requiere la intervención de la dirección, en lugar de otro ciclo de medidas correctivas?
Las medidas correctivas que se repiten sin que se consiga mantener los resultados son un indicio temprano. También lo son las horas extras que no dejan de aumentar mientras el volumen se mantiene estable, una mesa de reelaboración fuera de línea permanente y un plan maestro de producción que incorpora discretamente un margen para los desechos.
¿El hecho de que un problema de calidad se convierta en una orden de reestructuración implica que el director de calidad ha fracasado?
No. Un defecto crónico suele tener causas que abarcan los ámbitos del mantenimiento, las compras, la programación y la planificación de la producción. La función no ha fallado. El problema ha adquirido una magnitud superior a la competencia que le corresponde, y conviene explicar esta distinción directamente al director de calidad.
¿Quién debería asumir el mandato de reestructuración una vez superado el umbral?
Debería encargarse de ello un directivo operativo: alguien con poder de decisión directo sobre la programación, el mantenimiento, la inversión en maquinaria y la dotación de personal. Debe ocupar un puesto lo suficientemente alto en la organización como para actuar en todas esas funciones sin tener que solicitar una autorización por separado para cada una de ellas. Esa jerarquía, y no un cambio de cargo para el director de calidad, es lo que realmente permite a una planta superar este umbral.
¿Cuánto tiempo debe esperar la junta antes de elevar el asunto a un nivel superior?
El límite son dos ciclos. Si el defecto persiste en ambos y la clasificación fuera de línea o en horas extras sigue garantizando la entrega en lugar de un proceso estable, la junta directiva debería elevar el asunto a un nivel superior. No debería esperar a un tercer ciclo para confirmar la tendencia.
Armonizar la autoridad ejecutiva con la realidad operativa
Dejar que se produzca un fallo crónico de calidad dentro de un departamento operativo no protege a la organización. Tiende a provocar una erosión continua de los márgenes y reclamaciones recurrentes por parte de los clientes. Además, hace que el director de calidad tenga que asumir la responsabilidad de decisiones para las que la organización nunca le otorgó la autoridad necesaria.
Conocimientos relacionados y siguiente paso
La cuestión que importa no es si el departamento de calidad está trabajando lo suficiente. Se trata de si la autoridad que ya existe dentro de la empresa es suficiente para tomar las decisiones que el problema exige en este momento. Cuando no lo sea, una conversación con un Socio interino de CE es un siguiente paso razonable.
Lecturas relacionadas:
- ¿Director financiero interino o asesor de reestructuración?: ¿quién restablece el control de la tesorería en una fábrica polaca en dificultades?
- Por qué la búsqueda de un director de planta permanente resulta demasiado lenta durante una parada técnica en marcha
- ¿El director de planta interino, el director de operaciones o el director general? ¿Quién debería liderar la recuperación en Hungría?
CE Interim ofrece liderazgo ejecutivo transfronterizo para transformaciones empresariales críticas en situaciones de presión operativa. Cuando una planta de fabricación europea ha superado el umbral de reestructuración debido a problemas de calidad, CE Interim puede ayudar.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL