

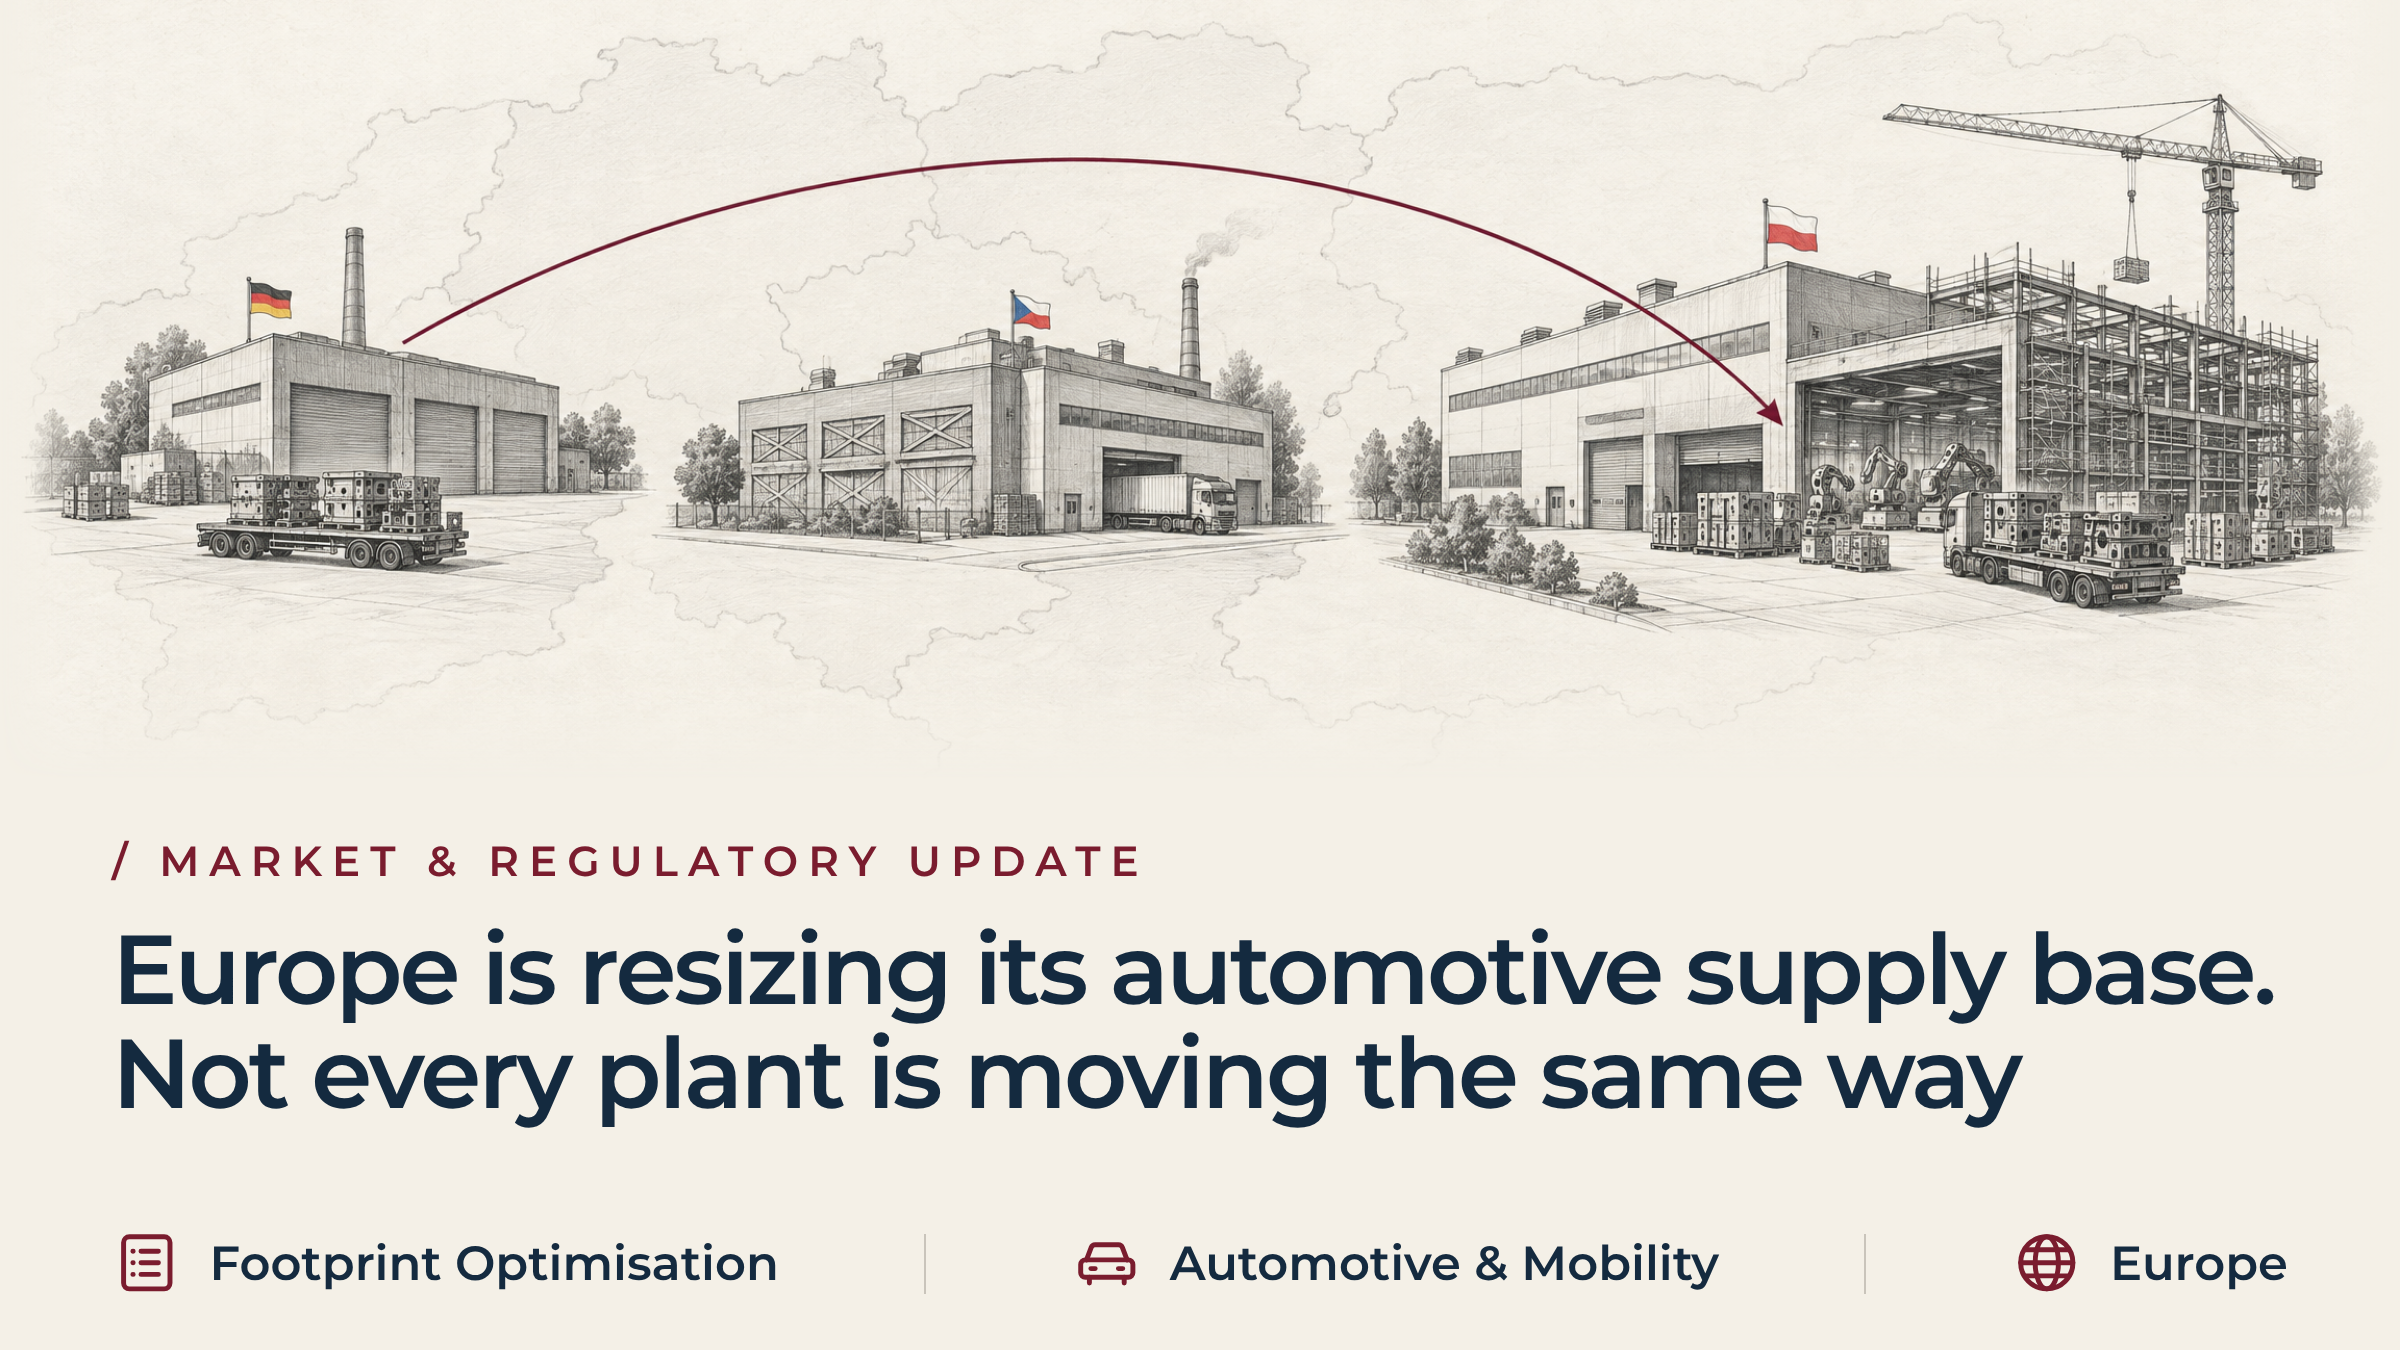
Europa está reestructurando su red de proveedores del sector del automóvil. No todas las fábricas están siguiendo el mismo camino.
En resumen
Los directivos suelen interpretar la reestructuración de los proveedores del sector del automóvil en toda Europa como una única ola de cierres. Sin embargo, la tendencia documentada es diferente. Los 2026 casos verificados ponen de manifiesto tres aspectos a la vez: algunas plantas han reducido su tamaño a la mitad y siguen en funcionamiento; otras han cerrado y la producción se ha trasladado a otros lugares; y otras, en cambio, se están ampliando para acoger esa producción reubicada.
Una empresa que aplica un mismo modelo a las tres comete dos errores a la vez. Priva de recursos a las plantas que deberían recibir un mayor volumen de actividad. Además, se atribuye el mérito de las plantas que simplemente ha cerrado. Esa distinción es más importante que la cifra de recortes de empleo que aparece en los titulares. Es el primer dato que necesita conocer un consejo de administración antes de decidir cuál será el futuro de sus propias plantas.
Factores estratégicos: cómo los cambios en la demanda de los fabricantes de equipos originales (OEM) provocan una reducción de la capacidad de los proveedores
Un comité ejecutivo se reúne para replantear su presencia industrial en Europa. Las previsiones de demanda de vehículos por parte de sus clientes fabricantes de equipos originales (OEM) se han moderado. La demanda de vehículos eléctricos de batería no ha alcanzado las previsiones del propio grupo. La presión sobre los precios de los componentes no ha remitido. La dirección llega a la conclusión de que su base de costes fijos ya no se ajusta a los volúmenes actuales en Alemania, Francia y Europa Central y del Este.
La dificultad no radica en esa conclusión, sino en la comparación que hace a continuación la junta. Los proveedores automovilísticos europeos anunciaron 18.900 recortes de empleo en el primer semestre de 2026, según datos de CLEPA... Resumen de datos n.º 27. El instinto natural es interpretar esa cifra como una orden de recortar en todas partes y de inmediato. La CLEPA las describe como reducciones anunciadas, no como reducciones ya llevadas a cabo. La cifra no dice nada sobre las plantas que permanecen abiertas. Tampoco dice nada sobre las plantas que absorben el trabajo que se traslada a otros lugares.
Un consejo de administración que se fije en el titular en lugar de en la tendencia subyacente comete un error concreto. Puede desmantelar la capacidad de fabricación de un país. Al mismo tiempo, puede sobrecargar a una planta de otro lugar que no está preparada con un volumen que aún no puede asumir. Así es como se presenta la reestructuración de los proveedores del sector de la automoción cuando un consejo de administración actúa antes de analizar la tendencia que se esconde tras el titular.
Ejecución transfronteriza: dinámica normativa y laboral en la reestructuración de proveedores europeos
Analizar la reestructuración de los proveedores del sector de la automoción a nivel transfronterizo resulta más complicado que hacerlo desde una única sede central. La tendencia y la decisión se sitúan en niveles distintos. La tendencia es europea: desequilibrios comerciales, racionalización de plataformas y una brecha entre los volúmenes previstos y los reales de vehículos eléctricos. La decisión es siempre nacional.
Cada cierre, reducción de plantilla o traslado de la producción se lleva a cabo con arreglo a la legislación laboral del país en cuestión y al acuerdo con el comité de empresa. También depende de la red de proveedores locales y de las limitaciones físicas propias de cada centro.
De Eurofound Resumen del 22 de julio de 2026 plantea una cuestión que merece la pena tener en cuenta. La reestructuración de la cadena de suministro del sector automovilístico europeo presenta desigualdades geográficas. No sigue una línea recta de oeste a este. Algunas fábricas occidentales están reduciendo plantilla, al tiempo que mantienen sistemas de automatización cuya sustitución resulta costosa.
Algunas plantas de Europa Central están asumiendo importantes recortes de plantilla sin dejar de funcionar a pleno rendimiento. Otras plantas de Europa Central y del Este se están convirtiendo en el destino de las líneas trasladadas, y no en el origen del próximo recorte.
Nada de esto indica a la junta directiva cómo están funcionando sus propios centros. Lo que sí le indica es qué preguntas debe plantearse antes de tomar una decisión.
Tres líneas estratégicas: redimensionamiento de las plantas, cierres de plantas y destinos de reubicación
Así es como se desarrolla realmente la reestructuración de los proveedores del sector de la automoción sobre el terreno. Los equipos directivos que lo hacen bien clasifican sus propias plantas en una de las tres trayectorias documentadas, y no se limitan a un único caso de cierre. Tres casos contrastados para 2026 ilustran cada una de estas situaciones:
- Reducido y conservado. La planta reduce su tamaño y sigue en funcionamiento. La ficha informativa n.º 300818 de Eurofound se refiere a JTEKT República Checa, con fecha del 1 de agosto de 2026. En ella se recoge la supresión de unos 300 puestos de trabajo, lo que supone casi la mitad de la plantilla. La planta siguió en funcionamiento en todo momento.
- Cerrado y trasladado. La planta cierra y la actividad se traslada a otro lugar. La ficha informativa de Eurofound sobre Inteva Products, con el número 300403, recoge el cierre de una planta checa y el traslado de la producción a Rumanía.
- Recepción del volumen transferido. La planta permanece abierta y absorbe la línea de producción cerrada de otra empresa. La ficha informativa de Eurofound sobre el cierre de la planta de Lear en Gründau (11 de agosto de 2026, ficha n.º 300875) recoge los resultados. La capacidad se ha trasladado de Alemania a Eslovaquia, Serbia y Túnez.
Ninguno de estos tres casos demuestra cuál fue la causa de la reestructuración, ni predice qué planta será la siguiente en cerrar. Reflejan tres resultados distintos que se producen dentro del mismo sector al mismo tiempo.
1. Reducción y mantenimiento: adaptación operativa en plantas de fabricación redimensionadas
Una planta en esta situación no va a cerrar. El grupo le está pidiendo que siga produciendo lo mismo, o casi lo mismo, con mucho menos personal. Se trata de una cuestión de modelo operativo, no de plantilla.
Los turnos se reducen, los tiempos de ciclo se reequilibran y la planta sigue teniendo que mantener su certificación de calidad actual. Una planta no puede limitarse simplemente a trabajar menos horas. Tiene que reorganizar los cambios de máquina y el flujo de materiales para cumplir con los mismos compromisos de entrega con una base más reducida.
2. Cierre y traslado: gestión de la liquidación y la transferencia de la producción a Rumanía y a Europa Central y Oriental
Una planta en esta situación está en fase de cierre. El enfoque operativo se centra por completo en el propio cierre. El equipo debe gestionar adecuadamente las indemnizaciones por despido. Debe constituir un stock de seguridad para los clientes antes de que se detengan las líneas de producción. A continuación, desmantela los equipos y devuelve las instalaciones respetando las normas medioambientales.
Los datos de Inteva de Eurofound muestran que el cierre y la deslocalización de la producción suelen ser un mismo hecho, no dos acontecimientos distintos. El trabajo no desaparece. Se traslada a Rumanía o al lugar donde se encuentre la planta de destino.
3. Recepción del volumen transferido: retos de industrialización en las plantas de expansión de Europa Central y Oriental
A menudo, los grupos consideran que una planta en esta situación es un éxito fácil, y precisamente por eso acaba careciendo de los recursos necesarios. Absorber la línea cerrada de otra empresa requiere algo más que espacio en la planta. Se necesitan nuevas conexiones eléctricas y neumáticas, así como una nueva aprobación de las piezas por parte del cliente. También se necesita personal adicional y un programa de puesta en marcha que se sume al calendario propio de la planta.
La transferencia multinacional de Lear desde Gründau, repartida entre Eslovaquia, Serbia y Túnez, muestra cómo se desarrolla este proceso a gran escala. Los tres centros de recepción se convirtieron en tres proyectos de integración independientes, que se llevaron a cabo simultáneamente.
Riesgos operativos: por qué las plantillas uniformes de recorte de gastos no funcionan en centros tan diversos
Es aquí donde la reestructuración de los proveedores del sector de la automoción suele fallar a nivel operativo. Un objetivo porcentual uniforme no falla de la misma manera en las tres trayectorias. Genera tres consecuencias operativas diferentes y predecibles:
- En una planta que el grupo mantiene abierta y en la que se ha ajustado el tamaño de la plantilla, un recorte general de personal afecta a empleados que aún se necesitan en otros lugares. A menudo se trata de los ingenieros que una planta receptora necesita para instalar el utillaje trasladado.
- En una planta receptora, considerar la transferencia como una incorporación gratuita, y no como un envío, provoca graves retrasos en las entregas. Si los retrasos son lo suficientemente graves, el cliente puede verse sometido a un régimen de envíos controlados.
- En una planta que el grupo va a cerrar, fijar la fecha de desmantelamiento con demasiada antelación expone al cliente a una escasez de piezas. Esto ocurre cuando el centro receptor aún no ha obtenido la homologación certificada de las piezas.
Ninguna de las tres plantas cometió ningún error por sí sola. El error se encuentra un nivel por encima, en un objetivo que daba por hecho que todas las instalaciones eran del mismo tipo.
Caso práctico: gestión del traslado de varias plantas de estampación y fabricación de utillaje a Polonia y a Europa Central y Oriental
La forma más clara de ver en la práctica este riesgo de reestructuración de los proveedores del sector de la automoción es un encargo que llevó a cabo CE Interim. Un grupo se había equivocado en la secuencia de los pasos y, posteriormente, la corrigió.
El reto: cuellos de botella y retrasos en las entregas debido a las imposiciones de plantilla uniforme
Un proveedor de primer nivel, con sede en Alemania, especializado en mecanismos para asientos y piezas estampadas estructurales, contaba con cuatro plantas en Alemania, Polonia, Chequia y Rumanía. Ante la presión sobre los márgenes a nivel de todo el grupo, el consejo de administración anunció una reducción uniforme del 15 % de la plantilla en las cuatro plantas. Al mismo tiempo, ordenó el cierre de una antigua planta de estampación alemana. El grupo se fijó un plazo de seis meses para trasladar la producción de dicha planta a Polonia y Rumanía.
Al cabo de cuatro meses, el plan se había estancado. La planta polaca ya había despedido a 45 operarios y cinco ingenieros de producción para cumplir su propio objetivo de plantilla. Ese era el mismo objetivo que se aplicaba al resto de centros del grupo. Entonces llegaron desde Alemania catorce matrices de estampación pesadas y cuatro células de soldadura robotizadas, sin que hubiera ningún lugar preparado para recibirlas. Las herramientas se acumularon en el muelle de carga, ya que el espacio necesario seguía ocupado por el programa de producción existente de la planta. A los ingenieros que quedaban en la planta ya no les quedaba margen de maniobra. Asumieron la instalación de las herramientas además de sus tareas diarias de resolución de problemas urgentes, no en lugar de ellas.
Se produjeron pequeñas interrupciones en líneas que no tenían nada que ver con la transferencia. El cumplimiento de las entregas cayó del 98,5 % al 74 % en pocas semanas. Un cliente fabricante de equipos originales (OEM) clasificó a todo el grupo en el Nivel 1 de Envíos Controlados. Además, amenazó con suspender temporalmente la adjudicación de nuevos contratos en todas las plataformas futuras por las que el grupo presentara ofertas.
La solución: reestructurar la gobernanza y estabilizar las operaciones en Europa Central y Oriental en 11 semanas
El director ejecutivo del grupo contrató a CE Interim. CE Interim envió su perfil estándar: un ejecutivo ya evaluado, adecuado para el encargo y sujeto a un acuerdo de confidencialidad, listo para incorporarse una vez completado el informe del encargo. Una vez en Polonia, dicho ejecutivo asumió el cargo de director de operaciones interino, con autoridad en toda la red sobre el programa de reubicación.
Un socio de CE Interim mantuvo un contacto constante con el director ejecutivo del grupo durante todo el mandato. El socio revisó los avances y los puntos que requerían una intervención superior junto con el ejecutivo interino in situ.
El diagnóstico llevó días, no semanas. La sede central había considerado la planta polaca como un lugar para recortar gastos, no como una planta de recepción en pleno funcionamiento. Antes incluso de que llegaran las herramientas alemanas, esa planta ya funcionaba al 94 % de su capacidad.
Su equipo de ingeniería no disponía de capacidad libre para la puesta en marcha de las herramientas ni para los trabajos de cimentación de las prensas. Tampoco le quedaba capacidad para las aprobaciones de los clientes que aún necesitaban las líneas transferidas.
El director ejecutivo interino llevó a cabo tres cambios a la vez.
- Se excluyó la planta polaca de la congelación de la plantilla a nivel de todo el grupo. A continuación, un equipo temporal de industrialización se encargó de los cimientos, el acceso de las grúas y la puesta en marcha de la maquinaria, sin alterar las líneas de producción.
- Se reorganizó el proceso de transferencia y se negoció una prórroga de ocho semanas para el stock de seguridad del cliente alemán. Las líneas alemanas permanecieron en funcionamiento hasta que las herramientas polacas y rumanas alcanzaron una capacidad de proceso certificada superior a 1,67 Cpk.
- Se creó un comité de gestión transfronterizo que abarcaba las áreas de ingeniería, calidad y cadena de suministro en las instalaciones de origen y destino. El seguimiento diario incluía la recertificación de herramientas y las aprobaciones de los fabricantes de equipos originales (OEM).
En un plazo de once semanas, la transferencia se estabilizó. Las líneas reubicadas obtuvieron la homologación completa de las piezas de producción. El cumplimiento de las entregas se recuperó hasta alcanzar el 99,6 %, y el fabricante de equipo original (OEM) levantó la restricción de envíos. El grupo mantuvo el ahorro permanente anual de 6,2 millones de euros en costes de conversión derivado del cierre de la planta alemana. Las dos operaciones en Europa Central y Oriental se mantuvieron estables durante todo el proceso de transferencia.
Liderazgo provisional en la reestructuración de un proveedor transfronterizo del sector de la automoción
Un departamento de industrialización con amplia experiencia puede, en ocasiones, llevar a cabo una reestructuración por sí solo. Debe encargarse de la puesta en marcha in situ y negociar una ampliación del stock de seguridad con el cliente. Además, debe velar por que los directores de planta locales se centren en gestionar sus propias operaciones, y no en la transferencia de las de otros. Un objetivo de costes por sí solo no es motivo suficiente para recurrir a un equipo directivo externo.
La autonomía ejecutiva cobra importancia cuando la reestructuración de un proveedor del sector de la automoción requiere tomar decisiones que afectan a más de una frontera y a más de una planta. Nadie puede esperar razonablemente que el director de una planta en Alemania, ante la posibilidad de su cierre, dé prioridad a la puesta en marcha de una planta en Polonia.
Un director de planta en la República Checa o Rumanía no puede oponerse de forma creíble a un objetivo grupal establecido de forma idéntica para todas las plantas. Un directivo interino con autoridad en toda la red puede hacer que ambas partes se atengan a una misma secuencia y a un mismo conjunto de hechos. Esa autoridad también garantiza el suministro al fabricante de equipos originales (OEM) mientras se lleva a cabo la transferencia.
Preguntas frecuentes sobre los cierres y traslados de fábricas de automóviles en Europa
¿Constituye la oleada de cierres de fábricas de automóviles en Europa de 2026 una tendencia única y uniforme?
No. Los 2026 casos documentados muestran tres resultados diferentes a la vez. Algunas plantas han reducido su tamaño a la mitad y siguen abiertas. Otras han cerrado y la producción se ha trasladado a otros lugares. Otras, en cambio, se están ampliando para acoger esa producción trasladada. Interpretar esta tendencia como una única ola de cierres pasa por alto las plantas que, en realidad, están creciendo.
¿Qué regiones de Europa Central y del Este están acogiendo líneas de producción reubicadas?
Las deslocalizaciones documentadas para 2026 se dirigen hacia Europa Central y del Este, incluyendo Polonia, Rumanía, Eslovaquia y Serbia. Parte del volumen también se traslada fuera de la región, a destinos como Túnez. La deslocalización de la producción en Europa en 2026 rara vez se limita a un único corredor. Un solo cierre puede repartir el volumen entre varios países receptores a la vez, como demuestra el traslado de Lear en Gründau.
¿Se están produciendo recortes de plantilla en las plantas de Europa Central y del Este, a pesar de que están en plena expansión?
No. Varias plantas de Europa Central y Oriental están asumiendo por sí mismas importantes reducciones de plantilla. Al mismo tiempo, los grupos están designando otras plantas de Europa Central y Oriental para que reciban el trabajo transferido. Tanto la reducción como la ampliación de la capacidad de los proveedores se están produciendo en toda Europa Central y Oriental, a menudo en países vecinos.
¿Qué implica una reestructuración "geográficamente desigual" para la planificación de la presencia del grupo?
Esto significa que las empresas no aumentan ni reducen su capacidad basándose únicamente en una norma regional. El propio informe general de Eurofound describe este patrón como desigual por naturaleza. El resultado para una planta concreta depende de la tecnología que utilice, de su exposición a la clientela y de su propia rentabilidad unitaria. No depende de en qué lado de la frontera se encuentre dicha planta.
¿Qué datos operativos debe comprobar un consejo de administración antes de aprobar el cierre de plantas en varias ubicaciones?
Antes de firmar, el consejo de administración debe saber en qué punto de las tres trayectorias se sitúa cada una de sus propias plantas. Debe saber si una planta receptora cuenta con la capacidad técnica y el espacio necesario para absorber el trabajo entrante. También debe confirmar que existe un stock de seguridad del cliente para cubrir el vacío mientras las nuevas líneas completan la certificación. Aclarar estos aspectos cuesta mucho menos que descubrir su ausencia después de que un fabricante de equipo original (OEM) ya haya elevado el asunto a un nivel superior.
¿Deberían los proveedores del sector de la automoción aplicar recortes uniformes de plantilla en todas sus plantas de fabricación?
No. Esa misma ola de reestructuración incluye centros para los que los grupos solicitan una expansión, no una reducción. Un grupo que aplique un mismo objetivo de costes a todos los centros, independientemente de su trayectoria, corre el riesgo de dotar de recursos insuficientes a algunas plantas. Y son precisamente esas plantas las que necesitan absorber el trabajo que se traslada a otros lugares.
Conocimientos relacionados y siguiente paso
La reestructuración de los proveedores del sector de la automoción se convierte en un plan, y no solo en una tendencia, únicamente a nivel de un grupo y una planta. Aplicar un único objetivo de costes a plantas situadas en tres ubicaciones diferentes priva de recursos a la planta destinada a recibir nuevos encargos y pone en riesgo el cumplimiento de los plazos de entrega, lo que obliga al cliente a recurrir a envíos controlados.
Lecturas relacionadas:
- Cierre de Mondi Brzeźno y Szada: gestión de la transferencia de clientes y la reubicación de activos en el marco de la reestructuración de las plantas de embalaje
- Cierre de la planta de Electrolux en Jászberény: ejecución operativa durante un proceso de cierre gradual de ocho meses
- Cuando un grupo europeo cierra una planta automovilística en EE. UU.: las decisiones del consejo de administración que no pueden delegarse
CE Interim ofrece liderazgo ejecutivo transfronterizo precisamente para este tipo de transiciones. Envía a un ejecutivo previamente seleccionado, adecuado para el encargo y sujeto a un acuerdo de confidencialidad, listo para incorporarse una vez completada la presentación del encargo. Cuando sea necesario convertir el modelo de tu propia presencia en un plan a nivel de centro, ponte en contacto con un Socio interino de CE.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL