

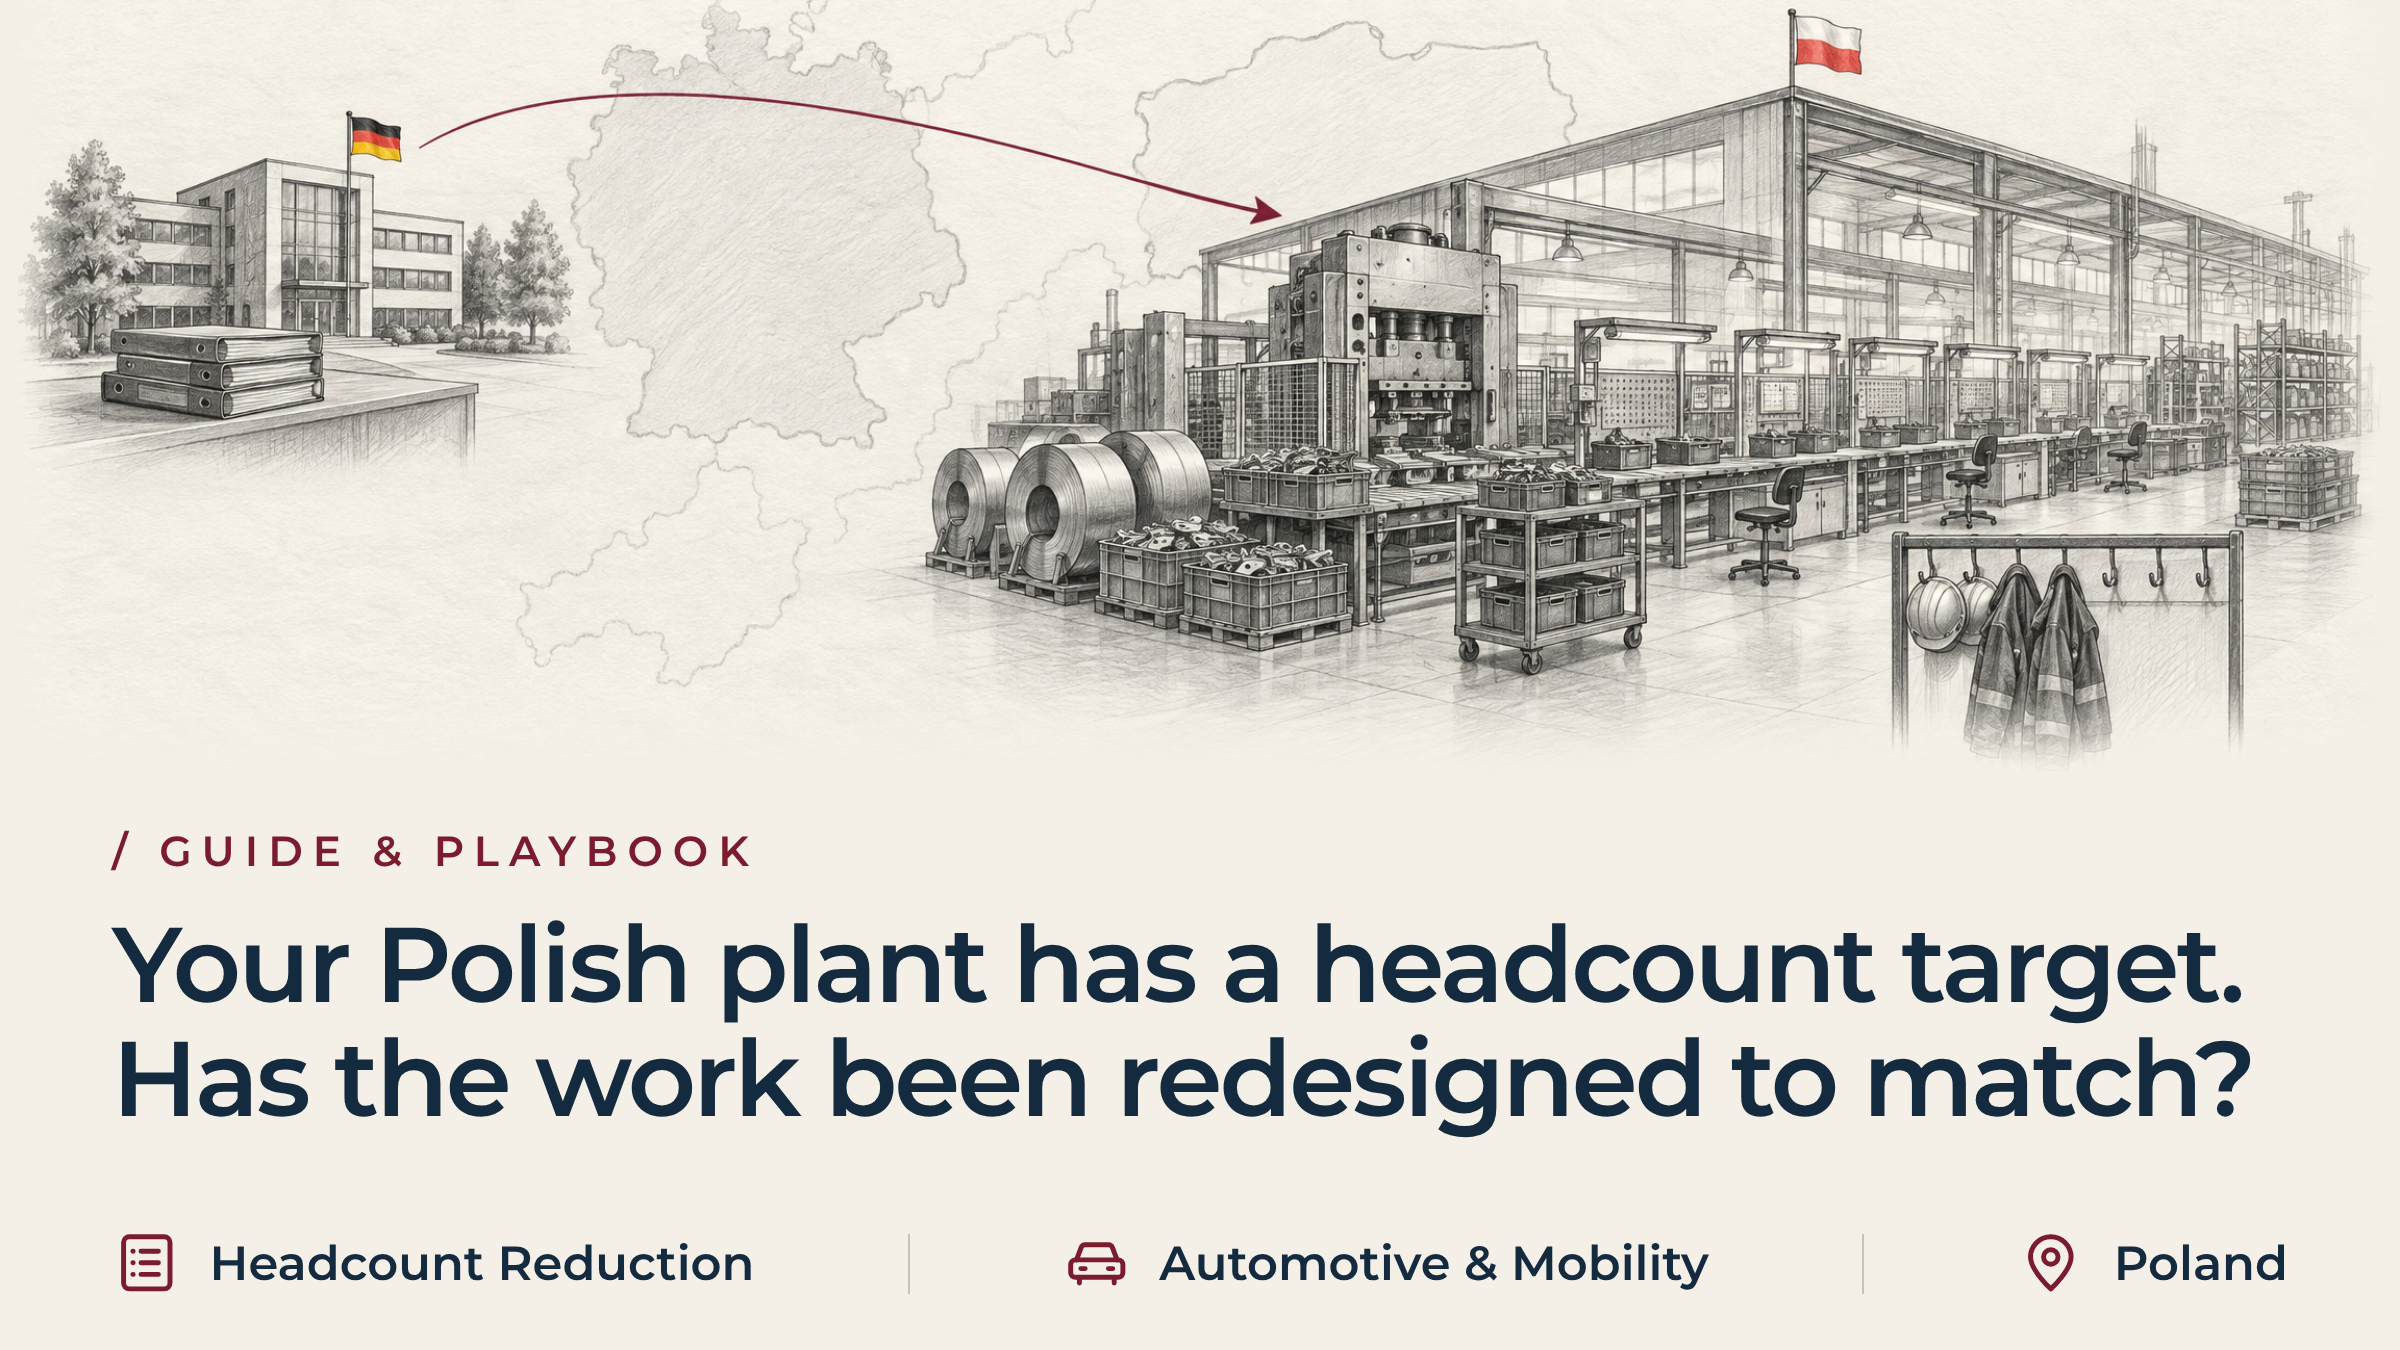
Vuestra planta de Polonia tiene un objetivo de plantilla. ¿Se ha rediseñado el trabajo para adaptarlo a ese objetivo?
En resumen
Una reducción de plantilla en una planta elimina los costes salariales, pero no el trabajo que realizaban los empleados. El consejo de administración de una empresa en Múnich, Zúrich o París aprueba un recorte del 15 al 25 por ciento para una planta en Polonia. Fija la fecha de finalización y, por lo general, el plan se queda ahí. El volumen de clientes, los compromisos de entrega y los estándares de calidad no se reducen para adaptarse al equipo más reducido. La planta absorbe el déficit mediante horas extras no planificadas, mantenimiento omitido y soluciones provisionales informales que erosionan silenciosamente el margen. Una reducción creíble decide, antes de que el personal se marche, qué trabajo se suspende, qué se traslada y qué continúa con menos personal.
El principal factor desencadenante: los objetivos de reducción de plantilla en las plantas, fijados desde arriba sin tener en cuenta la situación operativa.
El consejo de administración aprueba un objetivo de reducción de plantilla para la filial manufacturera polaca. En una conferencia sobre resultados o en una reunión con inversores se ha señalado un deterioro de los márgenes en toda la red europea. El departamento financiero del grupo establece un objetivo no negociable: la plantilla de planta y la de personal indirecto deben reducirse entre un quince y un veinticinco por ciento antes de que finalice el segundo trimestre.
El calendario está fijado y la sede central asigna el presupuesto para las indemnizaciones por despido. El departamento de recursos humanos inicia las conversaciones con el comité de empresa local. El departamento financiero del grupo realiza un seguimiento del ahorro de mano de obra previsto en una hoja de cálculo en Alemania o Suiza, a cientos de kilómetros de la planta de producción.
El volumen de clientes no ha disminuido al mismo ritmo que el presupuesto de personal. Los calendarios de los fabricantes de equipos originales (OEM) para el próximo mes indican una demanda estable. Las cláusulas de penalización por incumplimiento de los plazos de entrega siguen siendo muy estrictas y los márgenes de tolerancia de calidad de los proveedores no admiten ninguna desviación.
Los directivos de la empresa rara vez se preguntan cómo va a producir la planta el mismo volumen con menos personal. Plantear esa pregunta conlleva el riesgo de que surja preocupación entre los trabajadores o de que la dirección local rechace la responsabilidad por una cifra que no ha fijado ella misma. A corto plazo, resulta más fácil dar por hecho que las rutinas operativas se adaptarán por sí solas.
Por qué la reducción de los costes de fabricación transfronteriza en Polonia se enfrenta a obstáculos de gobernanza
Llevar a cabo una reducción de plantilla en una planta a nivel transfronterizo añade una distancia de gestión a la que no se enfrenta una fábrica nacional. Los directivos que fijan los objetivos se encuentran a cientos de kilómetros de las plantas de producción de Silesia, Gran Polonia o Baja Silesia. Ven informes mensuales, desviaciones estándar en la mano de obra y cifras agregadas de producción. No ven las rutinas informales que permiten que la planta cumpla con la normativa día a día.
Soluciones provisionales ocultas en la planta de producción: funciones no asignadas que han quedado al descubierto durante la reducción de plantilla en la planta
Muchas fábricas polacas de primer nivel, propiedad de empresas matrices alemanas, suizas o francesas, han ido desarrollando soluciones alternativas a lo largo de los años. Estas soluciones compensan los defectos de ingeniería heredados o los suministros irregulares de componentes. Cuando una pieza llega con desviaciones dimensionales, un operario la desbarba manualmente antes de que la célula de soldadura automatizada la acepte. Cuando falla una estación de embalaje automatizada, un operario de manipulación de materiales paletiza manualmente los productos terminados para mantener la línea en funcionamiento.
Nada de esto figura en la descripción del puesto. Nada de ello genera un código de enrutamiento específico en el sistema de planificación de recursos empresariales. La sede central considera estas funciones como mano de obra indirecta excedente que la empresa puede eliminar sin riesgo operativo.
Directivas corporativas descoordinadas: cómo encontrar el equilibrio entre la reestructuración de los costes de fabricación, los recursos humanos y la cadena de suministro
El idioma, la geografía y la distancia a la hora de informar amplían aún más la brecha. El departamento de Control de Gestión del Grupo establece el objetivo de costes. El departamento de Recursos Humanos del Grupo gestiona el proceso de indemnización por despido previsto por la legislación local. El departamento de Cadena de Suministro del Grupo exige un suministro ininterrumpido. Cada función emite sus propias instrucciones, y ninguna de las tres se hace responsable del diseño operativo que debe conciliarlas.
Los directores de las plantas locales se encuentran atrapados entre estas directrices contradictorias. Cuestionar el objetivo de costes pone en riesgo su posición dentro del grupo. Admitir que la planta no puede mantener la producción sin esos puestos pone de manifiesto una deficiencia en la gestión anterior.
La debilidad no es exclusiva del equipo actual. Muchos responsables optan por una tercera vía: informan de que el programa va según lo previsto y esperan que los equipos restantes asuman la carga gracias a su buena voluntad y a la reducción de los descansos. Esa esperanza es comprensible en una situación de presión, pero no es un plan.
Señales de alerta de que la reducción de plantilla en tu planta carece de un rediseño operativo eficaz
Una presentación clara sobre la plantilla puede ocultar una realidad muy diferente en la planta de producción. Hay cuatro indicios concretos que ponen de manifiesto que el modelo operativo no se ha rediseñado para adaptarse a la reducción de plantilla de la planta:
- Las horas extras aumentan a medida que se reduce la plantilla fija. La masa salarial total se mantiene estable o aumenta, ya que los operarios que quedan se encargan de los cambios de turno básicos y del transporte de material durante los turnos prolongados de fin de semana.
- El mantenimiento preventivo da paso a averías reactivas. Los técnicos reasignados al funcionamiento diario de la maquinaria se quedan atrasados en las rutinas autónomas, y empiezan a producirse paradas del equipo sin previo aviso.
- La acumulación de material obstaculiza el flujo en la línea de producción. Al eliminar a los encargados de la logística indirecta, los operarios se ven obligados a alejarse de su puesto para ir a buscar componentes, lo que provoca frecuentes paradas breves que reducen la producción por hora.
- El margen de maniobra de los supervisores se esfuma en la gestión de emergencias. Los supervisores de turno se pasan todo el turno cubriendo los puestos vacantes, en lugar de supervisar el cumplimiento de los estándares de calidad o formar a operadores con competencias multidisciplinares.
Requisitos fundamentales para el rediseño operativo de la producción antes de reducir la plantilla
Una reducción de plantilla creíble clasifica todas las actividades en tres categorías antes de que el personal abandone la empresa, no después:
- Las tareas que se suspenden de forma definitiva, con la autorización por escrito de la sede central para que nadie siga realizándolas de manera informal.
- Se llevan a cabo reestructuraciones en el equipo para reducir las horas de trabajo, mediante el reequilibrio de los puestos, una mejora del flujo de material o cambios de producción más rápidos.
- El trabajo que queda en manos de un número reducido de personas, con las facultades de decisión y las normas de escalación que el plan establece claramente, en lugar de dejarlo a la especulación.
1. Eliminar tareas no esenciales para facilitar un modelo operativo más reducido de la planta
La dirección identifica, por escrito, todas las actividades que la planta dejará de realizar. La lista suele incluir niveles de documentación redundantes, la comprobación manual de los datos de inspección automatizada y pasos secundarios de acabado que ningún cliente ha especificado jamás. Sin esa instrucción por escrito de la sede central, los equipos locales siguen realizando el trabajo de manera informal, lo que resta mano de obra a la línea de producción.
2. Reestructuración y reasignación de las tareas para ajustar la plantilla de la planta
El equipo rediseña las tareas que no pueden interrumpirse, de modo que requieran menos horas. Esto implica reequilibrar las estaciones en función del takt time del cliente. También supone incorporar sistemas de alimentación por gravedad o carros de preparación de kits para reducir la manipulación de materiales, así como elaborar hojas de combinación de trabajo estándar.
Cuando un cambio tarda cuarenta y cinco minutos porque los operarios tienen que ir a buscar sus propias herramientas, los métodos de cambio de troquel en un minuto reducen ese tiempo de inactividad. La solución tiene que estar lista antes de que se agoten las horas de la lista de turnos.
3. Redefinición de las competencias en la toma de decisiones operativas de los equipos de planta restantes
En el caso de las actividades que no pueden reducirse, es necesario redefinir los derechos de decisión y las normas de escalado. Los equipos operativos deben identificar quién puede detener una línea de producción ante una desviación y qué tareas corresponden a los operarios de las máquinas.
También deben saber cómo funciona el control de calidad una vez que desaparece una mesa de inspección fuera de línea. El plan consiste en que el personal que se marcha se familiarice con el nuevo flujo durante la producción en vivo, en lugar de descubrir las deficiencias una vez que ya se han ido.
Tendencias del sector: reducción de los costes de fabricación en Europa, Polonia y las estrategias de reestructuración
Los proveedores automovilísticos europeos están llevando a cabo reestructuraciones a gran escala, y una reducción de la plantilla en una planta no equivale a su cierre. La Eurofound ficha informativa Según los datos de JTEKT República Checa, a 1 de agosto de 2026 se habían suprimido aproximadamente 300 puestos de trabajo, lo que supone casi la mitad de la plantilla. La planta siguió en funcionamiento durante todo ese tiempo. La ficha informativa recoge lo ocurrido. No dice nada sobre cómo se reorganizó el trabajo en la planta. Los lectores no deben sacar ninguna conclusión más allá del hecho de que la planta redujo su plantilla y siguió funcionando.
Caso práctico: Reestructuración y reducción de plantilla en una planta de automoción polaca
Un importante proveedor alemán de primer nivel del sector de la automoción contaba con una gran planta de estampación y subensamblaje de interiores en Silesia, Polonia. La planta contaba con una plantilla de 620 empleados fijos.
Ante la erosión de los márgenes provocada por el aumento de los gastos de los servicios públicos locales y la deflación de los precios de los fabricantes de equipos originales (OEM), el consejo de administración ordenó una reducción del 22 % de la plantilla de la planta. El recorte afectó a 136 puestos de trabajo en un plazo de cinco meses, con el objetivo de lograr un ahorro anual en los costes de conversión de 3,8 millones de euros.
Tras tres meses de aplicación del programa de reducción de plantilla, la planta había despedido a 90 trabajadores, tanto temporales como fijos. Sin embargo, los índices de desechos se duplicaron y las horas extras de fin de semana aumentaron un 34 %. Posteriormente, un cliente fabricante de equipos originales (OEM) emitió una advertencia formal de contención después de que llegaran piezas sin inspeccionar a su planta de montaje en Alemania.
Contratación de directivos interinos para la reestructuración de los costes de fabricación
Al darse cuenta de que la planta se encaminaba hacia una interrupción de la línea de producción de un cliente, el director de operaciones del Grupo contrató a CE Interim. CE Interim asignó a un ejecutivo que ya había sido evaluado, se ajustaba al perfil del encargo y estaba sujeto a un acuerdo de confidencialidad como Interim Plant Manager in situ, listos para empezar una vez finalizada la sesión informativa sobre el mandato. La gobernanza de la transformación, dirigida por el socio institucional, respaldó el mandato en todo momento.
Diagnóstico operativo: Descubrir los factores ocultos que provocan el desperdicio y las horas extras
El diagnóstico operativo realizado in situ permitió identificar la causa raíz en los primeros cuatro días. La fábrica había eliminado 35 operarios encargados de materiales indirectos y 25 clasificadores de calidad sin alterar el flujo logístico interno ni los intervalos de mantenimiento de la maquinaria.
Los operarios de las máquinas dedicaban hasta 90 minutos por turno a recorrer los pasillos del almacén para localizar bobinas de material en bruto para estampación y clips de plástico, lo que hacía que las prensas de estampación principales quedaran desatendidas. Se habían desmontado las mesas de clasificación fuera de línea, pero las herramientas de las prensas principales tenían matrices de corte desgastadas que producían rebabas excesivas. Como resultado, las piezas estampadas defectuosas pasaban directamente a los contenedores de envío de los clientes sin ser detectadas.
Intervenciones operativas específicas para cumplir con los objetivos de plantilla de la planta
El ejecutivo interino llevó a cabo tres intervenciones operativas decisivas durante un mandato de reestructuración de diez semanas:
- Se reestructuró la logística en la planta de producción y el sistema de entrega de kits. El equipo implantó un sistema visual de reabastecimiento en el punto de uso con rutas de materiales estandarizadas. Esto eliminó los desplazamientos de los operarios y devolvió un 14 % de la capacidad productiva a las líneas de montaje principales.
- Se ha rediseñado el mantenimiento de las herramientas de prensa y el sistema «poka-yoke» integrado en la línea de producción. El equipo ha revisado a fondo los ciclos de mantenimiento de las matrices y ha restablecido las rutinas preventivas del taller de herramientas. Además, ha instalado sensores ópticos de detección de presencia de piezas en los dispositivos de soldadura automatizados, lo que ha eliminado la necesidad de mesas de clasificación fuera de la línea de producción.
- Se reequilibraron las combinaciones de tareas y los ámbitos de supervisión. El equipo reorganizó el orden de las tareas de montaje en dos turnos equilibrados y reasignó a los supervisores, que pasaron de ocuparse de la dotación de personal en las estaciones a realizar auditorías directas en la línea de producción. Además, estableció claramente las competencias de decisión operativa de los jefes de turno.
Resultados obtenidos: Logro de una reducción sostenible de los costes de fabricación en Polonia
En un plazo de diez semanas, la fábrica estabilizó su ritmo de funcionamiento con una plantilla reducida de 484 empleados. El rendimiento en la primera pasada se recuperó, pasando del 88,4 % al 98,6 %, y las horas extras de fin de semana se redujeron en un 82 %. El cliente fabricante de equipos originales (OEM) retiró oficialmente la notificación de escalado por calidad.
El modelo operativo revisado ha permitido una reducción anualizada neta de los costes de conversión de 4,1 millones de euros. Esto demuestra que el ahorro en mano de obra solo se consigue cuando el propio equipo rediseña el trabajo.
Evaluación de la gestión interna frente al apoyo ejecutivo externo para la reducción de plantilla en la planta
No todas las reducciones de plantilla en una planta requieren la ayuda de ejecutivos externos. Una planta que cuente con un departamento de ingeniería de fabricación estable y con experiencia, y que disponga de un margen de capacidad real, suele cumplir los requisitos. Esto funciona siempre que los responsables locales puedan dedicar treinta horas a la semana a la elaboración de mapas de procesos sin descuidar las tareas diarias de gestión de la producción. La sede central debería, entonces, otorgar a ese equipo el mandato y el tiempo necesarios.
La autoridad ejecutiva independiente se convierte en una necesidad desde el punto de vista comercial cuando las operaciones diarias y el rediseño compiten por el mismo tiempo. El director de una planta que gestiona tres turnos de producción no puede, al mismo tiempo, ocuparse de complejas consultas normativas y rediseñar la disposición física de las líneas de producción. Pedir a una sola persona que se encargue de las tres tareas obliga a hacer concesiones en el propio rediseño.
Un ejecutivo interino con experiencia aporta la autoridad necesaria para cuestionar las rutinas establecidas. Este ejecutivo coordina los departamentos de ingeniería, mantenimiento y producción en torno a un único plan y lleva a cabo el rediseño antes de que los recortes afecten a la entrega.
Preguntas frecuentes sobre la reducción de plantilla en las plantas y el rediseño operativo
¿Qué decisiones clave deben tomarse antes de llevar a cabo una reducción de plantilla en una planta?
La dirección define, por escrito, qué actividades, informes y rutinas se suspenden de forma permanente y cuáles sigue llevando a cabo un equipo más reducido. Reequilibra las estaciones restantes en función del takt time del cliente. Además, confirma qué cambios de producción requieren métodos de utillaje más rápidos y prueba el flujo revisado en condiciones reales de producción. Solo una vez que este rediseño esté en marcha tiene sentido fijar la fecha de salida de un empleado. Fijar primero la fecha y diseñar el trabajo después invierte el orden correcto. Esa secuencia invertida hace que sean los desechos, las horas extras y las reclamaciones de los clientes los que tengan que absorber la diferencia.
¿Quién debería asumir la responsabilidad del rediseño operativo durante la reestructuración de los costes de la planta?
La reorganización requiere un directivo con autoridad sobre producción, mantenimiento, calidad e ingeniería, y no un comité en el que cada función esté representada por separado. Delegarlo exclusivamente en recursos humanos o en finanzas hace que nadie se haga responsable de cómo cambia realmente el trabajo una vez que el personal se marcha. El propietario debe tener la capacidad de cuestionar las rutinas tradicionales y reasignar las responsabilidades de supervisión. El propietario también debe confirmar, puesto por puesto, que el equipo restante puede mantener el nivel de calidad sin recurrir a soluciones provisionales informales.
¿Cuáles son los riesgos de llevar a cabo una reestructuración operativa tras una reducción de plantilla?
La planta se centra en apagar incendios en lugar de reestructurarse. La plantilla restante absorbe la carga de trabajo no gestionada mediante horas extras que nadie había presupuestado. El mantenimiento preventivo se retrasa y el control de calidad se debilita, ya que los controles fuera de línea desaparecen al desaparecer los puestos de trabajo correspondientes. Las reclamaciones de los clientes suelen producirse en cuestión de semanas, no de meses. La empresa suele acabar pagando a una agencia de trabajo temporal para cubrir la capacidad que la reducción de plantilla debería haber eliminado. El ahorro sobre el papel se mantiene. El ahorro en la práctica, no.
¿La automatización de las plantas elimina la necesidad de rediseñar los procesos operativos?
No. La introducción de la automatización modifica la preparación de materiales, los requisitos de mantenimiento y los protocolos de cambio de producción, en lugar de eliminar la necesidad de rediseñarlos. Si no se redefinen las responsabilidades de los técnicos y la logística de las piezas de recambio en torno a los nuevos equipos, las líneas automatizadas siguen sufriendo microparadas prolongadas. El ahorro de mano de obra que la empresa esperaba obtener de la automatización no se materializa por sí solo. La disciplina de rediseño es la misma, tanto si la planta reduce personal como si incorpora máquinas. Decide qué cambia antes de modificar la plantilla o el capital.
¿Cuánto tiempo lleva un rediseño operativo durante la reestructuración de la fabricación?
Un rediseño específico suele llevar entre seis y diez semanas. Eso da tiempo suficiente para trazar el flujo de valor estación por estación y probar el contenido de trabajo reequilibrado en turnos de producción reales. Además, permite confirmar que los ciclos de mantenimiento preventivo revisados funcionan correctamente antes de que se produzca la reducción efectiva de plantilla. Acortar el plazo traslada el riesgo a las primeras semanas tras la salida del personal. Ese es el momento más costoso para que se manifieste el déficit: en forma de desechos, horas extras y un incidente de calidad que afecte al cliente.
Conocimientos relacionados y siguiente paso
La reducción de plantilla en una planta es solo una de las muchas situaciones en las que la sede central pierde de vista la realidad operativa hasta que la decisión ya está en marcha. Los siguientes artículos abordan situaciones similares en las que se produce esa misma brecha entre las instrucciones corporativas y la ejecución local.
- ¿Cuánto tiempo se tarda realmente en sustituir a un directivo?
- Qué hacer durante la primera semana tras la dimisión de un director general
- Cuando el control de la sede central se convierte en el siguiente problema
Cuando la sede central haya aprobado una reducción de plantilla en una planta y los responsables locales no dispongan de los recursos necesarios para rediseñar el modelo operativo sin que ello afecte a la prestación del servicio al cliente, ponte en contacto con un Socio interino de CE sobre el mandato que exige la situación actual.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL