
Un manque de personnel d'encadrement dans une usine slovaque avant un audit client
Une vacance reste un problème gérable jusqu'au moment où elle entre en conflit avec une échéance fixée par le client.
Qui est habilité à signer des documents au sein de la nouvelle société ?
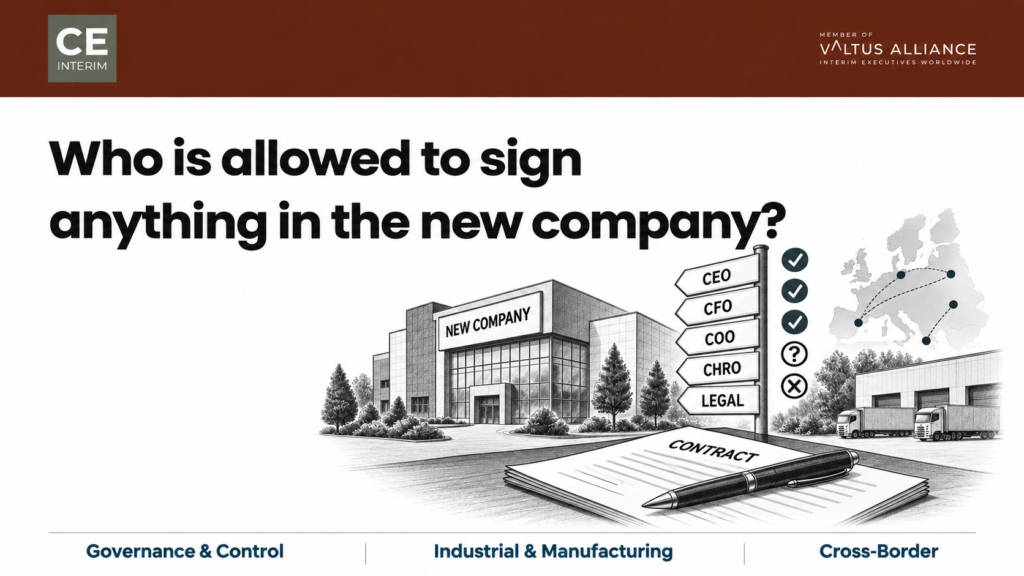
Une société qui vient de se scinder a besoin, dès le premier jour, d'un pouvoir de signature propre à cette entité distincte : quelles sont les compétences déléguées et lesquelles restent du ressort du conseil d'administration ?.
Coûts irrécupérables : les frais généraux dont personne n'assume la responsabilité après une vente
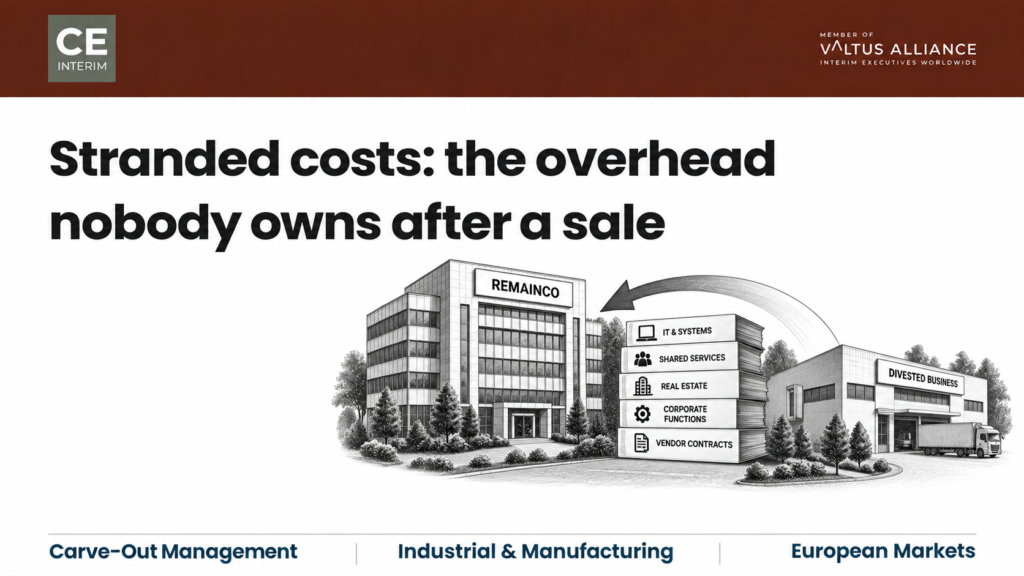
Lorsqu'une division est cédée, les coûts irrécupérables postérieurs à la cession restent à la charge de RemainCo. Pourquoi ces frais généraux persistent-ils, et à qui incombe-t-il de les supprimer ?.
Vous avez vendu l'entreprise. Vous continuez toutefois à gérer sa paie.
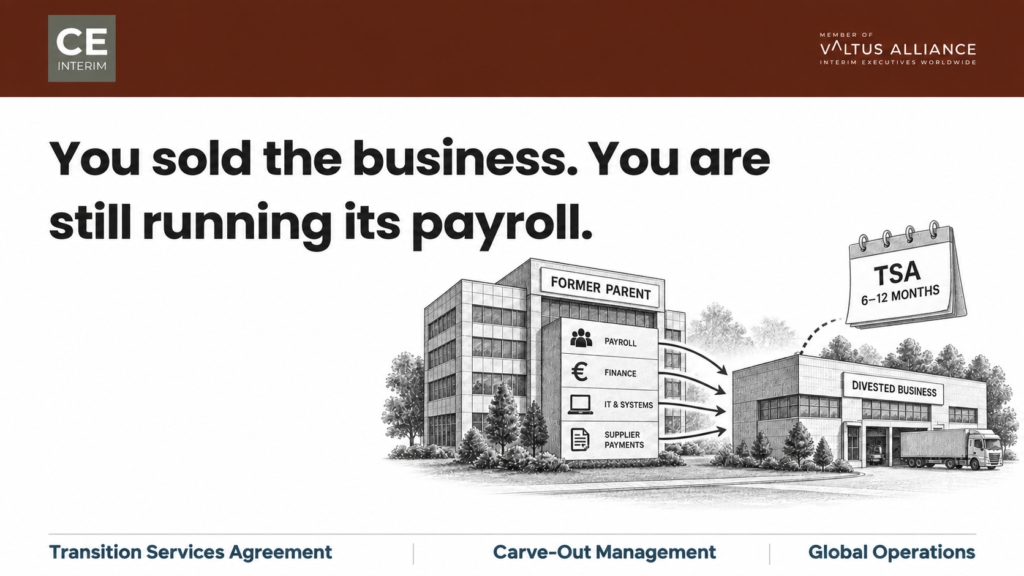
The seller transition services obligation keeps a divested business’s former parent delivering payroll, IT and finance until the buyer can stand alone.
La société issue de la scission n'a pas d'équipe de direction. Qui la dirige ?
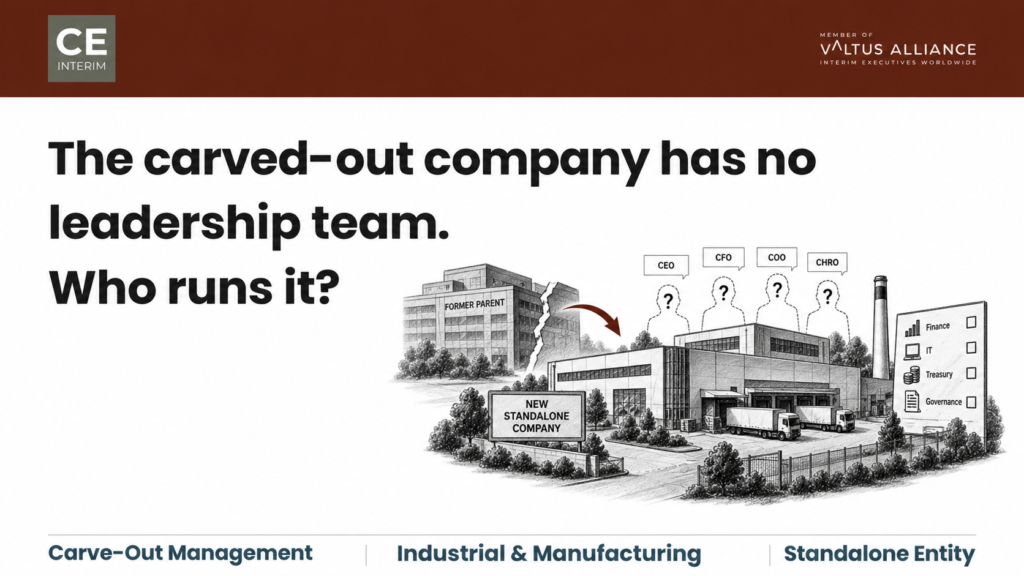
Une lacune au niveau de la direction issue d'une scission peut priver la nouvelle société de dirigeants dans les domaines financier ou technologique. La question est de savoir quelle décision prendra l'acquéreur, et dans quel délai.
Gérer un départ sans nuire à ce qui reste
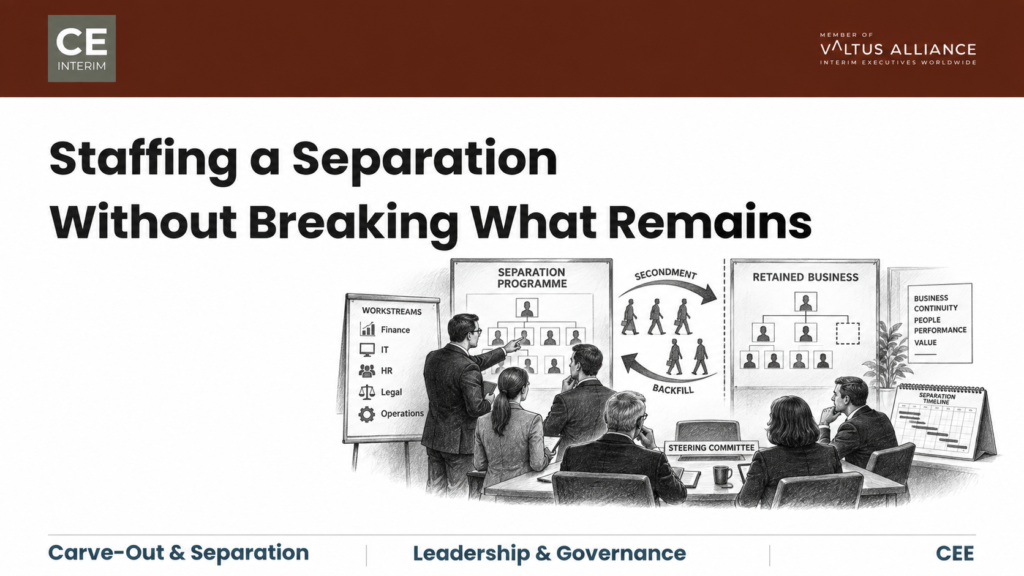
Une cession nécessite le personnel dont dépend l'activité conservée. Comment un bureau de gestion des séparations règle la question de chaque poste : remplacement immédiat, remplacement différé ou recours à des ressources externes.
Transfert de la production de Zetor à Brno : gérer la fabrication transfrontalière sans perdre le contrôle technique
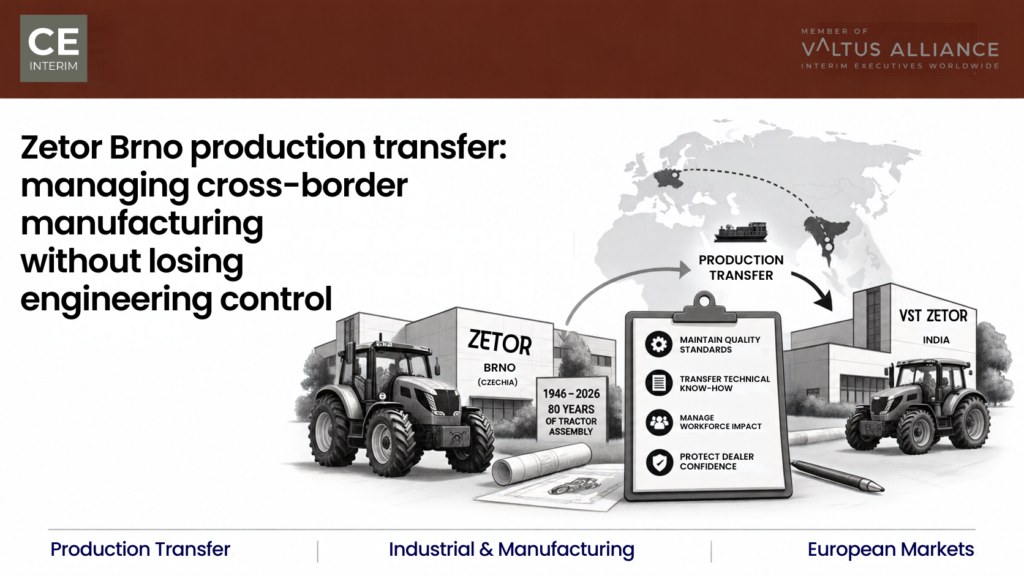
Le transfert de la production de Zetor de Brno vers l'Inde permet de vérifier si une marque de tracteurs peut préserver la qualité et le contrôle alors que l'assemblage est délocalisé à l'étranger.
Assurer la continuité de l'exploitation des usines de CEE grâce à une scission transfrontalière
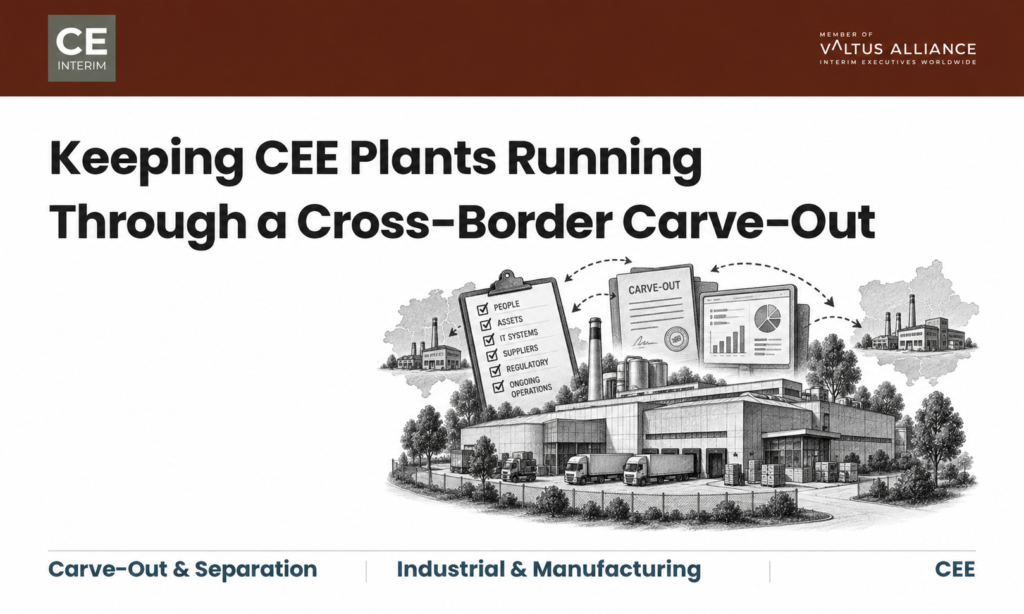
Une scission transfrontalière transfère la propriété d'une usine d'Europe centrale et orientale, mais pas ses dépendances. Ce que le reporting du groupe passe sous silence, ce qui fait défaut en premier lieu, et qui devrait diriger le site.
Fermeture du site de production de Nestlé à Diósgyőr : conseils clés pour préserver la valeur de l'usine et fidéliser le personnel
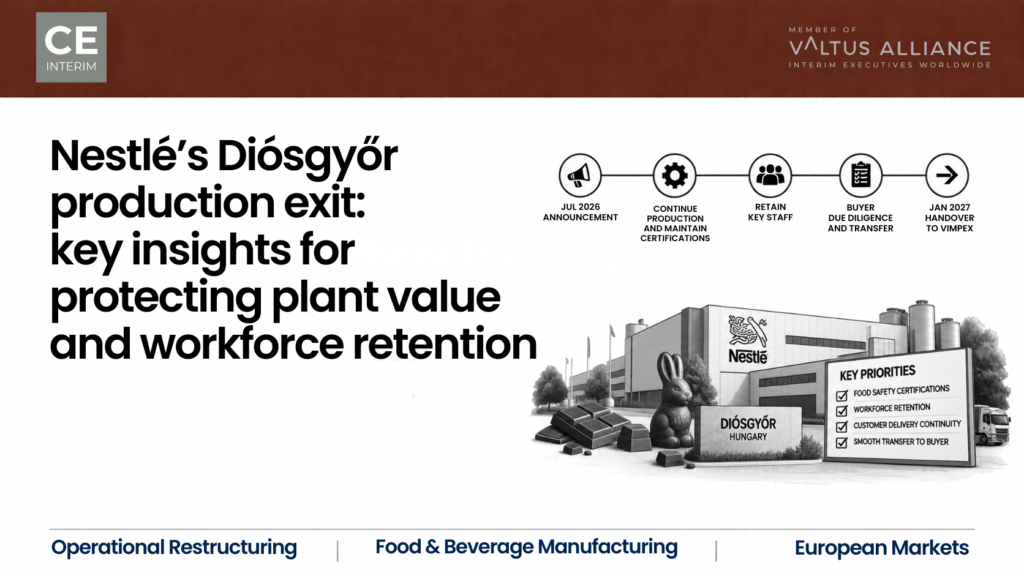
Le retrait de Nestlé de son site de production de Diósgyőr montre comment préserver les certifications d'une usine, son personnel et son historique de livraisons le temps de trouver un repreneur.
Lorsque la production est transférée dans une usine d'Europe centrale et orientale, c'est le site d'accueil qui devient la véritable source de risque
En bref : la réussite ou l’échec d’un transfert de production et de la mise en route d’une usine en Europe centrale et orientale (CEE) dépend du site d’accueil, et non de l’usine qui ferme. La délocalisation de la production vers l’Europe centrale et orientale transfère le risque réel. Celui-ci passe de l’usine qui part à celle qui accueille les lignes de production. La filiale d’accueil doit s’adapter à des machines qu’elle ne connaît pas, recruter des spécialistes techniques dont l’offre est limitée, tout en garantissant le respect des livraisons aux clients existants. La plupart des usines d’accueil fonctionnent déjà à pleine capacité, et les responsables locaux remettent rarement en cause un calendrier irréaliste fixé par le siège. Un transfert sans heurts nécessite une autorité exécutive dédiée sur place. Cette autorité permet de dissocier les étapes clés du transfert de la production quotidienne. Elle évalue également en toute honnêteté les capacités des machines et préserve la stabilité avant que les engagements pris envers les clients ne deviennent irréversibles. Délais de transfert hérités et usines d’accueil en Europe centrale et orientale silencieuses Les délais de transfert hérités et le silence des usines d’accueil en Europe centrale et orientale engendrent des risques opérationnels importants en raison de plusieurs facteurs clés : Le « nearshoring » de la production vers l’Europe centrale : Intérêt élevé, absence de feuilles de route opérationnelles. La délocalisation de la production vers l’Europe centrale met en évidence un écart manifeste entre l’intention stratégique et l’état de préparation à la mise en œuvre : Pourquoi la réception de la production transférée dans les usines d’Europe centrale et orientale comporte un risque opérationnel plus élevé. La mise en œuvre d’un transfert de production transfrontalier exige bien plus que le simple déplacement de machines d’un pays à l’autre, car les différences structurelles entre les sites émetteurs et récepteurs génèrent un risque opérationnel : Signaux d’alerte précoces indiquant l’échec de la montée en puissance d’un site d’Europe centrale et orientale Les comités de direction reçoivent rarement des signaux d’alerte précoces concernant les difficultés liées au transfert via les rapports mensuels standard. Les tableaux de bord des filiales ont tendance à rester au vert jusqu’à ce que les livraisons aux clients échouent. La direction peut plutôt se tourner vers les signaux provenant de l’atelier qui indiquent que la montée en puissance d’un site d’Europe centrale et orientale suite à un transfert de production est déjà en difficulté. N’importe lequel de ces signes justifie de considérer la montée en puissance d’une usine en Europe centrale et orientale comme étant déjà en difficulté, et non plus comme étant sur la bonne voie. Intervention de la direction pour assurer la réussite de la montée en puissance d’une usine : la remise sur les rails d’une montée en puissance compromise nécessite des limites opérationnelles claires et un leadership dédié. Lorsqu’une usine intègre un programme majeur transféré au sein de sa structure existante, la pression liée aux livraisons entre en conflit avec la discipline de mise en service. Toute montée en puissance d’une usine de l’Europe centrale et orientale (CEE) suite à un transfert de production nécessite cette séparation dès le premier jour. Séparer les opérations quotidiennes de l’usine de la gouvernance du transfert de production : l’exigence principale en matière de gouvernance est la séparation. La direction en place de l’usine doit rester concentrée sur les commandes clients en cours, la sécurité et la productivité de base. Une autorité de programme indépendante doit prendre en charge le « corridor de transfert » et assurer la direction de la montée en puissance de l’usine sur site. Cela nécessite un directeur d’usine par intérim expérimenté ou un directeur de montée en puissance chevronné. Cette personne rend compte directement au directeur des opérations du groupe ou au conseil d’administration. Ce poste est doté de pouvoirs de décision explicites concernant les jalons, les dépenses et la réception technique. Il s’agit là du choix de gouvernance le plus important dans tout projet de transfert de production et de montée en puissance d’une usine en Europe centrale et orientale. Quatre contrôles opérationnels essentiels pour la direction de la montée en puissance d’une usine en Europe centrale et orientale Une autorité de programme met en œuvre quatre contrôles dans tout projet de transfert de production et de montée en puissance d’une usine en Europe centrale et orientale. Étude de cas : stabilisation d’un transfert de production de 45 millions d’euros vers une usine d’Europe centrale et orientale (CEE) Le mandat suivant illustre concrètement à quoi ressemble la montée en puissance d’une usine d’Europe centrale et orientale (CEE) dans le cadre d’un transfert de production, impliquant un équipementier allemand de premier rang spécialisé dans les groupes motopropulseurs et son usine d’accueil en Pologne. La mission : gérer un calendrier de transfert de production hérité de seize semaines Le groupe était confronté à une escalade des coûts de fabrication dans son usine nationale de Basse-Saxe. Son conseil d’administration a approuvé le transfert de deux lignes d’usinage automatisées de composants de transmission et d’une cellule de sous-assemblage robotisée. La destination était sa filiale près de Wrocław, en Pologne. Ce programme représentait 45 millions d’euros de chiffre d’affaires client annualisé, grâce à la fourniture de carters de boîte de vitesses essentiels à trois usines allemandes d’assemblage automobile. C’est cette ampleur qui transforme un simple déménagement d’équipements en un véritable transfert de production et une mise en route d’une usine en Europe centrale et orientale. Le calendrier était dicté par les délais de fermeture de l’usine nationale et les échéances du plan social en Allemagne. La direction du projet au niveau du groupe a fixé un délai de seize semaines entre la mise hors service des installations allemandes et le démarrage de la production en Pologne. Sur le papier, le dossier semblait simple : des machines CNC modernes étaient transférées vers un site existant dont les frais généraux étaient moins élevés. En réalité, le site d’accueil en Basse-Silésie fonctionnait déjà à 91 % de sa capacité. Il enregistrait un taux d’absentéisme de 7,8 % parmi les salariés. Il était également confronté à de graves contraintes de recrutement au niveau régional, le taux de chômage local des opérateurs CNC qualifiés étant inférieur à 1 %. La direction en place de l’usine polonaise a accepté sans objection le délai de seize semaines, car contester la direction du groupe aurait eu des conséquences sur sa carrière. Ces conditions signifiaient que la montée en puissance de l’usine d’Europe centrale et orientale était déjà compromise avant même l’arrivée du premier camion. Réalités de l’atelier : outillage non étiqueté, défauts d’étalonnage et risques liés à la livraison. Lorsque le transfert a commencé, la réalité sur le terrain a submergé l’usine. Trente-deux camions à plateau non étiquetés sont arrivés, transportant des cellules robotisées démontées, des matrices d’outillage non répertoriées et une documentation incomplète sur le câblage des automates programmables. Les lignes allemandes reposaient en grande partie sur des réglages effectués par les opérateurs et des interventions manuelles non documentés, que personne n’avait consignés dans les manuels techniques. Une fois les lignes remontées dans l’atelier polonais, elles ont échoué aux tests d’étalonnage de base. C’est à ce moment-là qu’une mise en route d’usine dans les pays d’Europe centrale et orientale (PECO) dans le cadre d’un transfert de production cesse d’être un simple projet pour devenir un véritable problème opérationnel. Pour respecter l’échéance, la direction locale a détourné sept techniciens de maintenance seniors et ingénieurs de procédés des lignes de production en service. Leur mission consistait à dépanner les équipements arrivants. Les conséquences se sont immédiatement fait sentir. La maintenance préventive sur les lignes de production existantes des clients s’est effondrée. Les temps d’arrêt non programmés sur les programmes bien rodés ont bondi de 3 % à 14 %. Les taux de rebut sur les lignes de production existantes des clients ont grimpé à 8,2 %. Le taux de livraisons complètes et dans les délais est tombé à 76 %. Pour maintenir en fonctionnement les chaînes de montage des équipementiers allemands, l’usine polonaise a commencé à recourir à des transports routiers express dédiés. Ce transport coûtait 180 000 euros par mois en fret prioritaire. Un constructeur automobile de premier plan a émis un avis formel d’escalade de fournisseur, signalant une situation critique. Il a imposé 45 000 euros par jour de pénalités pour perturbation des livraisons et a menacé de résilier purement et simplement le contrat. L’intervention : quatre mesures opérationnelles pour assurer la maîtrise de la montée en puissance de l’usine Le conseil de surveillance a fait appel à CE Interim. Dans les 72 heures suivant la finalisation du cahier des charges, un directeur de programme de production intérimaire expérimenté est arrivé sur le site en Basse-Silésie. Ce directeur a pris l’entière autorité exécutive sur le corridor de relocalisation. Premièrement, le cloisonnement opérationnel. Le directeur intérimaire a immédiatement mis en place une séparation absolue des responsabilités de gouvernance. La gestion quotidienne des chaînes de production a été confiée exclusivement au directeur d’usine polonais en poste. Cette équipe s’est entièrement concentrée sur les commandes clients existantes, ce qui a permis d’éliminer les rebuts et de rétablir la discipline de base dans l’atelier. Deuxièmement, la préservation de l’expertise critique de l’usine d’origine. Le dirigeant intérimaire a négocié des mesures financières de fidélisation en Allemagne. Le
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL