

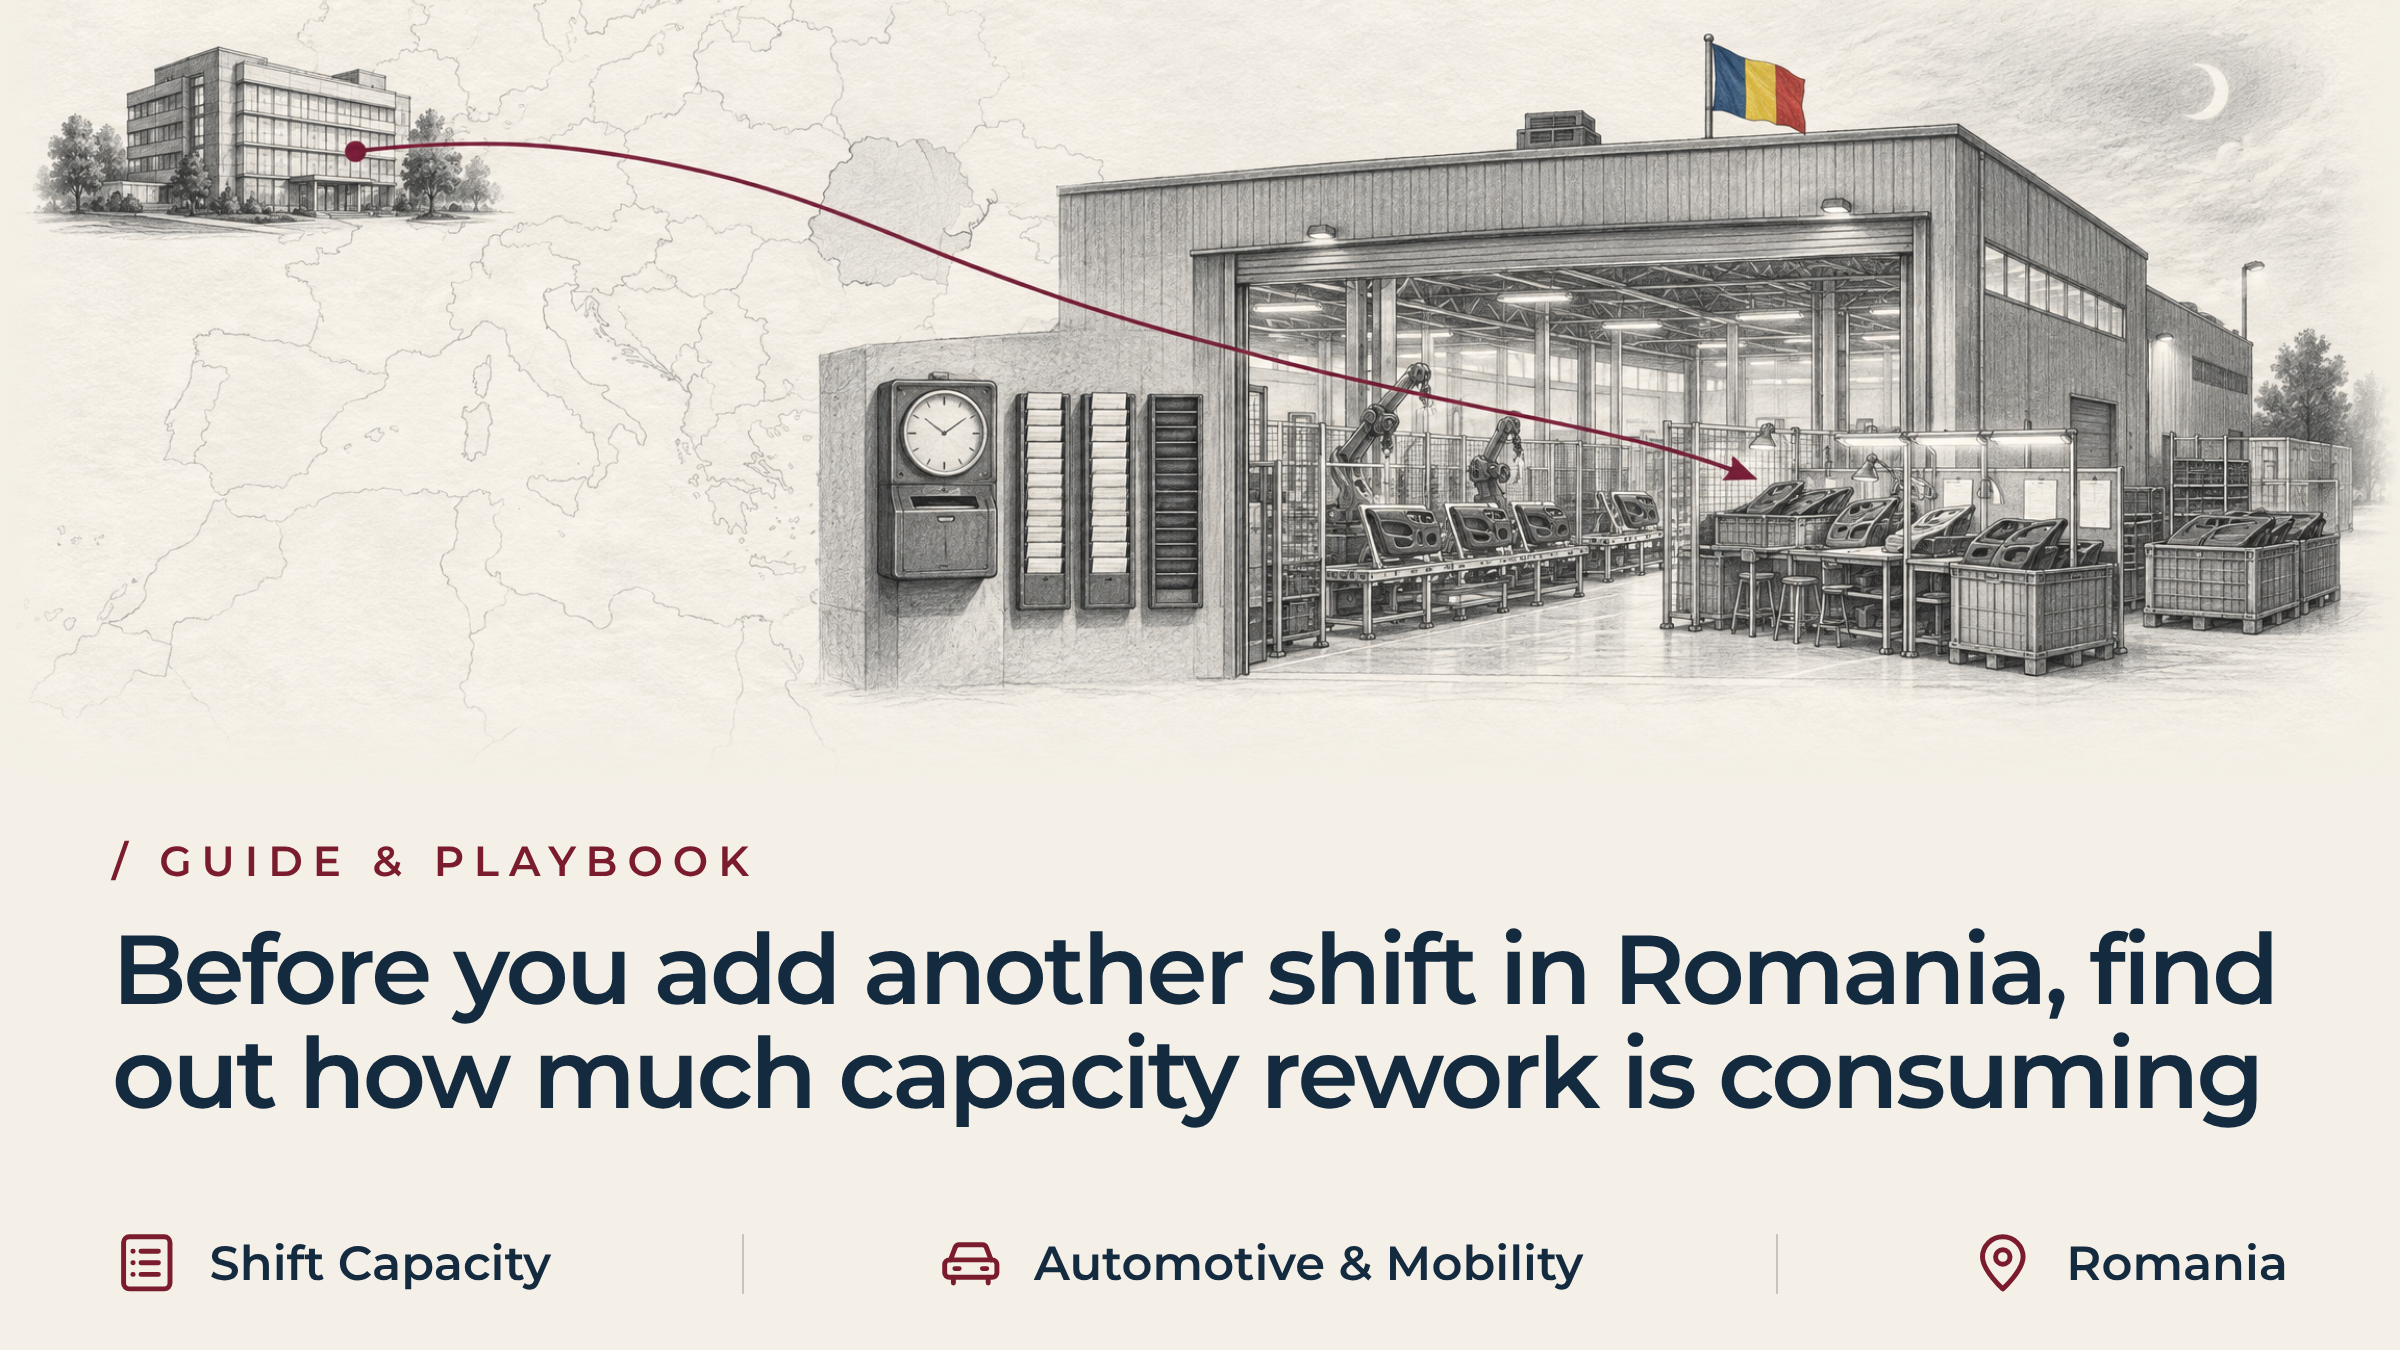
Avant d'ajouter une équipe supplémentaire en Roumanie, déterminez la part de la production que représentent les retouches.
En bref
Une usine roumaine a demandé au siège d'approuver la mise en place d'une nouvelle équipe ou l'embauche d'opérateurs supplémentaires afin de garantir les livraisons aux clients. Avant toute signature, le directeur financier du groupe a besoin d'un chiffre précis. Derrière cette demande se cache en réalité un choix de production : ajouter une équipe ou réduire les retouches, et non pas simplement une demande de renforcement des effectifs. La réponse dépend de la part de la capacité payante de l’usine qui parvient déjà au client sous forme de production conforme. Les retouches, le tri et les traitements répétés peuvent discrètement grignoter cette capacité bien avant qu’une véritable pénurie ne se fasse sentir. La décision d’ajouter une équipe ou de réduire les retouches en production doit reposer sur un chiffre mesuré, et non pas uniquement sur le calendrier de livraison.
La demande sur le bureau du directeur financier
La demande s'accompagne généralement d'une justification claire. Une usine de Timisoara, d'Arad ou de Brasov fonctionne presque à pleine capacité. Les plannings des clients s'allongent. Les responsables exploitent toutes leurs heures supplémentaires disponibles. Le directeur général national signale que les volumes engagés nécessitent davantage de main-d'œuvre sur la chaîne de production.
Du point de vue du directeur financier du groupe, approuver les effectifs peut sembler une décision efficace. Les taux horaires roumains restent compétitifs par rapport à ceux des sites d’Europe occidentale. Le risque commercial lié au non-respect d’une date de livraison fixée par un équipementier peut l’emporter sur le coût salarial d’une équipe supplémentaire, du moins sur le papier. Le siège social est généralement réticent à contester les décisions de la direction locale lorsqu’une ligne de production d’un client est en jeu.
Cette réticence est compréhensible. C'est aussi là que la question sous-jacente est discrètement éludée.
Pourquoi les retouches de fabrication cachées sont difficiles à détecter à distance
Les rapports de groupe permettent de suivre les volumes agrégés : unités expédiées, rendement nominal des lignes de production, respect des délais de livraison. Ces chiffres confirment que la production est bien en cours. Ils indiquent rarement le nombre d'heures rémunérées nécessaires pour fabriquer deux fois la même unité acceptée.
La demande de capacité parvient au siège sous la forme d’un simple chiffre associé à un risque de livraison. La contrainte qui se cache derrière ce chiffre se situe généralement dans un atelier que personne au siège n’a jamais visité. Une usine soumise à la pression de garantir les livraisons arrêtera rarement une ligne de production pour remédier à la cause profonde du problème. Il est plus rapide d’affecter un opérateur supplémentaire à un poste de tri. Cela transforme discrètement une question de capacité en un problème d’effectifs.
Du point de vue de l'entreprise, cela ressemble à une stratégie visant à préserver la relation client. Du point de vue du groupe, cela s'apparente à une croissance organique. Aucune de ces deux perspectives n'est erronée, et aucune ne permet à elle seule de trancher la question. C'est précisément pour cette raison que la décision doit reposer sur des vérifications, et non sur des suppositions.
Signaux clés indiquant que la reprise stimule les demandes de capacité de production de l'usine roumaine
Une demande d'augmentation des effectifs ne suffit pas, à elle seule, à trancher la question. Plusieurs indices concrets laissent penser que ce sont les retouches, et non le volume, qui sont à l'origine de cette demande.
- Les heures rémunérées augmentent plus rapidement que la production. Le nombre d'heures rémunérées dans l'ensemble de l'usine augmente plus rapidement que le nombre d'unités acceptées et expédiées qu'elle produit. Le rendement commercial par heure diminue discrètement, même lorsque la chaîne de production semble tourner à plein régime.
- Des tables de tri fixes à chaque équipe. Les postes de tri manuel ou de rectification situés à proximité de la chaîne principale emploient du personnel à chaque équipe. Ces opérateurs apparaissent sur le papier comme faisant partie de la production directe, mais ils consacrent leur temps à récupérer les pièces rejetées.
- Les heures supplémentaires ont principalement porté sur les retouches, et non sur le volume. Les heures supplémentaires effectuées le week-end et la nuit servent principalement à traiter les lots mis en quarantaine et à réanalyser les produits non conformes, et non à traiter un véritable volume supplémentaire.
- Rendement de première passe inférieur à celui qui parvient au client. Le rendement de premier passage au niveau des cellules primaires est nettement inférieur à celui des produits livrés au client. Une intervention manuelle en aval de la chaîne de production permet de combler cet écart.
Lorsque plusieurs signes apparaissent simultanément, une nouvelle équipe de travail ne fait qu'augmenter le volume d'une chaîne qui produit déjà deux fois des produits défectueux. Elle n'ajoute pas de capacité de production. Chaque signe répond de la même manière à la même question : plus d'heures, moins de produits conformes.
Trois étapes pour trancher entre l'ajout d'une équipe et la réduction des retouches
Chaque demande de ce type doit passer par une procédure bien définie avant d'être soumise au Conseil d'administration. Cette procédure commence par une question précise et ciblée : quel est le rendement réel de l'usine par heure rémunérée, en tenant compte de la main-d'œuvre directe, du personnel intérimaire et des heures supplémentaires ?
Une réponse crédible suit généralement trois étapes.
- Assurer un bon rendement par heure rémunérée. Définir le rendement par heure rémunérée comme seul indicateur d'exploitation. Ne comptabiliser que les unités ayant passé l'inspection primaire dès le premier cycle. Cet indicateur ne doit en aucun cas comptabiliser une pièce retravaillée une fois dans le rendement et une autre fois dans le volume.
- Distinguer la pénurie de la perte récupérable. Distinguer les déficits structurels des pertes de processus récupérables. Un cadre de gestion des coûts liés aux défaillances, tel que celui proposé par la VDA (l'association allemande de l'industrie automobile) assure, considère les retouches, le tri et les rebuts comme des catégories génératrices de revenus. Elle ne les considère pas comme un écart de main-d'œuvre admis.
- Choisissez une réponse adaptée à la situation. Ce n'est qu'une fois les deux premières étapes terminées que vous pourrez choisir parmi trois options : rétablir le processus sur la ligne existante ; mettre en place un soutien temporaire pendant la durée de ce rétablissement ; ou vous engager à mettre en place une capacité permanente, si la contrainte s'avère réelle.
S'engager à mettre en place un troisième quart de travail avant la fin de cette séquence engendre un coût fixe difficile à résorber. Des primes de quart, des indemnités de transport et des cotisations sociales sont généralement associées au nouveau contrat. Dans de nombreux pays européens, la mise en place d'un nouvel horaire de travail nécessite également la consultation du comité d'entreprise.
Cette consultation met du temps à s'inverser une fois que les volumes reviennent à la normale. C'est pourquoi cette décision revient au directeur des opérations (COO) ou au directeur financier (CFO) du groupe, sur les conseils de la personne chargée de l'analyse sur place, et non pas uniquement à l'équipe chargée de l'établissement des plannings.
Gestion de la hausse des coûts salariaux et contrôle des sites à l'international
Le service qui a demandé cette capacité fournit rarement les chiffres qui permettraient de trancher la question. La direction de l'usine fournit les données relatives au débit et aux heures supplémentaires. Le service financier fournit la comparaison des coûts. Personne au siège n'est suffisamment proche de la chaîne de production pour vérifier que ces deux éléments correspondent bien au même volume de production.
Il ne s'agit pas d'un manque de confiance. Le siège social travaille à partir de rapports agrégés, car c'est ce qu'exige une structure multi-sites. Les responsables locaux veillent au bon déroulement des expéditions prévues, car c'est la mission que leur a confiée le siège social.
Cette décision nécessite un ensemble de faits vérifiés sur lequel les deux parties puissent s'appuyer. Sa mise en place incombe généralement à un Directeur d'usine de transition ou Chef d'exploitation de transition, sous l'égide conjointe du site et du service financier du groupe, afin qu'aucune des deux parties ne soit amenée à évaluer son propre travail.
La situation de la Roumanie en matière de coûts rend la situation d'autant plus critique aujourd'hui que demain. Les coûts de main-d'œuvre dans le secteur manufacturier ont augmenté de 6,3 % en glissement annuel en mars 2026, après avoir atteint un pic de 17,7 % l'année précédente, selon les données d'Eurostat indice du coût de la main-d'œuvre. Une nouvelle orientation adoptée aujourd’hui coûte toujours plus cher sur l’ensemble de son cycle de vie que la même décision prise il y a un an. C’est une raison supplémentaire pour laquelle cette décision ne peut attendre le prochain cycle budgétaire.
Étude de cas : suppression de l'allongement des équipes dans une usine automobile de Timisoara
Un équipementier automobile de premier rang spécialisé dans les garnitures intérieures exploite une usine de 850 salariés à Timisoara. Il demande au siège social d’approuver le recrutement de 55 opérateurs permanents supplémentaires et la mise en place d’une équipe de week-end en continu. Ce changement entraînerait une augmentation estimée à 1,4 million d’euros par an en charges salariales et primes. L’objectif est de faire face à une hausse de 15 % des commandes des équipementiers.
Avant d'approuver les contrats, un directeur d'usine par intérim est chargé de mener une analyse axée sur le rendement par heure rémunérée. Cette analyse met en évidence trois éléments.
- Trente-huit opérateurs aux postes de retouche. Trente-huit opérateurs par équipe travaillent à l'écart de la ligne principale, sur des postes de travail temporaires. Ils effectuent l'ébavurage hors ligne, la réinsertion manuelle des clips et le recollage des composants rejetés par les cellules de soudage principales.
- Dispositifs de soudage à l'origine de défauts de liaison. Les dispositifs de fixation utilisés pour le soudage perdent en pression de serrage et se désalignent. Ils sont à l'origine de défauts d'assemblage sur environ 12,5 % des pièces.
- 4 500 heures par mois consacrées aux retouches. L'usine consacre plus de 4 500 heures de travail rémunérées par mois aux retouches et aux contrôles hors ligne. Ce coût n'apparaît nulle part en tant que ligne budgétaire distincte.
Mise en œuvre de la séquence de rétablissement opérationnel pour améliorer le rendement de premier passage
Une fois que le diagnostic a permis de distinguer les déficits structurels des pertes récupérables, la réponse suit les trois mêmes étapes. Dans cet exemple, le directeur d'usine par intérim les applique à la ligne de production principale plutôt qu'aux effectifs.
- Commencez par stabiliser les fixations. Le directeur d'usine par intérim commence par stabiliser les dispositifs de fixation, en installant des pressostats de serrage et en mettant en place un programme d'entretien standard pour les cornes de soudage.
- Démonter les établis de retouche. Le directeur d'usine par intérim procède alors au démontage des postes de retouche provisoires et réaffecte les trente-huit opérateurs à la production principale, au lieu de les transférer vers une nouvelle équipe.
- Mettre en place une discipline de gestion quotidienne. Le directeur d'usine par intérim met en place une discipline de gestion quotidienne dans chaque cellule. Des tableaux de production horaires et des cycles de travail standardisés permettent de maintenir les gains, et font l'objet de rapports conjoints adressés aux services financiers du site et du groupe jusqu'à ce que la tendance soit confirmée.
Dans cette illustration, le rendement primaire de première passe passe de 81 à 95 % en huit semaines. Le rendement par heure rémunérée augmente de 22 %. Cela suffit pour que le site puisse absorber l'intégralité de l'augmentation du volume des équipementiers dans le cadre de son organisation actuelle en deux équipes. La troisième équipe proposée, dont le coût annuel s'élève à 1,4 million d'euros, devient superflue. Voilà à quoi ressemble la résolution de ce problème dans la pratique.
Foire aux questions : Réorganisation de l'usine et capacité en effectifs
Comment calcule-t-on un bon rendement par heure rémunérée dans le secteur industriel ?
Divisez le nombre total d'unités acceptées ayant passé l'inspection primaire dès le premier cycle par le nombre total d'heures rémunérées. Tenez compte de la main-d'œuvre directe, du personnel intérimaire et des heures supplémentaires. Ce calcul exclut les unités récupérées grâce à une retouche ; ainsi, aucune pièce n'est comptée deux fois. Cela garantit une comparaison objective lorsqu'un groupe doit choisir entre ajouter une équipe supplémentaire et réparer la ligne de production existante.
L'augmentation des heures supplémentaires est-elle le signe d'une véritable pénurie de main-d'œuvre ?
Pas nécessairement. Les heures supplémentaires sont souvent le signe d'une difficulté dans le processus plutôt que d'une augmentation du volume de production. Les équipes de nuit et du week-end s'occupent fréquemment de trier, de réparer ou de tester à nouveau les pièces qui ont présenté des défaillances pendant la journée de travail normale. Cela ressemble à un effort supplémentaire, mais cela n'apporte aucune production reconnue. Une usine peut sembler fonctionner à pleine capacité tout en ne parvenant pas à atteindre un niveau de production satisfaisant. C'est précisément cet écart que cette question met en évidence.
Quels éléments le service de finance d'entreprise doit-il vérifier avant d'approuver une équipe supplémentaire ?
Examinez le rendement au premier passage quotidien au niveau des cellules principales, ainsi que le nombre total d'heures consacrées aux retouches hors ligne et au tri. Comparez le volume physique des rebuts à la nomenclature et vérifiez le temps de cycle réel du goulot d'étranglement. Ce sont ces chiffres, et non le seul calendrier de livraison, qui apportent une réponse pertinente.
Le recrutement de nouveaux opérateurs peut-il résoudre les problèmes d'instabilité des processus de l'usine ?
Rarement. L'ajout de personnel à un processus instable complique généralement la gestion et accroît la confusion. Cela peut augmenter le nombre de pièces non conformes au lieu de le réduire, sans pour autant s'attaquer à la cause profonde du problème. L'augmentation des effectifs ne saurait se substituer à une résolution adéquate de ce problème.
Comment gérer les retouches lorsque la livraison au client est déjà compromise ?
Un tri ou un confinement temporaire peut protéger les expéditions à court terme. Il convient de l’associer à un effort immédiat et rigoureux visant à remédier à la cause profonde du problème. Sinon, le confinement devient insidieusement le mode de fonctionnement permanent que la décision initiale était censée tester. Considérer le confinement comme une solution permanente est précisément l’erreur que ce test est destiné à éviter.
Connaissances connexes et prochaine étape
Cette décision fait partie d'une série de cas dans lesquels le siège social a besoin de disposer de données factuelles vérifiées avant de pouvoir agir en toute confiance, qu'il s'agisse d'un planning de travail par équipes, d'un poste vacant au sein d'une filiale ou d'un contrat qui ne suit pas automatiquement l'activité de l'entreprise.
Lectures complémentaires:
- Quand le contrôle exercé par le siège social devient le nouveau problème
- Les contrats qui ne font pas partie de l'activité
- Pourquoi la discipline sur le lieu de travail vient à manquer dans les usines roumaines détenues par des entreprises allemandes
Un directeur d'usine par intérim ou un directeur des opérations par intérim, dont le profil correspond au mandat, peut établir ce cadre factuel et prendre ses fonctions dans les 72 heures suivant la finalisation du cahier des charges, avant que la décision d'ajouter une équipe ou de réduire les retouches ne soit définitivement prise.
La décision de production consistant à ajouter une étape ou à réduire les retouches ne doit jamais représenter un coût irréversible, et il convient d’en discuter avec un Associé par intérim chez CE avant que la décision ne soit définitive.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL