

Changer de fournisseur automobile lorsque la production ne peut pas attendre
En bref
Un fournisseur automobile de remplacement peut proposer un devis et expédier des échantillons de pièces en l’espace de quelques jours après une rupture d’approvisionnement. Cela ne signifie en rien que le changement de fournisseur a été approuvé. La disponibilité commerciale, l’acceptation technique, la validation par le client concerné et la capacité de production vérifiée constituent quatre contrôles distincts. Chacun a son propre responsable et ses propres justificatifs. Un cadre dirigeant chargé de la transition coordonne ces contrôles. Personne ne peut déroger à l’une de ces vérifications pour respecter une date de livraison. Seule la personne disposant de l’autorité nécessaire, au sein même du service qualité du client, peut valider cette étape.
Le déclencheur : pourquoi un devis ne vaut pas une autorisation de changement de fournisseur automobile
Ce scénario est bien connu de toute équipe des achats ou de la qualité ayant déjà dû gérer une rupture d’approvisionnement chez un fournisseur. Un fournisseur habituel cesse de livrer, ou laisse entendre qu’il le fera prochainement. Le service des achats réagit rapidement et trouve un remplaçant. Celui-ci propose un devis compétitif, une capacité de production confirmée et des échantillons de pièces qui semblent acceptables lors des premiers contrôles. Au sein de l’entreprise, le problème peut alors sembler résolu.
Ce n'est pas le cas. Une demande de devis confirme un intérêt commercial, rien de plus. Un échantillon confirme qu'une équipe rigoureuse est capable de fabriquer une pièce à la main sous le regard attentif de tous. Ni l'un ni l'autre ne garantissent que le fournisseur de remplacement soit en mesure de respecter les volumes, les tolérances et la traçabilité exigés par le client concerné. Ni l'un ni l'autre ne garantissent que le client dont les véhicules sont équipés de cette pièce ait accepté de l'utiliser.
La première tâche de la direction consiste à définir précisément la modification. Le processus d'approbation n'est pas uniforme au sein d'un réseau de fournisseurs. Un produit peut figurer sur la liste des fournisseurs agréés du client, avec sa propre procédure de modification documentée. Un autre peut présenter des caractéristiques liées à la sécurité ou à la réglementation qui nécessitent, en revanche, l'émission d'un avis de modification technique complet.
C'est en partant du principe qu'une seule solution couvre tous les aspects concernés qu'une équipe d'approvisionnement perd des semaines dont elle ne disposait pas. Cette première décision est plus importante que toutes les formalités administratives qui s'ensuivent. Elle détermine si l'approbation d'un changement de fournisseur est même envisageable dans les délais déjà promis par le service des achats.
Ce que le PPAP et l'homologation des pièces de série (Production Part Approval) impliquent réellement dans l'approvisionnement automobile
Dans le secteur de la construction automobile, la qualification des fournisseurs de remplacement s'effectue par le biais d'un mécanisme appelé « homologation des pièces de production » (PPAP). L'Automotive Industry Action Group développe et publie En effet, le PPAP a pour but de confirmer une chose : le processus d'un fournisseur est capable de produire de manière constante des pièces conformes au cours d'un cycle de production réel. Il doit y parvenir au rythme exigé par l'entreprise, et pas seulement sur un échantillon de laboratoire soigneusement préparé.
C'est cette distinction qui fait toute la différence. Une pièce fabriquée lentement, à la main, à l'aide d'un outillage de développement, peut sembler identique à une pièce produite en série à l'aide d'un outillage de série. Les deux peuvent néanmoins présenter des comportements différents dès lors que la dérive dimensionnelle, l'usure des outils et les variations de manipulation entrent en jeu. L'homologation des pièces de production a pour but de détecter cet écart avant qu'il n'atteigne le véhicule. Elle n'a pas pour but de ralentir l'activité pour le simple plaisir de le faire.
Il ne définit pas de calendrier unique et universel, ni de niveau d'approbation, ni d'exception autorisée. Chaque client définit ses propres exigences pour une pièce, une gamme de produits et une catégorie de risque données. Ces exigences varient d'un client à l'autre et d'un composant à l'autre.
Un responsable chargé de gérer un changement de fournisseur doit s'appuyer sur la documentation actuelle du client, et non sur une hypothèse générale propre au secteur. C'est cette documentation qui détermine les justificatifs requis pour une autorisation spécifique.
Les cinq étapes préparatoires entre la qualification d'un fournisseur de remplacement et la mise à disposition d'un approvisionnement opérationnel
Une façon de rendre cette coordination compréhensible pour un dirigeant non spécialiste consiste à diviser la préparation en cinq étapes distinctes. Chaque étape a son propre responsable et ses propres critères de validation. La séquence ci-dessous présente un schéma général pour un changement de fournisseur dans le cadre du PPAP. Ce sont le client et le produit concernés qui déterminent les critères de validation concrets, le niveau d’approbation et la durée à chaque étape, et non une formule figée.
- Option commerciale : Le service des achats vérifie les conditions contractuelles, la propriété des outillages et les références de base du fournisseur en matière de qualité. Cette étape ne donne lieu à aucun engagement de production.
- Éléments techniques : Les services chargés du contrôle qualité et de l'ingénierie vérifient la conformité des dimensions et des matériaux par rapport au dessin et au cahier des charges réels. Ils utilisent l'outillage de production effectif du fournisseur, et non un échantillon de laboratoire.
- Décision du client, le cas échéant : C'est le client destinataire qui décide si la modification nécessite une validation complète, un accord provisoire ou une dérogation documentée. C'est également lui qui en fixe les conditions. L'entreprise acheteuse ne peut pas prendre cette décision seule.
- Production reproductible : Un essai réalisé au rythme requis, directement sur l'outillage de production, démontre que le processus est stable. Le fait qu'un lot ait passé le contrôle ne suffit pas à le prouver.
- Date de mise en service : L'usine de réception vérifie la pièce dans ses propres systèmes, l'inspecte à son arrivée et la transmet à la chaîne de production. Il s'agit là d'une étape distincte du passage des contrôles précédents.
Une entreprise peut franchir rapidement les premières étapes tout en étant encore à des semaines de la cinquième étape. C'est en traitant la première étape comme s'il s'agissait de la cinquième que les décisions d'approvisionnement d'urgence tournent mal.
Atténuer les perturbations de la chaîne d'approvisionnement automobile : respecter ses engagements de livraison
La date la plus proche réaliste prévue dans le plan d'approvisionnement et la date que les équipes de planification devraient s'engager à respecter auprès des clients ne sont pas identiques. Un devis confirmé, un échantillon irréprochable et un fournisseur motivé exercent tous une pression pour que l'on annonce une date optimiste. Les éléments disponibles à chaque étape ne permettent toutefois pas encore de confirmer cette date.
Un responsable chargé de coordonner la réponse doit veiller à ce que la planification et les engagements vis-à-vis des clients suivent le rythme des étapes de validation. Ils ne peuvent pas aller plus vite que les étapes qui ont effectivement été franchies. Le service qualité peut valider les données techniques alors même que le client concerné n'a pas encore décidé de la voie à suivre pour l'approbation.
Cette fenêtre reste ouverte, quel que soit le calendrier proposé par le fournisseur. Promettre une date avant que le changement de fournisseur ne soit validé est risqué. Cela transforme une hypothèse de planification interne en une promesse externe que l'entreprise pourrait ne pas être en mesure de tenir. La préservation de la relation client dépend davantage de cette rigueur que de la rapidité.
Gouvernance et direction : qui devrait coordonner le processus d'approbation du changement de fournisseur ?
Tout changement de fournisseur ne nécessite pas forcément le recours à un cadre supérieur externe dédié. Un responsable de programme interne ou un directeur qualité peut déjà disposer du temps et de l’autorité nécessaires à cet effet. Il peut également bénéficier d’une position transversale lui permettant de coordonner les achats, l’ingénierie et la relation client. C’est cette personne qui devrait diriger la réponse. Ajouter un niveau hiérarchique supplémentaire ne fait qu’alourdir la structure, sans apporter de capacités supplémentaires.
La direction intérimaire trouve toute sa place dans un contexte différent. Les services des achats, de la qualité et de la planification gèrent chacun leur propre volet de la décision. Personne n’a une vision commune des étapes qui restent ouvertes. Ou bien la relation client elle-même nécessite un interlocuteur de haut niveau et crédible pour garantir l’intégrité du processus de qualification malgré la pression des délais.
Le rôle de la direction temporaire consiste à coordonner le déroulement des opérations et à en assurer la responsabilité. Elle ne dispose pas du pouvoir d'accepter ou de refuser une pièce au nom du client. Ce pouvoir reste strictement entre les mains de l'organisme chargé de la qualité au sein de l'entreprise du client.
L'approvisionnement de remplacement, les preuves de qualification et les engagements de livraison peuvent parfois suivre des voies distinctes, sans qu'aucun responsable ne soit clairement désigné. C'est à ce moment-là qu'il convient d'aborder la question de l'approbation du changement de fournisseur avec un partenaire intérimaire de CE. La discussion peut alors s'étendre au mandat plus large dans lequel s'inscrit cette question.
Étude de cas dans le secteur automobile : procédure accélérée d'approbation du changement de fournisseur et qualification PPAP provisoire
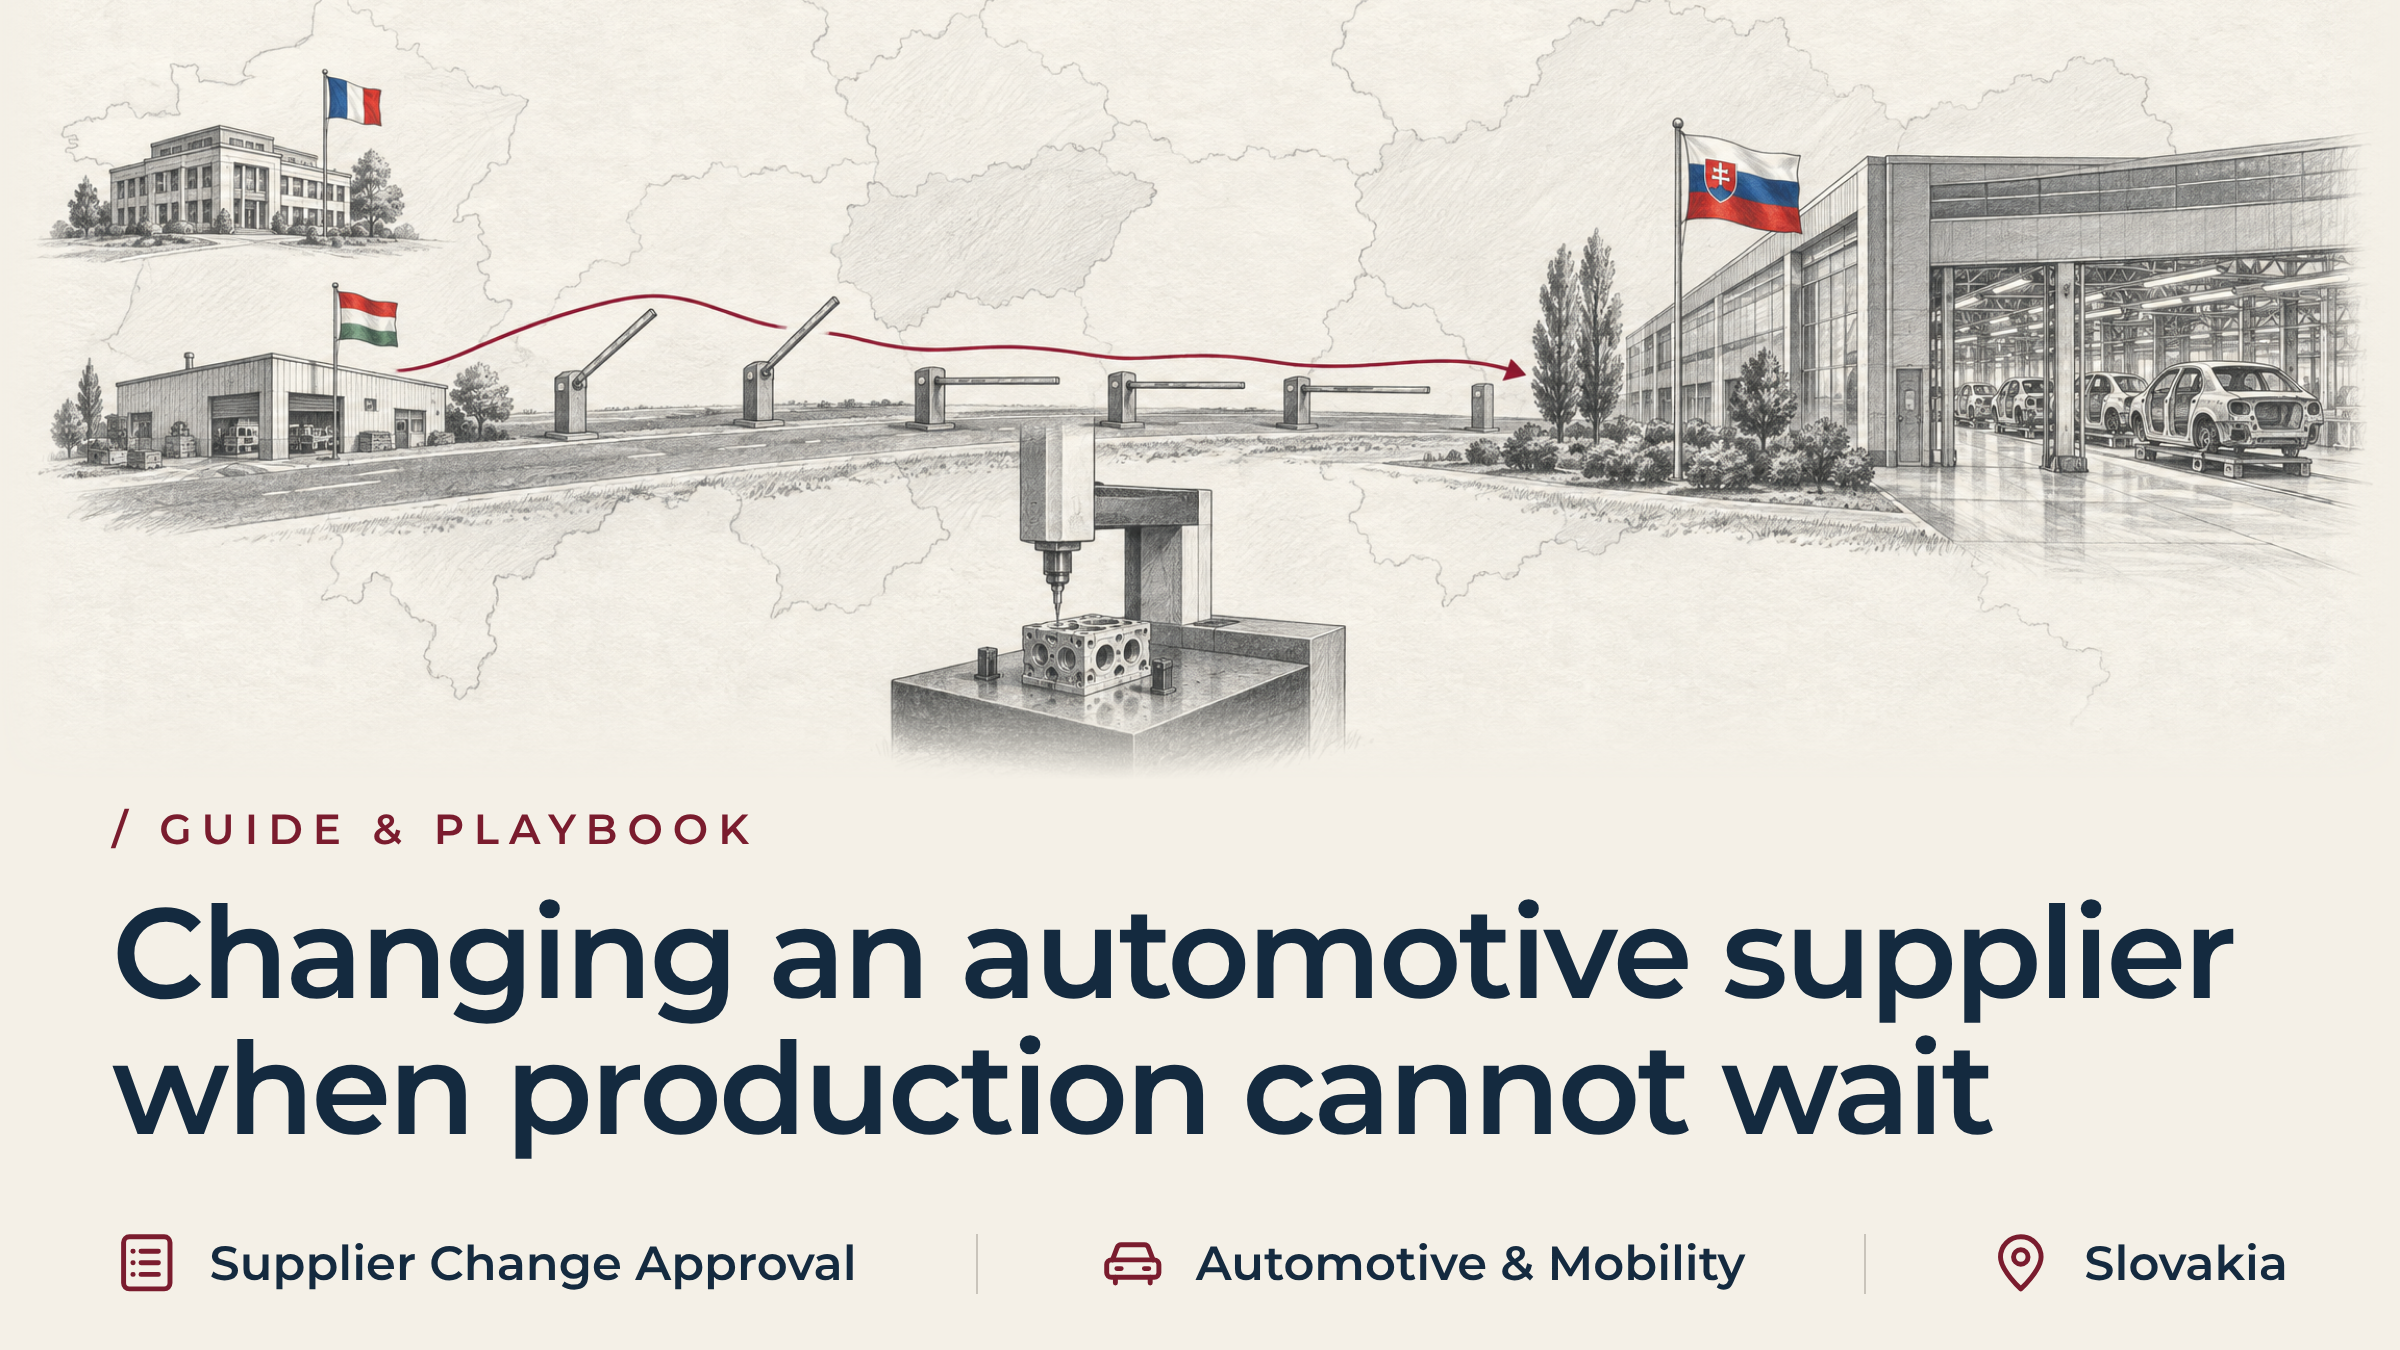
Un grand fabricant français de systèmes de freinage automobiles de premier rang exploitait une usine d'assemblage de 700 personnes dans l'ouest de la Slovaquie. Cette usine fournissait directement des blocs de vannes hydrauliques destinés au contrôle électronique de stabilité (ESC) aux principales usines d'assemblage automobile en Allemagne et en France.
Le fournisseur italien actuel de l'usine, spécialisé dans les distributeurs à tiroir en aluminium micro-usiné de précision, a été victime d'un incendie hydraulique catastrophique. L'incendie a détruit sa ligne d'usinage CNC multibroches spécialisée. Le fournisseur a invoqué la force majeure, précisant que la mise en service des machines de remplacement prendrait au moins cinq mois.
Le site d'assemblage slovaque ne disposait que de six jours de stock tampon. Un arrêt des chaînes de montage ESC entraînerait la paralysie de trois grandes usines d'assemblage de véhicules de constructeurs automobiles dans un délai de sept jours. Cet arrêt donnerait lieu à des pénalités contractuelles pour temps d'arrêt s'élevant à 55 000 € par heure.
Le service des achats a trouvé un autre fournisseur spécialisé dans l'usinage de précision dans le nord de la Hongrie, disposant de tours de type suisse adaptés. Ce fournisseur a proposé de commencer immédiatement l'usinage des pièces à l'aide de gabarits prototypes.
Cependant, le directeur de la qualité OEM du client à Wolfsburg a lancé un avertissement sévère. Plus précisément, l'expédition d'unités ESC contenant des composants provenant d'un fournisseur non agréé et ne respectant pas pleinement les exigences du niveau 3 du PPAP entraînerait un blocage immédiat de la production des véhicules, des audits de maîtrise des risques menés par le client et le rejet de toutes les livraisons.
Impliquer la direction générale dans la qualification d'urgence des fournisseurs du secteur automobile
Confronté à un arrêt imminent de la chaîne de production, qui allait coûter plusieurs millions d'euros, et à un bras de fer intense entre la rapidité des achats et le respect des normes de qualité exigées par les clients, le directeur des opérations du groupe a fait appel à CE Interim.
CE Interim a déployé un cadre déjà sélectionné, correspondant au profil recherché et lié par un accord de confidentialité, en tant que Directeur intérimaire de la chaîne d'approvisionnement sur place. Le dirigeant était prêt à prendre ses fonctions dès la fin de la présentation du mandat. Une gouvernance de la transformation, pilotée par le partenaire institutionnel, a accompagné le mandat tout au long de son déroulement, assurant une coordination directe entre la direction générale à Paris et les équipes opérationnelles de l'usine en Slovaquie.
Diagnostic de la chaîne logistique : faire le lien entre les échantillons de prototypes et la capacité PPAP en série
À son arrivée sur le site slovaque, dans les quarante-huit heures, le dirigeant par intérim a immédiatement procédé à un audit technique et de la chaîne d'approvisionnement :
- Écart de capacités des fournisseurs : Le fournisseur hongrois choisi pour le remplacer disposait des compétences techniques requises. Cependant, ses premiers échantillons avaient été fabriqués sur une machine de développement hors ligne, avec un ébavurage manuel. Le fournisseur ne disposait pas des gabarits de serrage nécessaires à la production. De plus, son système d'inspection optique automatisé n'avait pas été programmé pour la géométrie critique de la vanne.
- Risque d'escalade de la part du client : Le service des achats avait demandé une dérogation totale de la part du client. Le constructeur d'équipement d'origine avait catégoriquement rejeté cette demande. Il considérait en effet cette demande comme une tentative de contourner les contrôles techniques essentiels à la sécurité portant sur un composant de freinage principal.
- Véritable tampon de transmission : Le stock net utilisable dans l'usine slovaque était suffisant pour exactement 4,2 jours de production.
Interventions opérationnelles visant à accélérer la validation des changements chez les équipementiers automobiles
Le dirigeant intérimaire a mené trois interventions opérationnelles décisives au cours d'un mandat de huit semaines consacré à la gestion de la crise :
- Réorganisation de la relation client et négociation d'un PPAP provisoire : Le directeur par intérim s'est rendu à Wolfsburg pour rencontrer directement le vice-président chargé de la qualité des fournisseurs chez le constructeur automobile. En présentant une feuille de route de qualification transparente et justifiable, le dirigeant a négocié une autorisation formelle de dérogation provisoire de niveau 3 au PPAP, valable soixante jours. L'accord autorisait les livraisons de production à condition de respecter un protocole obligatoire de confinement pour un lancement en toute sécurité. Ce protocole exigeait un tri hors ligne à 100 % par un tiers ainsi qu'une vérification dimensionnelle par machine à mesurer tridimensionnelle (MMT) avant la validation des composants.
- Supervision de l'industrialisation de l'outillage sur site et de la mise en production : Le dirigeant intérimaire a affecté un ingénieur qualité expérimenté dans le secteur automobile au site d'usinage hongrois. Pendant douze jours consécutifs, l'équipe a mis en service des gabarits de production dédiés à plusieurs cavités et programmé des systèmes automatisés d'inspection par vision. L'équipe a également réalisé un essai formel de production à cadence réelle portant sur 300 pièces, au temps de cycle du client. Cet essai a démontré des indices de capabilité du processus (Cpk) de 1,78 pour tous les critères de sécurité.
- Logistique synchronisée pour un lancement transfrontalier en toute sécurité : La direction a mis en place un couloir de transport express dédié reliant le fournisseur hongrois, un laboratoire d'inspection métrologique indépendant situé à Győr, et l'usine d'assemblage slovaque. Les fiches techniques quotidiennes issues des machines à mesurer tridimensionnelles (MMT) étaient téléchargées directement sur un portail partagé accessible aux auditeurs qualité des équipementiers, garantissant ainsi une traçabilité complète avant que les pièces n'entrent dans les cellules d'assemblage.
Résultats : prévention des arrêts de production chez les équipementiers et validation complète du PPAP en série
En l'espace de huit semaines, la procédure accélérée d'approbation du changement de fournisseur a permis d'assurer une stabilité opérationnelle totale :
- Aucun arrêt de production chez les clients OEM : Nous avons assuré une continuité ininterrompue des livraisons vers toutes les usines d'assemblage automobile de nos clients, évitant ainsi plus de 3,2 millions d'euros de réclamations potentielles liées à des arrêts de production.
- Une qualité irréprochable : Nous avons livré plus de 45 000 microvannes de précision pendant la période de dérogation provisoire, sans aucun défaut (en nombre de pièces par million, ou PPM) ni aucune défaillance sur la chaîne de montage.
- Validation définitive et permanente du PPAP : Nous avons mené à bien l'ensemble des essais d'endurance métallurgiques, établi la documentation relative à la capacité du processus et obtenu la validation officielle du PPAP de niveau 3 en sept semaines, soit deux semaines avant la date limite fixée par l'équipementier.
- Sécurité à long terme grâce à un double approvisionnement : A permis de transformer une intervention d'urgence en une source d'approvisionnement secondaire permanente et compétitive en termes de coûts, ce qui a permis de réduire les coûts unitaires des composants de 6 %.
Foire aux questions sur l'homologation des changements de fournisseurs automobiles et le PPAP
Un devis initial émis par un fournisseur constitue-t-il une preuve de l'aptitude à la production automobile ?
Non. Un devis confirme l'intérêt commercial, indique des prix à titre indicatif et précise la capacité théorique. La capacité de production effective dépend de trois éléments distincts. Les équipements de production réels du fournisseur doivent démontrer une capacité d'outillage vérifiée. La conformité dimensionnelle et matérielle doit ensuite être confirmée. Le client concerné doit également déterminer quelle procédure d'homologation la modification nécessite.
Quels éléments le PPAP vérifie-t-il lors d'un changement de fournisseur de pièces de rechange dans le secteur automobile ?
L'homologation des pièces de série a pour seul objectif de confirmer une chose : le processus de fabrication d'un fournisseur doit permettre de produire systématiquement des pièces conformes tout au long d'un cycle de production réel, au rythme requis par l'entreprise. Un simple échantillon ne suffit pas. Les éléments de preuve requis pour valider le changement de fournisseur dépendent du client et du produit concernés, et non d'un modèle standard imposé par le secteur.
L'urgence de la production peut-elle permettre de contourner les exigences d'approbation relatives au changement de fournisseur des équipementiers ?
L'urgence modifie l'ordre des étapes, mais pas l'exigence elle-même. Lorsque la production ne peut attendre la fin du processus d'homologation, le client concerné peut accepter un accord provisoire ou temporaire. Cet accord est étayé par une inspection supplémentaire des conteneurs. La décision revient toujours au client, selon ses propres conditions documentées.
Qui devrait coordonner l'approbation du changement de fournisseur et les engagements de livraison ?
Un seul responsable doit assumer à la fois la gestion de la séquence de préparation et l'engagement de livraison vis-à-vis du client. Ce responsable peut être un chef de programme interne ou un cadre temporaire recruté pour cette mission. Dans tous les cas, une seule personne coordonne l'ensemble du processus d'approbation du changement de fournisseur. Le partage des responsabilités entre les services des achats, de la qualité et de la planification risque d'aboutir à une promesse de livraison optimiste reposant sur un composant non approuvé.
Connaissances connexes et prochaine étape
Une solution de remplacement viable n'est pas synonyme de solution approuvée. Les quatre étapes ci-dessus déterminent si cette lacune entraînera un retard de livraison ou un blocage du véhicule sur la chaîne de production du client. Un changement de fournisseur approuvé à la légère peut tout de même se solder par un blocage du véhicule, un audit de maîtrise des risques ou un engagement non tenu.
À lire également :
- Lorsque plusieurs usines de CEE modifient leurs capacités de production simultanément, qui définit l'ordre dans lequel ces changements doivent être mis en œuvre ?
- La production est délocalisée en Slovaquie. Qui est responsable du plan de capacité du site d'accueil ?
- En 2026, les équipementiers automobiles européens ne pourront pas se permettre d'enregistrer un bon volume de production si leurs marges restent faibles
CE Interim propose des services de direction transfrontaliers. Un cadre, préalablement sélectionné, dont le profil correspond au mandat et lié par un accord de confidentialité, est prêt à prendre ses fonctions dès que le cahier des charges aura été finalisé, sous la supervision d’un associé tout au long de la mission. A Associé par intérim chez CE peut permettre de déterminer quelles barrières restent ouvertes et qui doit les fermer.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL