

Când o problemă de calitate devine o problemă legată de revizia fabricii?
Pe scurt
Există un prag clar de recunoaștere a momentului în care o problemă de calitate devine o problemă care necesită reorganizarea întregii fabrici. Acest prag nu are nicio legătură cu procentul de produse defecte. O problemă de calitate devine o problemă care necesită reorganizarea întregii fabrici într-o singură condiție: deciziile necesare pentru rezolvarea ei depășesc competența departamentului responsabil de indicatorul respectiv. Măsurile corective își urmează cursul, însă aceleași pierderi continuă să reapară. În acel moment, fabrica a încetat, de obicei, să mai trateze defectul ca pe o excepție. Organizația a reorganizat în tăcere programarea producției, prioritățile de întreținere, cheltuielile cu uneltele și personalul pe schimburi în jurul acestui defect. În acel moment, a-i cere din nou directorului de calitate să rezolve problema înseamnă a cere prea mult de la o singură funcție. Decizia aparține acum mai multor funcții.
Problema care nu va dispărea de pe ordinea de zi
Analiza lunară a operațiunilor urmează un tipar familiar. Tabloul de bord al calității afișează indicatori roșii constanți. Randamentul la prima trecere rămâne scăzut pe linia principală. Costul intern al deșeurilor se situează peste buget. Registrul reclamațiilor clienților consemnează aceeași neconformitate dimensională, lună de lună.
De-a lungul mai multor cicluri de raportare, directorul de calitate a prezentat un registru complet al măsurilor corective. Echipa de calitate a finalizat diagramele „fishbone”. De asemenea, a actualizat analizele modurilor de defectare și ale efectelor acestora și a adăugat senzori de inspecție.
Defectul continuă să reapară. Coșurile de deșeuri rămân pline, la masa de sortare offline se lucrează în continuare cu personal, iar orele suplimentare din weekend asigură în continuare livrarea către client.
La sediul central al grupului, reacția firească este aceea de a adopta o perspectivă mai strictă din punct de vedere funcțional. Liderii se întreabă de ce departamentul de calitate nu a asigurat respectarea standardului. Unii iau în considerare înlocuirea managerului de calitate sau trimiterea unei echipe de audit la nivel corporativ. Acest instinct este rezonabil. Un indicator în roșu, cu un responsabil desemnat, pare să indice o lacună în ceea ce privește asumarea responsabilității. Asumarea responsabilității este exact ceea ce ar trebui să verifice consiliul de administrație.
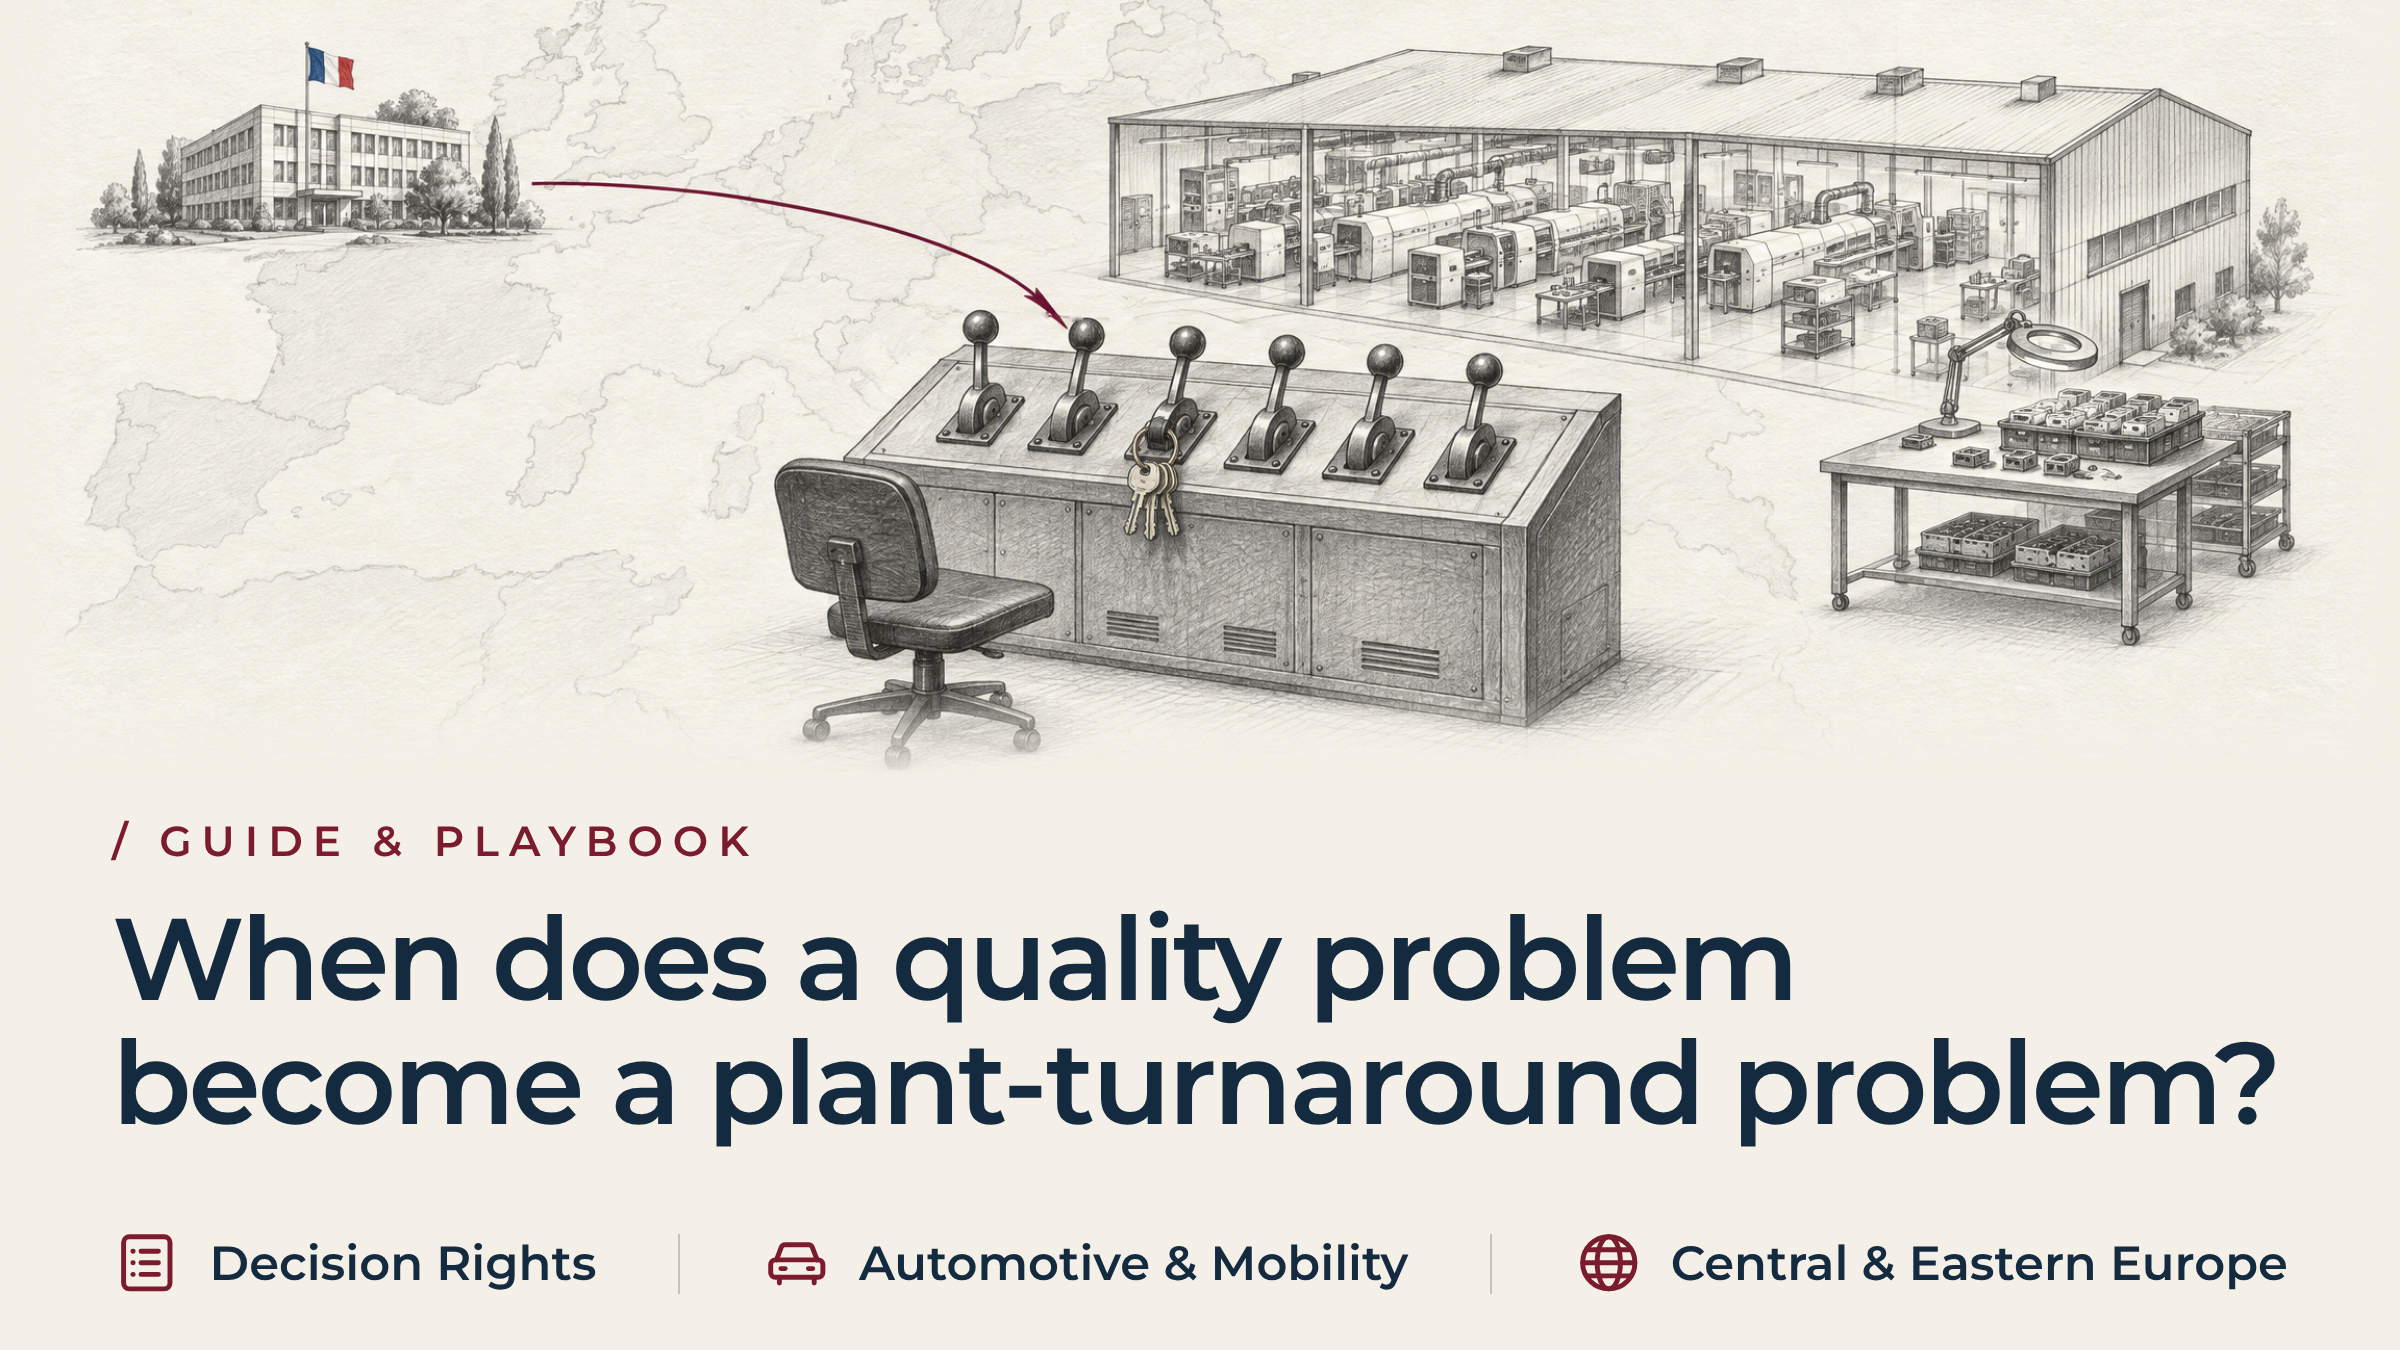
Problema este că directorul de calitate este responsabil de acest indicator. Rareori are însă sub control cele șase factori care îl determină. Acești factori sunt: programarea lucrărilor de întreținere, recondiționarea sculelor, specificațiile privind materiile prime, viteza liniei de producție, personalul pe schimburi și planificarea livrărilor către clienți.
Faptul de a-l face pe un singur lider operațional să răspundă pentru un rezultat la nivel de sistem nu va remedia problema. Aceasta nu face decât să amâne momentul în care cineva va întreba cine are autoritatea de a schimba situația.
De ce granița este mai greu de perceput dincolo de granițe
Atunci când un grup gestionează fabrici în mai multe țări, sediul central evaluează performanța pe baza unor indicatori standardizați. Ratele de defecte exprimate în părți pe milion, deșeurile ca procent din venituri și numărul de rapoarte 8D deschise ale clienților descriu toate doar simptomele. Acestea nu oferă prea multe informații despre ceea ce a făcut fabrica în culise pentru a menține livrările la un nivel constant.
În hala de producție, consecințele comerciale ale opririi unei linii de producție sunt imediate. Să presupunem că o matriță de ștanțare începe să se deformeze după patru ore de utilizare continuă. Conducerea oprește rareori presa pentru recondiționarea matriței, deoarece oprirea acesteia riscă să ducă la neîndeplinirea termenului de livrare. În schimb, operatorii temporari sortează piesele manual, debavurează marginile și reintroduc componentele marginale în dispozitivele secundare.
Aceasta este o soluție rațională pe termen scurt pentru a face față unui angajament de livrare urgent. Dificultățile apar atunci când această situație se repetă suficient de mult timp încât să devină permanentă.
Cum soluția provizorie devine modelul de funcționare
O soluție de compromis de acest gen rezistă, de obicei, câteva cicluri de funcționare. Apoi, încetează să mai fie o excepție și începe să apară în documentele de planificare ale fabricii. Trei schimbări tind să marcheze această tranziție.
- Planurile de producție încep să aloce ore fixe de funcționare a utilajelor, personal și spațiu de lucru pentru sortare și refacere. Astfel, aceste activități nu mai sunt tratate ca niște sarcini ocazionale care depășesc capacitatea normală.
- Departamentul de inginerie de producție elaborează instrucțiuni de lucru standard pentru masa de rectificare. Astfel, soluția alternativă capătă același statut procedural ca și procesul aprobat.
- Funcția de control al unității de producție deschide un cod contabil care înregistrează manopera de refacere în cheltuielile generale indirecte. Astfel, aceasta nu mai apare ca o abatere față de costul inițial al procesului.
Odată ce aceste trei modificări sunt puse în aplicare, livrarea conformă nu mai dovedește că procesul este stabil. Ea constituie dovada existenței unui al doilea model operațional, neoficial, creat pentru a proteja cifra de producție a primului model. Ceea ce pare a fi o singură deficiență de calitate este, de fapt, o deficiență de calitate interfuncțională. Aceasta se extinde asupra a șase pârghii operaționale, nefiind vorba de o singură funcție cu performanțe slabe.
Recunoașterea pragului de intervenție în cazul problemelor de calitate la uzină
Niciun procent fix, nicio regulă universală de escaladare și niciun timp tipic de recuperare nu pot defini acest moment. Procesul și profilul marjei fiecărei fabrici se încadrează în propriile sale constrângeri. O regulă numerică generală ar inventa precizia, în loc să diagnosticheze poziția reală a fabricii. În schimb, există un set coerent de semnale calitative. Patru dintre acestea sunt cele mai importante.
- Reprocesarea a fost integrată în planificarea standard a producției. Fabrica alocă în mod oficial ore de funcționare a utilajelor, personal și spațiu de lucru pentru operațiunile de sortare. Aceasta nu mai este tratată ca o excepție care trebuie soluționată.
- Cauza principală vizează mai multe departamente. Rezolvarea acestei probleme necesită modificări simultane ale intervalelor de întreținere, ale specificațiilor materialelor, ale duratei ciclurilor de producție și ale efectivelor de personal. Niciun șef de departament nu are autoritatea necesară pentru a impune aceste măsuri colegilor săi.
- Măsurile de izolare consumă capacitatea de producție a fabricii și capitalul circulant. Zonele de carantină, circuitele de inspecție scoase din funcțiune și stocurile neconforme ocupă spațiu în fabrică. De asemenea, acestea consumă lichiditățile de care fabrica are nevoie pentru producția sa principală.
- Unitatea nu poate remedia defectul fără a provoca o criză de livrări. Nu poate programa repararea uneltelor, revizia unei mașini sau reproiectarea procesului fără a pune imediat în pericol o livrare. Asta înseamnă că și-a pierdut marja de manevră operațională.
Atunci când aceste patru condiții apar simultan, abordarea problemei ca pe una de calitate nu va duce la rezolvarea ei. Deciziile necesare depășesc deja sfera de competență a departamentului responsabil de indicatorul respectiv. Acesta este adevăratul test care arată când calitatea are nevoie de autoritate la nivel executiv, în loc de un alt ciclu de corecții, și cel mai clar semn practic că o problemă de calitate a devenit o problemă de redresare a fabricii.
Adaptarea mandatului la decizii, nu la indicatorii de performanță
Recuperarea depinde de adaptarea amplorii mandatului executiv la deciziile pe care acesta trebuie să le acopere. Departamentul al cărui indicator de performanță a trecut primul pe roșu nu ar trebui să fie cel care stabilește această amploare.
AIAG Ghidul CQI-20 privind rezolvarea problemelor integrează sprijinul conducerii și o echipă interfuncțională în fiecare etapă a procesului structurat de rezolvare a problemelor. Nu tratează această activitate ca pe ceva de care se ocupă exclusiv departamentul de calitate. Această abordare este importantă. O sursă din afara CE Interim consideră neconformitatea cronică o problemă de leadership, nu doar una a departamentului de calitate.
Abordarea acestei chestiuni începe cu contabilitatea. Societatea Americană pentru Calitate a stabilit costul calității Acest cadru distinge cheltuielile cu prevenirea și evaluarea de costul generat de calitatea deficitară în sine. El oferă fabricii un punct de referință transparent, mai degrabă decât un standard fix. În cazul acestui defect, acesta include manopera directă, materialul casat, transportul excepțional, sortarea externă, timpii de nefuncționare a utilajelor și uzura sculelor.
Privită ca o singură linie în contul de profit și pierdere al întreprinderii, necesitatea acordării de autoritate la nivel executiv devine evidentă. Această măsură contabilă este adesea cea care face în cele din urmă vizibil acest prag pentru un consiliu de administrație care a observat până atunci problema doar în mod fragmentar.
Reorientarea stimulentelor care au dus la apariția defectului
Un mandat adaptat la decizie trebuie să aibă, de asemenea, competența necesară pentru a schimba modul în care organizația evaluează angajații. Nu este vorba doar de ceea ce organizația le cere să facă. Trei reorientări se repetă suficient de des încât merită menționate.
- Atunci când obiectivele stabilite pentru șefii de echipă recompensează doar producția zilnică pe unitate, aceștia se vor opune opririlor de linie necesare pentru efectuarea unei reparații de întreținere. Oprirea este luată în calcul la numărul lor de ore de lucru înainte ca reparația să aducă vreun beneficiu.
- Atunci când obiectivul departamentului de achiziții este doar reducerea costului unitar, acesta va continua să achiziționeze materii prime de calitate inferioară care generează deșeuri în etapele ulterioare ale procesului. Economia este vizibilă, dar nimeni nu imputează costul deșeurilor departamentului de achiziții.
- Atunci când organizația le cere supervizorilor să acorde prioritate absolută livrării către clienți, aceștia continuă să utilizeze echipamente instabile. Nu le opresc, deoarece oprirea acestora este singura decizie pentru care se așteaptă să dea explicații în primul rând.
Un mandat credibil are puterea de a pune capacitatea procesuală și rezultatele de calitate recunoscute înaintea acestor stimulente locale. Aceasta este tocmai autoritatea pe care organizația nu i-a acordat-o niciodată directorului de calitate.
Dimensiunea transfrontalieră în practică
Exercitarea acestei autorități la nivel transfrontalier necesită prezență fizică, nu o evaluare trimestrială efectuată dintr-o altă țară. Un comitet cu sediul la München, Zurich sau Paris poate vedea cifrele agregate provenite de la fabrică. De la acea distanță, nu poate stabili dacă procesul aprobat asigură respectarea acestor cifre. Este posibil ca un proces neoficial, derulat în paralel, să îndeplinească de fapt această sarcină.
O intervenție credibilă începe cu o verificare directă. Conducătorul inspectează liniile de producție, examinează stocurile aflate în carantină și asistă la schimburile de tură. Acesta discută cu operatorii, cu constructorii de scule și cu tehnicienii de întreținere, care știu deja unde se află adevărata constrângere.
Înseamnă, de asemenea, protejarea fabricii împotriva intervențiilor premature pe durata procesului de remediere. Oprirea echipamentelor instabile pentru o revizie generală a utilajelor duce la o scădere a producției pe o anumită perioadă. Conducerea trebuie să aibă autoritatea necesară pentru a gestiona această discuție atât cu clienții, cât și cu departamentul comercial de la sediul central. O scădere temporară nu trebuie interpretată ca o nouă criză.
Consiliul de administrație se ocupă de deciziile strategice: amprenta amplasamentului, condițiile comerciale, investițiile de capital. Mandatul pe care îl acordă vizează punerea în aplicare a acestor decizii. Acesta include stabilizarea operațiunilor zilnice, reordonarea priorităților de întreținere și producție, precum și dezvoltarea capacității locale necesare pentru a asigura menținerea soluției în vigoare odată ce mandatul ia sfârșit.
Studiu de caz: Când criza de calitate a unei fabrici de cabluri s-a transformat într-un mandat de redresare
Un producător francez de senzori electronici și ansambluri de cablaje pentru industria auto, de nivel 1, deține o unitate de producție în Europa Centrală și de Est. Compania se confrunta de patru luni cu o criză de calitate din ce în ce mai gravă. Directorul de calitate al unității a derulat o serie completă de acțiuni corective 8D.
Nimic din toate acestea nu a dat rezultate. Liniile automatizate de lipire și turnare de mare viteză ale fabricii continuau să genereze o rată a defectelor interne de 18%. Puntea de lipire și golurile microscopice din etanșare au declanșat notificări repetate din partea clienților privind calitatea și au pus în pericol funcționarea liniei de producție a clientului.
Conducerea centrală din Paris a interpretat acest lucru, în mod firesc, ca pe o nerespectare a normelor. A început să ia măsuri pentru înlocuirea responsabilului local cu calitatea. Apoi a devenit evident că cauzele implicau mai multe departamente, nu doar unul singur. Directorul general al grupului a apelat, în schimb, la CE Interim.
CE Interim a detașat la fața locului, în termen de 72 de ore de la finalizarea brief-ului mandatului, un director executiv interimar specializat în redresarea operațiunilor, selectat cu atenție și potrivit pentru mandat. Directorul executiv a primit un mandat direct din partea consiliului de administrație, având autoritate interfuncțională asupra programării producției, întreținerii, ingineriei de utilaje și calității, toate la un loc.
Concluziile auditului
Prima sarcină a directorului nu a fost aceea de a verifica din nou îmbinările sudate. A fost aceea de a inspecta linia de producție, de a citi registrele de schimb și de a întreba de ce cifra nu se modificase. Trei constatări au oferit împreună o explicație.
- Directorul de calitate era responsabil pentru indicatorul de performanță (KPI) privind defectele, dar nu avea nicio autoritate asupra programului de producție. Obiectivele stabilite pentru șefii de echipă recompensau doar randamentul zilnic, astfel încât stimulentul acționa în sens greșit: ignorarea avertismentelor senzorilor termici și amânarea schimbării vârfurilor de lipit contribuiau mai mult la menținerea cifrelor unui șef de echipă decât raportarea unei opriri a producției.
- Departamentul de achiziții colective lucra în vederea atingerii unui obiectiv corporativ de reducere a costurilor. Acesta trecuse la un furnizor de flux mai ieftin fără a verifica compatibilitatea acestuia cu liniile automatizate de mare viteză. Nimeni nu solicitase departamentului de calitate să aprobe această decizie.
- Fabrica pusese în funcțiune, în secret, o operațiune paralelă formată din treizeci de tehnicieni angajați prin agenții de muncă temporară. Aceștia refăceau manual și resudau carcasele defecte ale senzorilor sub lămpi cu lupă. Acest lucru a generat costuri suplimentare de remediere în valoare de 45.000 de euro pe săptămână, care nu fuseseră prevăzute în buget și pe care nimeni nu le prezentase consiliului de administrație sub forma unei singure cifre.
Ce s-a schimbat în șapte săptămâni
Având în vedere că mandatul viza întregul sistem, și nu doar calitatea, conducerea a efectuat trei modificări succesive.
- S-a oprit funcționarea celulelor automatizate instabile timp de treizeci și șase de ore. Acest lucru a permis echipei să efectueze o revizie generală a cuvelor de lipire cu undă, să recalibreze profilurile termice și să restabilească specificațiile inițiale certificate ale fluxului.
- S-au înlocuit obiectivele privind volumul brut pe unitate pentru șefii de schimb cu randamentul acceptat la prima trecere. Astfel, s-a eliminat stimulentul de a trimite o unitate defectă mai departe în lanțul de producție, în loc să se oprească linia de producție.
- S-a renunțat complet la mesele de rectificare offline. Un lot neconform determină acum o oprire imediată a celulei și sesizarea unui supervizor, în loc de o corectare manuală discretă.
În decurs de șapte săptămâni, randamentul la prima trecere pe liniile automatizate a ajuns la 96,5%. Reclamațiile clienților privind calitatea au scăzut la zero. Fabrica a desființat echipa externă de remediere a defectelor și a eliminat costurile anualizate legate de defecte și remedieri, în valoare de 1,9 milioane de euro. Pentru toate acestea nu a fost nevoie de un alt director de calitate. A fost nevoie de o autoritate care să depășească funcția de calitate, subordonată directorului operațional, cu competența de a opri utilizarea uneltelor instabile, de a reordona programul de întreținere și de a reseta sistemul de stimulente pentru supervizori, totul în cadrul unui mandat coordonat.
Întrebări frecvente privind pragul de intervenție în cazul problemelor de calitate la uzină
Ce face ca o neconformitate din procesul de producție să rămână o problemă de calitate, și nu una legată de redresare?
Clasificarea rămâne la nivelul departamentului de calitate atâta timp cât cauza se încadrează într-o singură funcție, iar responsabilitatea este clară. Remedierea nu ar trebui să necesite modificarea programului de producție, a bugetului pentru unelte sau a planului de personal. În momentul în care remedierea necesită decizii care depășesc competența departamentului de calitate, clasificarea ar trebui modificată în consecință.
Care sunt primele semne care indică faptul că o problemă de calitate necesită intervenția conducerii, în loc de un alt ciclu de măsuri corective?
Măsurile corective care se repetă fără a produce rezultate constituie un semn precoce. La fel se întâmplă și în cazul orelor suplimentare care continuă să crească în timp ce volumul rămâne constant, al unei mese de refacere a produselor defecte care este permanent în afara liniei de producție și al unui program general de producție care include în mod discret o rezervă pentru deșeuri.
Faptul că o problemă de calitate este escaladată până la un mandat de redresare înseamnă că directorul de calitate a eșuat?
Nu. Un defect cronic are, de obicei, cauze care țin de întreținere, aprovizionare, programare și planificarea producției. Funcția în sine nu a eșuat. Problema a depășit sfera de competență aferentă, iar această distincție merită explicată direct directorului de calitate.
Cine ar trebui să preia mandatul de redresare odată ce pragul a fost depășit?
Această funcție ar trebui să fie ocupată de un director operațional: o persoană cu putere de decizie directă în ceea ce privește programarea, întreținerea, investițiile în echipamente și gestionarea personalului. Această persoană trebuie să ocupe o poziție suficient de înaltă în cadrul organizației pentru a putea acționa în toate aceste domenii fără a fi nevoie să solicite o aprobare separată pentru fiecare dintre ele. Această poziție ierarhică, și nu o schimbare a titlului directorului de calitate, este ceea ce permite, de fapt, unei fabrici să depășească acest prag.
Cât timp ar trebui să aștepte consiliul de administrație înainte de a escalada problema?
Limita este de două cicluri. Dacă defectul persistă în ambele cicluri, iar sortarea în timp suplimentar sau offline continuă să asigure livrarea în loc să asigure un proces stabil, comisia ar trebui să escaladeze problema. Nu ar trebui să aștepte un al treilea ciclu pentru a confirma tendința.
Alinierea autorității executive la realitatea operațională
Tolerarea unei deficiențe cronice de calitate în cadrul unui departament funcțional nu protejează organizația. Aceasta tinde să ducă la o erodare continuă a marjei de profit și la reclamații repetate din partea clienților. De asemenea, îl expune pe directorul de calitate la responsabilitatea pentru decizii pe care organizația nu i-a acordat niciodată autoritatea de a le lua.
Cunoștințe conexe și următorul pas
Întrebarea esențială nu este dacă departamentul de calitate depune suficiente eforturi. Ci dacă autoritatea existentă deja în cadrul companiei este suficient de mare pentru a lua deciziile pe care problema le impune în acest moment. În cazul în care nu este, o discuție cu un Partener interimar CE este un pas următor rezonabil.
Lecturi conexe:
- Director financiar interimar sau consultant în restructurare: cine restabilește controlul asupra fluxurilor de numerar într-o fabrică poloneză aflată în dificultate?
- De ce procesul de căutare a unui director permanent de fabrică este prea lent în timpul unei revizii în condiții de funcționare
- Director interimar de fabrică, director de operațiuni (COO) sau director general (CEO): Cine ar trebui să conducă procesul de redresare din Ungaria
CE Interim oferă servicii transfrontaliere de conducere executivă pentru transformări critice ale afacerilor aflate sub presiune operațională. În cazul în care o unitate de producție europeană a depășit pragul de redresare a fabricii din cauza problemelor de calitate, CE Interim poate veni în ajutor.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL