

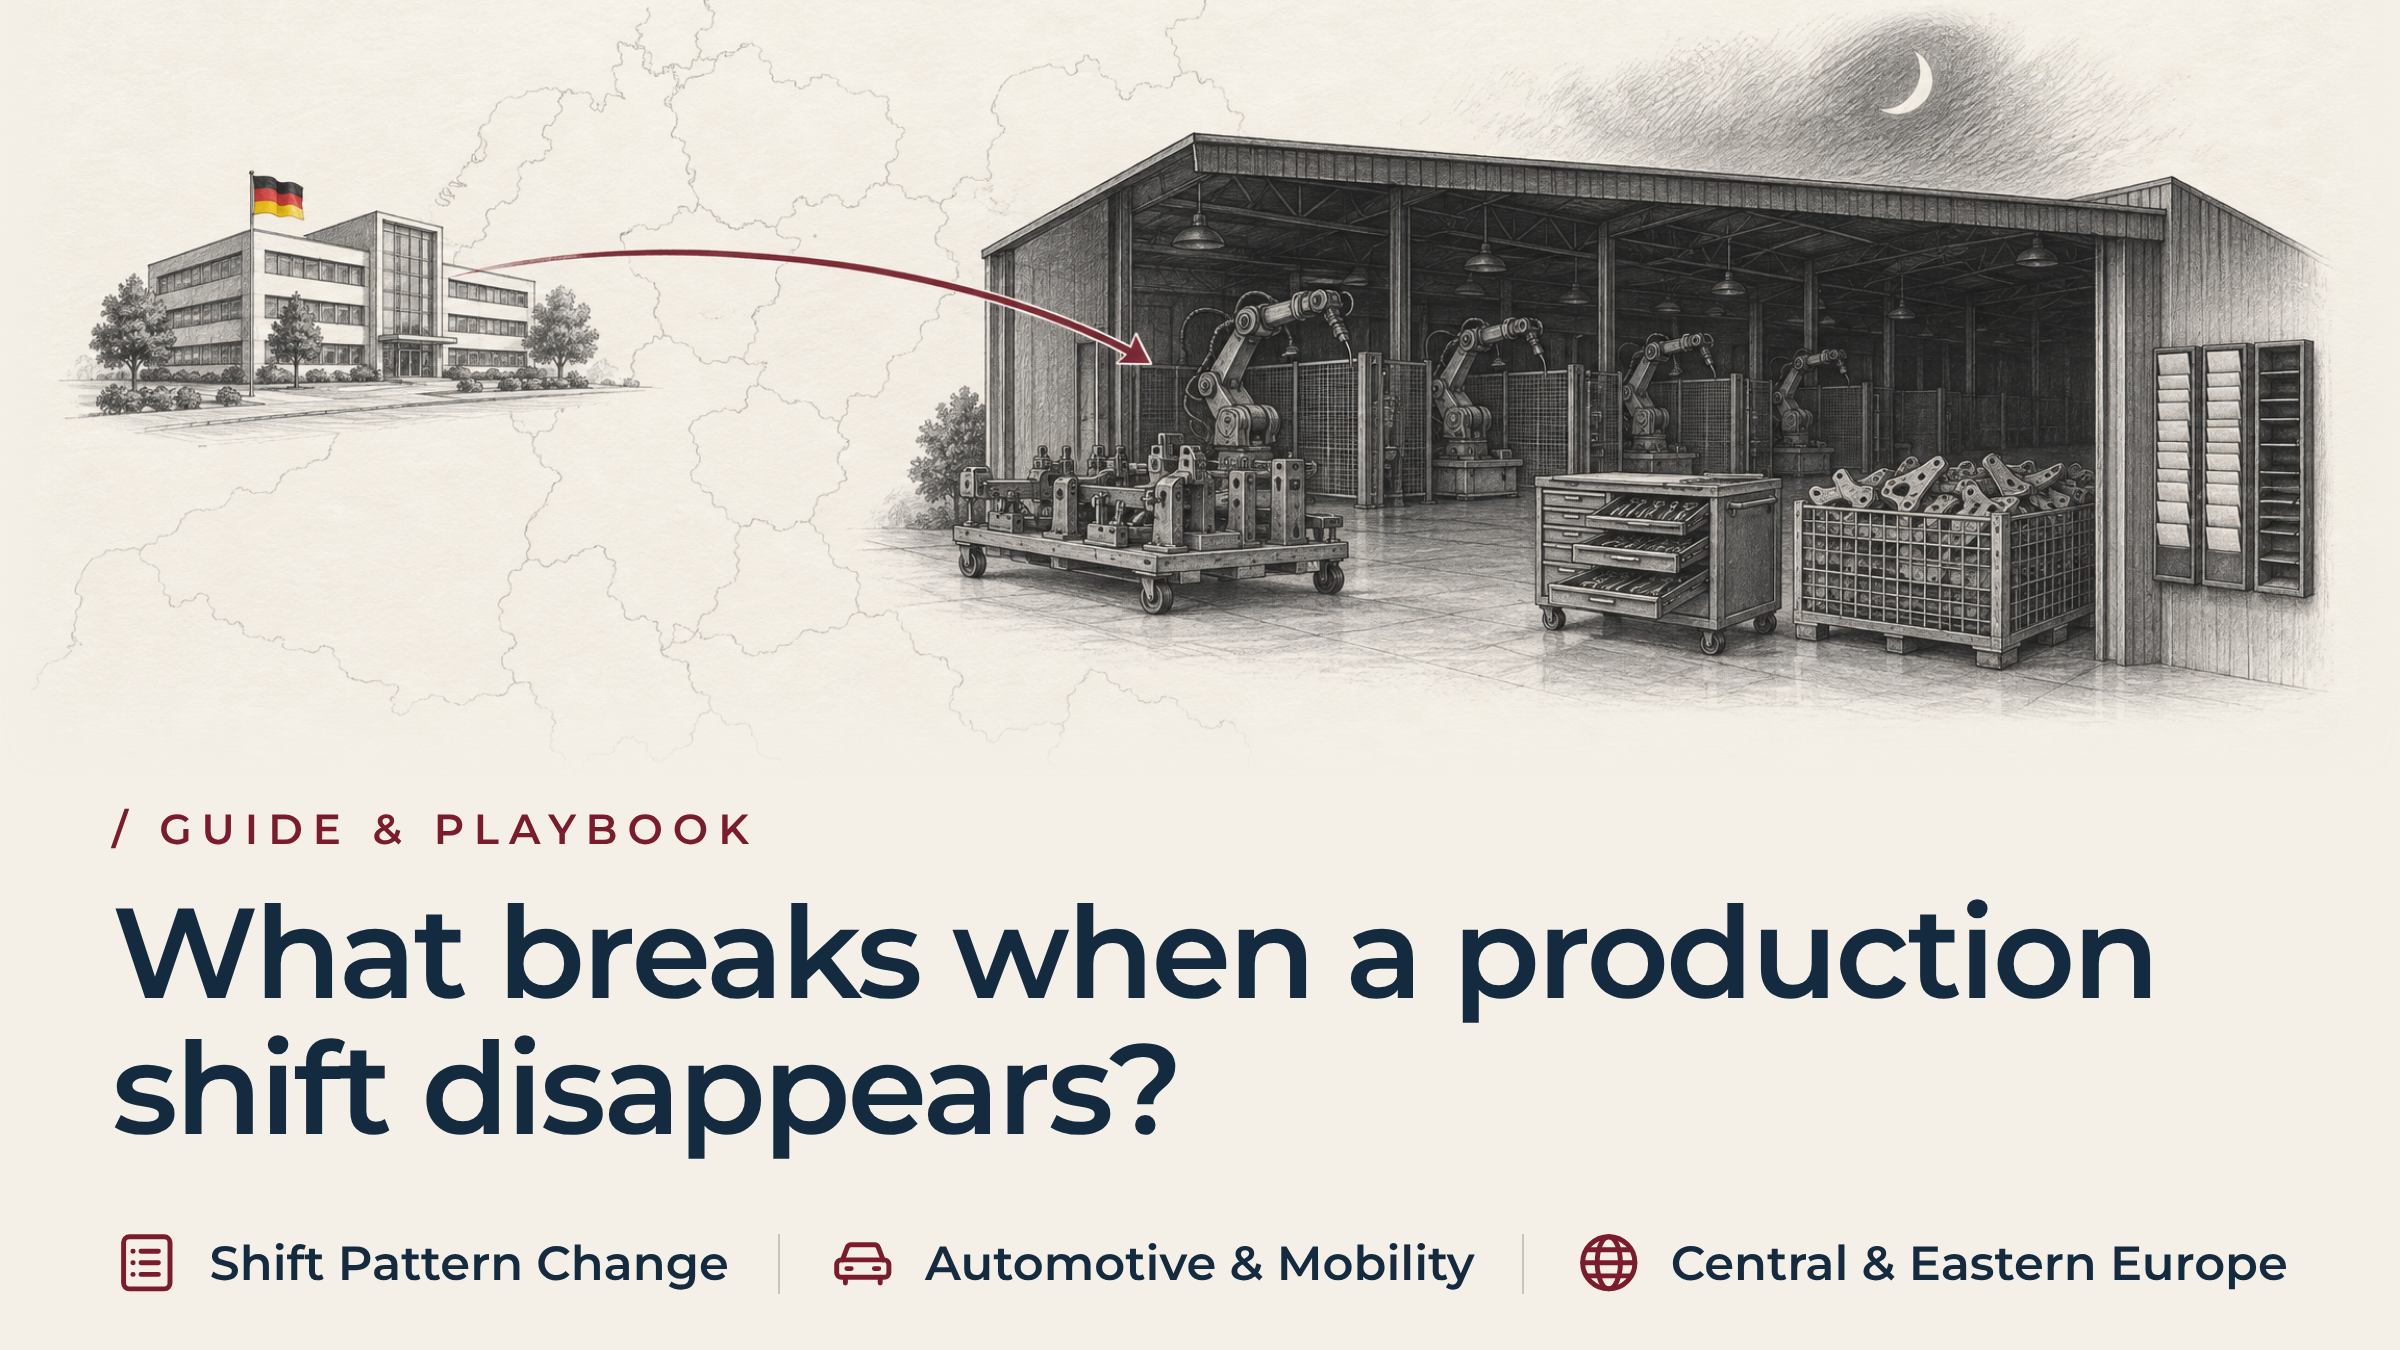
Ce se întâmplă când dispare un schimb de producție?
Pe scurt
Eliminarea unui schimb de producție este una dintre cele mai rapide modalități de a reduce, pe hârtie, cheltuielile de exploatare ale fabricii. Primele de schimb dispar, orele de muncă directă scad, iar consumul de utilități scade odată cu acestea. Un schimb înseamnă însă mult mai mult decât doar producția finală. Acesta include intervalele de întreținere preventivă, schimbările complexe de scule, personalul de supraveghere, controlul calității în afara liniei de producție și pregătirea stocurilor în depozit.
Atunci când o fabrică elimină acea tură fără a redistribui această sarcină de lucru ascunsă, turele rămase o preiau fără a fi anunțate. Numărul defecțiunilor crește, schimbările de producție consumă din orele de producție, iar fiabilitatea livrărilor scade. Înainte de a stabili o dată de execuție, conducerea fabricii are nevoie de un inventar complet al tuturor sarcinilor pe care le avea în sarcină acea tură.
Factorul decisiv: de ce eșuează modificările programului de lucru în fabrici
Conducerea companiei aprobă de obicei reducerea numărului de schimburi înainte ca cineva să analizeze ce implică această măsură. Compania se confruntă cu o scădere a volumului de producție pentru producătorii de echipamente originale (OEM), cu o creștere a tarifului regional la energie electrică sau cu un obiectiv de marjă stabilit de compania-mamă. Aceasta dă instrucțiuni fabricii să treacă de la trei schimburi la două sau de la patru echipe care lucrează continuu la trei.
Departamentul financiar a realizat deja o simulare a economiilor la fondul de salarii rezultate din eliminarea primei de schimb și a reducerii efectivului de personal. Fabrica a anunțat personalului data punerii în aplicare, iar departamentul de resurse umane a demarat procesul de notificare prevăzut de lege.
În spatele acestui program corporativ se ascund preocupări operaționale. Directorul fabricii știe că a treia tură a unității rareori se limita doar la producția standard. Era momentul în care constructorii de scule reconstruiau matrițele uzate fără a opri linia de producție. Tehnicienii efectuau întreținerea axelor CNC în această tură, iar personalul de logistică reaproviziona rafturile cu piese pentru aglomerația de dimineață. Niciuna dintre aceste activități nu apare într-un tabel de utilizare a capacității. Planul nu ține cont de nimic din toate acestea atunci când tura dispare.
Capacitate vs. realitate: de ce modelele de eliminare a schimburilor omit volumul de muncă din domeniul întreținerii
Conducerea grupului menține planul simplu dintr-un motiv ușor de înțeles. Recunoașterea volumului de muncă ascuns al turei este incomodă. Ar însemna să se admită că turele rămase au acum o capacitate efectivă mai mică decât sugerează randamentul lor nominal. Acest lucru complică o măsură de economisire pe care compania a aprobat-o deja. Nu este vorba de rea-credință; este un instinct de înțeles în contextul unui obiectiv de marjă.
Efectul practic este același, indiferent de motiv. Planul operațional stabilește un obiectiv de volum și nu menționează nimic despre activitățile pe care le acoperea tura respectivă. Se pornește de la premisa că creșterea generală a eficienței va compensa cumva orele lipsă. Acest lucru se întâmplă rar, iar deficitul devine vizibil abia după ce celelalte ture au preluat sarcina respectivă pentru o perioadă.
Provocări transfrontaliere legate de eliminarea operațiunilor de producție din tura a treia
Eliminarea unui schimb de producție este mai dificil de pus în practică la nivel transfrontalier. Directorii din cadrul grupului responsabili cu producția din München, Zurich sau Paris abordează problema din perspectiva calculelor privind gradul de utilizare a capacității. Se pare că cele 120 de ore repartizate pe trei schimburi pot fi încadrate în cele 80 de ore repartizate pe două schimburi.
Aceasta este o ipoteză inițială rezonabilă, dar nu descrie ce anume absorbea tura suplimentară la nivel local în Europa Centrală și de Est. De obicei, trei ipoteze trebuie corectate pentru ca cifrele să fie valabile.
- Disponibilitatea utilajelor. Modelul de grup presupune că disponibilitatea de 85% se menține pe parcursul celor două schimburi rămase. Întreținerea preventivă se desfășura anterior în timpul schimbului de noapte, când utilajele nu funcționau. Acum, aceasta intră în concurență directă cu producția efectivă, ceea ce duce la scăderea disponibilității. Revista internațională de productivitate și managementul performanței clasamente Pierderea disponibilității se numără printre principalii factori care determină scăderea eficienței globale a echipamentelor.
- Durata schimbului. Planificatorii din cadrul companiei pornesc de la premisa că un schimb durează în continuare patruzeci de minute în timpul turei de dimineață aglomerate, la fel ca în timpul turei de noapte. Liniile de producție ocupă acum în permanență macaralele comune, traseele stivuitoarelor și tehnicienii responsabili cu reglarea echipamentelor, astfel încât schimburile se finalizează rareori atât de repede.
- Aria de supraveghere. Sediul central pornește de la premisa că aria de supraveghere se extinde liniar. Supraveghetorii din tura de noapte se ocupau în tăcere de aprobările de calitate de nivel secundar, de punerea în carantină a produselor defecte și de documentația privind recepția materiilor prime. Supraveghetorii din tura de zi nu dispun de capacitatea necesară pentru a prelua aceste sarcini.
Simptomele cheie care indică faptul că eliminarea deplasării va reduce fiabilitatea livrărilor și a producției
Ori de câte ori se elimină o tură de producție fără a se redistribui volumul de muncă ascuns al acesteia, apar patru simptome recurente. Merită să verificați dacă acestea sunt prezente înainte de data respectivă.
- Schimbările de producție afectează orele de vârf din timpul zilei. Schimbările de matrițe, spălările de culoare și reconfigurările echipamentelor, care înainte se efectuau peste noapte, sunt acum mutate în tura de dimineață. Acest lucru duce la inactivitatea operatorilor de linie și la pierderi de volum.
- Frecvența avariilor crește. Tehnicienii de întreținere își petrec orele de lucru răspunzând la opriri de urgență, în loc să efectueze operațiunile planificate de lubrifiere, calibrare și înlocuire a plăcilor de uzură. Acest lucru accelerează uzura echipamentelor.
- Supervizorii preiau sarcinile operatorilor absenți. Având în vedere flexibilitatea redusă a personalului pe cele două schimburi, orice absență neprevăzută îl obligă pe un supervizor să intervină direct pe linia de producție. Acest lucru îi îndepărtează de verificările de calitate și de gestionarea problemelor.
- Orele suplimentare din weekend înlocuiesc în mod discret tura. Pentru a recupera producția pierdută din cauza întreruperilor din timpul zilei și a schimbărilor de serie mai îndelungate, fabrica programează personal de urgență în weekend. Acest lucru erodează economiile de forță de muncă aprobate de consiliul de administrație.
Realocarea volumului de muncă: unde trebuie repartizate sarcinile din afara programului de lucru
Eliminarea unui schimb de producție implică întotdeauna relocarea a cinci categorii de activități ascunse, nu doar a producției propriu-zise. Fiecare dintre acestea trebuie să-și găsească un loc de destinație înainte ca conducerea să stabilească data.
- Întreținerea echipamentelor: întreținere preventivă aprofundată, lubrifiere, calibrarea axului, schimbarea filtrelor și a lichidelor.
- Schimbarea echipamentelor: înlocuirea matrițelor de dimensiuni mari, preîncălzirea matrițelor, alinierea dispozitivelor de fixare, aprobarea calității primei piese produse.
- Controlul calității: sortare offline, analiza deșeurilor, verificarea dimensiunilor, înregistrarea produselor în carantină.
- Logistică internă: alocarea spațiului în depozit, pregătirea materialelor de calaj, reaprovizionarea cu materii prime, ambalarea produselor finite.
- Teste tehnice: teste de funcționare ale produselor noi, studii privind durata ciclului de producție, actualizări de software, audituri tehnice efectuate de clienți.
Întreținerea necesită un interval de timp dedicat. Trecerea de la trei ture la două creează, din punct de vedere tehnic, un interval de timp pe timpul nopții. Acest interval are valoare doar dacă o echipă de întreținere lucrează efectiv în acel interval. Închiderea întregului amplasament pentru a reduce costurile cu încălzirea și iluminatul determină, în schimb, ca lucrările de întreținere să se desfășoare în ore suplimentare în weekend. Acest lucru duce la creșterea costurilor cu plata orelor suplimentare și la o dependență sporită de contractanții externi.
Schimbările de producție au nevoie de un spațiu care să nu fie ocupat de tura de dimineață. O schimbare de producție de amploare, care necesită mai mulți operatori de reglare și acces cu macaraua, nu poate fi efectuată în condiții de siguranță în paralel cu o celulă de asamblare care funcționează la capacitate maximă. Conducerea trebuie să decidă dacă schimbările de producție pot fi efectuate în afara liniei de producție și dacă metodele de tip SMED pot reduce durata acestora.
Revista internațională de inginerie industrială și management rapoarte o reducere cu 30% a timpului de schimbare a producției la o fabrică de produse de igienă din estul Slovaciei, prin utilizarea acestei abordări. Reorganizarea programului de producție poate, de asemenea, să reducă frecvența schimbărilor de producție.
Gestionarea controlului calității și a logisticii interne în urma reducerii numărului de ture
Controlul calității necesită identificarea cauzei principale, nu o schimbare de tură care să absoarbă problema. Multe fabrici folosesc tura de noapte ca un tampon informal pentru piesele care necesită debavurare manuală sau inspecție vizuală. Odată ce această tură dispare, controlul calității trebuie să-și găsească o altă soluție. Fabrica fie elimină problema la sursă, fie o integrează în timpul standard de ciclu al celorlalte linii de producție.
Logistica necesită un protocol, nu improvizație. Transportul pieselor ștanțate și al ambalajelor către linia de producție în timpul producției efective duce la aglomerarea culoarelor și la întârzieri cauzate de stivuitoare. Atunci când personalul din logistica indirectă se reduce odată cu schimbul, un protocol vizual de reaprovizionare trebuie să asigure alimentarea liniilor de producție.
Armonizarea structurilor de guvernanță și a comitetelor de întreprindere în contextul schimbărilor la nivel internațional
O modificare a programului de lucru rareori permite ca consiliul de întreprindere, termenul legal de preaviz și termenul limită financiar al grupului să rămână în aceeași țară. Unitatea gestionează consultarea locală și tranziția efectivă. Grupul stabilește obiectivul de economisire și data de raportare. Ambele roluri sunt legitime. Lista de mai sus trebuie să elimine această discrepanță. Ambele părți ar trebui să cadă de acord și să o aprobe înainte ca vreuna dintre ele să se angajeze la o dată.
Presiunea legată de această dată este reală. CLEPA, Asociația Europeană a Furnizorilor din Industria Auto, rapoarte că un sfert dintre furnizorii europeni din industria auto se așteaptă acum la o rentabilitate negativă în 2026. Acest tip de presiune asupra marjelor de profit este exact ceea ce determină o societate-mamă să ia o decizie de acest gen privind schimbarea modelului de afaceri.
Studiu de caz: restabilirea producției fabricii după eliminarea neplanificată a unei ture
Exemplul de mai jos ilustrează ce se întâmplă atunci când eliminarea unui schimb de producție are loc fără a se ține cont de stocul respectiv. O fabrică de nivel 1 din Europa Centrală și de Est, specializată în formarea metalelor și sudarea robotizată pentru industria auto, funcționa în regim continuu, pe trei schimburi, cu 450 de angajați.
Compania-mamă germană a dat instrucțiuni fabricii să reducă cheltuielile operaționale cu 1,8 milioane de euro. Conducerea locală a anunțat eliminarea celei de-a treia ture (de noapte) pe toate liniile de sudare robotizate.
În termen de cinci săptămâni de la trecerea la două schimburi, disponibilitatea liniei de producție a scăzut de la 86% la 58%. Cantitatea zilnică de deșeuri a crescut cu 40%, iar două fabrici germane de asamblare a autovehiculelor au emis avertismente oficiale cu privire la nerespectarea termenelor de livrare JIT. Confruntându-se cu cereri severe de despăgubire din partea clienților, directorul operațional al grupului a apelat la CE Interim.
CE Interim a desemnat un director executiv care a trecut deja prin procesul de verificare, corespunde cerințelor mandatului și a semnat un acord de confidențialitate, fiind gata să își înceapă activitatea după finalizarea prezentării mandatului, întrucât Interim Plant Manager. Guvernanța transformării, condusă de parteneri, a susținut acest mandat pe tot parcursul procesului.
Auditul operațional efectuat la fața locului de către directorul interimar a identificat cauza principală a problemei în decurs de patruzeci și opt de ore. Fabrica eliminase tura a treia fără a avea un plan operațional pentru sarcinile preluate de aceasta. Această tură îndeplinea trei funcții esențiale.
- Patru schimbări majore ale dispozitivelor de fixare pentru sudură, fiecare durând două ore.
- Pregătirea vârfurilor de sudură, realinierea torțelor robotizate și întreținerea preventivă în cadrul a douăzeci și patru de celule de sudură automatizate.
- Sortarea și refacerea pieselor ștanțate afectate de abateri dimensionale provenite de la un furnizor secundar din lanțul de aprovizionare.
Soluții operaționale pentru restabilirea capacității și reducerea impactului asupra livrărilor
Odată cu desființarea turei, schimburile au fost mutate în tura de dimineață și au consumat patru ore din timpul de vârf al producției. Întreținerea preventivă a fost oprită complet, ceea ce a dus la apariția frecventă a defectelor de sudură și a defectelor de străpungere. Operatorii din turele de dimineață și de după-amiază au fost nevoiți să sorteze singuri piesele ștanțate primite. Acest lucru a încetinit durata ciclurilor cu 25%.
Conducerea interimară a pus în aplicare trei schimbări operaționale decisive.
- O perioadă dedicată tranziției. O echipă care lucra patru ore, între tura de după-amiază și cea de dimineață, se ocupa exclusiv de schimbarea sculelor și de calibrarea preventivă a arzătoarelor de sudură. Astfel, utilajele începeau fiecare tură la capacitate maximă.
- Protocoale standardizate de schimbare a configurației. Dispozitivele de sudură pregătite în avans, conexiunile pneumatice de prindere și programele de sudură robotizată precalibrate reduc durata medie de schimbare a configurației de la 120 de minute la 35.
- Măsurile de izolare au fost mutate la sursă. Sortarea de calitate efectuată de o terță parte la sediul furnizorului de nivel 2, înainte de livrare, a eliminat sortarea manuală din hala de producție. Astfel, operatorii principali au putut reveni la viteza maximă de lucru.
Pe parcursul unei perioade de zece săptămâni, fabrica și-a stabilizat ritmul de lucru în două schimburi. Disponibilitatea liniei de producție a revenit la 88,5%, iar rata de rebut a scăzut sub 1,4%. Respectarea termenelor de livrare către producătorii de echipamente originale (OEM) a revenit la 100%, fără a se recurge la transportul aerian. Modelul operațional revizuit a generat reducerea anuală permanentă a costurilor de 1,8 milioane de euro, conform obiectivului stabilit. Acest lucru confirmă ideea. Eliminarea unei ture funcționează atunci când fabrica redistribuie volumul de muncă pe care îl gestiona. Eșuează atunci când turele rămase preiau acel volum de muncă fără un plan.
Conducerea internă vs. sprijinul executiv extern în timpul reducerilor de personal
O fabrică care dispune de o echipă de ingineri cu experiență, de o capacitate solidă de procesare și de o marjă reală de capacitate a echipamentelor are, de obicei, tot ce îi trebuie. Dacă echipa de conducere a mai gestionat o modificare a programului de lucru în trei schimburi, eliminarea unui schimb de producție se încadrează cu ușurință în posibilitățile sale.
Autoritatea executivă independentă își justifică existența atunci când conducerea actuală trebuie să gestioneze livrări în timp real, sub presiune mare. În același timp, acea conducere trebuie să desființeze și să reconstruiască structura turelor. Un manager local de operațiuni, supus presiunii zilnice legate de livrările către clienți, nu poate să se retragă cu ușurință pentru a analiza dependențele informale.
Același manager nu poate renegocia acoperirea serviciilor de întreținere cu un comitet de întreprindere și, în același timp, să impună limitarea numărului de furnizori. Un director interimar dispune de autoritatea necesară pentru a reorganiza ritmul de funcționare și a stabili limite clare. Acest lucru asigură menținerea randamentului în timp ce se reajustează baza de costuri.
Întrebări frecvente despre eliminarea unui schimb de producție
Ce trebuie planificat înainte de a elimina a treia tură?
Conducerea fabricii are nevoie de un inventar complet al activităților de întreținere, reconfigurare, control al calității, logistică și testare pe care le-a desfășurat tura respectivă. Fiecare activitate trebuie să aibă un termen de finalizare stabilit de comun acord înainte ca data de execuție să fie înscrisă în calendar.
Ce alte sarcini implică o tură, pe lângă volumul de producție?
O tură acoperă, de obicei, intervalele de întreținere a echipamentelor, schimbarea sculelor și asigurarea acoperirii în caz de escaladare a problemelor către conducere. De asemenea, aceasta include gestionarea deșeurilor în afara liniei de producție, testarea produselor și reaprovizionarea liniei cu materii prime.
Ce defecțiuni operaționale apar de obicei ca urmare a reducerii numărului de ture?
Schimbarea sculelor și operațiunile de întreținere se suprapun direct cu orele de producție. Acest lucru reduce disponibilitatea utilajelor și determină opriri neplanificate ale liniei de producție în cele mai aglomerate ore ale zilei.
Turele rămase pot prelua volumul de muncă corespunzător programului de lucru care lipsește?
Nu în mod fiabil. Dacă fabrica nu reduce durata schimburilor de utilaje și nu reprogramează întreținerea preventivă în intervalele de oprire planificate, schimburile rămase devin punctul de blocaj. Pierderile de producție nu întârzie să apară.
Când apar efectele asupra livrărilor și întreruperile de linie după eliminarea schimbului?
Acest lucru depinde de cât de mare era marja de siguranță în ceea ce privește întreținerea și stocurile înainte ca schimbul să se încheie. Nu există un singur interval de timp valabil pentru toate fabricile. Ceea ce contează este stabilirea unui moment precis de evaluare. În caz contrar, o defecțiune sau o livrare ratată va scoate la iveală de la sine această lacună.
Ce liste de verificare trebuie parcurse înainte de stabilirea datei de modificare a programului de lucru?
Conducerea are nevoie de o listă completă a tuturor sarcinilor care nu țin de producția de serie efectuate în cadrul turei, precum și de intervalele de întreținere și de schimbare a producției realocate pentru fiecare dintre acestea. De asemenea, este necesar ca duratele ciclurilor de proces să fie validate prin teste în condiții reale înainte ca data respectivă să fie inclusă în calendar.
Cunoștințe conexe și următorul pas
O schimbare în procesul de producție implică mai mult decât simpla cantitate produsă. Atunci când o fabrică elimină un post fără a avea un plan pentru sarcinile pe care acesta le îndeplinea, în câteva săptămâni apar defecțiuni, eșecuri în schimbarea liniilor de producție și livrări neefectuate.
Lecturi conexe:
- Compania dumneavoastră elvețiană are nevoie de un director rezident?
- Cine conduce afacerea după o concediere din motive întemeiate?
- Cât timp durează, de fapt, înlocuirea unui director?
CE Interim oferă servicii de conducere executivă transfrontalieră: un director executiv deja verificat, potrivit pentru mandatul respectiv și care a semnat un acord de confidențialitate, gata să își înceapă activitatea după finalizarea brief-ului privind mandatul. Discutați despre structura turelor din fabrica dumneavoastră cu un Partener interimar CE înainte de stabilirea datei de execuție.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL