

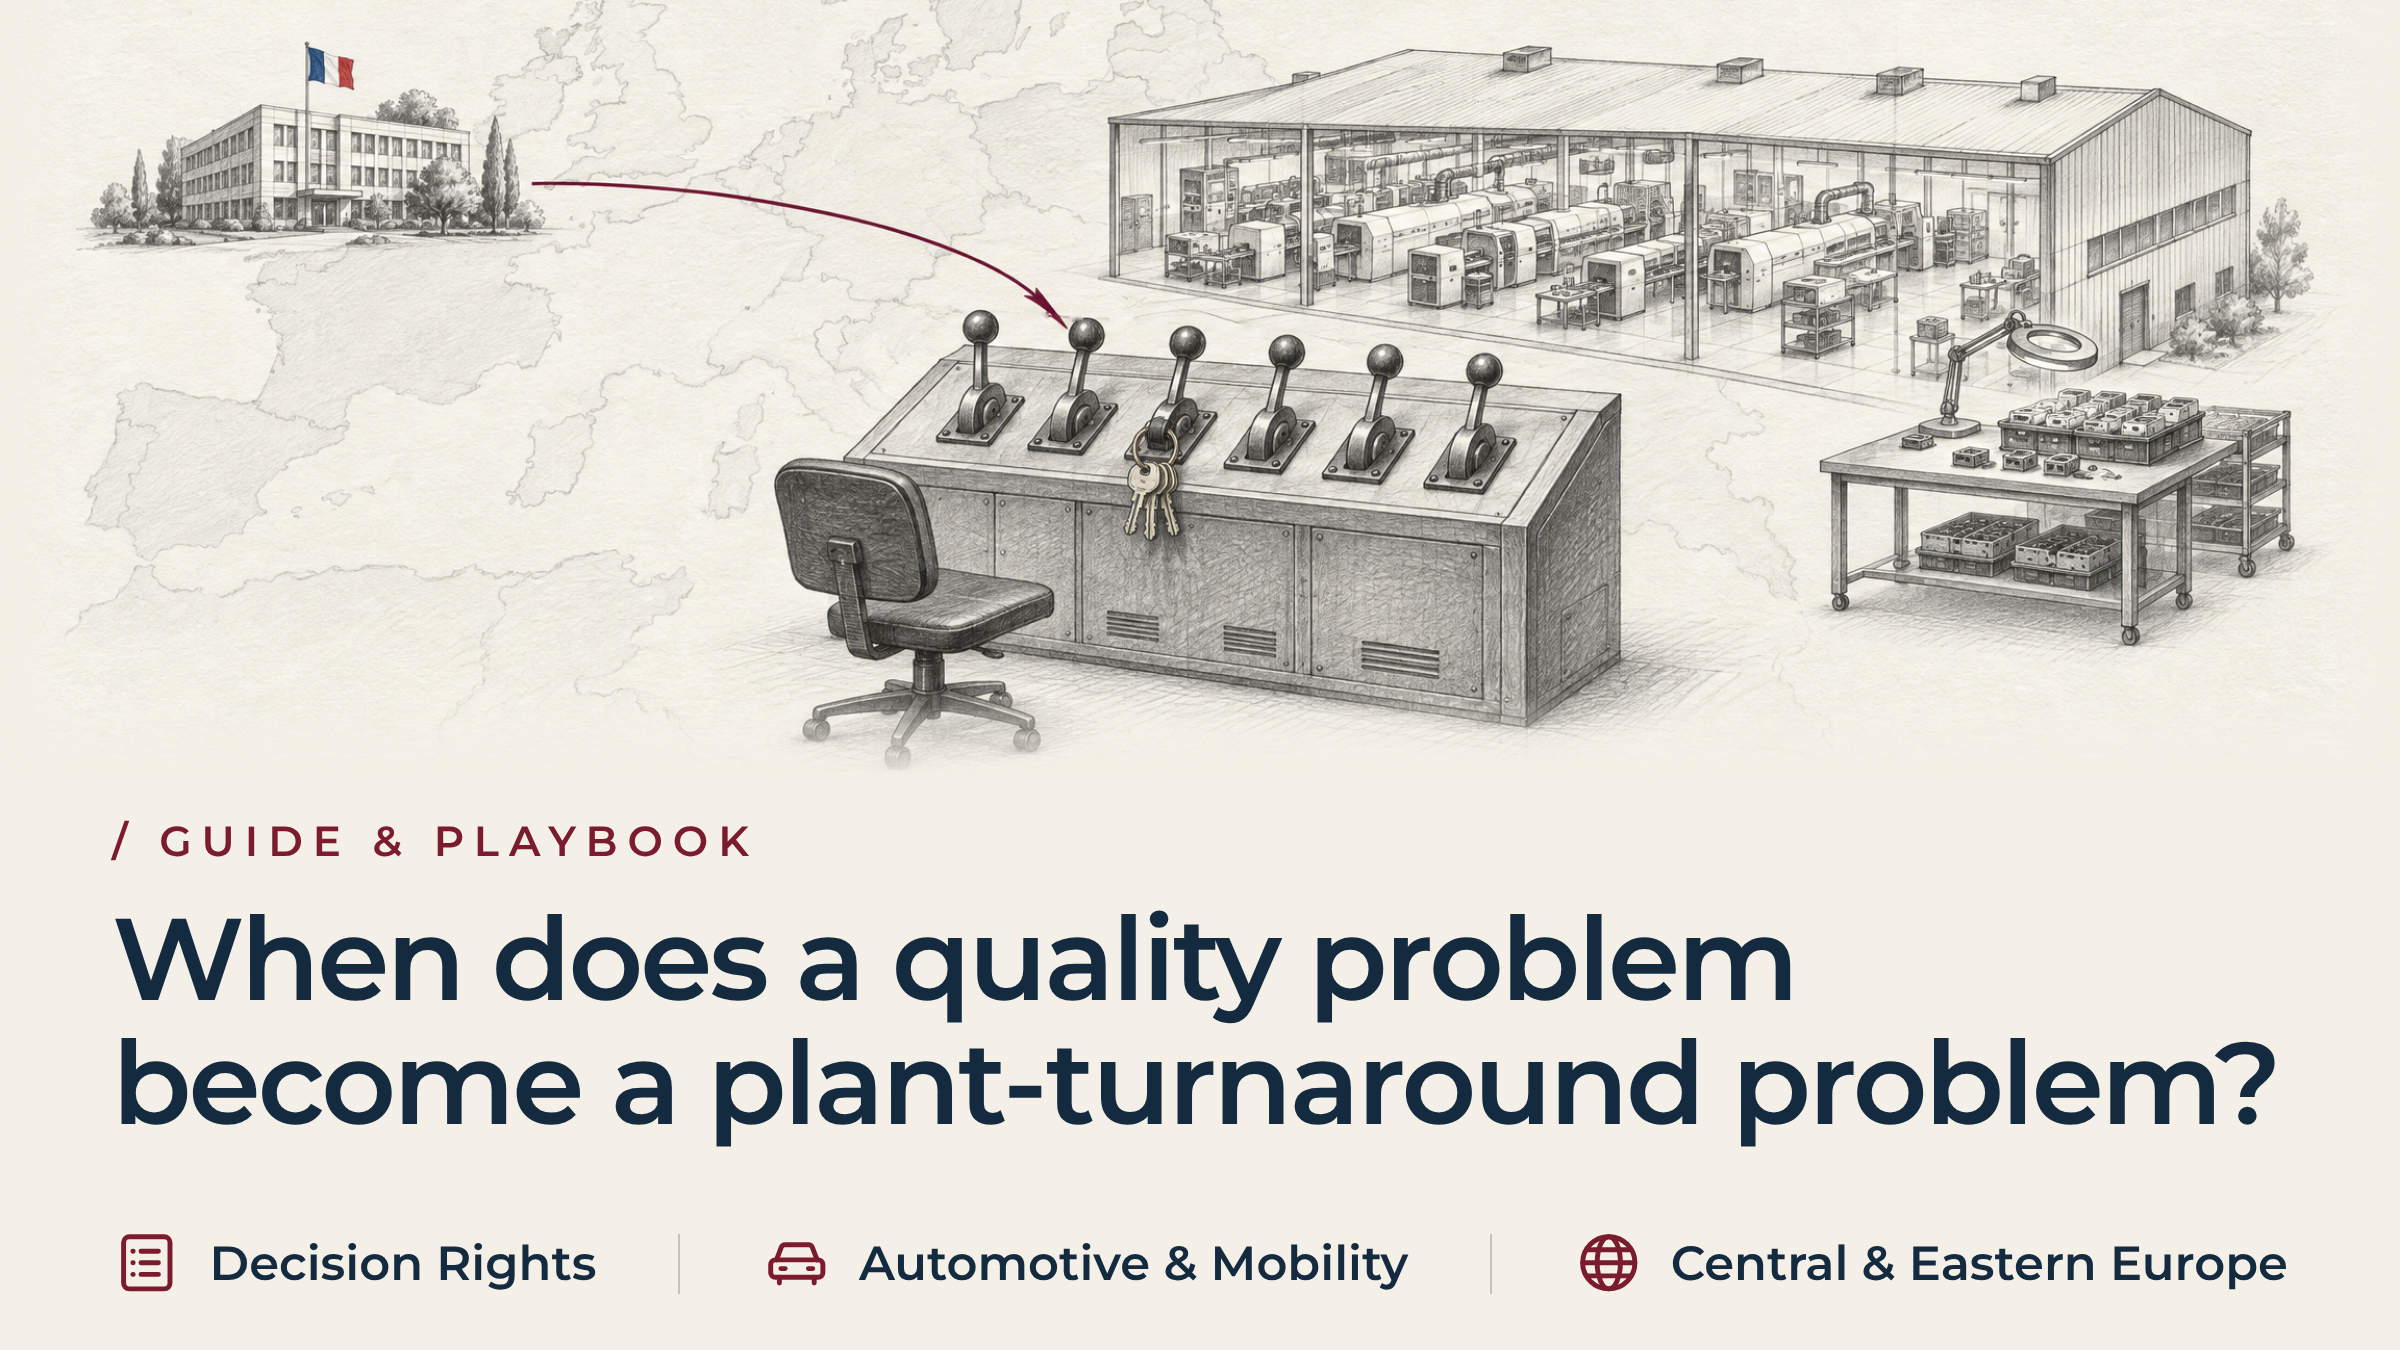
Mikor válik egy minőségi probléma gyár-átalakítási problémává?
Röviden
Van egy jól felismerhető küszöbérték, amelyen túl a minőségi probléma már az egész üzem működését veszélyezteti. Ennek semmi köze a selejtarányhoz. Egy minőségi probléma akkor válik az egész üzem működését érintő problémává, ha a megoldásához szükséges döntések kívül esnek azon a szervezeti egység hatáskörén, amely a számért felelős. A korrekciós intézkedések lefutnak, mégis ugyanazok a veszteségek újra és újra visszatérnek. Ekkor a gyár általában már nem kezeli a hibát kivételként. A szervezet csendben átalakította a termelési ütemtervet, a karbantartási prioritásokat, a szerszámköltségeket és a műszakok személyzeti beosztását a hiba figyelembevételével. Ekkor már túl nagy terhet jelentene egyetlen részlegtől, ha a minőségügyi igazgatót kérnék meg a probléma újabb megoldására. A döntés most már több részlegre hárul.
A probléma, amely nem tűnik el a napirendről
A havi működési áttekintés a megszokott mintát követi. A minőségi irányítópulton továbbra is piros jelzések láthatók. Az első átfutásos hozam az elsődleges gyártósoron továbbra is alacsony szinten marad. A belső selejtköltség a költségvetés felett van. A vevői panaszok nyilvántartásában hónapról hónapra ugyanazok a méretbeli eltérések szerepelnek.
A minőségügyi igazgató már több jelentési cikluson keresztül teljes körű jelentést nyújtott be a korrekciós intézkedésekről. A minőségügyi csapat elkészítette a halcsont-diagramokat. Frissítette a hibamód- és hatáselemzéseket, valamint további ellenőrző érzékelőket szerelt fel.
A hiba továbbra is visszatér. A selejtkonténerek tele vannak, az offline válogatóasztalnál továbbra is dolgoznak az emberek, és a hétvégi túlórákkal továbbra is biztosítják az ügyfelek számára a szállítást.
A csoport központjában az a természetes reakció, hogy szigorúbban vizsgálják a helyzetet a funkcionális szempontból. A vezetők azt kérdezik, miért nem tartatta be a minőségbiztosítási részleg a szabványt. Egyesek fontolóra veszik a minőségbiztosítási vezető leváltását, vagy egy vállalati audit elrendelését. Ez az ösztönös reakció érthető. Egy negatív mutató, amelyhez konkrét felelős van rendelve, felelősségre vonhatósági hiányosságnak tűnik. A felelősségre vonhatóság pedig pontosan az, amit az igazgatóságnak ellenőriznie kell.
A probléma az, hogy a minőségügyi igazgató felelős a mutatóért, de ritkán ő irányítja azt a hat tényezőt, amelyek azt meghatározzák. Ezek a tényezők a következők: a karbantartási ütemterv, a szerszámok felújítása, a nyersanyag-előírások, a gyártósor sebessége, a műszakok személyzeti ellátottsága és a vevői átvételi tervezés.
Ha egy operatív vezetőt vonunk felelősségre a rendszer egészére kiterjedő eredményért, az nem orvosolja a hibát. Ez leginkább csak elhalasztja azt a pillanatot, amikor valaki felveti a kérdést: kinek van jogosultsága a változtatásra?.
Miért nehezebb átlátni a határokon?
Amikor egy vállalatcsoport több országban működtet gyárakat, a központ szabványosított mutatók alapján értékeli a teljesítményt. A hibás termékek aránya millió részecske/millió (ppm) egységben kifejezve, a bevétel százalékában kifejezett selejtarány, valamint a függőben lévő ügyfél-8D-esetek száma mind a tüneteket írják le. Ezek azonban alig árulnak el arról, hogy a gyár milyen háttérmunkát végzett annak érdekében, hogy a szállítások zavartalanul folyhassanak.
A gyártócsarnokban egy leállt gyártósor azonnali gazdasági következményekkel jár. Tegyük fel, hogy egy sajtolószerszám négy óra folyamatos használat után elkezdi eltérni a helyes pozíciótól. A felügyelet ritkán állítja le a sajtológépet a szerszám felújítása érdekében, mert a leállás kockázatával jár, hogy a szállítmányt nem tudják időben kiszállítani. Ehelyett az ideiglenes operátorok kézzel válogatják szét az alkatrészeket, eltávolítják az élekről a sorját, és a nem megfelelő alkatrészeket visszajuttatják a másodlagos rögzítőberendezésekbe.
Ez egy ésszerű rövid távú megoldás egy sürgős szállítási kötelezettségre. A nehézségek akkor kezdődnek, amikor ez elég hosszú ideig megismétlődik ahhoz, hogy állandó jellegűvé váljon.
Hogyan válik a megoldás működési modellé?
Egy ilyen ideiglenes megoldás általában néhány üzemciklusig kitart. Ezután már nem tekintik kivételnek, hanem felkerül az üzem saját tervezési dokumentumaiba. Ezt a változást általában három változás jelzi.
- A gyártási ütemtervekben megkezdődik a rögzített gépi üzemórák, a létszám és a gyártási terület allokálása a válogatásra és az utómunkálatokra. Ezzel véget ér az, hogy ezeket csak alkalmi túlterhelésként kezeljék.
- A gyártástechnikai részleg szabványos munkavégzési utasításokat állít össze a javítóasztalhoz. Ezáltal a helyettesítő eljárás ugyanolyan eljárási státuszt kap, mint a jóváhagyott folyamat.
- A gyárirányítás megnyit egy számviteli kódot, amely az utómunkával járó munkaerőköltségeket a közvetett általános költségekbe sorolja. Így azok már nem jelennek meg eltérésként az eredeti folyamatköltséghez képest.
Miután ez a három változás életbe lépett, a megfelelő teljesítés már nem bizonyítja a folyamat stabilitását. Ez egy második, nem hivatalos működési modell létezését bizonyítja, amelyet az első modell kimeneti mutatójának védelme érdekében hoztak létre. Ami egyetlen minőségi hiba látszatát kelti, valójában több funkciót érintő minőségi hiba. Hat működési területre terjed ki, nem pedig egyetlen, alulteljesítő funkcióra korlátozódik.
A minőségi probléma felismerése és a gyár átalakításának küszöbértéke
Ezt a pillanatot nem lehet sem rögzített százalékos aránnyal, sem általános emelkedési szabályokkal, sem tipikus helyreállítási idővel meghatározni. Minden üzem folyamat- és árrésprofilja a saját korlátai között mozog. Egy általános számszerű szabály inkább csak látszólagos pontosságot teremtene, mintsem az üzem valós helyzetét tükrözné. Ehelyett inkább egy következetes, minőségi jelekből álló halmaz ismétlődik. Ezek közül négy a legfontosabb.
- Az utómunka bekerült a szokásos termeléstervezésbe. Az üzem hivatalosan is kijelöli a válogatáshoz szükséges gépi órákat, létszámot és alapterületet. Ezt már nem tekinti lezárandó kivételes esetnek.
- A probléma gyökere több funkcióra is kiterjed. A megoldáshoz a karbantartási időközök, az anyagspecifikációk, a gyártósori ciklusidők és a személyzeti létszám együttes módosítására van szükség. Egyetlen funkcionális vezetőnek sincs olyan jogosultsága, hogy ezt a többi vezetővel szemben elrendelje.
- A kockázatcsökkentő intézkedések lekötik az üzem sávszélességét és forgótőkéjét. A karanténterületek, az offline ellenőrzési körök és a nem megfelelő minőségű készletek foglalják el a gyártóterületet. Ezenkívül felemésztik azt a készpénzt is, amelyre az üzemnek az elsődleges termeléséhez szüksége van.
- A gyár nem tudja kijavítani a hibát anélkül, hogy szállítási válságot okozna. Nem tudja beütemezni a szerszámok javítását, a gépek nagyjavítását vagy a folyamatok áttervezését anélkül, hogy az azonnal veszélyeztetné a szállítást. Ez azt jelenti, hogy elvesztette működési tartalékát.
Ha ez a négy feltétel egyszerre fennáll, a probléma minőségi kérdésként való kezelése nem fogja megoldani azt. A szükséges döntések már túlléptek azon a részlegen, amely a mutatóért felelős. Ez az igazi próbatétel arra nézve, hogy mikor van szükség a minőségügyi terület számára vezetői felhatalmazásra egy újabb korrekciós ciklus helyett, és ez a legegyértelműbb gyakorlati jel arra, hogy a minőségi probléma gyárátalakítási problémává vált.
A megbízás mértékének a döntésekhez, nem pedig a mutatóhoz való igazítása
A helyreállítás attól függ, hogy a végrehajtói megbízatás terjedelme összhangban legyen azokkal a döntésekkel, amelyekre kiterjednie kell. Nem annak a részlegnek kell meghatároznia ezt a terjedelmet, amelynek teljesítményértékelése elsőként vált pirosra.
Az AIAG CQI-20 problémamegoldási útmutató a strukturált problémamegoldás minden szakaszába beépíti a vezetői támogatást és egy funkciók közötti csapatot. Nem tekinti a munkát olyasvalaminek, amit kizárólag a minőségügyi részleg végez el. Ez a megközelítés fontos. A CE Interim-en kívüli forrás szerint a krónikus nem megfelelőséget vezetői kérdésnek tekintik, nem csupán a minőségügyi részleg feladatkörének.
Ha így szeretnénk kezelni a kérdést, akkor a könyveléssel kell kezdeni. Az Amerikai Minőségügyi Társaság által kidolgozott a minőség költsége Ez a keretrendszer elkülöníti a megelőzésre és a minőségellenőrzésre fordított kiadásokat a rossz minőségből eredő költségektől. Ezzel a gyár számára átlátható hivatkozási pontot biztosít, nem pedig rögzített referenciaértéket. Ezen hiba esetében ez magában foglalja a közvetlen munkaerőköltségeket, a selejt anyagot, a rendkívüli szállítási költségeket, a külső válogatást, a gépek leállási idejét és a szerszámok kopását.
Ha ezt egyetlen sorban, az üzem saját eredménykimutatásában szerepeltetjük, egyértelművé válik a vezetői szintű döntéshozatali jog indokoltsága. Gyakran éppen ez a számviteli lépés teszi végre láthatóvá azt a küszöbértéket az igazgatóság számára, amely eddig csak töredékesen látta a problémát.
A hibát okozó ösztönzők átalakítása
A döntéshez igazított megbízásnak ahhoz is jogosultsággal kell rendelkeznie, hogy megváltoztassa a szervezet személyzetértékelési módszereit. Nem csupán arról van szó, hogy a szervezet mit mondja nekik, mit kell tenniük. Három olyan átalakítás fordul elő elég gyakran ahhoz, hogy érdemes legyen megemlíteni őket.
- Ha a vezetők teljesítménycéljai kizárólag a napi darabszámot jutalmazzák, akkor ellenezni fogják azokat a gyártósor-leállásokat, amelyekre a karbantartási beavatkozáshoz szükség van. A leállás ugyanis negatívan hat a teljesítményükre, még mielőtt a beavatkozás bármilyen előnyt hozna.
- Amikor a beszerzés célja kizárólag az egységköltség csökkentése, akkor továbbra is olyan marginális alapanyagokat fog vásárolni, amelyek a gyártási folyamat későbbi szakaszában selejtet eredményeznek. A megtakarítás látható, de senki sem számolja vissza a selejtköltséget a beszerzésnek.
- Amikor a szervezet arra utasítja a feletteseket, hogy mindenekelőtt az ügyfeleknek történő kiszállítást biztosítsák, azok továbbra is az instabil berendezéseket üzemeltetik. Nem állítják le azokat, mert a leállítás az az egyetlen döntés, amelyről várhatóan elsőként kell majd magyarázatot adniuk.
Egy hiteles megbízatás feljogosítja a vezetést arra, hogy a folyamatképességet és az elfogadott, megfelelő minőségű eredményeket ezek elé helyezze. Pontosan ez az a hatáskör, amelyet a szervezet soha nem ruházott a minőségügyi igazgatóra.
A határokon átnyúló dimenzió a gyakorlatban
Ennek a hatáskörnek a határokon átnyúló gyakorlásához helyszíni jelenlétre van szükség, nem pedig egy másik országból érkező negyedéves felülvizsgálatra. Egy Münchenben, Zürichben vagy Párizsban működő bizottság láthatja az üzemből érkező összesített adatokat. Ilyen távolságból azonban nem tudja megállapítani, hogy a jóváhagyott eljárás valóban biztosítja-e az adatok pontosságát. Lehet, hogy helyette egy ezzel párhuzamosan működő, nem hivatalos eljárás végzi el a munkát.
Egy hiteles beavatkozás a közvetlen ellenőrzéssel kezdődik. A vezető végigjárja a gyártósorokat, megvizsgálja a karanténba helyezett készleteket, és részt vesz a műszakváltásokon. Beszélget a kezelőkkel, a szerszámkészítőkkel és a karbantartó technikusokkal, akik már tudják, hol rejlik a valódi szűk keresztmetszet.
Ez azt is jelenti, hogy a javítás ideje alatt meg kell védeni az üzemet a korai beavatkozásoktól. Az instabil berendezések leállítása a szerszámok átalakítása miatt egy ideig csökkenti a termelést. A vezetőnek megfelelő alappal kell rendelkeznie ahhoz, hogy ezt a kérdést az ügyfelekkel és a központi irodában működő kereskedelmi részleggel megvitassa. Az ideiglenes visszaesést nem szabad új válságként értelmezni.
A vezetőség tartja kezében a stratégiai döntéseket: a telephely kiterjedését, az üzleti feltételeket és a tőkebefektetéseket. Az általa megadott megbízás a végrehajtásra vonatkozik. Ez magában foglalja a napi működés stabilizálását, a karbantartási és gyártási prioritások átrendezését, valamint olyan helyi kapacitás kiépítését, amely a megbízás lejárta után is biztosítja a megoldás fenntartását.
Esettanulmány: Amikor egy kábelgyár minőségi válsága a vállalat átalakításának szükségességévé vált
Egy francia, elsőrangú autóipari elektronikus érzékelő- és kábelköteg-gyártó cégnek van egy gyártóüzeme Közép-Kelet-Európában. A vállalat négy hónapig küzdött egy egyre súlyosbodó minőségi válsággal. A telephely minőségügyi igazgatója végrehajtotta a 8D-s korrekciós intézkedések teljes sorozatát.
Egyik sem vált be. Az üzem nagy sebességű, automatizált forrasztó- és betöltő sorain folyamatosan 18 százalékos belső hibaarány jelentkezett. A forrasztási hidak és a mikroszkopikus tömítési üregek miatt a vevők ismételt minőségi panaszokat nyújtottak be, és a vevői gyártósor leállása is fenyegetett.
A párizsi vállalatvezetés ezt – érthető módon – a szabályok be nem tartásának tekintette. Elkezdték előkészíteni a helyi minőségügyi vezető leváltását. Ezután azonban kiderült, hogy az okok nem egy, hanem több részlegre is kiterjedtek. A csoport vezérigazgatója ehelyett a CE Interim szolgáltatásait vette igénybe.
A CE Interim a megbízásról szóló tájékoztató elkészülte után 72 órán belül egy alaposan átvilágított, a megbízás követelményeinek megfelelő ideiglenes működési átalakítási vezetőt helyezett el a helyszínen. A vezető közvetlenül az igazgatóságtól kapott megbízást, amely keretében funkciókon átívelő hatáskörrel rendelkezett a termelésütemezés, a karbantartás, a szerszámtervezés és a minőségbiztosítás terén egyaránt.
A könyvvizsgálat megállapításai
A vezető első feladata nem az volt, hogy újra ellenőrizze a forrasztási pontokat. Hanem az, hogy végigjárja a gyártósort, átnézze a műszaknaplókat, és megkérdezze, miért nem változott a szám. Három megállapítás együttesen magyarázta a helyzetet.
- A minőségügyi igazgató felelt a hiba-KPI-ért, de nem volt befolyása a gyártási ütemtervre. A felügyelők teljesítménycéljai kizárólag a napi termelési mennyiséget jutalmazták, így az ösztönző rendszer rossz irányba hatott: a hőérzékelők figyelmeztetéseinek figyelmen kívül hagyása és a forrasztóhegyek cseréjének elhalasztása jobban védte a felügyelő teljesítménymutatóját, mint a leállás jelentése.
- A beszerzési csoport a vállalati költségcsökkentési célkitűzés megvalósításán dolgozott. Áttért egy olcsóbb forrasztópaszta-beszállítóra anélkül, hogy azt a nagy sebességű automatizált gyártósorokon tesztelte volna. Senki sem kérte a minőségbiztosítási osztályt, hogy hagyja jóvá ezt a döntést.
- A gyár titokban felépített egy harminc ideiglenes ügynökségi technikusból álló, árnyékműveletet. Ők nagyító lámpák alatt kézzel javították ki és forrasztották újra a hibás érzékelőházakat. Ez hetente 45 000 euróval növelte a költségvetésben nem szereplő kármentesítési költségeket, amit senki sem terjesztett az igazgatóság elé egyetlen összegként.
Mi változott hét hét alatt?
Mivel a megbízás az egész rendszerre vonatkozott, és nem csupán a minőségre, a vezetőség egymást követően három változtatást hajtott végre.
- A stabilitási problémákat mutató automatizált cellákat harminchat órára leállítottuk. Ez lehetővé tette a csapat számára, hogy átvizsgálja a forrasztóhullám-tartályokat, újrakalibrálja a hőprofilokat, és visszaállítsa az eredetileg tanúsított fluxus-specifikációt.
- A műszakvezetők bruttó darabszámra vonatkozó célkitűzéseit az elfogadott első átfutási hozammal váltották fel. Ezzel megszűnt az az ösztönző, hogy a hibás darabokat a gyártósoron továbbjuttassák, ahelyett, hogy leállítanák a gyártósort.
- Teljesen megszüntettük az offline utómunkálati asztalokat. A nem megfelelő tételek esetén mostantól azonnali cellaszünet lép életbe, és az ügyet a feletteshez továbbítják, ahelyett, hogy csendben kézzel javítanák ki.
Hét héten belül az automatizált gyártósorok első körös hozama elérte a 96,5 százalékot. Az ügyfelek minőségi panaszai nullára csökkentek. Az üzem feloszlatta a külső javítócsapatot, és így éves szinten 1,9 millió eurót takarított meg a hibákból és az utómunkából eredő költségek terén. Ehhez nem volt szükség új minőségügyi igazgatóra. Olyan hatáskörre volt szükség, amely túlmutatott a minőségügyi területen, közvetlenül a műveleti igazgatónak jelentett, és amelynek keretében egy összehangolt megbízatás keretében le lehetett állítani a megbízhatatlan szerszámokat, átrendezni a karbantartási sorrendet és újragondolni a felügyelők ösztönzőit.
Gyakran feltett kérdések a minőségi problémákkal kapcsolatos üzemleállási küszöbértékről
Mi alapján minősül egy gyártási eltérés minőségi problémának, és nem pedig termelés-visszaállítási problémának?
A besorolás minőségi marad, amíg a hiba egy adott funkció keretein belül merül fel, és a felelősségi kör egyértelmű. A hiba kijavítása nem igényelheti a gyártási ütemterv, a szerszámköltségvetés vagy a létszámterv módosítását. Amint a hiba kijavítása a minőségbiztosítási részleg hatáskörén kívüli döntéseket igényel, a besorolást is ennek megfelelően módosítani kell.
Melyek azok a legkorábbi jelek, amelyek arra utalnak, hogy egy minőségi probléma megoldásához vezetői döntés szükséges, és nem csupán egy újabb javítóintézkedési ciklus?
A tartósan ismétlődő, de nem orvosolt korrekciós intézkedések korai figyelmeztető jelek. Ugyanígy az is, ha a túlórák száma folyamatosan emelkedik, miközben a termelési volumen változatlan marad, ha az utómunkálati asztal állandóan foglalt, illetve ha a fő gyártási ütemtervbe észrevétlenül beépítik a selejtre szánt tartalékot.
Ha egy minőségi problémát a vállalat átalakítási programjának keretébe emelnek, ez azt jelenti, hogy a minőségügyi igazgató kudarcot vallott?
Nem. A krónikus hiba okai általában a karbantartás, a beszerzés, az ütemezés és a termeléstervezés területére terjednek ki. A részleg nem vallott kudarcot. A probléma olyan mértékben megnőtt, hogy már meghaladja a részleg hatáskörét, és ezt a különbséget érdemes közvetlenül a minőségügyi igazgatónak elmagyarázni.
Ki kapja meg a szerkezetátalakítási megbízást, miután a küszöbértéket átlépik?
Ezt a feladatot egy operatív vezetőnek kell ellátnia: valakinek, aki közvetlen döntési joggal rendelkezik az ütemtervezés, a karbantartás, a szerszámberuházások és a személyzeti kérdések terén. A szervezeten belül elég magas pozícióban kell lennie ahhoz, hogy ezeken a területeken átfogóan tudjon cselekedni anélkül, hogy mindegyikhez külön jóváhagyást kellene kérnie. Ez a vezetői pozíció – és nem a minőségügyi igazgató címének megváltoztatása – az, ami valóban átsegíti az üzemet ezen a küszöbön.
Mennyi ideig kell várnia az igazgatóságnak, mielőtt a kérdést magasabb szintre terjeszti?
Két ciklus a határ. Ha a hiba mindkettőt túlél, és a túlórás vagy offline válogatás továbbra is inkább a szállítást biztosítja, mintsem a folyamat stabilitását, akkor a vezetőségnek fel kell jelentenie az ügyet. Nem szabad megvárni a harmadik ciklust a tendencia megerősítéséhez.
A végrehajtói hatáskör és a gyakorlati valóság összehangolása
Ha egy működő részlegen belül krónikus minőségi hiányosságokat hagyunk fenn, az nem védi meg a szervezetet. Ez általában a haszonkulcs folyamatos csökkenéséhez és az ügyfelek részéről ismétlődő panaszokhoz vezet. Ezenkívül a minőségügyi igazgatót olyan döntésekért vonják felelősségre, amelyek meghozatalára a szervezet soha nem ruházott rá felhatalmazást.
Kapcsolódó ismeretek és a következő lépés
A lényeges kérdés nem az, hogy a minőségbiztosítási osztály elég keményen dolgozik-e. Hanem az, hogy az épületen belül már meglévő döntési jogkör elég széles-e ahhoz, hogy a probléma megoldásához szükséges döntéseket meghozhassák. Ha nem, akkor egy beszélgetés egy CE ideiglenes partner ez egy ésszerű következő lépés.
További olvasnivaló:
- Ideiglenes pénzügyi igazgató vagy szerkezetátalakítási tanácsadó: ki állítja helyre a készpénzgazdálkodást egy nehéz helyzetben lévő lengyel gyárban?
- Miért halad túl lassan az állandó üzemvezető-keresés egy folyamatban lévő karbantartás idején?
- Ideiglenes üzemvezető, operatív igazgató vagy vezérigazgató: ki vezesse a magyar gazdaság fellendülését?
A CE Interim határokon átnyúló vezetői támogatást nyújt kritikus üzleti átalakításokhoz olyan helyzetekben, amikor a vállalat működési nyomás alatt áll. Amennyiben egy európai gyártóüzem átlépte azt a küszöböt, amelyen túl már minőségi problémák miatt az üzem átalakítására van szükség, a CE Interim segítséget tud nyújtani.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL