

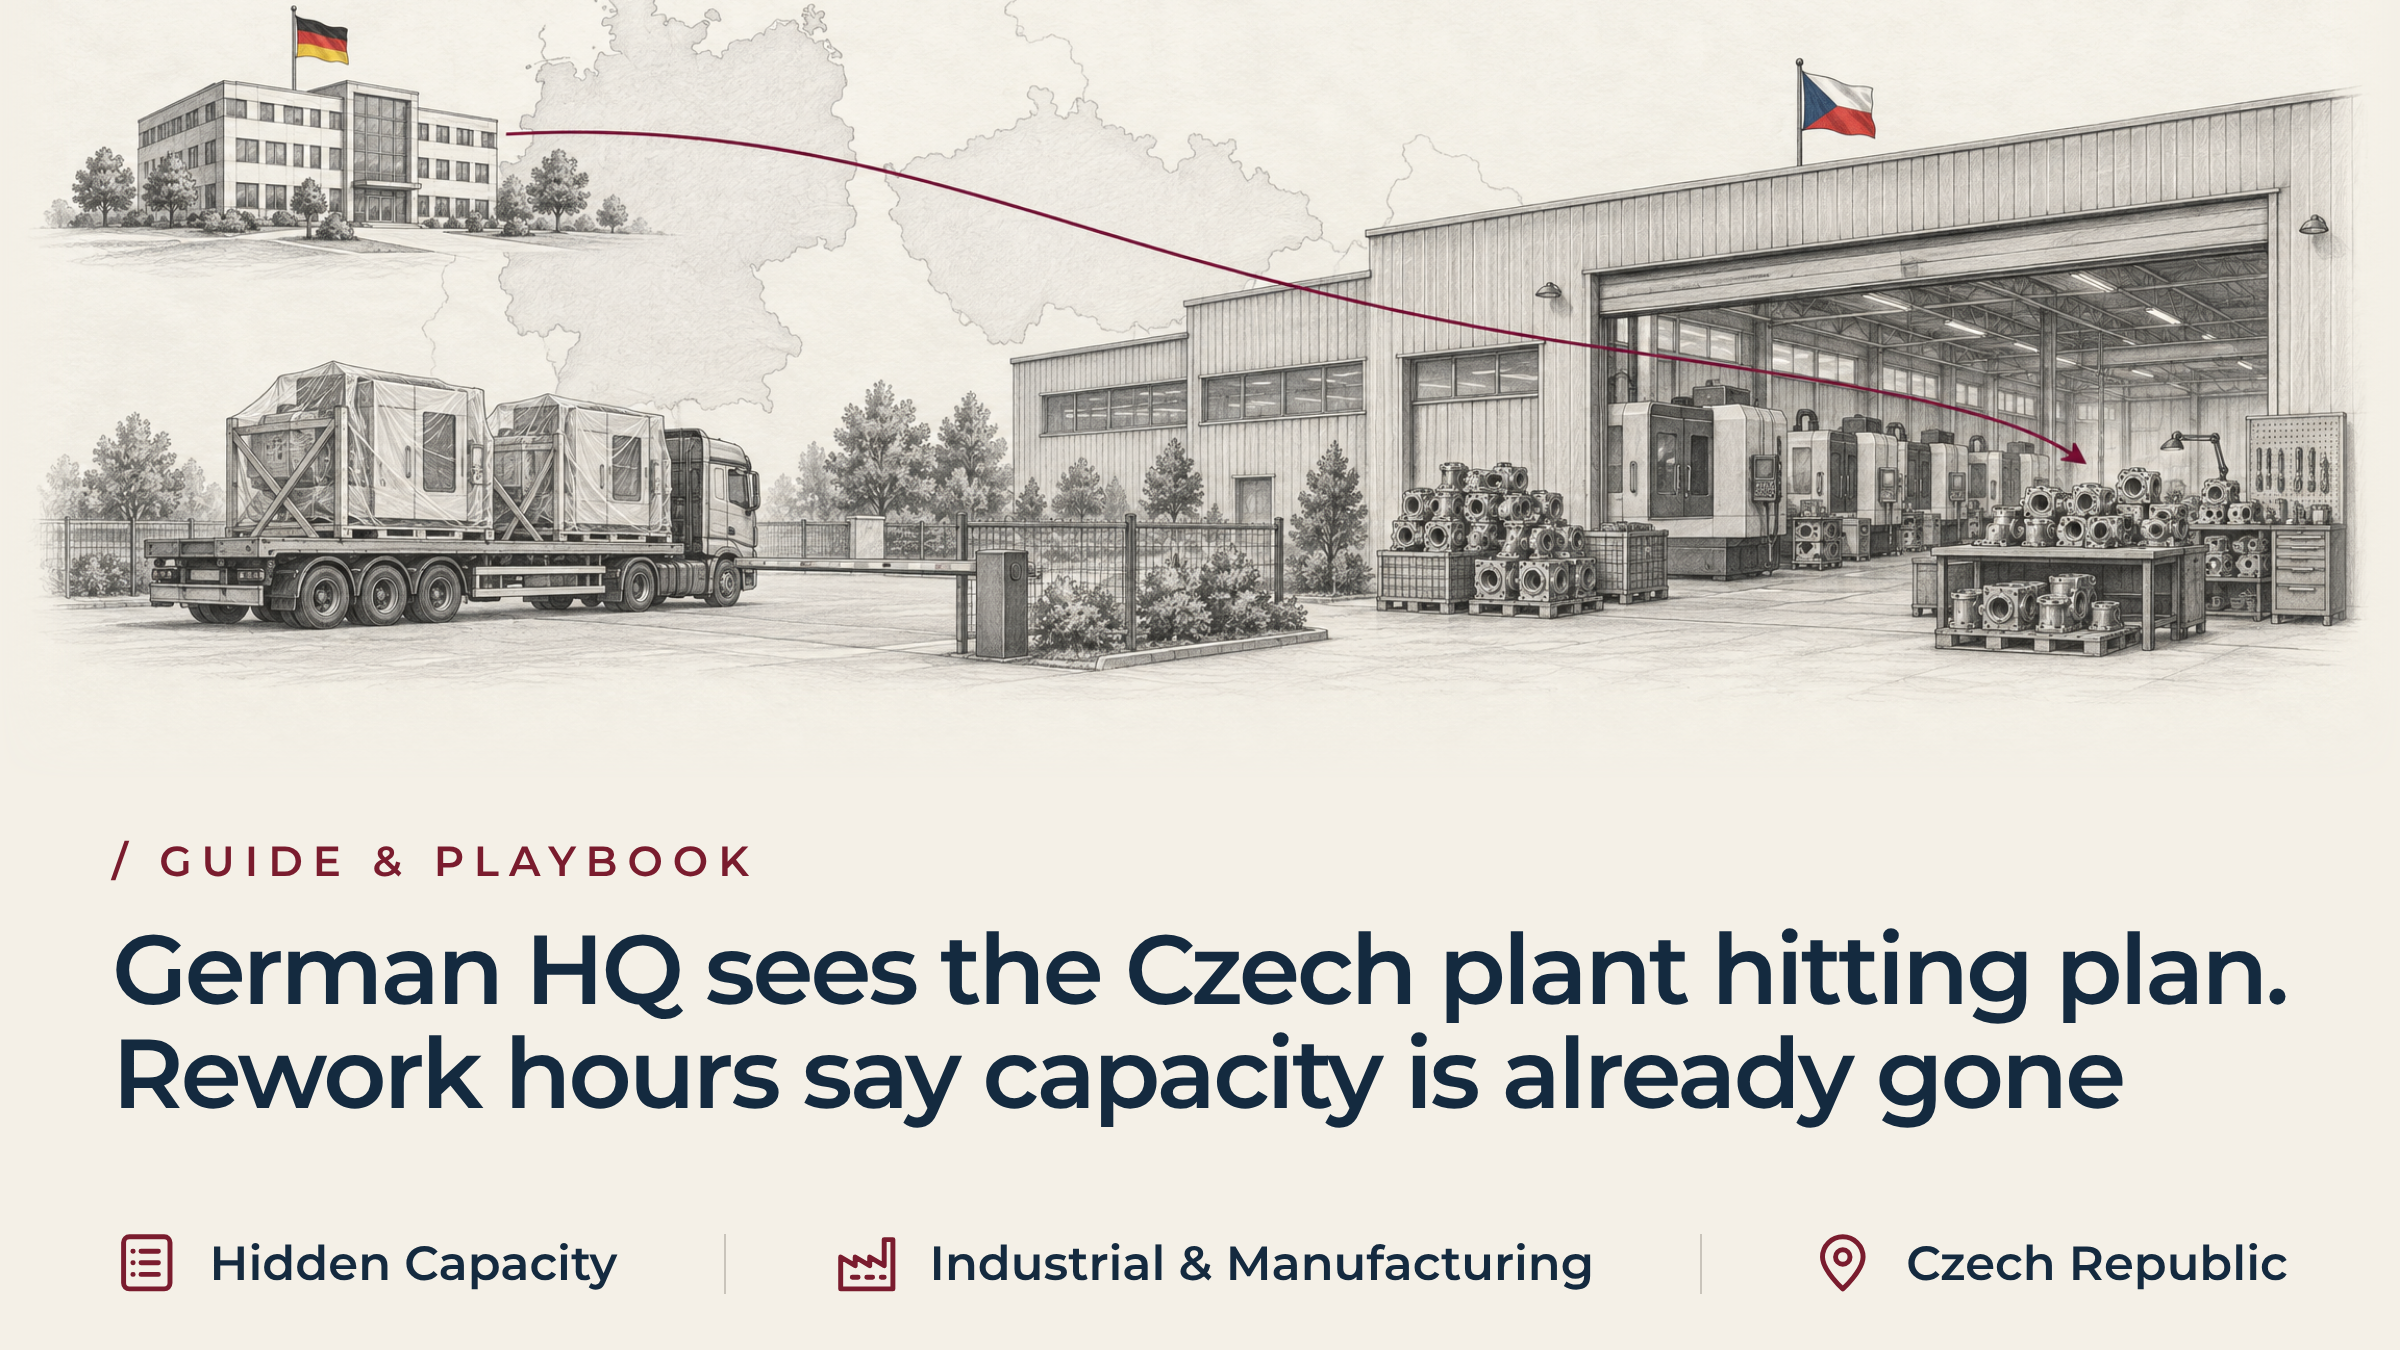
La sede centrale tedesca ritiene che lo stabilimento ceco stia rispettando i piani. Le ore dedicate alle rilavorazioni indicano che la capacità produttiva è già esaurita
In breve
Uno stabilimento ceco può rispettare il proprio piano di consegna. Le rilavorazioni, che assorbono capacità produttiva, possono erodere silenziosamente il margine di manovra che un nuovo turno o una nuova cella di lavorazione aggiungerebbero. Prima che un comitato per gli investimenti approvi un aumento della capacità, ha bisogno di un dato. Quanta parte della capacità esistente dello stabilimento produce già pezzi conformi al primo passaggio? Se si sottraggono le rilavorazioni, la selezione e le lavorazioni ripetute, tale cifra risulta spesso ben al di sotto del previsto. Gli investimenti approvati prima che qualcuno stabilisca tale cifra comportano solitamente un aumento dei difetti, non una maggiore produzione di pezzi conformi.
La richiesta di capitale ora sul tavolo
La richiesta giunge solitamente con un tono di urgenza, e raramente viene menzionata la capacità già impiegata per le rilavorazioni. Uno stabilimento ceco ha rispettato il proprio piano di consegna per diversi trimestri consecutivi. La disponibilità delle macchine risulta elevata. Gli ordini arretrati dei clienti stanno allungando i tempi di consegna. La direzione locale afferma chiaramente che un ulteriore aumento dei volumi richiede un nuovo turno, un pacchetto di attrezzature o una seconda linea di lavorazione.
La richiesta spesso arriva a Monaco, Norimberga o Stoccarda. Per un direttore operativo di gruppo in una di queste sedi, approvarla può sembrare la scelta più sicura. Il cliente vuole volume. Lo stabilimento sta rispettando la tabella di marcia. Rifiutare l’investimento comporta il rischio di essere ritenuti responsabili per un obiettivo di crescita che il gruppo non ha raggiunto. Mettere in discussione la valutazione tecnica dello stabilimento stesso sembra invadente quando la scheda di valutazione delle consegne è al verde.
È comprensibile questo istinto. Sono pochi i comitati disposti a mettere in discussione un impianto che sta visibilmente raggiungendo i propri obiettivi. La domanda che tali comitati non si sono ancora posti è più semplice e più difficile. Quanta parte della capacità che sta alla base di quel bilancio ecologico è costituita da produzione al primo passaggio, e quanta invece da rilavorazioni che assorbono capacità produttiva?
Perché è più difficile stabilire la capacità lungo il confine tra Germania e Repubblica Ceca
La separazione tra l’autorità centrale in Germania e la gestione quotidiana nella Repubblica Ceca non è un problema di comunicazione. Si tratta di un problema di visibilità insito nel modo in cui ciascuna delle due parti valuta l’impianto.
I comitati di investimento aziendali esaminano indicatori contabili standardizzati: rendimento del capitale investito, piani di ammortamento, ore di funzionamento nominali dei macchinari. Uno stabilimento ceco, mentre prepara un dossier sugli investimenti, documenta le velocità di linea, i tempi di ciclo e gli intervalli di manutenzione. Sulla carta, i calcoli dimostrano che le attrezzature esistenti non sono in grado di soddisfare i volumi di produzione previsti dai clienti.
Questi dati nascondono le operazioni di rilavorazione che assorbono la capacità produttiva. Non indicano quante volte un singolo componente sia già passato attraverso la macchina che costituisce il collo di bottiglia prima di rientrare nelle tolleranze. In officina, garantire il rispetto del programma di consegna è solitamente più importante che fermare la linea per individuare la causa principale del problema.
Interrompere la linea di produzione comporta il rischio di un reclamo da parte del cliente che nessuno a livello locale vuole assumersi la responsabilità. Pertanto, gli operatori deviano i pezzi difettosi verso banchi di sbavatura secondaria e di rilavorazione manuale. La spedizione del prodotto finito parte comunque nei tempi previsti.
La sede centrale vede uno stabilimento in buona salute, ma con capacità limitate. Non si rende conto che le rilavorazioni stanno assorbendo quella capacità, un pezzo alla volta, ora dopo ora. Il record di consegne sembra ancora intatto.
Come si manifesta il riutilizzo della capacità produttiva prima ancora che venga misurato
Il Consiglio di Amministrazione o il comitato per il capitale possono individuare il problema prima ancora di commissionare una revisione contabile completa. Quattro segnali, considerati nel loro insieme, indicano solitamente che l’impianto ha già utilizzato parte della capacità che intende ampliare.
- Le ore di funzionamento della macchina e la produzione di qualità smettono di variare di pari passo. I rapporti sull'efficacia complessiva delle attrezzature evidenziano un'elevata disponibilità e un lungo tempo di funzionamento. Il volume accettato in uscita dallo stabilimento rimane comunque stabile rispetto a tali ore.
- Le macchine primarie gestiscono i lotti di rilavorazione programmati. Gli addetti alla programmazione prenotano regolarmente i centri di lavorazione multiasse per ripetere la lavorazione dei pezzi scartati nei turni precedenti. Nel piano prevedono delle ore di margine per far fronte a tali ritardi.
- Le aree senza copertura continuano ad espandersi. Tra la linea principale e il magazzino sono ora collocati tavoli di smistamento e banchi per la rilavorazione manuale. Nelle fasi chiave, il personale addetto al controllo qualità inizia a superare numericamente gli operatori di produzione.
- Gli straordinari del fine settimana servono a smaltire il lavoro arretrato, non a far fronte a nuove richieste. Si stanno organizzando turni per completare le unità in quarantena prima della spedizione di lunedì. Il volume non è effettivamente aumentato.
Quando più di questi segnali si verificano contemporaneamente, l’aggiunta di un turno o di un macchinario non aumenta la capacità produttiva. Il lavoro di rilavorazione già in corso nello stabilimento finisce semplicemente per assorbirla.
Tre dati relativi alla capacità che il Comitato per il Capitale non ha ancora esaminato
Un'analisi degli investimenti che parte dall'ordine di acquisto parte dal punto sbagliato. Dovrebbe invece partire da un "ponte di capacità" che separi tre valori distinti. Solo allora si potrà decidere se aumentare la capacità produttiva o ridurre le rilavorazioni. Confondere questi tre elementi è proprio ciò che porta gli investimenti a finanziare le rilavorazioni, che consumano capacità produttiva anziché generare output.
- Capacità teorica: ciò che ogni macchina produrrebbe se funzionasse per tutto il tempo di ciclo nominale durante tutte le ore disponibili, senza alcuna interruzione.
- Capacità operativa prevista: capacità teorica adeguata in base al reale andamento dei turni, alla manutenzione programmata, ai cambi di produzione e ad altri tempi di inattività giustificati.
- Capacità delle unità in buono stato: la percentuale della capacità pianificata che produce pezzi conformi al primo tentativo, senza necessità di rilavorazione o selezione.
La VDA quadro qualità-costo fornisce a questo confronto un vocabolario comune, anziché un nuovo standard da applicare. Considera gli scarti e le rilavorazioni come categorie distinte di costi di difetto. Gli scarti sono materiali, componenti o prodotti eliminati a causa di un difetto di qualità. La rilavorazione è la spesa finanziaria che un prodotto difettoso comporta per soddisfare retroattivamente i requisiti di qualità.
Può includere lo smontaggio necessario per arrivare a quel punto. In ogni caso, un pezzo che passa due volte attraverso una cella di saldatura consuma il doppio dell’energia e comporta il doppio dei costi dei materiali di consumo, senza generare entrate aggiuntive. Una volta che la commissione avrà stabilito la capacità delle unità in buono stato, potrà individuare il vero motivo per cui lo stabilimento richiede risorse aggiuntive. Spesso si tratta di rilavorazioni, non di un vero e proprio limite massimo delle ore macchina.
Cosa richiede una verifica attendibile della capacità prima degli investimenti in conto capitale
Stabilire quanto ciò stia già costando allo stabilimento è un’operazione ben diversa dall’esame di un dossier relativo alle spese in conto capitale. Richiede un tipo diverso di autorità.
Quando il problema di qualità si manifesta all’interno di una singola fase del processo, un ingegnere della qualità locale è solitamente in grado di risolverlo autonomamente. La questione delle competenze diventa reale quando la rilavorazione, che assorbe capacità produttiva, incide contemporaneamente sulla programmazione, sull’attrezzatura, sulle priorità di manutenzione e sul personale.
Nessuna singola funzione è responsabile di tutti e quattro questi aspetti. A quel punto, la revisione diventa una decisione operativa, non tecnica. È necessario un dirigente che abbia l’autorità necessaria per modificare contemporaneamente le priorità relative alla programmazione, al personale e alla manutenzione, anziché limitarsi a formulare raccomandazioni separate per ciascuna di esse.
Una revisione contabile attendibile inizia con un sopralluogo nelle aree di stoccaggio dei lavori in corso. Esamina il registro di manutenzione alla ricerca di micro-interruzioni ricorrenti. Assiste al passaggio di consegne tra i turni prima ancora di aprire un singolo foglio di calcolo. E pone anche una domanda molto semplice: chi ha formulato le ipotesi alla base della richiesta di investimenti?
Tali ipotesi includevano già le ore perse a causa delle rielaborazioni? Se la risposta è sì, tali ipotesi affossano il business case prima ancora che la commissione si esprima in merito.
Un direttore di stabilimento ad interim, a cui siano state conferite competenze sia sulla produzione che sulla qualità, può condurre tale verifica. È importante che la valutazione della capacità produttiva sia indipendente dal team che ha redatto la richiesta di investimenti. Altrimenti, le rilavorazioni nascoste all’interno della capacità dello stabilimento si trasformano silenziosamente in una richiesta di ulteriori macchinari. Il comitato non le vede mai come la voce di bilancio che ha appena approvato.
Chi dovrebbe fornire i dati su cui si basa la decisione relativa al capitale?
La verifica della capacità lungo un corridoio tedesco-ceco è un’attività che si svolge in prima linea, non una semplice riconciliazione su un foglio di calcolo effettuata dalla sede centrale. Ciò solleva inoltre una questione di governance che la sede centrale non può ignorare: chi ha l’autorità di contestare un dato fornito dallo stesso stabilimento?
Non si tratta di un caso in cui applicare la prassi standard di intervento della sede centrale. Il CE ad interim ha già stabilito in quali circostanze il Consiglio di Amministrazione tedesco debba coinvolgere le operazioni produttive ceche. Quella questione è diversa da questa. Il punto specifico di governance in questo caso è il seguente. Una decisione di natura finanziaria basata su un dato relativo alle rilavorazioni non sottoposto a revisione contabile non dovrebbe mai fondarsi esclusivamente sui dati forniti dalla sede richiedente. La sede ha tutte le ragioni per ritenere attendibili i propri dati e nessun motivo evidente per metterli in discussione.
Il margine racconta una storia parallela a quella della capacità. Uno stabilimento che raggiunge i livelli di consegna previsti ricorrendo alle rilavorazioni sta anche spendendo un margine di conversione che nessuno ha quantificato. La perdita di capacità dovuta alle rilavorazioni e l’erosione del margine rappresentano lo stesso problema, visto da due prospettive diverse. La stessa disciplina di controllo che tutela una decisione di investimento protegge anche l’economia complessiva dello stabilimento.
Prova: il programma “Live Mandate” è già operativo nella Repubblica Ceca
CE Interim sta attualmente gestendo un incarico di Responsabile ad interim della qualità presso uno stabilimento di produzione industriale nella Repubblica Ceca. Il brief dell’incarico specifica chiaramente che il ruolo non consiste in una funzione amministrativa di conformità. L’obiettivo dichiarato è migliorare la resa al primo passaggio, ridurre le rilavorazioni interne e i costi di conversione legati alla qualità, nonché eliminare i colli di bottiglia qualitativi. Mira inoltre a liberare ulteriore capacità produttiva per sostenere la crescita dei volumi. Il dirigente riporta direttamente al direttore operativo del gruppo, non a una funzione locale di conformità.
Quella linea gerarchica è importante. Considera la rilavorazione, che assorbe capacità produttiva, come un problema di performance operativa, non come un semplice adempimento burocratico, e questa stessa inquadramento è di per sé la prova che il problema di fondo è reale e rilevante per il consiglio di amministrazione. L’incarico rimane in sospeso, quindi questo articolo non rivendica alcun risultato derivante da esso. Ciò che conferma è la premessa su cui si basa il resto dell’articolo. La capacità di processo e la capacità disponibile rappresentano la stessa questione operativa, vista da due prospettive diverse.
Caso di studio: come CE Interim ha sbloccato capacità nascoste ed evitato un impegno di spesa in conto capitale di 3,5 milioni di euro nella Repubblica Ceca
L'incarico: una richiesta urgente di investimenti in un impianto già quasi al massimo della capacità
Un’azienda austriaca produttrice di macchinari industriali e trasmissioni di precisione si trovava ad affrontare forti pressioni in termini di consegne presso la propria filiale produttiva di Plzeň, in Repubblica Ceca. Lo stabilimento operava al 92% della capacità nominale, distribuita su tre turni. Il portafoglio ordini dei clienti europei era in crescita. La direzione locale ha presentato una proposta di investimento urgente per un importo di 3,5 milioni di euro. La richiesta: due centri di lavorazione CNC multiasse aggiuntivi e un ampliamento della superficie dello stabilimento.
Assunzione rapida di un responsabile ad interim per la qualità e le operazioni
Prima di impegnare il capitale, il direttore operativo del gruppo ha incaricato CE Interim. Un responsabile ad interim della qualità e delle operazioni, sottoposto a un accurato processo di selezione, è giunto presso lo stabilimento di Plzeň entro 72 ore dal completamento del brief sul mandato. Il dirigente faceva capo direttamente al direttore operativo del gruppo, con piena autorità operativa in materia di produzione e qualità.
Risultati dell'audit
In collaborazione con un partner di CE Interim, il dirigente ad interim ha condotto immediatamente una verifica della capacità produttiva delle unità efficienti.
- Il collo di bottiglia nascosto: Le ore di funzionamento riportate sulla targhetta sembravano aver raggiunto il limite massimo. Tuttavia, la verifica ha individuato la causa. La rilavorazione degli alloggiamenti degli ingranaggi non conformi, scartati durante l’ispezione iniziale con la macchina di misura a coordinate (CMM), ha assorbito il 24% del tempo totale di funzionamento del mandrino.
- Il circuito informale: Oltre 40 operatori e tecnici hanno lavorato fuori linea per eseguire operazioni di sbavatura manuale, rettifica secondaria e nuovi test. L'obiettivo era recuperare i pezzi che presentavano scostamenti dimensionali, causati dall'instabilità termica del fluido da taglio e dall'usura degli inserti degli utensili.
- La distorsione del capitale: La richiesta di investimenti locali era finalizzata all'acquisto di macchinari aggiuntivi per aumentare il volume di produzione che lo stabilimento era già in grado di garantire. Sarebbe bastato stabilizzare i parametri di processo già in uso.
Risultato: la richiesta di spesa in conto capitale è stata annullata
Il leader ad interim di CE ha attuato una riorganizzazione operativa mirata.
- Celle di lavorazione primaria stabilizzate: Sono stati installati sistemi di monitoraggio dell'usura degli utensili ad alta precisione, controlli standardizzati della temperatura del refrigerante e dispositivi di serraggio ricalibrati.
- Sono stati smantellati i buffer di rilavorazione offline: Sono state vietate ulteriori passate di rilavorazione senza l'approvazione scritta del reparto tecnico. Ciò ha reso necessaria una correzione immediata della causa alla radice presso la cella primaria.
- Ore macchina inattive recuperate: Abbiamo riassegnato il tempo recuperato dai mandrini alla produzione programmata per i clienti.
Nel giro di dieci settimane, la resa al primo passaggio è passata dal 74% al 93%. L’intervento ha consentito di sbloccare un aumento del 18% della capacità produttiva di unità conformi alle specifiche a partire dalle attrezzature esistenti. La richiesta di spesa in conto capitale pari a 3,5 milioni di euro è stata completamente eliminata dall’ordine del giorno. Ciò ha permesso di evitare oneri di ammortamento ricorrenti e costi generali permanenti legati al cambiamento, assorbendo al contempo pienamente l’espansione del volume dei clienti.
Questo è il fenomeno che i tre indicatori di capacità sono destinati a individuare: la rilavorazione che assorbe la capacità produttiva, mascherata da carenza di macchinari. Uno stabilimento che possiede già la produzione che sta chiedendo di acquistare nuovamente raramente ne è consapevole. È proprio la separazione della capacità relativa alle unità conformi da tutto il resto che lo stabilimento fa con le ore macchina a rivelarlo.
Domande frequenti
La rilavorazione può causare una carenza nascosta di capacità anche quando lo stabilimento sta rispettando il proprio piano di consegna?
Sì. Ogni ora dedicata alla rilavorazione, alla risaldatura o al nuovo collaudo di un pezzo difettoso è un’ora che lo stabilimento non può dedicare alla produzione di nuovi articoli. La scheda di valutazione delle consegne non lo rileva. La capacità nascosta persa a causa delle rilavorazioni può rimanere ben al di sotto della superficie di uno stabilimento che appare a pieno regime. La quota esatta varia a seconda del processo e delle condizioni delle attrezzature. È proprio per questo che uno stabilimento deve misurarla direttamente, anziché darla per scontata.
In che modo un comitato di gestione del capitale dovrebbe misurare la capacità delle unità redditizie?
Moltiplicare il totale delle ore di funzionamento per il tempo di ciclo previsto. Quindi sottrarre ogni ora impiegata per scarti, rilavorazioni, ispezioni manuali e micro-fermi non programmati. Nel risultato vanno inclusi solo i prodotti che superano l’ispezione al primo passaggio. Qualsiasi quantità inferiore comporta rilavorazioni che consumano silenziosamente capacità all’interno della cifra che il comitato sta utilizzando per giustificare nuove spese.
Il miglioramento della resa dovrebbe avere la precedenza sugli investimenti in conto capitale?
Di solito, sì. Il capitale investito in un processo instabile moltiplica l’instabilità anziché porvi rimedio. Se le attrezzature primarie producono già scarti, una seconda linea non fa altro che raddoppiare il volume della produzione difettosa. Inoltre, raddoppia il numero di addetti alla selezione di cui uno stabilimento ha bisogno per contenere il problema. Stabilire innanzitutto la capacità delle unità conformi consente a un comitato di decidere se aumentare la capacità o ridurre le rilavorazioni. Tale decisione si basa quindi su fatti, non su supposizioni.
Chi dovrebbe fornire i dati alla base di una richiesta di ampliamento della capacità?
Tale verifica dovrebbe essere fornita da un ente indipendente rispetto al sito richiedente. Tale verifica mette a confronto il tempo di funzionamento delle macchine con i dati relativi agli scarti e alle rilavorazioni. Non dovrebbe basarsi esclusivamente sui dati di produzione forniti dal sito stesso. Una perdita di capacità dovuta alle rilavorazioni raramente emerge dai dati forniti dallo stesso sito. Uno stabilimento ha tutte le ragioni per ritenere attendibili i propri dati. Il comitato per gli investimenti necessita di un secondo parere indipendente prima di prendere una decisione.
E se la consegna al cliente fosse già a rischio?
Lo smistamento e il contenimento temporanei possono proteggere le spedizioni nel breve termine, e questa è una scelta legittima. Allo stesso tempo, l’azienda ha comunque bisogno di un mandato dirigenziale per stabilire una capacità di produzione di unità conformi. Tale mandato deve anche risolvere il problema alla radice, ovvero il processo che genera la rilavorazione. Altrimenti, la soluzione temporanea diventa silenziosamente il modello operativo permanente, e la perdita nascosta di capacità diventa semplicemente la nuova normalità.
Il fatto che la rilavorazione assorba la capacità produttiva rappresenta un problema di qualità o un problema di capitale?
Entrambe, all’inizio, ed è proprio per questo che il processo si blocca. La qualità è responsabile del difetto. La pianificazione della produzione, la manutenzione e la pianificazione degli investimenti sono responsabili delle conseguenze. Il problema viene risolto solo quando un dirigente detiene l’autorità su tutti questi aspetti nel loro insieme. Altrimenti, ogni funzione si limita a difendere la propria quota di responsabilità.
Conoscenze correlate e passo successivo
Questa questione relativa alla capacità si aggiunge ad altre due già presenti sul sito di CE Interim. Una è il risvolto finanziario dello stesso problema delle perdite nascoste, in cui uno stabilimento polacco raggiunge il proprio obiettivo di produzione mentre il margine continua a diminuire. L’altra è la soglia di competenza che questa decisione sulla capacità potrebbe eventualmente far scattare, definita nel momento in cui un problema di qualità diventa una questione di riorganizzazione dello stabilimento.
- Quando i conti non tornano: indagare su uno stabilimento ceco senza scatenare il caos
- Quando la produzione viene trasferita in uno stabilimento dell’Europa centrale e orientale, il sito di destinazione diventa il vero fattore di rischio
- Quando la sede centrale DACH deve gestire contemporaneamente operazioni di risanamento in Polonia, Repubblica Ceca e Romania
La decisione che la maggior parte dei comitati di investimento deve affrontare non è se aumentare la capacità produttiva o ridurre le rilavorazioni. Si tratta piuttosto di stabilire quale delle due misure attuare per prima, prima che le rilavorazioni, che assorbono capacità produttiva, si stabilizzino silenziosamente come valore di riferimento. A Partner ad interim di CE può contribuire a stabilire la capacità operativa dell'unità prima della prossima decisione di spesa, non dopo.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL