

Quando un problema di qualità si trasforma in un problema di riorganizzazione dello stabilimento?
In breve
Esiste una soglia riconoscibile oltre la quale un problema di qualità diventa un problema di riorganizzazione dello stabilimento. Non ha nulla a che vedere con la percentuale di scarti. Un problema di qualità diventa un problema di riorganizzazione dello stabilimento a una sola condizione: le decisioni necessarie per risolverlo esulano dall’autorità della funzione responsabile di quel dato. Le azioni correttive seguono il loro corso, eppure le stesse perdite continuano a ripetersi. A quel punto, lo stabilimento di solito ha smesso di considerare il difetto come un’eccezione. L’organizzazione ha silenziosamente riorganizzato la pianificazione della produzione, le priorità di manutenzione, la spesa per le attrezzature e l’organico dei turni attorno a tale problema. A quel punto, chiedere al direttore della qualità di risolvere nuovamente la questione significa pretendere troppo da una sola funzione. La decisione spetta ora a più soggetti.
Il problema che non uscirà mai dall’ordine del giorno
La revisione mensile delle operazioni segue uno schema ormai familiare. Il cruscotto della qualità mostra indicatori rossi persistenti. La resa al primo passaggio rimane bassa sulla linea principale. Il costo interno degli scarti è superiore al budget. Il registro dei reclami dei clienti riporta, mese dopo mese, la stessa non conformità dimensionale.
Nel corso di diversi cicli di rendicontazione, il responsabile della qualità ha presentato un registro completo delle azioni correttive. Il team addetto alla qualità ha completato i diagrammi a lisca di pesce. Ha aggiornato le analisi delle modalità di guasto e dei loro effetti e ha aggiunto dei sensori di ispezione.
Il difetto continua a ripresentarsi. I contenitori degli scarti rimangono pieni, il tavolo di smistamento fuori linea continua ad avere personale addetto e gli straordinari del fine settimana continuano a garantire le spedizioni ai clienti.
Nella sede centrale del gruppo, la reazione naturale è quella di concentrarsi sull’aspetto funzionale. I dirigenti si chiedono perché il reparto qualità non abbia fatto rispettare lo standard. Alcuni valutano la possibilità di sostituire il responsabile della qualità o di avviare un audit aziendale. È una reazione comprensibile. Un indicatore in rosso con un responsabile designato sembra indicare una lacuna in termini di responsabilità. E la responsabilità è proprio ciò che il consiglio di amministrazione dovrebbe verificare.
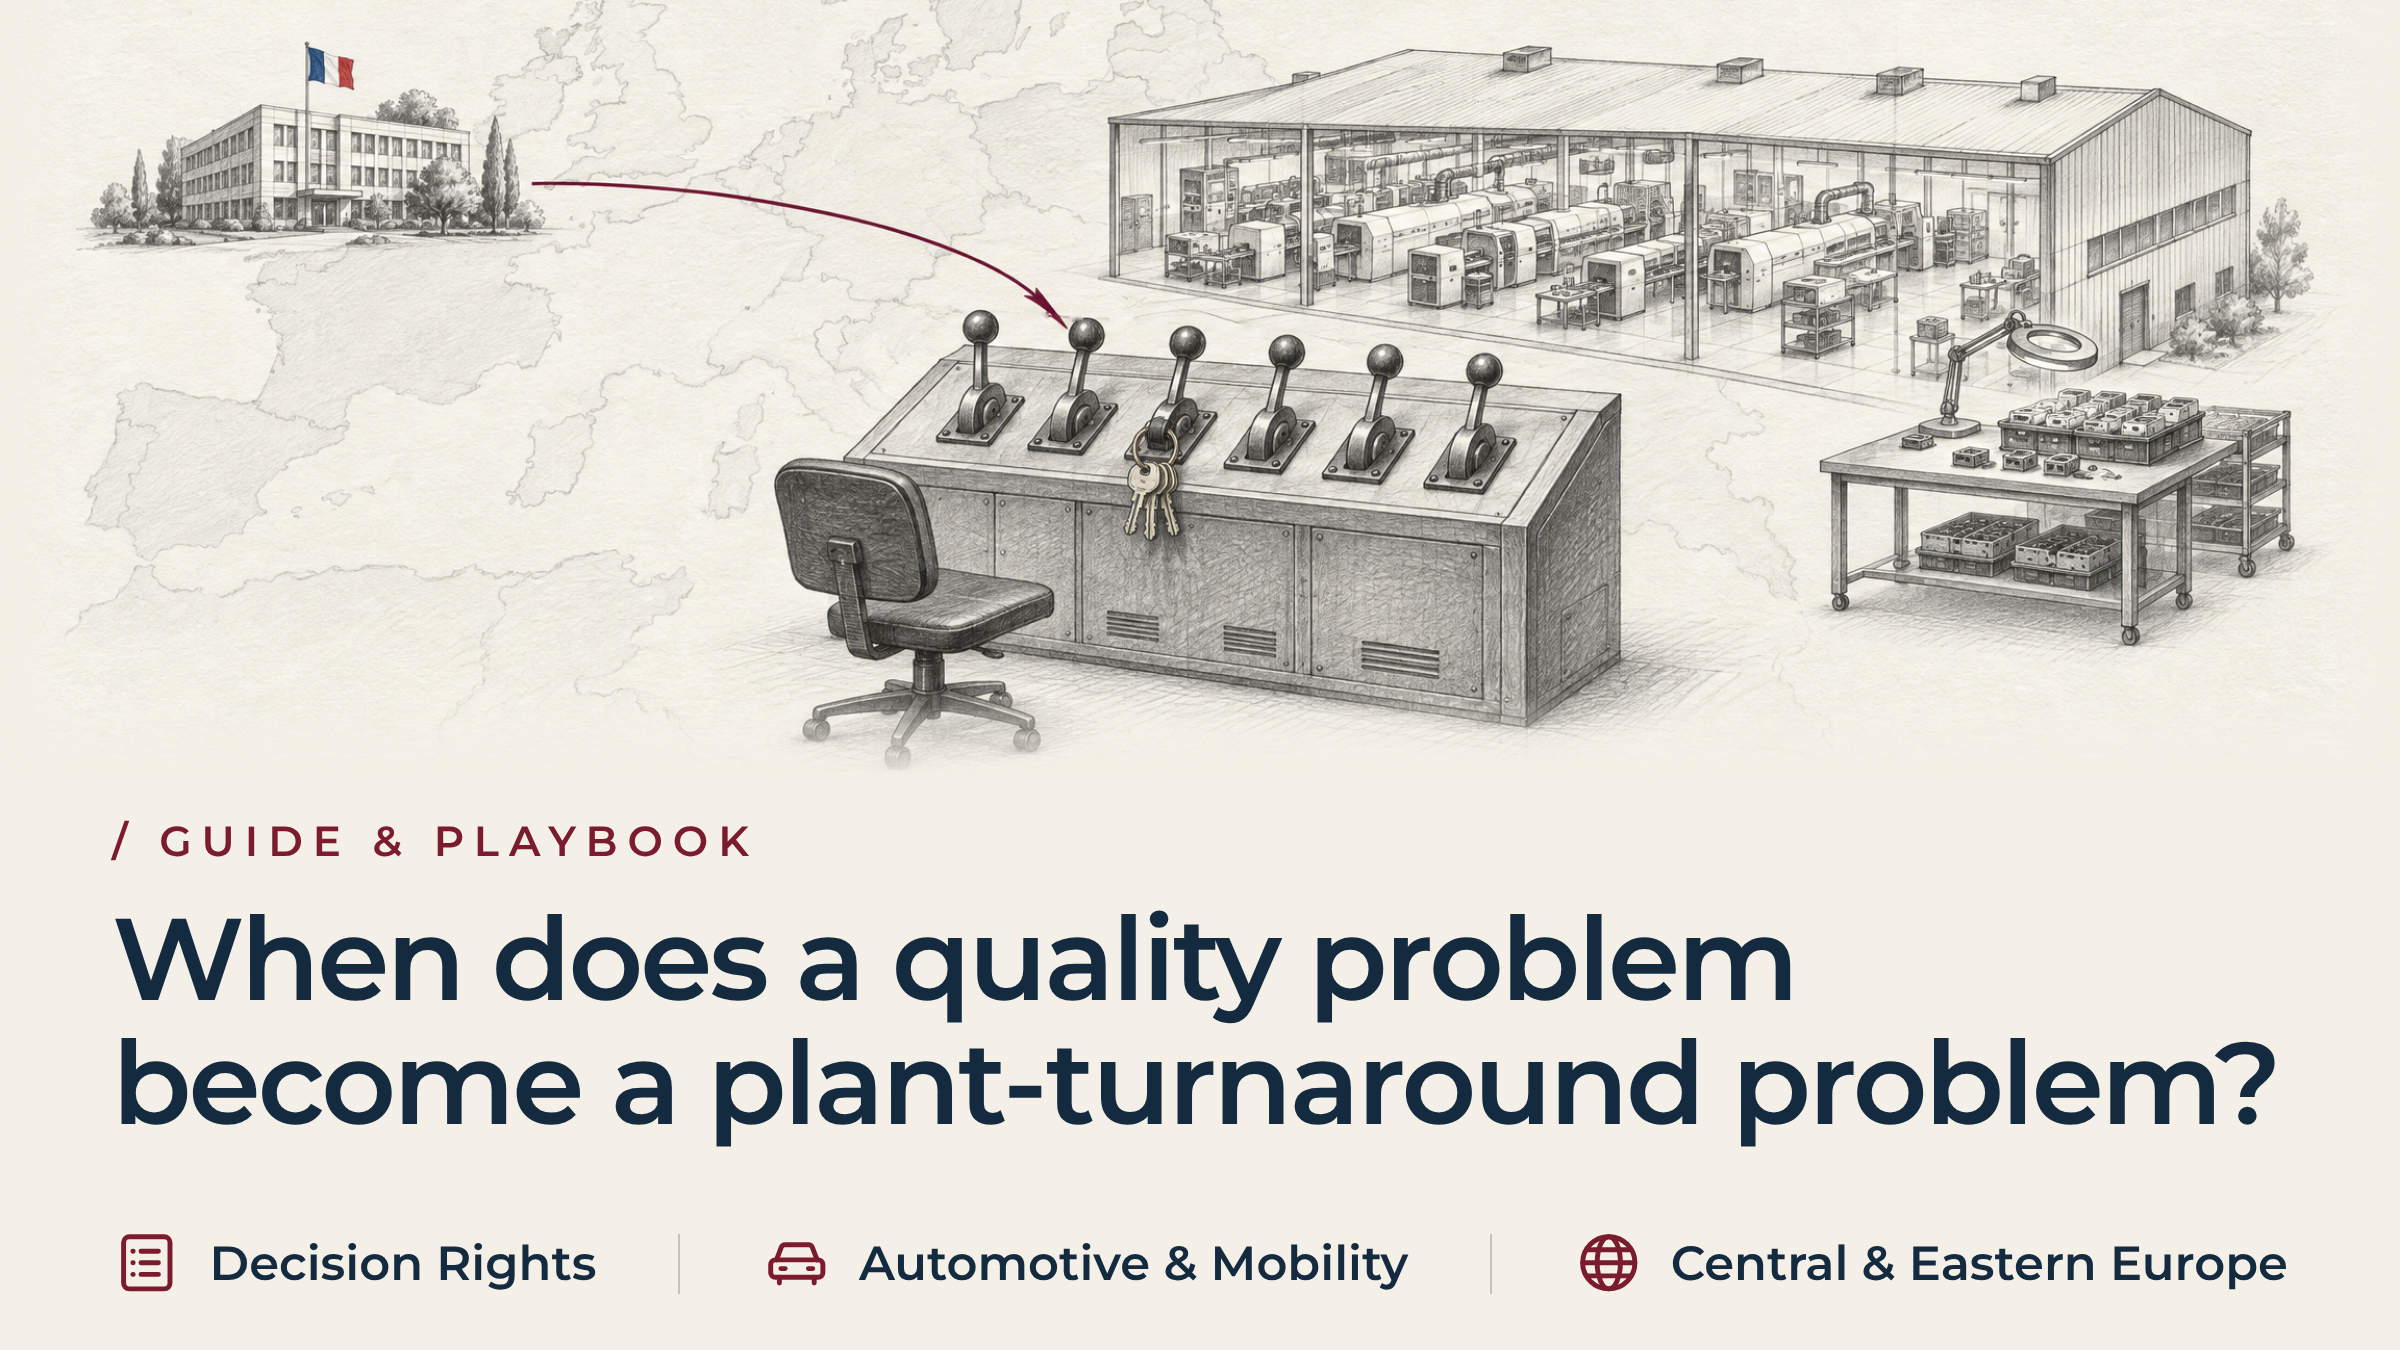
Il problema è che il responsabile della qualità è responsabile dell’indicatore, ma raramente ha il controllo sui sei fattori che lo determinano. Tali fattori sono: la programmazione della manutenzione, il ricondizionamento degli utensili, le specifiche delle materie prime, la velocità della linea di produzione, l’organico per turno e la pianificazione delle consegne ai clienti.
Ritenere un singolo responsabile operativo responsabile di un risultato a livello di sistema non risolverà il problema. Ciò non fa altro che ritardare il momento in cui qualcuno chiederà chi abbia l’autorità per apportare il cambiamento.
Perché il confine è più difficile da percepire quando si tratta di confini internazionali
Quando un gruppo gestisce stabilimenti in diversi paesi, la sede centrale valuta le prestazioni attraverso indicatori standardizzati. I tassi di difettosità in parti per milione, la percentuale di scarti sul fatturato e il numero di casi 8D aperti relativi ai clienti descrivono tutti il sintomo. Ma dicono ben poco su ciò che lo stabilimento ha fatto in silenzio per garantire il proseguimento delle spedizioni.
In fabbrica, le conseguenze commerciali di un fermo linea sono immediate. Supponiamo che uno stampo per stampaggio inizi a perdere precisione dopo quattro ore di utilizzo continuo. I responsabili raramente fermano la pressa per ricondizionare l’utensile, poiché l’arresto comporta il rischio di non rispettare i tempi di consegna. Gli operatori temporanei si occupano invece di smistare i pezzi a mano, sbavare i bordi e reimmettere i componenti non conformi nelle attrezzature secondarie.
Si tratta di una soluzione ragionevole a breve termine per far fronte a un impegno di consegna urgente. La difficoltà sorge quando questa situazione si ripete per un periodo sufficientemente lungo da diventare permanente.
Come una soluzione alternativa diventa il modello operativo
Una soluzione provvisoria come questa di solito resiste per alcuni cicli operativi. Poi smette di essere un’eccezione e inizia a comparire nei documenti di pianificazione dello stesso impianto. Tre cambiamenti tendono a segnare tale cambiamento.
- I programmi di produzione iniziano ad assegnare ore macchina fisse, personale e spazio di lavoro alle operazioni di smistamento e rilavorazione. In questo modo si smette di considerarle come un sovraccarico occasionale.
- Il reparto di ingegneria di produzione redige le istruzioni operative standard per il tavolo di rettifica. In questo modo, la soluzione alternativa assume lo stesso status procedurale del processo approvato.
- Il controllo di stabilimento apre un codice contabile che imputa la manodopera di rilavorazione alle spese generali indirette. In questo modo, tale voce non compare più come scostamento rispetto al costo di processo originario.
Una volta attuate queste tre modifiche, il fatto che la consegna avvenga in modo accettabile non dimostra più che il processo sia stabile. È invece la prova dell’esistenza di un secondo modello operativo non ufficiale, creato per proteggere i dati di produzione del primo. Quello che sembra un singolo caso di difetto di qualità è in realtà un difetto di qualità trasversale. Si estende su sei leve operative: non si tratta di una singola funzione che non funziona come dovrebbe.
Riconoscimento della soglia di intervento per i problemi di qualità negli impianti
Non esiste una percentuale fissa, una regola di escalation universale o un tempo di recupero tipico in grado di definire questo momento. Il profilo dei processi e dei margini di ogni impianto è determinato dai propri vincoli specifici. Una regola numerica generica finirebbe per inventare la precisione anziché diagnosticare la reale situazione dell’impianto. Si ripropone invece una serie coerente di segnali qualitativi. Quattro di essi sono i più rilevanti.
- Le rilavorazioni sono state integrate nella pianificazione standard della produzione. Lo stabilimento assegna formalmente ore macchina, personale e spazio di produzione alle operazioni di smistamento. Non le considera più come un’eccezione da risolvere.
- La causa principale coinvolge più di una funzione. Per risolvere il problema è necessario apportare modifiche congiunte agli intervalli di manutenzione, alle specifiche dei materiali, ai tempi di ciclo della linea e all’organico. Nessun responsabile di funzione ha l’autorità di imporre tali misure ai propri pari.
- Le misure di contenimento stanno consumando la capacità produttiva dello stabilimento e il capitale circolante. Le aree di quarantena, i circuiti di ispezione fuori linea e le scorte non conformi occupano spazio nell’area produttiva. Inoltre, assorbono la liquidità di cui lo stabilimento ha bisogno per la sua produzione principale.
- L'impianto non può eliminare il difetto senza provocare una crisi nelle consegne. Non può programmare la riparazione degli utensili, la revisione di un macchinario o la riprogettazione di un processo senza mettere immediatamente a rischio una spedizione. Ciò significa che ha perso il proprio margine operativo.
Quando queste quattro condizioni si verificano contemporaneamente, affrontare la questione come un problema di qualità non servirà a risolverla. Le decisioni necessarie vanno ormai ben oltre l’ambito della funzione responsabile di tale indicatore. Questo è il vero banco di prova per capire quando la qualità necessita dell’intervento dei vertici aziendali, anziché di un altro ciclo di correzione, ed è il segnale pratico più evidente che un problema di qualità si è trasformato in un problema di riorganizzazione dello stabilimento.
Adattare la portata del mandato alle decisioni, non agli indicatori
Il risanamento dipende dall’adeguamento dell’ampiezza del mandato esecutivo alle decisioni che esso deve coprire. Il dipartimento la cui scheda di valutazione è passata per primo in rosso non dovrebbe determinare tale ampiezza.
dell'AIAG Linee guida CQI-20 per la risoluzione dei problemi integrare il sostegno dei dirigenti e un team interfunzionale in ogni fase del processo strutturato di risoluzione dei problemi. Non considera il lavoro come qualcosa che la funzione qualità porta a termine da sola. Questo approccio è fondamentale. Una fonte esterna a CE Interim considera la non conformità cronica una questione di leadership, non solo una questione che riguarda il reparto qualità.
Per affrontarla in questo modo, bisogna partire dalla contabilità. L'American Society for Quality ha stabilito che costo della qualità Questo quadro di riferimento distingue le spese per la prevenzione e la valutazione dal costo della scarsa qualità in sé. Fornisce allo stabilimento un punto di riferimento trasparente anziché un parametro di riferimento fisso. Applicato a questo difetto, tale costo comprende la manodopera diretta, il materiale scartato, le spese di trasporto straordinarie, la cernita esterna, i tempi di fermo macchina e l’usura degli utensili.
Se considerata come una singola voce nel conto economico dello stabilimento stesso, la necessità di conferire autorità ai dirigenti appare chiara. Spesso è proprio questa operazione contabile a rendere finalmente visibile tale soglia a un consiglio di amministrazione che finora ne aveva percepito le carenze solo in modo frammentario.
Riorganizzare gli incentivi che hanno determinato il difetto
Un mandato commisurato alla decisione deve anche avere l’autorità necessaria per modificare il modo in cui l’organizzazione valuta le persone. Non si tratta solo di ciò che l’organizzazione chiede loro di fare. Tre riorganizzazioni ricorrono con una frequenza tale da meritare di essere menzionate.
- Quando gli obiettivi dei supervisori premiano esclusivamente la produzione giornaliera per unità, questi ultimi tenderanno a opporsi alle interruzioni della linea di produzione necessarie per gli interventi di manutenzione. L’interruzione incide negativamente sul loro rendimento prima ancora che l’intervento produca alcun beneficio.
- Quando l’obiettivo del reparto acquisti è solo la riduzione del costo unitario, continuerà ad acquistare fattori di produzione marginali che generano scarti a valle. Il risparmio è evidente, ma nessuno addebita il costo degli scarti al reparto acquisti.
- Quando l’organizzazione chiede ai supervisori di dare la priorità assoluta alle consegne ai clienti, questi continuano a far funzionare attrezzature instabili. Non le fermano, perché fermarle è l’unica decisione per cui si aspettano di dover rendere conto per prima cosa.
Un mandato credibile ha la legittimità necessaria per anteporre la capacità di processo e la produzione di risultati di qualità riconosciuti a questi incentivi locali. È proprio questa l’autorità che l’organizzazione non ha mai concesso al direttore della qualità.
La dimensione transfrontaliera nella pratica
Per esercitare questa autorità a livello transnazionale occorre una presenza sul posto, non una revisione trimestrale condotta da un altro Paese. Un comitato con sede a Monaco, Zurigo o Parigi può prendere visione dei dati aggregati provenienti dallo stabilimento. Da quella distanza, però, non è in grado di stabilire se il processo approvato garantisca la correttezza di tali dati. È possibile che sia invece un processo non ufficiale, che opera in parallelo, a svolgere tale compito.
Un intervento credibile inizia con una verifica diretta. Il dirigente ispeziona le linee di produzione, esamina le scorte in quarantena e assiste ai passaggi di turno. Parla con gli operatori, gli addetti alla produzione degli utensili e i tecnici di manutenzione, che sanno già dove si trova il vero collo di bottiglia.
Significa anche proteggere l’impianto da interferenze premature mentre è in corso l’intervento. Il fermo di impianti instabili per una revisione degli strumenti comporta una riduzione della produzione per un certo periodo. Il dirigente deve avere l’autorità necessaria per gestire il dialogo con i clienti e con la funzione commerciale presso la sede centrale. Un calo temporaneo non deve essere interpretato come una nuova crisi.
Il consiglio di amministrazione si occupa delle decisioni strategiche: l’impronta del sito, i termini commerciali, gli investimenti di capitale. Il mandato che conferisce riguarda l’esecuzione. Esso comprende la stabilizzazione delle operazioni quotidiane, la ridefinizione delle priorità di manutenzione e produzione e lo sviluppo delle capacità locali necessarie a garantire la continuità della soluzione una volta terminato il mandato.
Caso di studio: quando la crisi di qualità di uno stabilimento di cavi si è trasformata in un mandato di risanamento
Un’azienda francese di primo livello, produttrice di sensori elettronici e gruppi di cablaggio per il settore automobilistico, gestisce uno stabilimento produttivo nell’Europa centro-orientale. L’azienda aveva trascorso quattro mesi alle prese con una crisi di qualità sempre più grave. Il responsabile della qualità dello stabilimento ha attuato una sequenza completa di azioni correttive 8D.
Nulla di tutto ciò ha funzionato. Le linee automatizzate ad alta velocità di saldatura e incapsulamento dello stabilimento continuavano a registrare un tasso di difetti interni del 18%. I ponti di saldatura e le microscopiche cavità di tenuta hanno provocato ripetute segnalazioni di qualità da parte dei clienti e hanno reso probabile un arresto della linea di produzione del cliente.
La dirigenza centrale a Parigi ha interpretato questo episodio, comprensibilmente, come una mancanza di conformità. Ha quindi iniziato a prepararsi a sostituire il responsabile locale della qualità. Successivamente è emerso chiaramente che le cause del problema riguardavano diversi reparti e non erano limitate a uno solo. L’amministratore delegato del gruppo ha quindi deciso di rivolgersi a CE Interim.
CE Interim ha inviato in sede, entro 72 ore dal completamento del briefing sull’incarico, un dirigente ad interim specializzato nel risanamento operativo, accuratamente selezionato e in linea con i requisiti dell’incarico. Il dirigente ha ricevuto un mandato diretto dal consiglio di amministrazione con autorità interfunzionale su pianificazione della produzione, manutenzione, ingegneria degli utensili e qualità.
Risultati dell'audit
Il primo compito del dirigente non era quello di ispezionare nuovamente i giunti saldati, bensì di fare un giro di ispezione, leggere i registri dei turni e chiedere perché il dato non fosse cambiato. Tre elementi, considerati nel loro insieme, fornivano una spiegazione.
- Il responsabile della qualità era responsabile dell’indicatore di prestazione chiave (KPI) relativo ai guasti, ma non aveva alcuna autorità sul programma di produzione. Gli obiettivi assegnati ai supervisori premiavano solo la produttività giornaliera, quindi l’incentivo funzionava in modo errato: ignorare gli avvisi dei sensori termici e ritardare la sostituzione delle punte di saldatura proteggeva i risultati di un supervisore più che segnalare un fermo macchina.
- Il reparto acquisti di gruppo stava lavorando per raggiungere un obiettivo aziendale di riduzione dei costi. Era passato a un fornitore di flussante più economico senza averne verificato l’idoneità per le linee automatizzate ad alta velocità. Nessuno aveva chiesto al reparto qualità di approvare quella decisione.
- Lo stabilimento aveva messo in piedi in sordina un’attività parallela che impiegava trenta tecnici interinali. Questi rielaboravano a mano e risaldavano gli alloggiamenti difettosi dei sensori sotto lampade di ingrandimento. Ciò comportava un costo aggiuntivo di 45.000 euro a settimana per la gestione dei difetti, non previsto nel bilancio, che nessuno aveva mai presentato al consiglio di amministrazione come cifra complessiva.
Cosa è cambiato in sette settimane
Poiché il mandato riguardava l’intero sistema, e non solo la qualità, l’esecutivo ha apportato tre modifiche in successione.
- Le celle automatizzate instabili sono state fermate per trentasei ore. Ciò ha consentito al team di revisionare le vasche di saldatura ad onda, ricalibrare i profili termici e ripristinare le specifiche del flussante originariamente certificate.
- Gli obiettivi relativi al volume lordo delle unità per i capoturno sono stati sostituiti con la resa accettata al primo passaggio. Ciò ha eliminato l’incentivo a far passare un’unità difettosa a valle anziché fermare la linea.
- Le tabelle di rilavorazione offline sono state completamente eliminate. Un lotto non conforme ora comporta l’immediata sospensione della cella e la segnalazione al supervisore, anziché una correzione manuale discreta.
Nel giro di sette settimane, la resa al primo passaggio sulle linee automatizzate ha raggiunto il 96,5%. I reclami dei clienti relativi alla qualità sono scesi a zero. Lo stabilimento ha sciolto il team di rilavorazione esterno e ha eliminato 1,9 milioni di euro di costi annualizzati legati a difetti e rilavorazioni. Per ottenere tutto ciò non è stato necessario un nuovo direttore della qualità. Ciò che serviva era un’autorità che andasse oltre la funzione qualità, che facesse capo al direttore operativo e che avesse la facoltà di bloccare l’utilizzo di attrezzature instabili, riorganizzare la manutenzione e ridefinire gli incentivi dei supervisori nell’ambito di un unico mandato coordinato.
Domande frequenti sulla soglia di intervento per i problemi di qualità negli impianti
Cosa fa sì che una non conformità nella produzione rimanga un problema di qualità, anziché diventare un problema di risanamento?
La classificazione rimane quella relativa alla qualità fintantoché la causa rientra nell’ambito di una singola funzione e le responsabilità sono chiare. La correzione non dovrebbe comportare modifiche al programma di produzione, al budget per le attrezzature o al piano di organico. Nel momento in cui la correzione richiede decisioni che esulano dall’ambito di competenza del reparto qualità, la classificazione dovrebbe essere modificata di conseguenza.
Quali sono i primi segnali che indicano che un problema di qualità richiede l'intervento dei vertici aziendali, anziché un altro ciclo di azioni correttive?
Le azioni correttive che si ripetono senza portare a risultati duraturi sono un segnale precoce. Lo stesso vale per gli straordinari in costante aumento mentre il volume di produzione rimane invariato, un tavolo di rilavorazione sempre in disuso e un programma di produzione generale che prevede silenziosamente una riserva per gli scarti.
Il fatto di elevare un problema di qualità a mandato di riorganizzazione significa che il direttore della qualità ha fallito?
No. Un difetto cronico ha solitamente cause che riguardano diversi ambiti: manutenzione, approvvigionamento, programmazione e pianificazione della produzione. La funzione non ha fallito. Il problema è diventato più grande delle competenze ad essa attribuite, e vale la pena spiegare questa distinzione direttamente al direttore della qualità.
A chi dovrebbe spettare il mandato di risanamento una volta superata la soglia?
A ricoprire questo ruolo dovrebbe essere un dirigente operativo: una persona con potere decisionale diretto in materia di programmazione, manutenzione, investimenti in attrezzature e gestione del personale. Deve occupare una posizione sufficientemente elevata all’interno dell’organizzazione da poter agire in tutte queste funzioni senza dover richiedere un’approvazione separata per ciascuna di esse. È proprio questa posizione di rilievo, e non un semplice cambio di titolo per il direttore della qualità, che permette effettivamente a uno stabilimento di superare questa soglia.
Quanto tempo dovrebbe attendere il consiglio di amministrazione prima di ricorrere a misure più incisive?
Il limite è di due cicli. Se il difetto persiste in entrambi e il lavoro straordinario o la selezione fuori linea continuano a garantire la consegna piuttosto che un processo stabile, il comitato dovrebbe segnalare il problema ai livelli superiori. Non dovrebbe attendere un terzo ciclo per confermare la tendenza.
Allineare l'autorità esecutiva alla realtà operativa
Lasciare che un problema cronico di qualità persista all’interno di un reparto operativo non tutela l’organizzazione. Ciò tende a provocare una continua erosione dei margini e ricorrenti reclami da parte dei clienti. Inoltre, pone il responsabile della qualità nella posizione di dover rispondere di decisioni per le quali l’organizzazione non gli ha mai conferito l’autorità necessaria.
Conoscenze correlate e passo successivo
La domanda fondamentale non è se il reparto qualità stia lavorando con sufficiente impegno, bensì se l’autorità già presente all’interno dell’azienda sia sufficiente per le decisioni che il problema richiede in questo momento. Laddove ciò non fosse il caso, un colloquio con un Partner ad interim di CE è un passo successivo ragionevole.
Altre letture:
- Direttore finanziario ad interim o consulente per la ristrutturazione: chi ripristinerà il controllo della liquidità in uno stabilimento polacco in difficoltà?
- Perché la ricerca di un direttore di stabilimento a tempo indeterminato procede troppo lentamente durante un intervento di manutenzione in produzione
- Direttore di stabilimento ad interim, COO o CEO: chi dovrebbe guidare la ripresa ungherese?
CE Interim offre una leadership esecutiva transnazionale per trasformazioni aziendali critiche in contesti caratterizzati da pressioni operative. Quando uno stabilimento manifatturiero europeo ha superato la soglia critica che richiede un risanamento a causa di problemi di qualità, CE Interim può intervenire.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL