

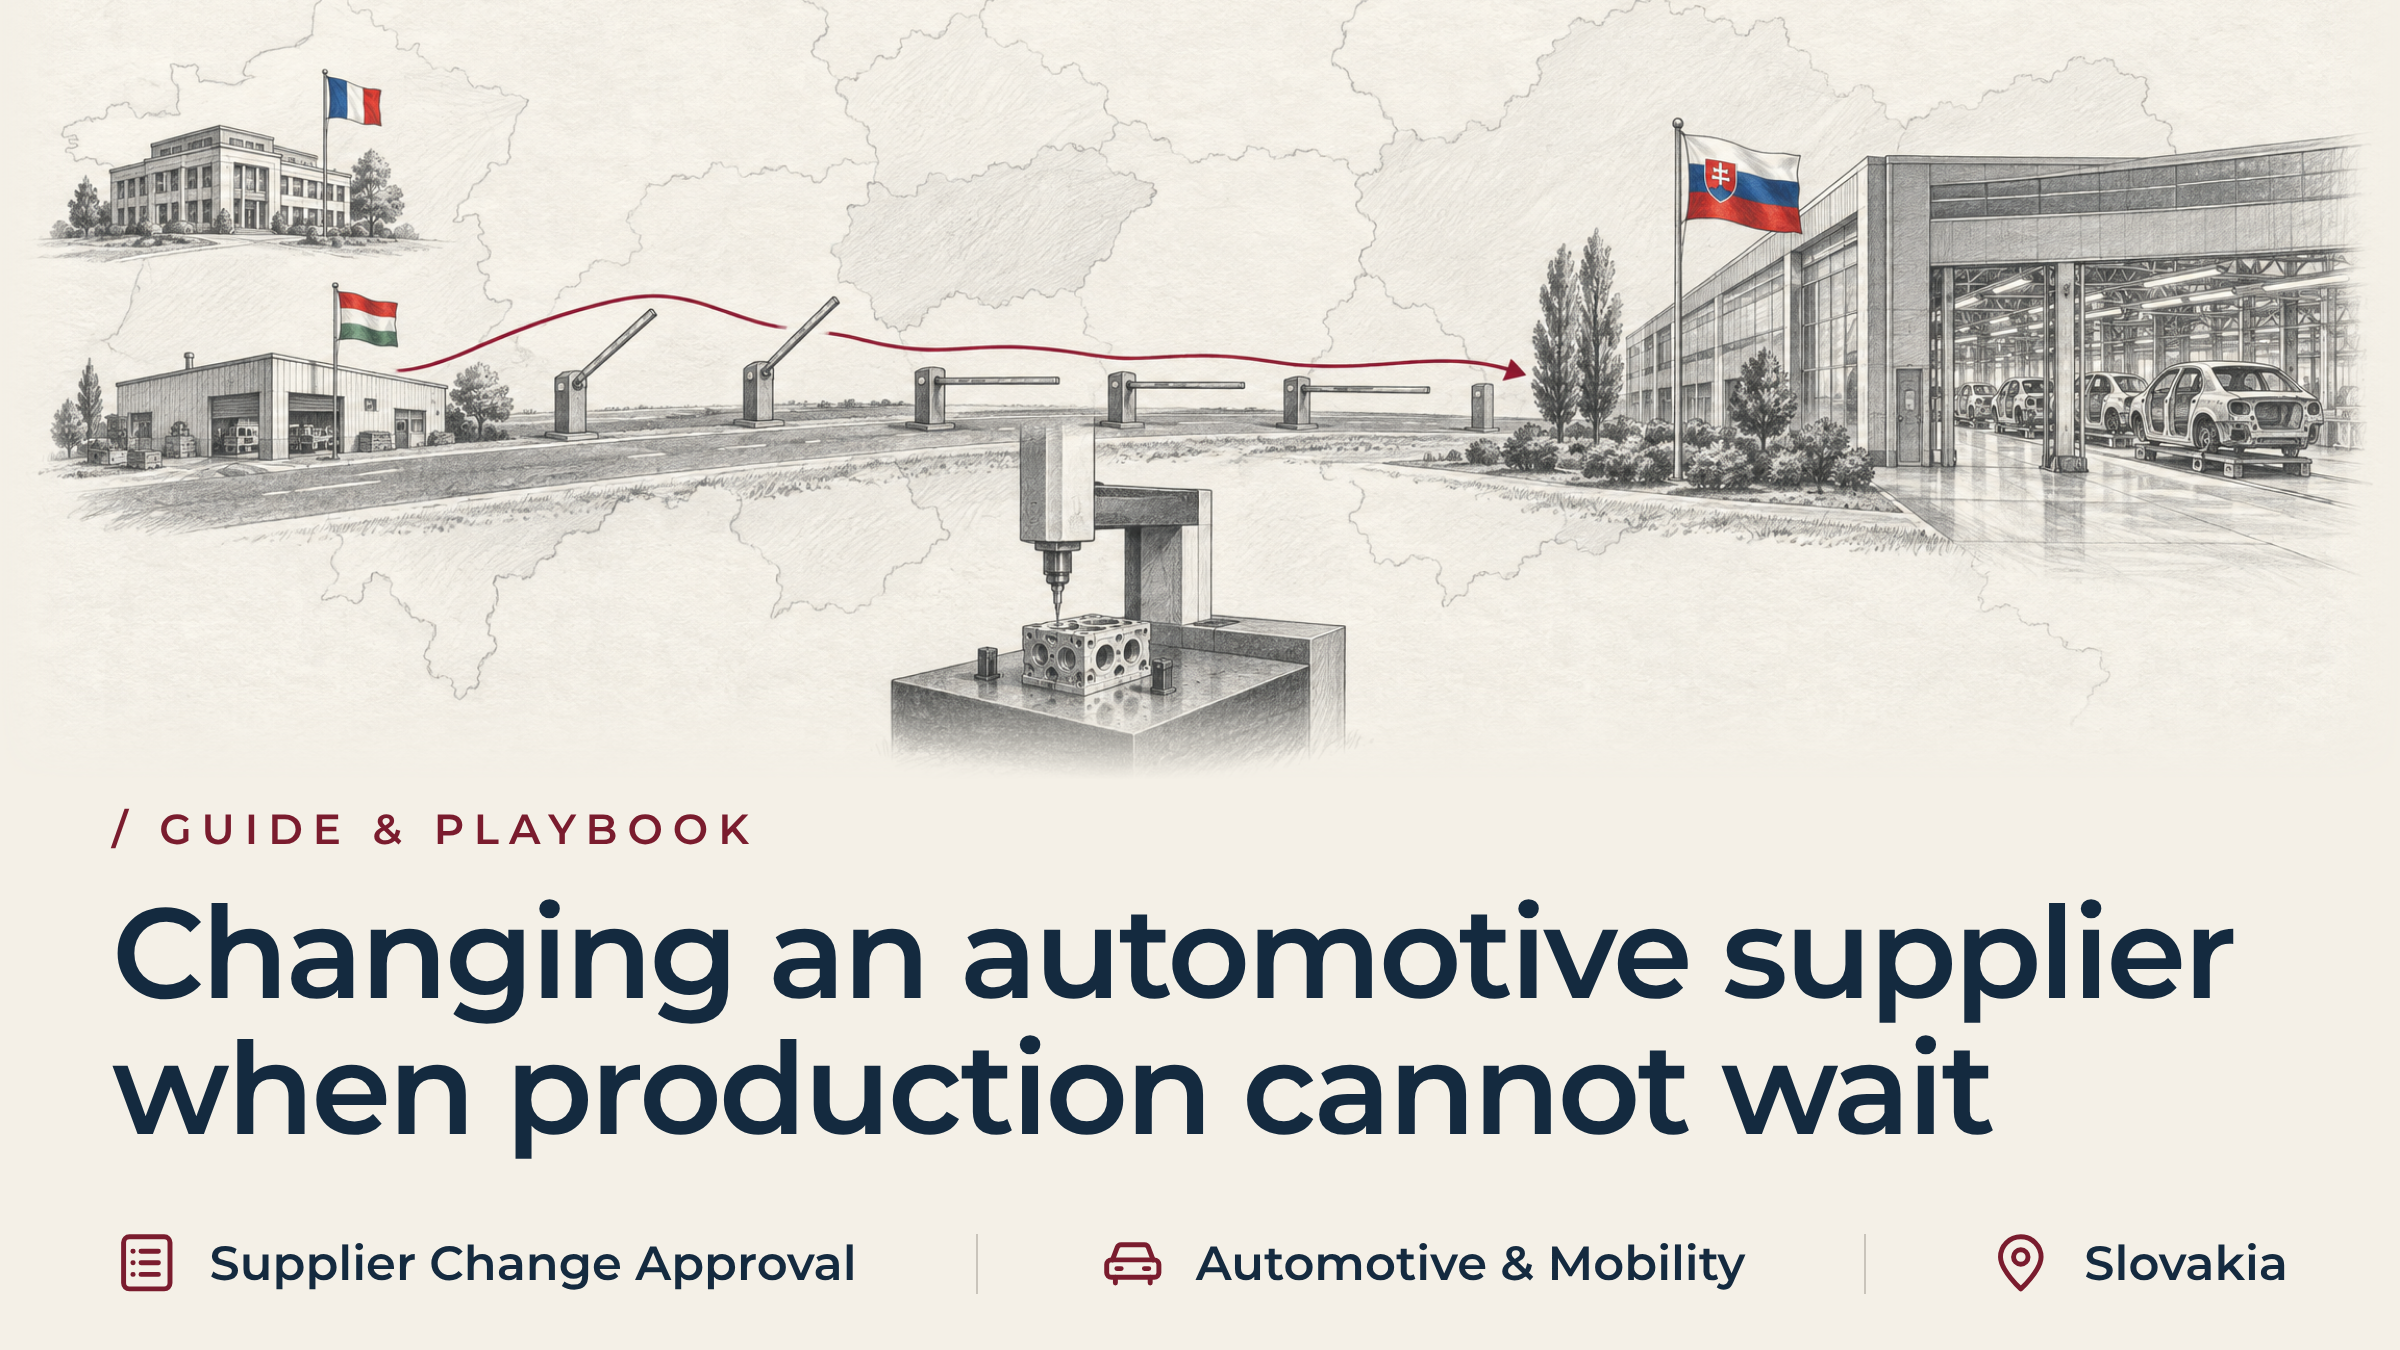
Cambiare fornitore nel settore automobilistico quando la produzione non può attendere
In breve
Un fornitore automobilistico sostitutivo può presentare un'offerta di prezzo e spedire campioni di componenti entro pochi giorni dall’interruzione. Nulla di tutto ciò costituisce l’approvazione del cambio di fornitore. La disponibilità commerciale, l’accettazione tecnica, l’approvazione da parte del cliente interessato e la verifica della capacità produttiva sono quattro controlli distinti. Ciascuno ha un proprio responsabile e una propria documentazione di verifica. Un dirigente incaricato della gestione del passaggio coordina questi controlli. Nessuno può rinunciare a uno di questi controlli per garantire il rispetto di una data di consegna. Solo la parte dotata dell’autorità necessaria, all’interno della stessa organizzazione di qualità del cliente, può chiuderlo.
Il fattore scatenante: perché un preventivo non equivale all’approvazione di un cambio di fornitore nel settore automobilistico
È uno scenario ben noto a qualsiasi team addetto agli acquisti o alla qualità che abbia dovuto gestire un’interruzione nella fornitura da parte di un fornitore. Un fornitore storico smette di consegnare, oppure fa capire che lo farà a breve. Il reparto acquisti agisce rapidamente e trova un sostituto. Quest’ultimo offre un preventivo competitivo, una capacità produttiva confermata e campioni di pezzi che, a prima vista, sembrano accettabili. All’interno dell’azienda, il problema può iniziare a sembrare risolto.
Non è così. Una quotazione conferma l’interesse commerciale, nient’altro. Un campione dimostra che un team attento è in grado di realizzare un pezzo a mano sotto lo sguardo attento di tutti. Nessuna delle due cose conferma che il fornitore alternativo sia in grado di garantire i volumi, le tolleranze e la tracciabilità richiesti dal cliente effettivo. Nessuna delle due cose conferma che il cliente, nei cui veicoli verrà montato il pezzo, abbia accettato di accoglierlo.
Il primo compito dirigenziale consiste nel definire con precisione la modifica. Il percorso di approvazione non è uniforme all’interno della base fornitori. Un prodotto potrebbe figurare nell’elenco delle fonti approvate dal cliente stesso, con una propria procedura di modifica documentata. Un altro potrebbe invece presentare caratteristiche di sicurezza o normative che richiedono una notifica completa di modifica tecnica.
Partire dal presupposto che un unico percorso sia sufficiente a coprire ogni aspetto interessato è il modo in cui un team di approvvigionamento perde settimane di cui non disponeva. Quella prima decisione conta più delle pratiche burocratiche che ne seguono. È essa a determinare se l’approvazione del cambio di fornitore sia addirittura possibile entro i tempi che il reparto acquisti ha già promesso.
Cosa stabiliscono effettivamente il PPAP e l’approvazione dei componenti di produzione nell’approvvigionamento automobilistico
La qualificazione dei fornitori sostitutivi nel settore automobilistico avviene attraverso un meccanismo noto come “approvazione dei componenti di produzione” (PPAP). L’Automotive Industry Action Group sviluppa e pubblica Il PPAP serve a confermare una cosa: che il processo di un fornitore sia in grado di produrre costantemente componenti conformi durante un ciclo di produzione effettivo. Deve farlo alla velocità richiesta dall’azienda, non solo su un campione di prova realizzato con cura in laboratorio.
È proprio questa distinzione ad avere il peso maggiore. Un pezzo realizzato lentamente, a mano, con attrezzature di sviluppo può sembrare identico a uno prodotto in serie con attrezzature di produzione. I due possono comunque comportarsi in modo diverso quando entrano in gioco la deriva dimensionale, l’usura degli utensili e le variazioni di movimentazione. L’approvazione dei pezzi di produzione serve proprio a individuare tale discrepanza prima che raggiunga un veicolo. Non esiste per rallentare l’attività aziendale fine a se stessa.
Non stabilisce una tempistica unica e universale, né un livello di approvazione o un'eccezione consentita. Ogni cliente definisce i propri requisiti per un determinato componente, una linea di prodotti e una categoria di rischio. Tali requisiti variano a seconda dei clienti e dei componenti.
Un dirigente incaricato di gestire il cambio di fornitore dovrebbe basarsi sulla documentazione attuale del cliente, non su un'ipotesi generica del settore. È quella documentazione a stabilire quali prove siano necessarie per una specifica approvazione.
Le cinque fasi preparatorie tra la qualificazione dei fornitori sostitutivi e la disponibilità effettiva delle forniture
Un modo per rendere visibile questo coordinamento a un dirigente non specializzato è quello di suddividere la preparazione in cinque fasi distinte. Ogni fase ha un proprio responsabile e i propri criteri di verifica. La sequenza riportata di seguito rappresenta uno schema generale per un cambio di fornitore nell’ambito del PPAP. Sono il cliente e il prodotto in questione a determinare i criteri di verifica effettivi, il livello di approvazione e la durata di ciascuna fase, non una formula fissa.
- Opzione commerciale: L'ufficio acquisti verifica i termini contrattuali, la titolarità degli stampi e i requisiti di base in materia di qualità del fornitore. Da questa fase di valutazione non deriva alcun impegno produttivo.
- Prove tecniche: I reparti Qualità e Progettazione verificano la conformità dimensionale e dei materiali rispetto al disegno e alle specifiche effettive. A tal fine utilizzano le attrezzature di produzione effettivamente impiegate dal fornitore, non un campione da banco.
- Decisione del cliente, ove applicabile: Il cliente destinatario decide se la modifica richieda un'approvazione definitiva, un accordo provvisorio o un'eccezione documentata. È inoltre il cliente a stabilire le condizioni. L'azienda acquirente non può prendere questa decisione da sola.
- Produzione ripetibile: Una prova di funzionamento alla velocità richiesta, effettuata direttamente sull'attrezzatura di produzione, dimostra che il processo è stabile. Il fatto che un lotto abbia superato il controllo qualità non è sufficiente a dimostrarlo.
- Data di arrivo prevista: L'impianto di ricevimento verifica il componente nei propri sistemi, lo ispeziona all'arrivo e lo smista alla linea di produzione. Si tratta di una fase distinta dal superamento dei controlli precedenti.
Un’azienda può superare rapidamente le prime fasi e trovarsi comunque a settimane di distanza dalla fase cinque. È proprio quando si tratta la fase uno come se fosse la fase cinque che le decisioni di approvvigionamento d’emergenza vanno a finire male.
Ridurre le interruzioni nella catena di approvvigionamento del settore automobilistico: garantire il rispetto degli impegni di consegna
La prima data realistica prevista dal piano di approvvigionamento e la data che i team di pianificazione dovrebbero garantire ai clienti non coincidono. Un preventivo confermato, un campione perfetto e un fornitore entusiasta contribuiscono tutti a creare pressione affinché venga indicata una data ottimistica. I dati raccolti in ciascuna fase del processo non confermano ancora tale data.
Un dirigente incaricato di coordinare la risposta dovrebbe far sì che la pianificazione e gli impegni nei confronti dei clienti procedano al ritmo delle fasi di approvazione. Non possono procedere più velocemente delle fasi che sono state effettivamente completate. Il reparto Qualità potrebbe confermare gli elementi tecnici, mentre il cliente interessato non ha ancora deciso in merito al percorso di approvazione.
Quel margine rimane aperto indipendentemente da quanto indicato dal programma del fornitore stesso. Promettere una data prima dell’approvazione del cambio di fornitore è rischioso. Trasforma un’ipotesi di pianificazione interna in una promessa esterna che l’azienda potrebbe non essere in grado di mantenere. La tutela del rapporto con il cliente dipende da questa disciplina più che dalla rapidità.
Governance e leadership: chi dovrebbe coordinare il processo di approvazione del cambio di fornitore
Non tutti i cambiamenti di fornitore richiedono l’inserimento di un dirigente dedicato proveniente dall’esterno. Un responsabile di programma interno o un direttore della qualità potrebbero già disporre del tempo e dell’autorità necessari a tal fine. Potrebbero inoltre avere l’autorevolezza trasversale necessaria per coordinare gli acquisti, la progettazione e il rapporto con il cliente. È quella persona che dovrebbe guidare la risposta. Aggiungere ulteriori figure dirigenziali non fa che creare un livello in più, senza apportare ulteriori capacità.
La leadership esecutiva temporanea trova la sua ragion d'essere in una situazione diversa. Gli uffici acquisti, qualità e pianificazione gestiscono ciascuno la propria parte del processo decisionale. Nessuno ha una visione condivisa su quali porte rimangano aperte. Oppure è lo stesso rapporto con il cliente ad aver bisogno di un referente di alto livello e credibile, che garantisca l'integrità della qualificazione nonostante le pressioni legate alle scadenze.
Il ruolo della leadership temporanea consiste nel coordinare la sequenza delle operazioni e la responsabilità. Essa non acquisisce l’autorità di accettare o rilasciare un componente per conto del cliente. Tale autorità rimane esattamente dove l’organizzazione di qualità del cliente stesso l’ha attribuita.
L’approvvigionamento dei prodotti sostitutivi, la documentazione relativa alla qualificazione e gli impegni di consegna a volte finiscono per seguire percorsi separati, senza un unico responsabile. È proprio in questo momento che occorre sollevare la questione dell’approvazione del cambio di fornitore con un partner ad interim di CE. La discussione può estendersi al mandato più ampio in cui tale questione si inserisce.
Caso di studio nel settore automobilistico: approvazione accelerata del cambio di fornitore e qualificazione PPAP provvisoria
Un importante produttore francese di sistemi frenanti per il settore automobilistico di primo livello gestiva uno stabilimento di assemblaggio con 700 dipendenti nella Slovacchia occidentale. Lo stabilimento forniva blocchi valvole idraulici per il controllo elettronico della stabilità (ESC) direttamente agli stabilimenti di assemblaggio automobilistico principali in Germania e Francia.
Il fornitore italiano di valvole a spola in alluminio micro-lavorate con precisione, con cui lo stabilimento aveva un rapporto di fornitura consolidato, è stato colpito da un incendio idraulico di gravi proporzioni. L’incendio ha distrutto la sua linea di lavorazione CNC multimandrino specializzata. Il fornitore ha dichiarato forza maggiore, confermando che sarebbero stati necessari almeno cinque mesi per mettere in funzione i macchinari sostitutivi.
Lo stabilimento di assemblaggio slovacco disponeva di scorte di sicurezza sufficienti per soli sei giorni. Un fermo delle linee di assemblaggio ESC causerebbe l’arresto di tre importanti stabilimenti di assemblaggio di veicoli OEM entro sette giorni. Tale fermo comporterebbe penali contrattuali per inattività pari a 55.000 euro all’ora.
Il reparto acquisti ha individuato un fornitore alternativo specializzato nella lavorazione meccanica di precisione nel nord dell’Ungheria, dotato di torni di tipo svizzero con capacità compatibili. Il fornitore si è offerto di iniziare immediatamente la lavorazione dei pezzi utilizzando attrezzature prototipali.
Tuttavia, il responsabile della qualità OEM del cliente a Wolfsburg ha lanciato un severo avvertimento. Nello specifico, la spedizione di unità ESC contenenti componenti provenienti da un fornitore non approvato e non pienamente conformi al livello 3 del PPAP comporterebbe l’immediato blocco della produzione dei veicoli, audit di contenimento da parte del cliente e il rifiuto di tutte le spedizioni.
Coinvolgere la dirigenza esecutiva nella qualificazione d’emergenza dei fornitori del settore automobilistico
Di fronte a un’imminente interruzione della linea produttiva del valore di svariati milioni di euro e a un forte stallo tra la velocità degli acquisti e il rispetto degli standard di qualità richiesti dai clienti, il Direttore operativo del Gruppo ha incaricato CE Interim.
CE Interim ha assegnato un dirigente già sottoposto a verifica, in linea con il mandato e vincolato da un accordo di riservatezza, in qualità di Direttore della catena di approvvigionamento ad interim in loco. Il dirigente era pronto a iniziare una volta completata la presentazione del mandato. La governance della trasformazione, guidata dal partner istituzionale, ha supportato il mandato per tutta la sua durata, coordinando direttamente la leadership esecutiva a Parigi e le operazioni dello stabilimento in Slovacchia.
Analisi della catena di fornitura: colmare il divario tra campioni prototipali e capacità PPAP in serie
Giunto presso lo stabilimento slovacco entro quarantotto ore, il dirigente ad interim ha condotto immediatamente una verifica tecnica e della catena di approvvigionamento:
- Divario nelle capacità dei fornitori: Il fornitore ungherese subentrato era tecnicamente competente. Tuttavia, i suoi campioni iniziali erano stati prodotti su una macchina di sviluppo fuori linea con sbavatura manuale. Il fornitore non disponeva di maschere di serraggio per la produzione. Inoltre, il suo sistema di ispezione ottica automatizzata non era stato programmato per la geometria critica della valvola.
- Rischio di escalation da parte dei clienti: Il reparto approvvigionamenti aveva richiesto una rinuncia completa da parte del cliente. L’OEM aveva respinto categoricamente tale richiesta, considerandola un tentativo di aggirare i controlli tecnici fondamentali per la sicurezza su un componente frenante primario.
- Vero buffer di consegna: Le scorte nette utilizzabili nello stabilimento slovacco erano sufficienti per esattamente 4,2 giorni di produzione.
Interventi operativi per accelerare l'approvazione dei cambiamenti da parte dei fornitori del settore automobilistico
Il dirigente ad interim ha messo in atto tre interventi operativi decisivi nel corso di un mandato di otto settimane dedicato alla gestione della crisi:
- Riorganizzazione del rapporto con i clienti e negoziazione di un PPAP provvisorio: Il direttore ad interim si è recato a Wolfsburg per incontrare direttamente il vicepresidente responsabile della qualità dei fornitori dell’OEM. Presentando un piano di qualificazione trasparente e giustificabile, il dirigente ha negoziato un’autorizzazione formale di deroga provvisoria di livello 3 PPAP della durata di sessanta giorni. L’accordo consentiva le spedizioni di produzione a condizione che venisse rispettato un protocollo obbligatorio di contenimento per il lancio sicuro. Tale protocollo richiedeva una selezione offline al 100% da parte di terzi e una verifica dimensionale tramite CMM prima del rilascio dei componenti.
- Industrializzazione degli stampi in loco sotto supervisione e produzione a ritmo di serie: Il dirigente ad interim ha inserito un ingegnere esperto in qualità nel settore automobilistico presso lo stabilimento di lavorazione ungherese. Nel corso di dodici giorni consecutivi, il team ha messo in funzione attrezzature di produzione dedicate a più cavità e ha programmato sistemi automatizzati di ispezione visiva. Il team ha inoltre eseguito una prova formale di produzione a ritmo di produzione di 300 pezzi in base al takt time del cliente. Tale prova ha dimostrato indici di capacità di processo pari a Cpk 1,78 su tutti i parametri di sicurezza.
- Logistica sincronizzata per il lancio in sicurezza transfrontaliero: Il dirigente ha istituito un corridoio di trasporto espresso dedicato che collega il fornitore ungherese, un laboratorio indipendente di ispezione metrologica con sede a Győr, e lo stabilimento di assemblaggio slovacco. Le schede tecniche giornaliere delle macchine di misura a coordinate (CMM) venivano caricate direttamente su un portale condiviso accessibile ai revisori della qualità dell’OEM, garantendo così una tracciabilità completa prima che i componenti entrassero nelle celle di assemblaggio.
Risultati: prevenzione dei fermi linea degli OEM e conseguimento della piena convalida seriale PPAP
Nel giro di otto settimane, l’approvazione accelerata del cambio di fornitore ha garantito la piena stabilità operativa:
- Zero fermi linea presso i clienti OEM: Ha garantito la continuità ininterrotta delle consegne a tutti gli stabilimenti di assemblaggio dei veicoli dei clienti, evitando richieste di risarcimento per interruzioni della linea di produzione per un valore superiore a 3,2 milioni di euro.
- Prestazioni di qualità impeccabile: Ha consegnato oltre 45.000 microvalvole di precisione durante il periodo di deroga provvisoria, senza registrare alcun difetto (in termini di parti per milione, PPM) né alcun guasto alla linea di assemblaggio.
- Approvazione definitiva e permanente del PPAP: Abbiamo completato tutte le prove di resistenza metallurgica, la documentazione relativa alla capacità di processo e l'approvazione formale del PPAP di Livello 3 entro sette settimane, con due settimane di anticipo rispetto alla scadenza fissata dall'OEM.
- Sicurezza a lungo termine grazie al doppio approvvigionamento: Ha trasformato una risposta di emergenza a una crisi in una fonte di approvvigionamento secondaria permanente e competitiva in termini di costi, che ha consentito di ridurre i costi unitari dei componenti del 6%.
Domande frequenti sull’approvazione dei cambiamenti dei fornitori del settore automobilistico e sul PPAP
Un preventivo iniziale del fornitore costituisce una prova della prontezza alla produzione nel settore automobilistico?
No. Un preventivo conferma l’interesse commerciale, i prezzi indicativi e la capacità teorica. La prontezza alla produzione dipende da tre fattori distinti. Le attrezzature di produzione effettive del fornitore devono dimostrare una capacità di lavorazione verificata. Deve poi seguire la conferma della conformità dimensionale e dei materiali. Il cliente interessato deve inoltre decidere quale iter di approvazione richieda la modifica.
Cosa verifica il PPAP in caso di cambio di fornitore di ricambi nel settore automobilistico?
L'approvazione dei componenti di produzione serve a confermare un unico aspetto: il processo di produzione di un fornitore deve garantire la produzione costante di componenti conformi durante un ciclo produttivo effettivo, al ritmo richiesto dall'azienda. Un singolo campione non è sufficiente. I requisiti specifici per l'approvazione del cambio di fornitore dipendono dal cliente e dal prodotto in questione, non da un modello standard fissato dal settore.
L'urgenza produttiva può far sì che vengano aggirati i requisiti di approvazione per il cambio di fornitore da parte dell'OEM?
L'urgenza modifica la sequenza, non il requisito. Laddove la produzione non possa attendere il completamento dell'intero processo di approvazione, il cliente interessato può accettare un accordo provvisorio o temporaneo. Tale accordo è supportato da un'ulteriore ispezione di contenimento. La decisione spetta comunque al cliente, secondo i propri termini documentati.
Chi dovrebbe coordinare l'approvazione del cambio di fornitore e gli impegni di consegna?
Un unico responsabile dovrebbe occuparsi sia della sequenza di preparazione che dell’impegno di consegna nei confronti del cliente. Tale responsabile potrebbe essere un responsabile di programma interno oppure un dirigente a tempo determinato incaricato specificatamente per questo mandato. In entrambi i casi, una sola persona coordina l’intero processo di approvazione del cambio di fornitore. La suddivisione delle responsabilità tra gli uffici acquisti, qualità e pianificazione comporta il rischio di una promessa di consegna ottimistica basata su un componente non ancora approvato.
Conoscenze correlate e passo successivo
Una sostituzione fattibile non equivale a una sostituzione approvata. Le quattro fasi sopra indicate determinano se tale lacuna comporti il mancato rispetto di una scadenza o il blocco di un veicolo presso la linea di produzione del cliente. Un cambio di fornitore approvato con troppa leggerezza può comunque portare al blocco di un veicolo, a un audit di contenimento o a una promessa non mantenuta.
Altre letture:
- Quando diversi impianti della CEE stanno ridimensionando la propria capacità produttiva contemporaneamente, chi stabilisce l’ordine in cui apportare le modifiche?
- La produzione si sta trasferendo in Slovacchia. Chi è responsabile del piano di capacità dello stabilimento di destinazione?
- Nel 2026 i fornitori automobilistici europei non potranno permettersi un buon volume di produzione a margini scarsi
CE Interim offre servizi di leadership dirigenziale transfrontaliera. Un dirigente già selezionato, in linea con il mandato e vincolato da un accordo di riservatezza (NDA), è pronto a iniziare non appena completata la presentazione del mandato, sotto la guida di un partner per l’intera durata dell’incarico. A Partner ad interim di CE può aiutare a stabilire quali cancelli rimangono aperti e chi dovrebbe chiuderli.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL