

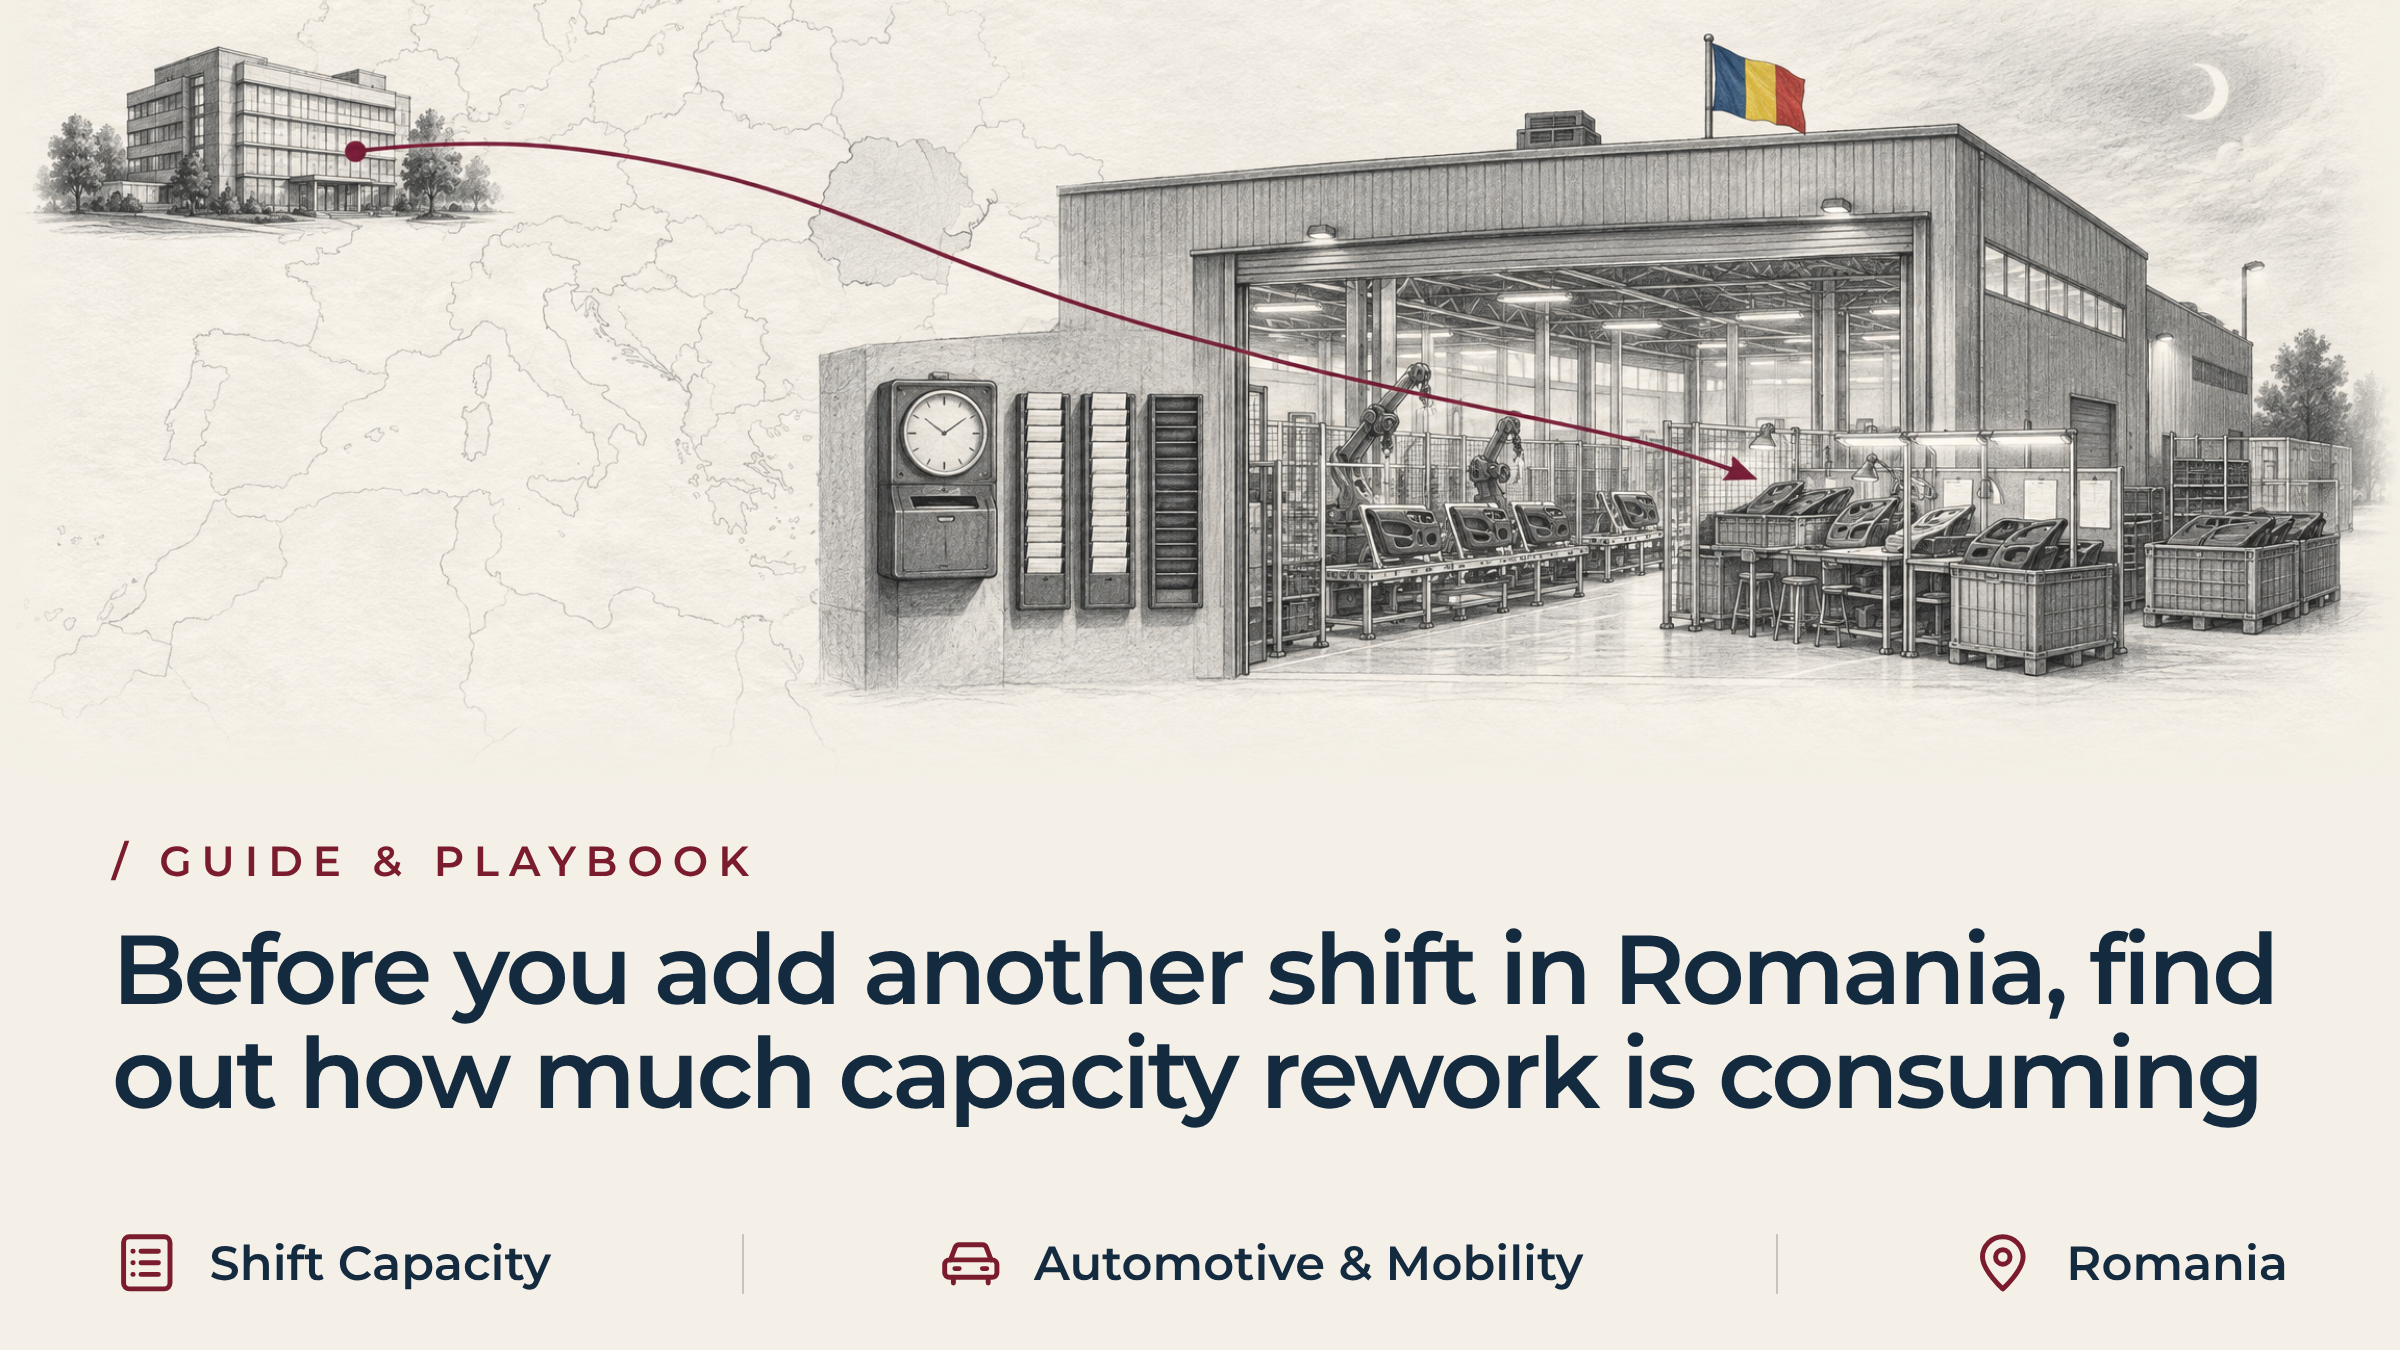
Prima di aggiungere un altro turno in Romania, verifica quanta capacità produttiva viene assorbita dalle rilavorazioni
In breve
Uno stabilimento rumeno ha chiesto alla sede centrale di approvare un nuovo turno o l’assunzione di ulteriori operatori per garantire le consegne ai clienti. Prima che qualcuno firmi, il direttore finanziario del gruppo ha bisogno di un dato fondamentale. Alla base della richiesta c’è una questione di produzione che riguarda l’aggiunta di un turno o la riduzione delle rilavorazioni, non solo una richiesta di personale. La risposta dipende dalla percentuale della capacità produttiva retribuita dello stabilimento che giunge già al cliente sotto forma di prodotto finito. Le rilavorazioni, lo smistamento e le lavorazioni ripetute possono consumare silenziosamente tale capacità molto prima che si verifichi una vera e propria carenza. La decisione di aggiungere un turno o ridurre le rilavorazioni in produzione dovrebbe basarsi su un dato quantificato, non solo sul programma di consegna.
La richiesta sulla scrivania del direttore finanziario
La richiesta arriva solitamente accompagnata da una chiara motivazione. Uno stabilimento a Timisoara, Arad o Brasov sta operando quasi al limite della propria capacità nominale. Le pianificazioni dei clienti si stanno espandendo. I supervisori stanno utilizzando tutte le ore di straordinario a loro disposizione. L’amministratore delegato nazionale avverte che, per far fronte ai volumi già impegnati, occorre più personale sulla linea di produzione.
L'approvazione dell'organico può sembrare una scelta efficiente dal punto di vista del direttore finanziario del gruppo. Le tariffe orarie rumene continuano a reggere bene il confronto con quelle dei siti dell'Europa occidentale. Il rischio commerciale di non rispettare una data di consegna fissata dall'OEM può superare il costo salariale di un turno in più, almeno sulla carta. La sede centrale è solitamente riluttante a contestare la gestione locale quando è in gioco una linea di prodotti destinata a un cliente.
Tale riluttanza è comprensibile. Ed è proprio qui che la questione di fondo viene silenziosamente sorvolata.
Perché è difficile individuare a distanza le operazioni di rilavorazione nascoste nella produzione
I report di gruppo tengono traccia dei dati aggregati relativi alla produttività: unità spedite, efficienza nominale della linea, rispetto dei tempi di consegna. Questi dati confermano che la produzione è in corso. Raramente, però, indicano quante ore retribuite sono state impiegate per realizzare due volte la stessa unità accettata.
La richiesta di capacità giunge alla sede centrale sotto forma di un singolo numero associato a un rischio di consegna. Il vincolo alla base di quel numero si trova solitamente in un reparto di produzione che nessuno alla sede centrale ha mai visitato. Uno stabilimento sotto pressione per garantire le spedizioni raramente fermerà una linea di produzione per correggere la causa alla radice del problema. È più veloce assegnare un altro operatore a un banco di smistamento. In questo modo, la questione della capacità viene silenziosamente riformulata come un problema di personale.
Dal punto di vista dell’azienda, sembra che si tratti di tutelare il rapporto con il cliente. Dal punto di vista del gruppo, sembra che si tratti di crescita organica. Nessuna delle due visioni è sbagliata, e nessuna delle due risolve da sola la questione. È proprio per questo che la decisione richiede una verifica, non una supposizione.
Segnali chiave che indicano come la riorganizzazione stia determinando un aumento delle richieste di capacità produttiva per lo stabilimento in Romania
Una richiesta di aumento dell’organico non è, di per sé, sufficiente a risolvere la questione. Diversi segnali concreti indicano che a determinare tale richiesta sia la necessità di rielaborare il lavoro, non il volume.
- Le ore retribuite crescono più rapidamente della produzione. Le ore retribuite in tutto lo stabilimento aumentano più rapidamente rispetto alle unità accettate e spedite che vengono prodotte. La produttività commerciale oraria diminuisce silenziosamente anche quando la linea sembra essere in piena attività.
- Banchi di smistamento fissi in ogni turno. I banchi di smistamento manuale o di rettifica situati accanto alla linea principale impiegano personale in ogni turno. Questi operatori risultano come addetti alla produzione diretta sui registri, ma dedicano il loro tempo al recupero dei pezzi scartati.
- Gli straordinari si sono concentrati sulle rielaborazioni, non sul volume. Gli straordinari nel fine settimana e di notte sono destinati principalmente allo smaltimento dei lotti in quarantena e alla ripetizione dei test sui prodotti al limite, non a un effettivo aumento del volume di lavoro.
- Resa al primo passaggio inferiore a quella che arriva al cliente. La resa al primo passaggio nelle celle primarie è nettamente inferiore a quella che arriva al cliente. L'intervento manuale nelle fasi successive della linea di produzione colma tale divario.
Quando diversi segnali si presentano contemporaneamente, un nuovo turno aumenta il volume di una linea che già produce materiale difettoso due volte. Non aumenta la capacità produttiva. Ogni segnale risponde alla stessa domanda nello stesso modo: più ore, meno produzione di qualità.
Tre passaggi per risolvere il dilemma tra "aggiungere un turno" e "ridurre le rilavorazioni"
Ogni richiesta di questo tipo dovrebbe superare una fase preliminare prima di arrivare al Consiglio. La fase inizia con una singola domanda mirata: quale è attualmente la produttività dell’impianto per ora retribuita, considerando la manodopera diretta, il personale interinale e gli straordinari?
Una risposta credibile segue solitamente tre passaggi.
- Garantire una buona produttività per ogni ora retribuita. Stabilire una buona produzione per ora retribuita come unico indicatore operativo. Contare solo le unità che superano l'ispezione primaria al primo ciclo. L'indicatore non deve mai conteggiare un pezzo rilavorato una volta come produzione e un'altra volta come volume.
- Distinguere la carenza dalla perdita recuperabile. Distinguere la carenza strutturale dalla perdita di processo recuperabile. Un modello di valutazione dei costi dei guasti, come quello della VDA (l’associazione tedesca dell’industria automobilistica) mantiene, considera le rilavorazioni, la cernita e gli scarti come categorie monetizzabili. Non li considera invece come una variazione di manodopera accettabile.
- Scegli la risposta adeguata. Solo una volta completati i primi due passaggi, scegliere tra tre possibili soluzioni: ripristinare il processo sulla linea esistente; aggiungere un supporto temporaneo mentre è in corso il ripristino; oppure optare per una capacità permanente effettiva, qualora il vincolo si rivelasse reale.
Impegnarsi a svolgere un terzo turno prima che questa sequenza giunga al termine comporta un costo fisso difficile da annullare. Al nuovo contratto sono solitamente associati indennità di turno, indennità di trasporto e contributi previdenziali. In molti paesi europei, l’introduzione di un nuovo schema di turni comporta inoltre la consultazione del comitato aziendale.
Una volta che i volumi tornano alla normalità, tale orientamento tende a persistere. Ecco perché la decisione spetta al COO o al CFO del gruppo, con la consulenza di chi si occupa della diagnosi in loco, e non solo al responsabile dei turni.
Gestione dell'inflazione del costo del lavoro e controllo degli stabilimenti all'estero
La funzione che ha richiesto la capacità raramente fornisce i dati che consentirebbero di risolvere la questione. La direzione dello stabilimento fornisce i dati relativi alla produttività e agli straordinari. Il reparto finanziario fornisce il confronto dei costi. Nessuno in sede centrale è abbastanza vicino alla linea di produzione per verificare che i due dati descrivano lo stesso risultato.
Non si tratta di una mancanza di fiducia. La sede centrale opera sulla base di rapporti aggregati perché una struttura con più sedi lo richiede. La dirigenza locale garantisce le spedizioni previste perché la sede centrale le ha affidato tale compito.
Tale decisione richiede una base di fatti verificati su cui entrambe le parti possano fare affidamento. La sua creazione spetta solitamente a un Interim Plant Manager o Interim COO, affidato congiuntamente dal sito e dal dipartimento finanziario del gruppo, in modo che nessuna delle due parti valuti il proprio lavoro.
La situazione dei costi in Romania rende la posta in gioco più alta ora piuttosto che in futuro. Secondo i dati di Eurostat, nel marzo 2026 i costi del lavoro nel settore manifatturiero sono aumentati del 6,3% su base annua, in calo rispetto al picco del 17,7% registrato l’anno precedente. indice del costo del lavoro. Una nuova iniziativa avviata oggi comporta comunque costi maggiori nel corso del suo ciclo di vita rispetto a quanto sarebbe costata la stessa decisione un anno fa. Questo è un motivo in più per cui la decisione non può attendere il prossimo ciclo di bilancio.
Caso di studio: eliminazione dell'estensione dei turni in uno stabilimento automobilistico di Timisoara
Un fornitore di primo livello di rivestimenti interni per il settore automobilistico gestisce uno stabilimento con 850 dipendenti a Timisoara. Ha chiesto alla sede centrale di approvare l’assunzione di 55 operatori a tempo indeterminato in più e l’introduzione di un turno continuativo nel fine settimana. Tale modifica comporterebbe un aumento stimato di 1,4 milioni di euro all’anno in termini di costo del personale e premi. L’obiettivo è far fronte a un aumento del 15% degli ordini da parte degli OEM.
Prima di approvare i contratti, un direttore di stabilimento ad interim è incaricato di condurre un’analisi diagnostica incentrata sulla produttività oraria. Da tale analisi emergono tre aspetti.
- Trentotto operatori ai banchi di rilavorazione. Trentotto operatori per turno lavorano lontano dalla linea principale, su banchi provvisori. Si occupano della sbavatura fuori linea, del reinserimento manuale delle clip e della ricollatura dei componenti scartati dalle celle di saldatura principali.
- Dispositivi di fissaggio per saldatura che causano difetti di adesione. I dispositivi di fissaggio principali stanno perdendo pressione di serraggio e si stanno disallineando. Ciò causa difetti di incollaggio in circa il 12,5% dei gruppi assemblati.
- 4.500 ore al mese nascoste nelle rilavorazioni. Lo stabilimento impiega oltre 4.500 ore di manodopera retribuita al mese per le rilavorazioni e le ispezioni fuori linea. Tale costo non compare da nessuna parte come voce di bilancio a sé stante.
Esecuzione della sequenza di recupero operativo per ottenere una resa di primo passaggio più elevata
Una volta che la diagnosi ha distinto la carenza strutturale dalla perdita recuperabile, la risposta segue le stesse tre fasi. In questo esempio, il direttore ad interim dello stabilimento le applica alla linea primaria anziché all’organico.
- Per prima cosa, stabilizza gli elementi di fissaggio. Il direttore ad interim dello stabilimento provvede innanzitutto a stabilizzare i dispositivi di fissaggio, installando pressostati di serraggio e definendo una routine di manutenzione standard per le punte di saldatura.
- Smontare i banchi di rilavorazione. Il direttore ad interim dello stabilimento smantella quindi i banchi di rilavorazione provvisori e reinserisce i trentotto operatori nella produzione primaria, anziché trasferirli a un nuovo turno.
- Introdurre una disciplina gestionale quotidiana. Il direttore di stabilimento ad interim garantisce il rispetto delle procedure di gestione quotidiane in ogni cella. I tabelloni di produzione orari e i cicli di lavoro standard mantengono i risultati ottenuti e vengono comunicati congiuntamente alla direzione finanziaria del sito e del gruppo fino a quando il modello non si sarà dimostrato efficace.
In questa illustrazione, la resa primaria al primo passaggio passa dall’81 al 95 per cento nell’arco di otto settimane. La produttività oraria lorda aumenta del 22%. Ciò è sufficiente affinché lo stabilimento possa assorbire l’intero aumento di volume dell’OEM nell’ambito dell’attuale regime a due turni. Il terzo turno proposto, con un costo annuo di 1,4 milioni di euro, diventa superfluo. Ecco come si presenta in pratica la soluzione del problema.
Domande frequenti: Rielaborazione degli impianti e capacità in termini di organico
Come si calcola una buona produttività oraria nel settore manifatturiero?
Dividere il numero totale di unità accettate che superano l’ispezione primaria nel primo ciclo per il totale delle ore pagate. Includere la manodopera diretta, il personale interinale e gli straordinari. Il calcolo esclude le unità recuperate grazie alla rilavorazione, quindi non conteggi mai due volte lo stesso pezzo. Ciò garantisce un confronto equo quando un gruppo valuta se aggiungere un turno in più o se sistemare la linea già esistente.
L'aumento degli straordinari è indice di una reale carenza di personale?
Non necessariamente. Gli straordinari spesso indicano difficoltà nel processo piuttosto che una crescita dei volumi. Nei turni notturni e del fine settimana si procede spesso allo smistamento, alla riparazione o al nuovo collaudo dei componenti che hanno presentato difetti durante la giornata lavorativa standard. Ciò può sembrare uno sforzo in più, ma non aggiunge alcun risultato concreto. Uno stabilimento può sembrare pienamente utilizzato e tuttavia non raggiungere un buon livello di produzione. È proprio questo divario che la domanda mette in luce.
Cosa dovrebbe verificare il reparto di finanza aziendale prima di approvare un turno aggiuntivo?
Esaminare la resa al primo passaggio giornaliera delle celle primarie e il totale delle ore impiegate per la rilavorazione e la selezione fuori linea. Verificare il volume fisico degli scarti rispetto alla distinta base e il tempo di ciclo effettivo del collo di bottiglia. Sono questi dati, e non solo il programma di consegna, a fornire una risposta adeguata.
Assumere più operatori può risolvere i problemi di instabilità dei processi di impianto?
Raramente. L’aggiunta di operatori a un processo instabile di solito complica la gestione e aumenta la confusione. Ciò può far aumentare il numero di pezzi non conformi anziché ridurlo, senza risolvere la causa alla radice. L’aumento del personale non può sostituire una soluzione adeguata a tale problema.
Come gestire le rilavorazioni quando la consegna al cliente è già a rischio?
Una selezione o un contenimento temporaneo possono proteggere le spedizioni nel breve termine. È necessario abbinarli a uno sforzo immediato e responsabile volto a risolvere la causa alla radice. Altrimenti, il contenimento diventa silenziosamente il modello operativo permanente che la decisione iniziale avrebbe dovuto mettere alla prova. Considerare il contenimento come una soluzione permanente è esattamente l’errore che questo test è stato concepito per evitare.
Conoscenze correlate e passo successivo
Questa decisione è una delle tante in cui la sede centrale ha bisogno di una base di dati verificati prima di poter agire con sicurezza, che si tratti di un turno di lavoro, di un posto vacante in una filiale o di un contratto che non segue automaticamente l’attività aziendale.
Approfondimenti:
- Quando il controllo da parte della sede centrale diventa il problema successivo
- I contratti che non fanno parte dell'attività
- Perché la disciplina sul posto di lavoro viene meno negli stabilimenti rumeni di proprietà tedesca
Un direttore di stabilimento ad interim o un direttore operativo ad interim, in linea con il mandato, può definire tale base fattuale ed entrare in carica entro 72 ore dal completamento del briefing sul mandato, prima che venga presa la decisione definitiva sull’aggiunta di un turno o sulla riduzione delle rilavorazioni.
La decisione di aumentare la produzione o ridurre le rilavorazioni non dovrebbe mai trasformarsi in un costo che nessuno può più recuperare, e vale la pena sollevare la questione con un Partner ad interim di CE prima che la decisione diventi definitiva.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL