

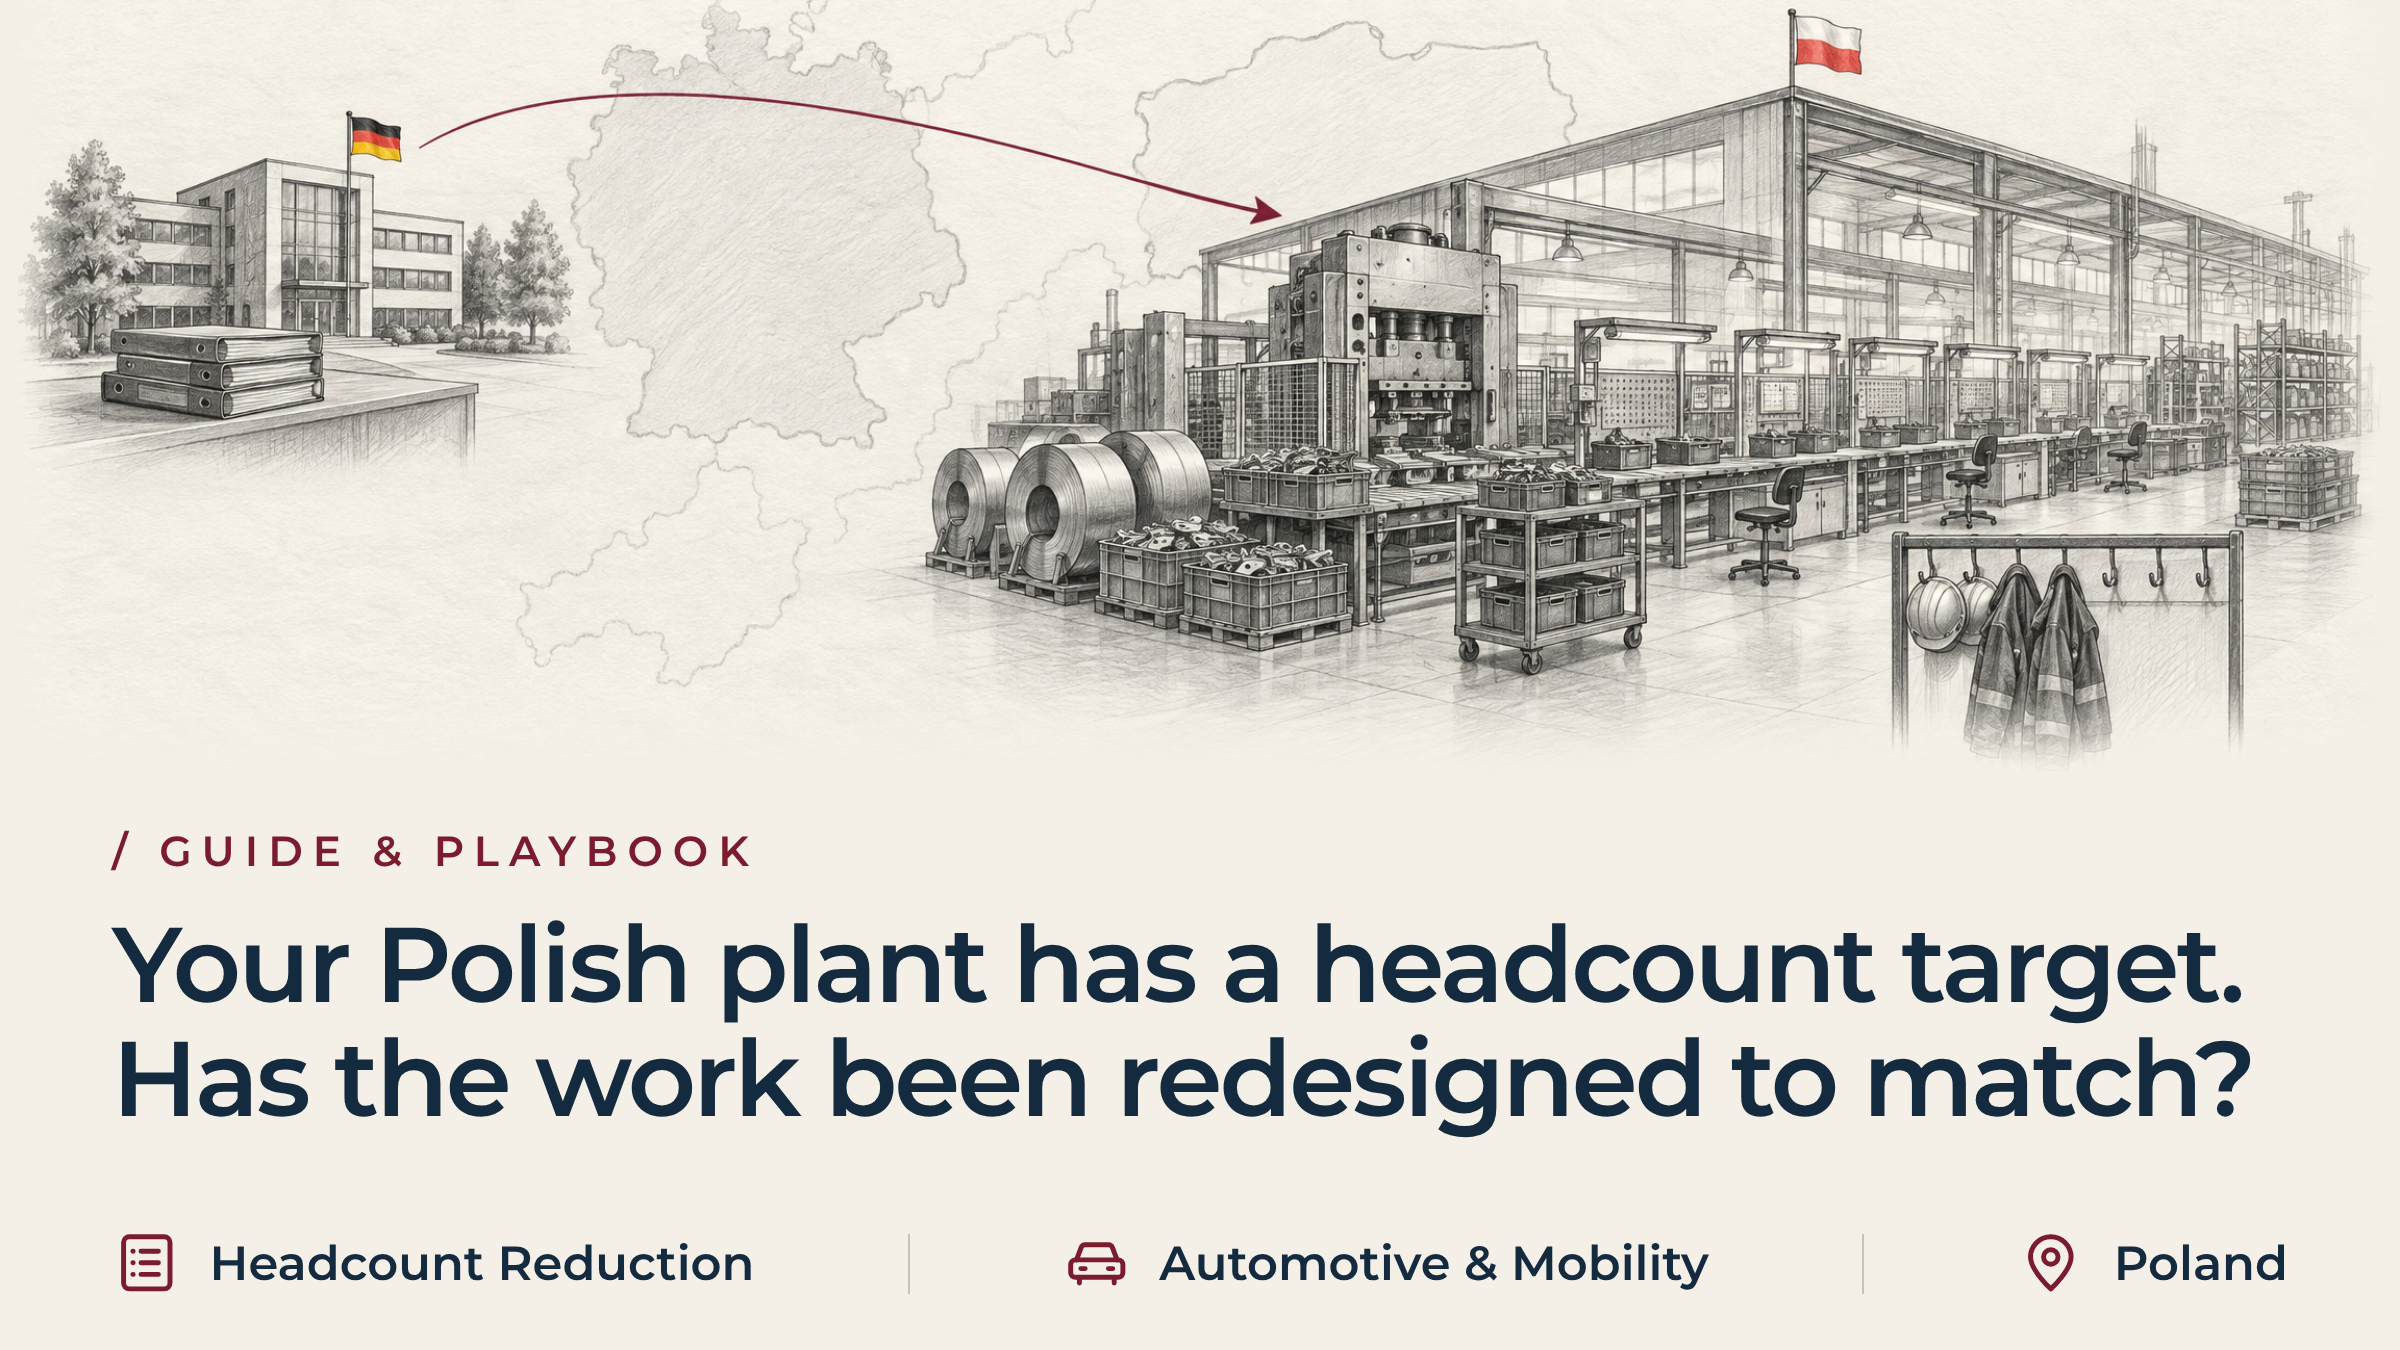
Vaš poljski obrat ima ciljno število zaposlenih. Ali je bilo delo ustrezno prilagojeno temu cilju?
Na kratko
Zmanjšanje števila zaposlenih v tovarni zmanjša stroške plač, ne pa tudi dela, ki so ga opravljali zaposleni. Upravni odbor v Münchnu, Zürichu ali Parizu odobri 15- do 25-odstotno zmanjšanje števila zaposlenih v poljski tovarni. Določi rok za izvedbo, načrt pa se običajno pri tem konča. Obseg naročil, obveznosti glede dobave in standardi kakovosti se ne zmanjšajo, da bi se prilagodili manjši ekipi. Obrat zapolni vrzel z nenačrtovanimi nadurnimi urami, opuščenim vzdrževanjem in neuradnimi rešitvami, ki tiho zmanjšujejo dobiček. Pri verodostojnem zmanjšanju se še pred odhodom zaposlenih določi, katero delo se ustavi, katero se prenese in katero se nadaljuje z manj osebja.
Glavni povod: cilji za zmanjšanje števila zaposlenih v obratih, določeni od zgoraj navzdol brez vpogleda v poslovanje
Upravni odbor družbe odobri cilj zmanjšanja števila zaposlenih v tovarni poljske proizvodne hčerinske družbe. V poročilu o poslovnih rezultatih ali pregledu za vlagatelje je bilo opozorjeno na poslabšanje marže v celotni evropski mreži. Finančna služba skupine določi cilj, o katerem ni mogoče pogajati. Število zaposlenih v proizvodnji in posrednih oddelkih se mora do konca drugega četrtletja zmanjšati za petnajst do petindvajset odstotkov.
Časovni okvir je določen, sedež pa dodeli proračunska sredstva za odpravnine. Oddelek za človeške vire začne pogovore z lokalnim podjetniškim odborom. Finančni oddelek skupine spremlja predvideno zmanjšanje števila delovnih mest v preglednici v Nemčiji ali Švici, več sto kilometrov stran od proizvodnje.
Število strank se ni zmanjšalo v skladu z zmanjšanjem proračuna za delovno silo. Načrti proizvajalcev originalne opreme (OEM) za naslednji mesec kažejo na stabilno povpraševanje. Kazenske klavzule za zamujene roke dobave ostajajo stroge, tolerance glede kakovosti dobaviteljev pa ne dopuščajo nobenega odstopanja.
Vodstvo podjetja se redko sprašuje, kako bo obrat dosegel enak obseg proizvodnje z manj zaposlenimi. Če se to vprašanje zastavi, obstaja nevarnost, da se med delavci pojavi odkrita zaskrbljenost ali da lokalno vodstvo zavrne odgovornost za številko, ki je ni samo določilo. Kratkoročno je lažje predpostaviti, da se bodo delovni postopki prilagodili sami od sebe.
Zakaj zmanjševanje stroškov čezmejne proizvodnje na Poljskem naletava na upravne ovire
Izvajanje zmanjševanja števila zaposlenih v tovarni prek meja prinaša dodatno upravno razdaljo, s katero se domača tovarna ne srečuje. Vodstveni delavci, ki določajo cilje, sedijo več sto kilometrov stran od proizvodnih linij v Šleziji, Veliki Poljski ali Spodnji Šleziji. Vidijo mesečna poročila, standardna odstopanja pri delovni sili in skupne podatke o proizvodnji. Ne vidijo pa neformalnih rutinskih postopkov, ki vsak dan zagotavljajo skladnost obrata s predpisi.
Skrite začasne rešitve v proizvodnji: neupoštevane vloge, ki so prišle na dan ob zmanjšanju števila zaposlenih v tovarni
Številni poljski obrati prvega reda, ki so v lasti nemških, švicarskih ali francoskih matičnih družb, so v preteklih letih razvili začasne rešitve. Te rešitve nadomeščajo stare tehnične pomanjkljivosti ali neredne dobave komponent. Ko del prispe z odstopanjem v dimenzijah, ga operater ročno obdela, preden ga sprejme avtomatizirana varilna celica. Ko pride do napake na avtomatizirani pakirni postaji, delavec ročno paletira končne izdelke, da se proizvodna linija ne ustavi.
Nič od tega ni navedeno v opisu delovnega mesta. Nič od tega ne ustvari posebne usmerjevalne kode v sistemu za načrtovanje poslovnih virov. Sedež te vloge obravnava kot presežno posredno delovno silo, ki jo lahko podjetje odpravi brez operativnega tveganja.
Neusklajene korporativne smernice: Uravnoteženje prestrukturiranja proizvodnih stroškov, kadrovskih zadev in dobavne verige
Jezik, geografska oddaljenost in razdalja med poročanjem to vrzel še dodatno povečujejo. Oddelek za nadzor skupine določi ciljno raven stroškov. Oddelek za človeške vire skupine upravlja lokalni zakonsko predpisani postopek odpravnin. Oddelek za dobavno verigo skupine zahteva neprekinjeno dobavo. Vsaka funkcija izda svoja navodila, vendar nobena od treh ni odgovorna za operativno zasnovo, ki bi jih morala uskladiti.
Vodje lokalnih obratov se znajdejo med temi nasprotujočimi si navodili. Če bi podvomili v ciljno ceno, bi tvegali svoj položaj znotraj skupine. Če pa priznajo, da obrat brez teh delovnih mest ne more ohraniti proizvodnje, s tem razkrivajo slabost prejšnjega vodstva.
Ta pomanjkljivost ni značilna le za sedanjo ekipo. Mnogi vodje se odločijo za tretjo pot. Poročajo, da program poteka po načrtu, in upajo, da bodo preostale ekipe prevzele dodatno delo iz dobre volje in s skrajšanimi odmori. To upanje je razumljivo, ko so pod pritiskom. Vendar to ni načrt.
Opozorilni znaki, da zmanjšanje števila zaposlenih v vašem obratu ni spremljeno z učinkovito preoblikovanjem poslovanja
Pregledna predstavitev o številu zaposlenih lahko prikriva dejansko stanje na proizvodni ravni, ki kaže drugačno sliko. Štiri konkretni znaki kažejo, da operativni model ni bil prilagojen zmanjšanju števila zaposlenih v tovarni:
- Število nadur se povečuje, medtem ko se število stalno zaposlenih zmanjšuje. Skupni znesek plač ostaja nespremenjen ali se poveča, saj preostali delavci prevzemajo osnovne menjave in prevoz materiala med podaljšanimi vikendovskimi izmenami.
- Preventivno vzdrževanje se spremeni v reaktivno odpravljanje okvar. Tehniki, ki so bili premeščeni na vsakodnevno upravljanje strojev, zaostajajo pri samostojnih rutinskih opravilih, zato se brez opozorila začnejo pojavljati izklopi opreme.
- Zaloge materiala ovirajo pretok na proizvodni liniji. Odprava posrednih logističnih izvajalcev prisili delavce, da zapustijo delovno mesto in sami prinesejo sestavne dele, kar povzroča pogoste kratke prekinitve dela, ki zmanjšujejo urno produktivnost.
- Nadzorna zmogljivost se porabi za reševanje nujnih situacij. Vodje izmen preživijo izmeno s pokrivanjem nezasedenih delovnih mest, namesto da bi preverjali skladnost s standardi kakovosti ali usposabljali operaterje z večstranskimi veščinami.
Ključne zahteve za preoblikovanje proizvodnih procesov pred zmanjšanjem števila zaposlenih
Pri verodostojnem zmanjšanju števila zaposlenih v podjetju se vse dejavnosti razvrstijo v tri kategorije, preden zaposleni zapustijo podjetje, ne pa šele potem:
- Delo, ki se trajno preneha, s pisnim potrdilom s strani sedeža, da ga nihče ne bo več opravljal neuradno.
- V podjetju se izvaja prestrukturiranje delovnih skupin z namenom zmanjšanja števila delovnih ur, in sicer z uravnoteženjem delovnih mest, izboljšanjem pretoka materiala ali hitrejšimi preklopi.
- Naloge, ki jih opravlja manjše število zaposlenih, vključno s pooblastili za odločanje in pravili za eskalacijo, so v načrtu jasno opredeljene, namesto da bi jih prepustili ugibanju.
1. Odprava nebistvenih nalog za podporo obratu z manjšim operativnim modelom
Vodstvo pisno opredeli vse dejavnosti, ki jih tovarna ne bo več izvajala. Seznam običajno vključuje odvečne ravni dokumentacije, ročno dvojno preverjanje podatkov avtomatiziranih pregledov ter sekundarne zaključne korake, ki jih noben kupec ni nikoli zahteval. Brez teh pisnih navodil iz sedeža lokalne ekipe to delo še naprej opravljajo neuradno, s čimer odvzemajo delovno silo s proizvodne linije.
2. Prestrukturiranje in prenos delovnih nalog za doseganje ciljnega števila zaposlenih v obratu
Ekipa na novo oblikuje naloge, ki se ne smejo ustaviti, tako da za njih porabijo manj ur. To pomeni ponovno uravnoteženje delovnih postaj glede na taktni čas stranke. Pomeni tudi uvedbo gravitacijskih dovodov ali vozičkov za sestavljanje kompletov, da se zmanjša ravnanje z materialom, ter pripravo standardnih delovnih listov s kombinacijami opravil.
Če preklop traja petinštirideset minut, ker operaterji sami prinesejo orodje, metode zamenjave matrice v eni minuti skrajšajo ta izpad. Popravek mora biti izveden, preden se ure izbrišejo iz urnika.
3. Ponovna opredelitev pooblastil za operativno odločanje za preostale ekipe v proizvodnji
Za dejavnosti, ki jih ni mogoče zmanjšati, je treba na novo opredeliti pravice do odločanja in pravila za eskalacijo. Operativne ekipe morajo določiti, kdo lahko ustavi proizvodno linijo zaradi odstopanja in katere naloge se prenesejo na operaterje strojev.
Prav tako morajo vedeti, kako deluje nadzor kakovosti, ko bo pregledna miza za pregled izven proizvodnje ukinjena. Načrt predvideva, da se odhajajoče osebje že med tekočo proizvodnjo dvakrat preizkusi v skladu z novim potekom dela, namesto da bi se pomanjkljivosti odkrile šele po njihovem odhodu.
Trendi v industriji: zniževanje proizvodnih stroškov v Evropi, Poljska in vzorci racionalizacije
Evropski dobavitelji avtomobilskih delov se v velikem obsegu prilagajajo novim razmeram, pri čemer zmanjšanje števila zaposlenih v tovarni ni isto kot njeno zaprtje. Eurofound informacijski list Podjetje JTEKT Češka je do 1. avgusta 2026 ukinilo približno 300 delovnih mest, kar predstavlja skoraj polovico delovne sile. Tovarna je ves čas delovala nemoteno. V informativnem listu je opisano, kaj se je zgodilo. V njem ni nobenih podatkov o tem, kako so v tovarni preoblikovali delovne procese. Bralci naj ne sklepajo ničesar drugega kot to, da je tovarna zmanjšala število zaposlenih in nadaljevala z delovanjem.
Primer iz prakse: Sanacija in zmanjšanje števila zaposlenih v poljskem avtomobilskem obratu
Velik nemški avtomobilski dobavitelj prvega reda je v Šleziji na Poljskem upravljal obsežen obrat za stiskanje in izdelavo podsklopov za notranjo opremo. V obratu je bilo zaposlenih 620 stalnih delavcev.
Zaradi zmanjševanja marže, ki je posledica naraščajočih stroškov lokalnih komunalnih storitev in deflacije cen proizvajalcev originalne opreme (OEM), je izvršni odbor odredil 22-odstotno zmanjšanje števila zaposlenih v tovarni. Zmanjšanje je v petih mesecih prizadelo 136 delovnih mest, cilj pa je bil doseči letne prihranke pri stroških preoblikovanja v višini 3,8 milijona evrov.
Tri mesece po začetku programa zmanjševanja števila zaposlenih je obrat odpustil 90 začasnih in stalnih delavcev. Vendar se je delež zavrnjenih izdelkov podvojil, nadure ob vikendih pa so se povečale za 34 odstotkov. Nato je stranka, proizvajalec originalne opreme (OEM), izdala uradno opozorilo glede obvladovanja tveganj, potem ko so v njen nemški montažni obrat prispeli nepreverjeni deli.
Zaposlitev začasnega vodstva za prestrukturiranje proizvodnih stroškov
Ker se je tovarna približevala zaustavitvi proizvodne linije za stranke, je operativni direktor skupine angažiral podjetje CE Interim. CE Interim je napotilo že preverjenega vodstvenega kadra, ki je ustrezal zahtevam mandata in bil zavezan k spoštovanju pogodbe o nerazkrivanju podatkov, kot Začasni vodja obrata na kraju samem, pripravljeni za začetek dela takoj po zaključku predstavitve mandata. Upravljanje preobrazbe, ki ga je vodil institucionalni partner, je mandat podpiralo skozi celoten proces.
Operativna diagnostika: Odkrivanje skritih vzrokov za odpadke in nadure
Operativna diagnostika na kraju samem je v prvih štirih dneh razkrila glavni vzrok. Tovarna je odpravila 35 delavcev za ravnanje z neposrednim materialom in 25 delavcev za sortiranje po kakovosti, ne da bi pri tem spremenila notranji logistični tok ali intervale vzdrževanja strojev.
Operaterji strojev so porabili do 90 minut na izmeno za hojo po skladiščnih hodnikih, da bi našli surove zvitke za kovanje in plastične sponke, pri čemer so glavne stiskalnice za kovanje ostale brez nadzora. Offline razvrščevalne mize so bile razstavljene, orodje glavnih stiskalnic pa je imelo obrabljene rezalne matrice, ki so povzročale prekomerno nastajanje ostrih robov. Posledično so se okvarjeni iztiskani izdelki neopaženo znašli neposredno v pošiljkah za stranke.
Ciljni operativni ukrepi za doseganje števila zaposlenih v tovarni
Začasni izvršni direktor je v okviru deset tedenskega mandata za sanacijo izvedel tri odločilne operativne ukrepe:
- Preoblikovali smo logistiko v proizvodnji in uvedli dobavo v kompletih. Ekipa je uvedla vizualni sistem dopolnjevanja zalog na mestu uporabe s standardiziranimi potmi materiala. S tem smo odpravili premikanje delavcev in primarnim montažnim linijam vrnili 14 odstotkov proizvodne zmogljivosti.
- Preoblikovano vzdrževanje orodja za stiskalnice in vgrajeni sistem »poka-yoke«. Ekipa je temeljito prenovila cikle vzdrževanja matric in ponovno uvedla preventivne postopke v orodjarni. Poleg tega je v avtomatizirane varilne naprave vgradila optične senzorje za zaznavanje prisotnosti delov, s čimer je odpravila potrebo po ločenih mizah za sortiranje.
- Ponovno uravnotežene delovne kombinacije in obseg nadzora. Ekipa je spremenila vrstni red montažnih nalog v dveh uravnoteženih izmenah ter nadzornike preusmerila z zapolnjevanja delovnih postaj na neposredno preverjanje proizvodne linije. Poleg tega je vodjem izmen uvedla jasne pooblastila za operativno odločanje.
Doseženi rezultati: Doseženo trajnostno znižanje proizvodnih stroškov na Poljskem
V desetih tednih je tovarna stabilizirala svoj delovni ritem v okviru ciljnega zmanjšanega števila zaposlenih na 484. Donosnost v prvem prehodu se je povečala z 88,4 odstotka na 98,6 odstotka, nadure ob vikendih pa so se zmanjšale za 82 odstotkov. Stranka OEM je uradno umaknila obvestilo o eskalaciji kakovosti.
Spremenjeni poslovni model je prinesel 4,1 milijona evrov neto letnega zmanjšanja stroškov pretvorbe. To dokazuje, da se prihranki pri delovni sili uresničijo šele takrat, ko ekipa na novo oblikuje samo delo.
Ocena notranjega upravljanja v primerjavi z zunanjo izvršno podporo pri zmanjševanju števila zaposlenih v tovarni
Ni vsako zmanjšanje števila zaposlenih v tovarni nujno povezano z zunanjo pomočjo vodstvenega kadra. Tovarna s stabilno in izkušeno oddelkom za proizvodno inženirstvo ter dejansko rezervo zmogljivosti pogosto izpolnjuje pogoje za to. To deluje, če lahko lokalni vodje namenijo trideset ur na teden za načrtovanje procesov, ne da bi pri tem zanemarili vsakodnevno razporeditev dela. Sedež podjetja bi moral tej ekipi nato podeliti pooblastila in zagotoviti čas.
Neodvisna izvršilna oblast postane poslovno nujna, ko se vsakodnevno poslovanje in preoblikovanje tekmujeta za isti čas. Vodja obrata, ki vodi tri proizvodne izmene, ne more hkrati voditi zapletenih zakonsko predpisanih posvetovanj in na novo načrtovati razpored proizvodnih linij. Če od ene osebe zahtevamo, da opravlja vse tri naloge, to prisili k kompromisu pri samem preoblikovanju.
Izkušen začasni vodstveni delavec s svojo neodvisno avtoriteto postavi pod vprašaj ustaljene postopke. Vodstveni delavec uskladi inženiring, vzdrževanje in proizvodnjo v skladu z enim načrtom ter zaključi prenovo, preden zmanjšanje sredstev vpliva na dobavo.
Pogosta vprašanja o zmanjšanju števila zaposlenih v tovarni in preoblikovanju poslovanja
Kakšne ključne odločitve morajo biti sprejete pred zmanjšanjem števila zaposlenih v tovarni?
Vodstvo pisno določi, katere dejavnosti, poročila in rutine se trajno ukinjajo, katere pa bo še naprej izvajala manjša ekipa. Preostale delovne postaje ponovno uskladi s taktnim časom stranke. Prav tako potrdi, katere preklopi zahtevajo hitrejše metode priprave orodja, ter preizkusi spremenjeni potek v dejanski proizvodnji. Šele ko je ta prenova izvedena, ima določitev datuma odhoda zaposlenega smisel. Če najprej določimo datum in šele nato načrtujemo delo, obrnemo pravilni vrstni red. Ta obrnjen vrstni red povzroči, da morajo razliko pokriti odpadki, nadure in pritožbe strank.
Kdo naj prevzame odgovornost za preoblikovanje poslovanja med prestrukturiranjem stroškov obrata?
Za prenovo je potreben en vodstveni delavec s pooblastili na področjih proizvodnje, vzdrževanja, kakovosti in inženiringa, ne pa odbor, v katerem je vsaka funkcija zastopana ločeno. Če se to prenese izključno na kadrovsko službo ali finančno službo, nihče ne prevzame odgovornosti za to, kako se bo delo dejansko spremenilo, ko bodo zaposleni odšli. Lastnik mora imeti pooblastila, da postavi pod vprašaj ustaljene rutine in ponovno dodeli nadzorne odgovornosti. Lastnik mora tudi na vsaki stopnji preveriti, ali lahko preostala ekipa ohrani standarde brez neformalnih zaobitnih rešitev.
Kakšna so tveganja pri izvedbi operativne preoblikovanja po zmanjšanju števila zaposlenih?
Obrat se usmeri v gašenje požarov namesto v prestrukturiranje. Preostala delovna sila prevzame neupravljano delovno obremenitev s pomočjo nadur, ki jih nihče ni vključil v proračun. Preventivno vzdrževanje zaostaja za načrtom, nadzor kakovosti pa se oslabi, saj s odhodom nekaterih delovnih mest izginejo tudi pregledi zunaj delovnega časa. Pritožbe strank običajno sledijo v nekaj tednih, ne mesecih. Podjetje pogosto na koncu plača agenciji za zaposlovanje, da pokrije zmogljivosti, ki bi jih zmanjšanje števila zaposlenih moralo odpraviti. Prihranek na papirju ostane, v praksi pa ne.
Ali avtomatizacija proizvodnje odpravlja potrebo po preoblikovanju delovnih procesov?
Ne. Uvedba avtomatizacije spreminja pripravo materiala, zahteve glede vzdrževanja in protokole za preklop, namesto da bi odpravila potrebo po njihovem ponovnem načrtovanju. Če se odgovornosti tehnikov in logistika nadomestnih delov glede na novo opremo ne opredelijo na novo, avtomatizirane linije še vedno trpijo zaradi dolgotrajnih mikrozaustavitev. Prihranek delovne sile, ki ga je podjetje pričakovalo od avtomatizacije, se ne uresniči sam od sebe. Disciplina pri preoblikovanju je enaka ne glede na to, ali obrat odpušča zaposlene ali dodaja stroje. Odločite se, kaj se bo spremenilo, preden spremenite število zaposlenih ali vlagate kapital.
Kako dolgo traja operativna preoblikovanje v okviru prestrukturiranja proizvodnje?
Ciljno usmerjena prenova običajno traja od šest do deset tednov. To omogoča dovolj časa za kartiranje vrednostnega toka postaja za postajo ter preizkušanje na novo uravnotežene delovne vsebine v dejanskih proizvodnih izmenah. Hkrati se tako preveri, ali revidirani cikli preventivnega vzdrževanja delujejo, še preden se število zaposlenih dejansko zmanjša. S skrajšanjem časovnega okvira se tveganje prenese na prve tedne po odhodu zaposlenih. To je najdražji trenutek, ko se lahko pojavi vrzel: v obliki izmetov, nadur in incidentov v zvezi s kakovostjo, ki vplivajo na stranke.
Povezano znanje in naslednji korak
Zmanjšanje števila zaposlenih v tovarni je le eden od številnih primerov, ko vodstvo na sedežu izgubi stik z dejanskim stanjem v podjetju, dokler se odločitev že ne izvaja. V naslednjih člankih so obravnavani podobni primeri, v katerih se pojavi ista vrzel med navodili vodstva in izvajanjem na lokalni ravni.
- Koliko časa dejansko traja zamenjava vodstvenega kadra?
- Kaj storiti v prvem tednu po odstopu izvršnega direktorja
- Ko nadzor s strani sedeža postane naslednji problem
Ko je sedež odobril zmanjšanje števila zaposlenih v tovarni, lokalno vodstvo pa nima zadostnih zmogljivosti, da bi preoblikovalo operativni model in hkrati zagotovilo nemoteno dobavo strankam, se posvetujte z Začasni partner CE o mandatu, ki ga trenutne razmere zahtevajo.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL