

Kdaj se težava s kakovostjo spremeni v težavo, ki zahteva temeljito preoblikovanje proizvodnje?
Na kratko
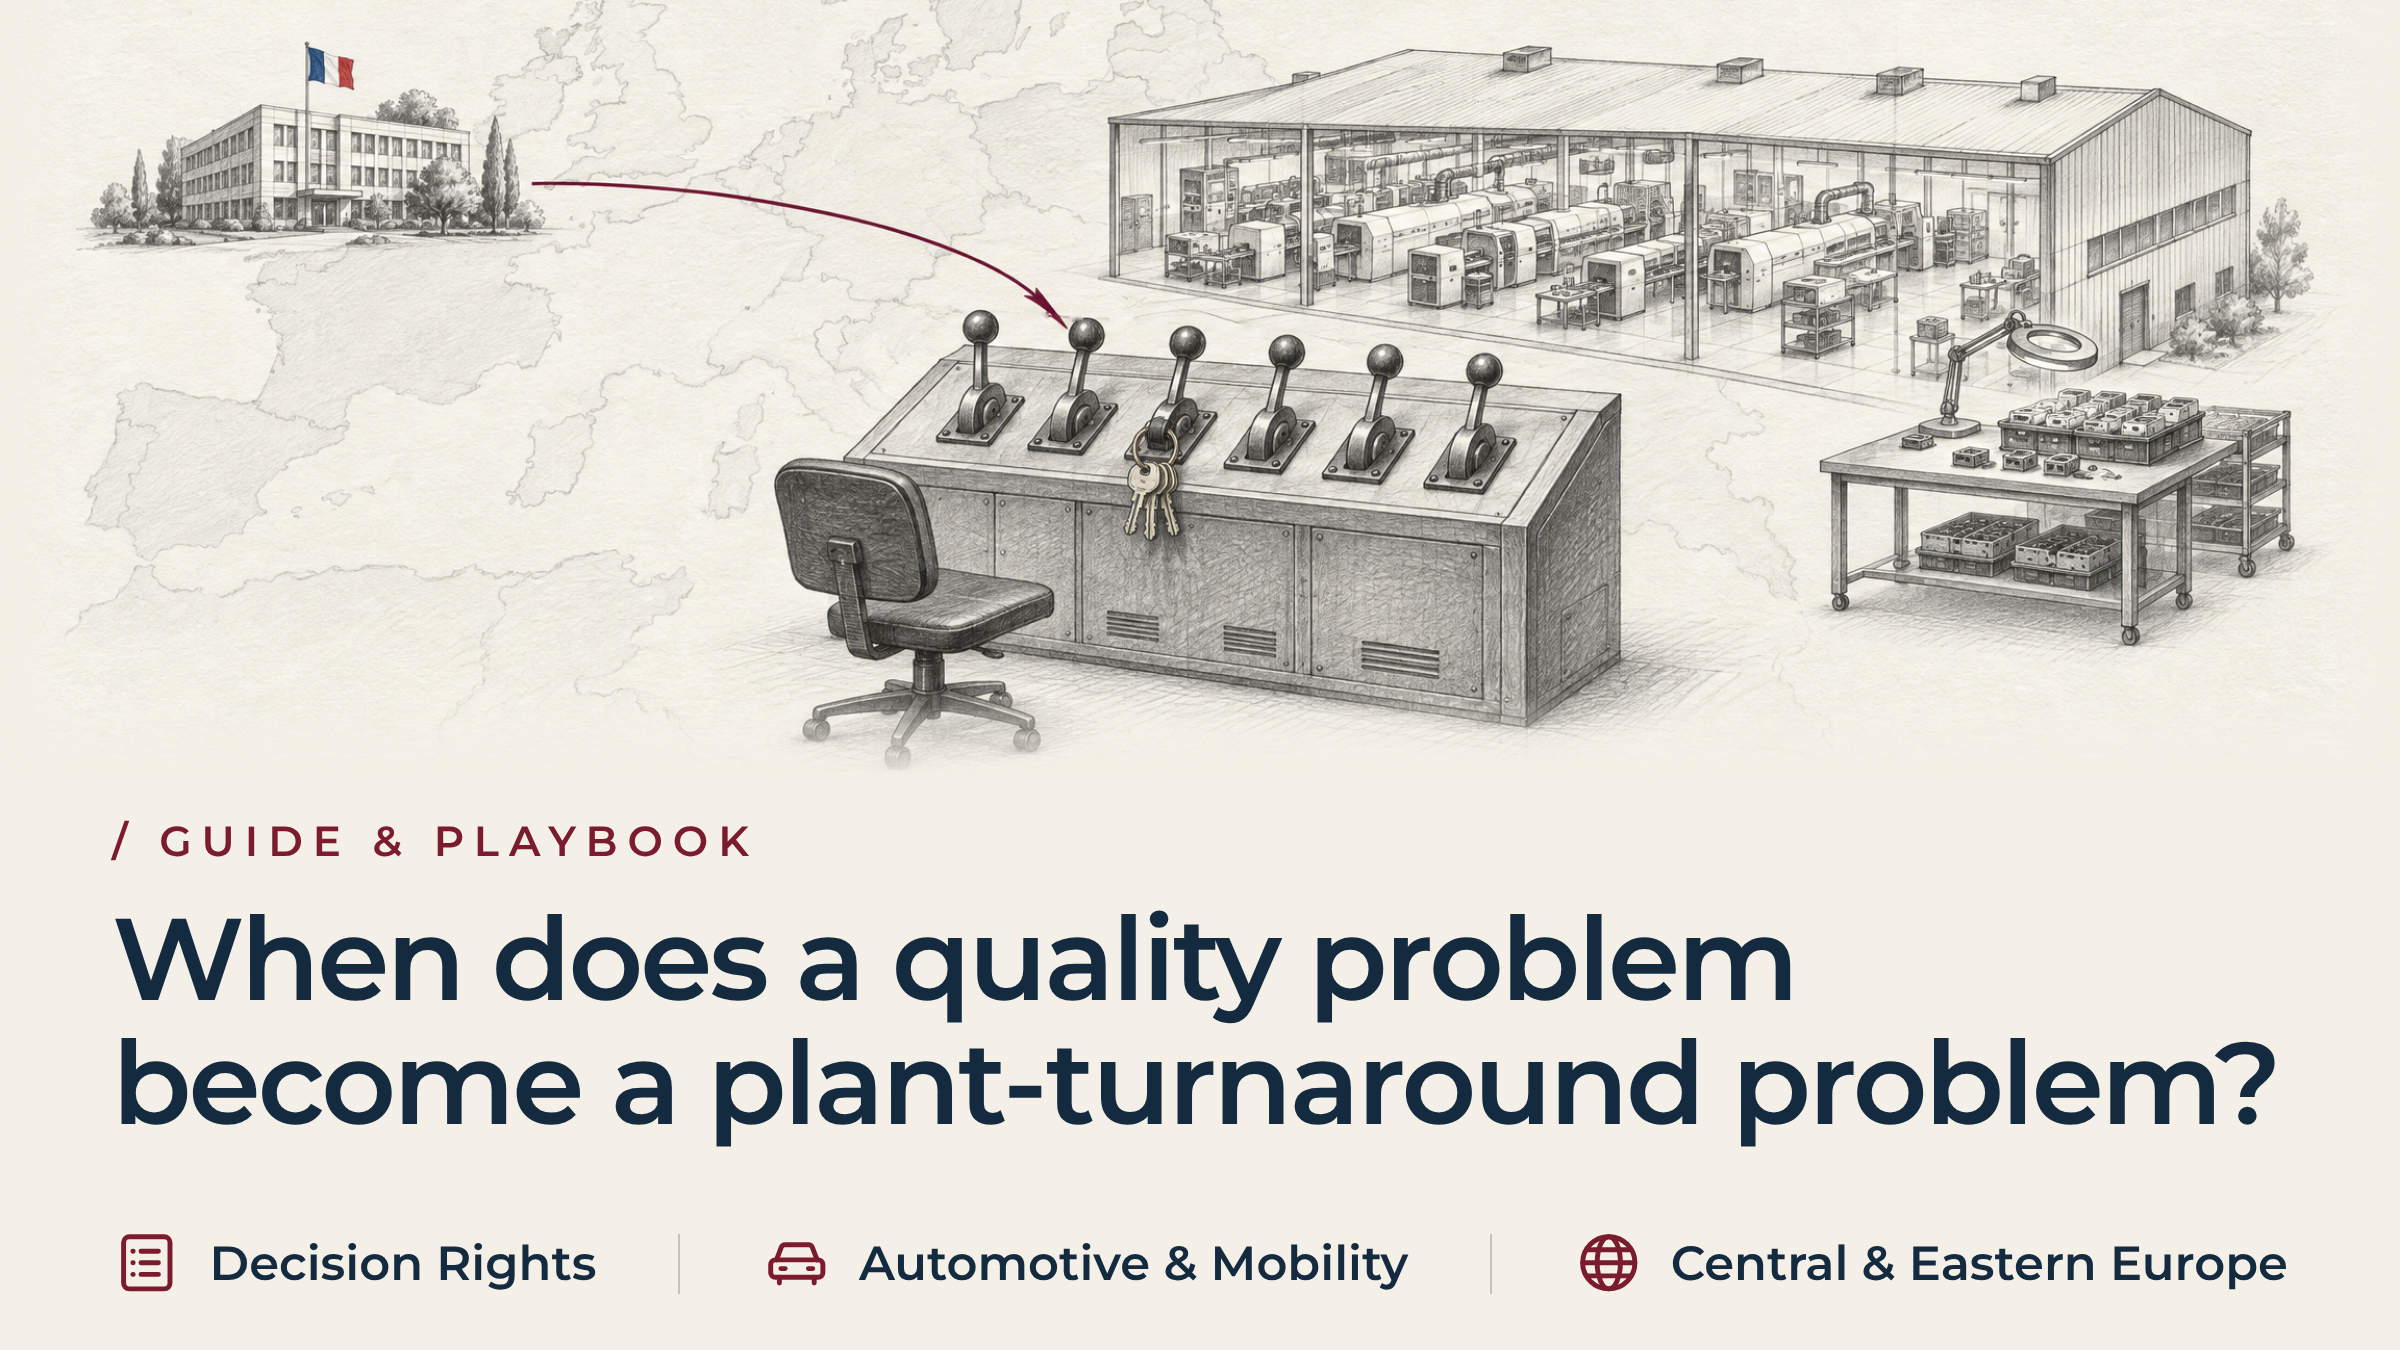
Obstaja jasno prepoznaven prag, ko se težava s kakovostjo spremeni v problem, ki zahteva temeljito preoblikovanje proizvodnje. To nima ničesar opraviti z odstotkom zavrženih izdelkov. Težava s kakovostjo postane problem, ki zahteva temeljito preoblikovanje proizvodnje, pod enim pogojem: odločitve, potrebne za njeno rešitev, so zunaj pristojnosti oddelka, ki je odgovoren za ta kazalnik. Popravni ukrepi se izvajajo, vendar se iste izgube nenehno ponavljajo. Do tega trenutka tovarna ponavadi ne obravnava več te napake kot izjemo. Organizacija je tiho prilagodila načrtovanje proizvodnje, prednostne naloge vzdrževanja, izdatke za orodje in razpored delovnih izmen glede na to napako. V tem trenutku je od direktorja za kakovost preveč zahtevati, da problem ponovno odpravi. Odločitev je zdaj v rokah več oddelkov.
Problem, ki ne bo izginil z dnevnega reda
Mesečni pregled poslovanja poteka po znanem vzorcu. Na nadzorni plošči kakovosti so še naprej vidni rdeči kazalniki. Donos pri prvem prehodu na primarni proizvodni liniji ostaja nizek. Stroški notranjih izmetov presegajo proračun. V evidenci pritožb strank se mesec za mesecem zabeležujejo iste neskladnosti z dimenzijami.
Direktor za kakovost je v več poročevalnih ciklih predložil popoln zapis o korekcijskih ukrepih. Ekipa za kakovost je dokončala diagrame »ribje kosti«. Posodobila je analize načinov okvar in njihovih posledic ter dodala senzorje za pregledovanje.
Napaka se še vedno ponavlja. Kontejnerji za odpadke ostajajo polni, na mizi za ročno sortiranje še vedno dela osebje, nadure ob vikendih pa še naprej zagotavljajo pravočasno dostavo strankam.
Na sedežu skupine je naravna reakcija, da se osredotočijo na funkcionalni vidik. Vodstvo se sprašuje, zakaj oddelek za kakovost ni zagotovil upoštevanja standarda. Nekateri razmišljajo o zamenjavi vodje oddelka za kakovost ali o izvedbi notranje revizije. Ta instinkt je razumen. Rdeč kazalnik z imenovanim odgovornim izgleda kot vrzel v odgovornosti. Prav odgovornost je tisto, kar bi moral nadzorni svet preveriti.
Težava je v tem, da je za ta kazalnik odgovoren direktor za kakovost. Redko pa je odgovoren tudi za šest dejavnikov, ki vplivajo na njegov izid. Ti dejavniki so: načrtovanje vzdrževanja, obnova orodja, specifikacije surovin, hitrost proizvodne linije, kadrovska zasedba v izmenah in načrtovanje izdaje izdelkov strankam.
Če za rezultat na ravni celotnega sistema odgovarja en sam operativni vodja, to ne bo odpravilo pomanjkljivosti. To predvsem odloži trenutek, ko se bo nekdo vprašal, kdo ima pooblastila za spremembo.
Zakaj je meja težje vidna čez državne meje
Ko skupina upravlja s tovarnami v več državah, sedež podjetja spremlja uspešnost prek standardiziranih kazalnikov. Stopnje napak v delih na milijon, delež izmetov v odstotkih prihodkov in število odprtih 8D-poročil strank – vse to opisuje le simptome. O tem, kaj je tovarna tiho storila, da je ohranila nemoteno dobavo, pa ne povedo skoraj ničesar.
V proizvodnji so gospodarske posledice zaustavitve proizvodne linije takojšnje. Predpostavimo, da se po štirih urah neprekinjene uporabe začne odklanjati matrica za kovanje. Nadzorniki redko ustavijo stiskalnico, da bi orodje popravili, saj bi s tem tvegali zamudo pri odpremi. Namesto tega začasni delavci ročno razvrstijo dele, odstranijo ostre robove in manj kakovostne komponente vrnejo v sekundarne priprave.
To je razumna kratkoročna rešitev za nujno dobavno obveznost. Težave se začnejo, ko se to ponavlja dovolj dolgo, da postane stalno stanje.
Kako začasna rešitev postane operativni model
Takšna začasna rešitev običajno zdrži nekaj obratovalnih ciklov. Nato preneha biti izjema in se začne pojavljati v lastnih načrtovalnih dokumentih obrata. Ta prehod ponavadi zaznamujejo tri spremembe.
- V proizvodnih načrtih se za sortiranje in popravljanje začnejo dodeljevati fiksne delovne ure strojev, število zaposlenih in proizvodna površina. S tem se preneha obravnavati te dejavnosti kot občasne presežke.
- Oddelek za proizvodno inženirstvo pripravi standardna delovna navodila za popravljalno mizo. S tem se začasni postopek uvrsti v isti postopkovni status kot odobreni postopek.
- Nadzor obrata odpre računovodsko kodo, ki stroške dela zaradi popravkov pripiše k posrednim splošnim stroškom. Tako se ti stroški ne prikazujejo več kot odstopanje od prvotnih stroškov procesa.
Ko so te tri spremembe uvedene, uspešna izvedba ne dokazuje več, da je proces stabilen. To je dokaz za obstoj drugega, neuradnega operativnega modela, ki je bil vzpostavljen z namenom zaščite številčnih ciljev prvega modela. Kar na prvi pogled izgleda kot posamezna napaka v kakovosti, je v resnici medfunkcionalna napaka v kakovosti. Ta se razteza čez šest operativnih vzvodov, pri čemer ni le ena funkcija, ki ne dosega želenih rezultatov.
Prepoznavanje praga za prenovo obrata zaradi težav s kakovostjo
Tega trenutka ni mogoče opredeliti z nobenim fiksnim odstotkom, splošnim pravilom za povečanje ali tipičnim časom okrevanja. Procesni in maržni profil vsakega obrata je odvisen od lastnih omejitev. Splošno številčno pravilo bi le ustvarjalo navidezno natančnost, namesto da bi ugotovilo dejansko stanje obrata. Namesto tega se ponavljajo določeni kvalitativni signali. Štiri med njimi so najpomembnejši.
- Popravljanje je postalo del standardnega načrtovanja proizvodnje. Tovarna uradno dodeljuje strojne ure, število zaposlenih in proizvodno površino za sortiranje. Tega ne obravnava več kot izjemo, ki jo je treba odpraviti.
- Glavni vzrok zajema več kot eno funkcionalno področje. Za rešitev problema je treba skupaj spremeniti intervale vzdrževanja, specifikacije materialov, čase ciklov proizvodne linije in kadrovsko zasedbo. Noben vodja posameznega funkcionalnega področja nima pooblastil, da bi to odredil svojim kolegom.
- Ukrepi za omejevanje širjenja okužbe porabljajo zmogljivosti obrata in obratni kapital. Karantenska območja, pregledni krogi, ki delujejo izven proizvodne linije, ter zaloge neskladnih izdelkov zasedajo proizvodni prostor. Poleg tega porabljajo denarna sredstva, ki jih obrat potrebuje za svojo glavno proizvodnjo.
- Podjetje ne more odpraviti napake, ne da bi s tem povzročilo krizo pri dobavi. Ne more načrtovati popravila orodja, generalnega popravila stroja ali preoblikovanja procesa, ne da bi s tem takoj ogrozilo pošiljko. To pomeni, da je izgubilo svoj operativni rezervni čas.
Ko se ti štirje pogoji pojavijo skupaj, težave ne bo mogoče rešiti z obravnavanjem te zadeve kot težave s kakovostjo. Potrebne odločitve so že presegle okvir oddelka, ki je odgovoren za ta kazalnik. To je pravi preizkus, kdaj kakovost potrebuje izvršilno pooblastilo namesto še enega korekcijskega cikla, in najjasnejši praktični znak, da se je težava s kakovostjo spremenila v težavo, ki zahteva celovito preoblikovanje proizvodnega obrata.
Prilagajanje obsega mandata odločitvam, ne pa kazalnikom
Okrevanje je odvisno od tega, da se obseg izvršilnega mandata prilagodi odločitvam, ki jih mora zajemati. Oddelek, katerega kazalnik uspešnosti je prvi prešel v rdeče, ne bi smel določati tega obsega.
AIAG-jev Smernice za reševanje problemov CQI-20 v vsako fazo strukturiranega reševanja problemov vključuje podporo vodstva in medfunkcionalno ekipo. Dela ne obravnava kot nekaj, kar oddelek za kakovost opravi sam. Ta okvir je pomemben. Vir zunaj podjetja CE Interim obravnava kronično neskladnost kot vprašanje vodstva, ne le oddelka za kakovost.
Takšen pristop se začne že pri računovodstvu. Ameriško društvo za kakovost (American Society for Quality) je določilo, da stroški zagotavljanja kakovosti Ta okvir ločuje stroške preprečevanja in ocenjevanja od stroškov, ki nastanejo zaradi slabe kakovosti same. Tovarnam ponuja pregledno referenčno točko namesto fiksnega merila uspešnosti. V primeru te napake to vključuje neposredne stroške dela, zavržen material, izredne stroške prevoza, zunanje sortiranje, izpad strojev in obrabo orodja.
Če to obravnavamo kot eno samo postavko v bilanci uspeha samega obrata, postane utemeljitev za pooblastila na ravni vodstva jasna. Prav ta računovodski ukrep je pogosto tisto, kar končno razkrije ta prag upravnemu odboru, ki je doslej videl pomanjkljivost le v posameznih delih.
Ponovna uskladitev spodbud, ki so povzročile to pomanjkljivost
Pooblastilo, ki je prilagojeno tej odločitvi, mora imeti tudi pristojnost za spremembo načina, kako organizacija ocenjuje zaposlene. Ne gre le za to, kaj jim organizacija naroča, naj storijo. Tri prilagoditve se ponavljajo dovolj pogosto, da jih je vredno izpostaviti.
- Ko cilji nadzornikov nagrajujejo le dnevno proizvodnjo na enoto, se bodo upirali zaustavitvam proizvodne linije, ki so potrebne za izvedbo vzdrževalnih popravil. Zaustavitev se jim namreč odšteje od števila, še preden popravilo prinese kakršne koli koristi.
- Če je cilj oddelka za nabavo zgolj znižanje stroškov na enoto, bo še naprej kupoval mejne surovine, ki povzročajo odpadke v nadaljnjih fazah proizvodnje. Prihranek je viden, vendar nihče ne zaračuna stroškov odpadkov oddelku za nabavo.
- Ko organizacija nadzornikom naroči, naj predvsem zagotovijo dostavo strankam, ti še naprej uporabljajo nestabilno opremo. Ne ustavijo je, saj je prav to edina odločitev, za katero pričakujejo, da jo bodo morali najprej pojasniti.
Verodostojno pooblastilo omogoča, da se zmogljivost procesov in sprejemljiva kakovost izdelkov postavita pred te lokalne spodbude. To je prav tista pristojnost, ki jo organizacija direktorju za kakovost nikoli ni podelila.
Čezmejna razsežnost v praksi
Za izvajanje te pristojnosti prek meja je potrebna prisotnost na kraju samem, ne pa četrtletni pregled iz druge države. Odbor s sedežem v Münchnu, Zürichu ali Parizu lahko vidi skupne številke, ki prihajajo iz tovarne. Z takšne razdalje pa ne more ugotoviti, ali odobreni postopek dejansko zagotavlja te številke. Morda to delo namesto njega opravlja neuradni postopek, ki poteka vzporedno z njim.
Verodostojno ukrepanje se začne z neposrednim preverjanjem. Vodstveni delavec obhodi proizvodne linije, pregleda zaloge v karanteni in prisostvuje pri predaji izmen. Pogovarja se z operaterji, izdelovalci orodja in vzdrževalci, ki že vedo, kje se nahaja dejanska ovira.
To pomeni tudi zaščito obrata pred prezgodnjim poseganjem med izvajanjem popravil. Zaustavitev nestabilne opreme zaradi temeljitega pregleda orodja za določen čas zmanjša proizvodnjo. Vodstveni delavec mora imeti avtoriteto, da lahko vodi pogovore s strankami in s komercialnim oddelkom na sedežu. Začasen upad se ne sme razumeti kot nova kriza.
Upravni odbor sprejema strateške odločitve: obseg lokacije, poslovni pogoji, kapitalske naložbe. Pooblastilo, ki ga podeli, se nanaša na izvedbo. To vključuje stabilizacijo vsakodnevnega poslovanja, preureditev prednostnih nalog na področju vzdrževanja in proizvodnje ter vzpostavitev lokalnih zmogljivosti, ki bodo zagotovile trajnost rešitve tudi po izteku pooblastila.
Primer iz prakse: Ko se je kriza kakovosti v tovarni električnih kablov spremenila v nujno potrebo po preobratu
Francoski proizvajalec avtomobilskih elektronskih senzorjev in kabelskih sklopov iz prvega reda (Tier 1) upravlja proizvodni obrat v srednji in vzhodni Evropi. Podjetje se je štiri mesece spopadalo z vse hujšo krizo na področju kakovosti. Direktor za kakovost v obratu je izvedel celoten postopek korekcijskih ukrepov po metodi 8D.
Nič od tega ni delovalo. Visokohitrostne avtomatizirane linije za spajkanje in zalivanje v tovarni so še naprej povzročale 18-odstotno stopnjo notranjih napak. Nastanek spajkalnih mostičkov in mikroskopske praznine v tesnjenju so sprožile ponavljajoča se obvestila strank o kakovosti in povzročile nevarnost zaustavitve proizvodne linije pri stranki.
Vodstvo podjetja v Parizu je to razumljivo razumelo kot neizpolnjevanje predpisov. Začelo se je pripravljati na zamenjavo lokalnega vodje za kakovost. Nato pa je postalo jasno, da vzroki segajo prek več oddelkov in niso omejeni le na enega. Izvršni direktor skupine je namesto tega najel podjetje CE Interim.
Podjetje CE Interim je v roku 72 ur po zaključku predstavitve naloge na lokacijo napotilo preverjenega začasnega izvršnega direktorja za sanacijo poslovanja, ki je ustrezal zahtevam naloge. Izvršni direktor je imel neposredno pooblastilo upravnega odbora ter medfunkcionalno pristojnost nad načrtovanjem proizvodnje, vzdrževanjem, inženiringom orodij in kakovostjo.
Ugotovitve revizije
Prva naloga vodje ni bila ponovna pregled spajkanih spojev. Bila je, da je obhodil proizvodno linijo, prebral dnevnike izmen in vprašal, zakaj se številka ni spremenila. Trije ugotovljeni dejavniki so skupaj pojasnili razlog.
- Direktor za kakovost je bil odgovoren za kazalnik uspešnosti (KPI) v zvezi z napakami, vendar ni imel nobene pristojnosti nad proizvodnim urnikom. Cilji nadzornikov so nagrajevali le dnevno zmogljivost, zato je spodbuda delovala v napačni smeri: preziranje opozoril toplotnih senzorjev in odlašanje z zamenjavo spajkalnih konic sta nadzorniku bolj pomagala ohraniti številke kot pa poročanje o zastoju.
- Oddelek za skupinske nakupe je deloval v skladu s ciljem podjetja za zniževanje stroškov. Prešel je na cenejšega dobavitelja talila, ne da bi preveril njegovo primernost za visokohitrostne avtomatizirane proizvodne linije. Nihče ni zaprosil oddelka za kakovost za odobritev te odločitve.
- Tovarna je tiho vzpostavila skrivno delovno enoto, sestavljeno iz tridesetih tehnikov iz agencije za začasno delo. Ti so pod povečevalnimi svetilkami ročno popravljali in ponovno spajkali okvarjena ohišja senzorjev. To je pomenilo 45.000 evrov na teden neproračunskih stroškov za obvladovanje težav, ki jih nihče ni predstavil upravnemu odboru kot enotno vsoto.
Kaj se je spremenilo v sedmih tednih
Ker je bil mandat omejen na celoten sistem in ne le na kakovost, je izvršilni organ zaporedoma uvedel tri spremembe.
- Nestabilne avtomatizirane celice so bile za 36 ur zaustavljene. To je ekipi omogočilo, da je temeljito pregledala posode za valno spajkanje, ponovno kalibrirala toplotne profile in ponovno vzpostavila prvotno certificirane specifikacije za spajkalno sredstvo.
- Ciljne vrednosti bruto obsega proizvodnje za vodje izmen so bile nadomeščene s sprejetim donosom v prvem prehodu. S tem se je odpravila spodbuda, da bi se okvarjene enote pošiljale naprej po proizvodni liniji, namesto da bi se proizvodnjo ustavilo.
- Popolnoma smo odpravili mize za popravljanje izdelkov v offline načinu. Neustrezna serija zdaj sproži takojšnjo zaustavitev celice in obvestilo nadzorniku, namesto da bi se popravilo opravilo tiho ročno.
V sedmih tednih je donos prvega prehoda na avtomatiziranih linijah dosegel 96,5 odstotka. Število pritožb strank glede kakovosti se je zmanjšalo na nič. Tovarna je odpustila zunanjo ekipo za popravila in s tem zmanjšala letne stroške zaradi napak in popravil za 1,9 milijona evrov. Za vse to ni bil potreben drug direktor za kakovost. Potrebna je bila avtoriteta, ki sega onkraj področja kakovosti, ki poroča glavnemu operativnemu direktorju in ima pooblastila, da v okviru enega usklajenega mandata ustavi uporabo nestabilnega orodja, spremeni vrstni red vzdrževanja ter ponovno določi spodbude za nadzornike.
Pogosta vprašanja o pragu za preobrat obrata zaradi težav s kakovostjo
Zakaj se neskladnost v proizvodnji obravnava kot problem kakovosti in ne kot problem, ki ga je mogoče odpraviti?
Razvrstitev ostane v okviru oddelka za kakovost, dokler je vzrok omejen na eno funkcijo in je odgovornost jasno opredeljena. Popravek ne sme zahtevati spremembe proizvodnega načrta, proračuna za orodje ali kadrovskega načrta. Ko popravek zahteva odločitve, ki presegajo pooblastila oddelka za kakovost, se mora razvrstitev ustrezno spremeniti.
Kateri so prvi znaki, da je za rešitev težave s kakovostjo potrebno posredovanje vodstva, namesto še enega cikla korekcijskih ukrepov?
Korektivni ukrepi, ki se ponavljajo, ne da bi prinesli trajne spremembe, so zgodnji znak. Enako velja za nadure, ki se nenehno povečujejo, medtem ko obseg dela ostaja nespremenjen, za stalno zasedeno mizo za popravke ter za glavni proizvodni načrt, v katerega se neopazno vključuje rezerva za odpadke.
Ali pomeni, da je direktor za kakovost pri tem spodletel, če se problem s kakovostjo eskalira do naloge za sanacijo?
Ne. Kronična napaka ima običajno vzroke, ki segajo na področja vzdrževanja, nabave, razporejanja in načrtovanja proizvodnje. Oddelek ni odpovedal. Problem je postal večji od pooblastil, ki so mu dodeljena, in to razliko je vredno neposredno pojasniti direktorju za kakovost.
Kdo naj prevzame pooblastilo za sanacijo, ko je prag presežen?
To mora prevzeti operativni vodstveni delavec: nekdo, ki ima neposredno pravico do odločanja o načrtovanju, vzdrževanju, naložbah v orodje in kadrovanju. Ta oseba mora zasedati dovolj visok položaj v organizaciji, da lahko deluje na vseh teh področjih, ne da bi morala za vsako posebej pridobiti odobritev. Prav ta visoki položaj, in ne sprememba naziva direktorja za kakovost, je tisto, kar tovarni dejansko pomaga preseči ta prag.
Kako dolgo naj upravni odbor počaka, preden zadevo posreduje višji instanci?
Omejitev je dva cikla. Če napaka ostane prisotna v obeh ciklih in če razvrščanje v podaljšanem delovnem času ali izven proizvodne linije še vedno služi le za zagotavljanje dobave, namesto da bi zagotavljalo stabilen proces, mora vodstvo zadevo posredovati na višjo raven. Ne sme čakati na tretji cikel, da bi potrdilo ta vzorec.
Usklajevanje izvršilne oblasti z operativno realnostjo
Če se kronične pomanjkljivosti na področju kakovosti v posameznem oddelku ne odpravijo, to organizaciji ne zagotavlja zaščite. To namreč pogosto vodi do nenehnega zmanjševanja dobička in ponavljajočih se pritožb strank. Poleg tega se direktor za kakovost znajde v položaju, ko je odgovoren za odločitve, za katere mu organizacija nikoli ni podelila pooblastil.
Povezano znanje in naslednji korak
Pomembno vprašanje ni, ali se oddelek za kakovost dovolj trudi. Pomembno je, ali je pooblastilo, ki že obstaja znotraj podjetja, dovolj veliko za odločitve, ki jih ta problem zdaj zahteva. Če ni, je potreben pogovor z Začasni partner CE je smiseln naslednji korak.
Priporočena literatura:
- Začasni finančni direktor ali svetovalec za prestrukturiranje: kdo bo ponovno vzpostavil nadzor nad denarnimi tokovi v poljski tovarni v težavah?
- Zakaj je iskanje stalnega direktorja tovarne med tekočim remontom prepočasno
- Začasni direktor tovarne, operativni direktor ali izvršni direktor: Kdo naj vodi madžarsko oživitev gospodarstva?
CE Interim zagotavlja čezmejno vodstveno vodenje pri ključnih poslovnih preoblikovanjih v razmerah operativnega pritiska. Kadar evropska proizvodna enota preseže prag, ko je zaradi težav s kakovostjo potrebna temeljita prenova obrata, lahko CE Interim pomaga.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL