

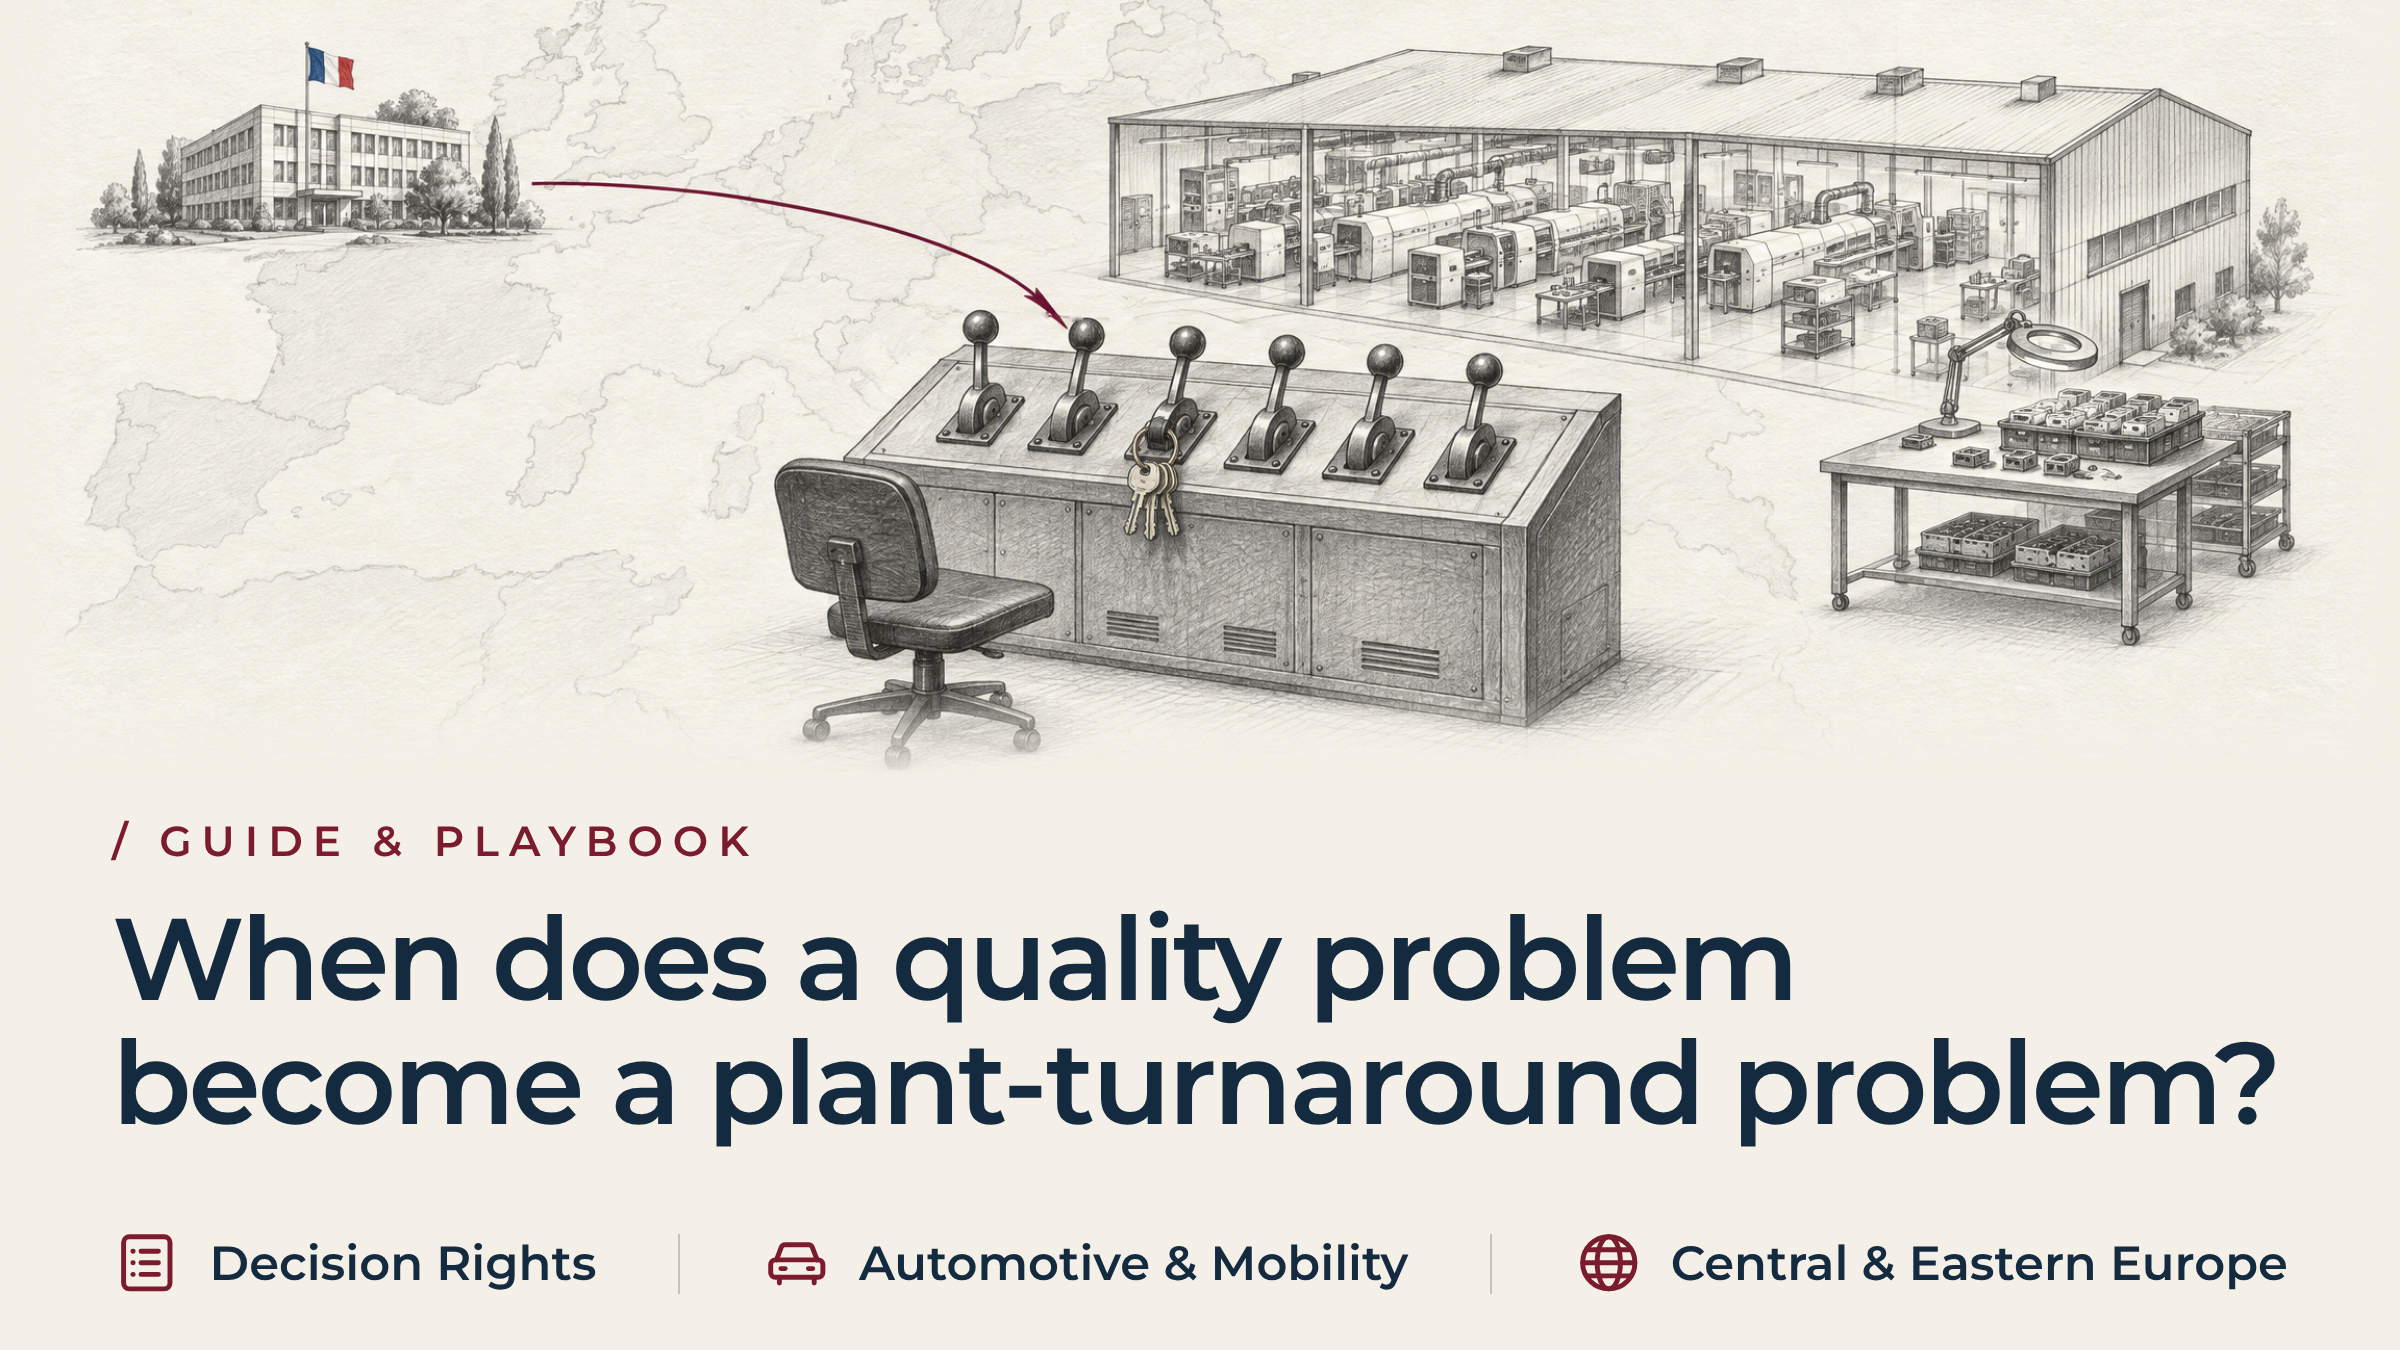
Kdy se problém s kvalitou stane problémem s odstávkou závodu?
Stručně řečeno
Existuje jasně rozpoznatelná hranice, kdy se problém s kvalitou stává problémem, který vyžaduje zásadní změnu v provozu závodu. Nemá to nic společného s procentem zmetků. Problém s kvalitou se stává problémem vyžadujícím zásadní změnu v provozu závodu za jedné podmínky: rozhodnutí potřebná k jeho vyřešení leží mimo pravomoc útvaru, který za daný ukazatel odpovídá. Nápravná opatření se sice provádějí, ale stejné ztráty se stále opakují. V tomto okamžiku již závod obvykle přestal vnímat danou vadu jako výjimku. Organizace v tichosti přizpůsobila výrobní plánování, priority údržby, výdaje na nástroje a personální obsazení směn této situaci. V tomto okamžiku je požadavek, aby ředitel pro kvalitu situaci znovu vyřešil, příliš velkým zatížením pro jedno oddělení. Rozhodnutí nyní leží na několika odděleních.
Problém, který nezmizí z pořadu jednání
Měsíční přehled provozu probíhá podle známého schématu. Na přehledovém panelu kvality se stále objevují červené indikátory. Výtěžnost při prvním průchodu na hlavní výrobní lince zůstává nízká. Náklady na interní zmetky přesahují rozpočet. V evidenci stížností zákazníků se měsíc co měsíc objevují stejné případy nesouladu s rozměrovými specifikacemi.
Ředitel pro kvalitu již několik vykazovacích cyklů předkládá kompletní záznamy o nápravných opatřeních. Tým pro kvalitu dokončil tvorbu diagramů typu „rybí kosti“. Aktualizoval analýzy způsobů selhání a jejich důsledků a přidal kontrolní senzory.
Vada se stále opakuje. Kontejnery na odpad zůstávají plné, u třídicího stolu mimo linku stále pracuje personál a víkendové přesčasy i nadále zajišťují dodávky zákazníkům.
V ústředí skupiny je přirozenou reakcí zaměřit se na funkční hledisko. Vedoucí pracovníci se ptají, proč oddělení kvality nedodrželo stanovený standard. Někteří zvažují výměnu manažera kvality nebo vyslání firemního auditu. Tento instinkt je pochopitelný. Červený ukazatel s konkrétně jmenovaným odpovědným pracovníkem vypadá jako mezera v odpovědnosti. A právě odpovědnost je to, co by představenstvo mělo prověřit.
Problém spočívá v tom, že za tento ukazatel odpovídá ředitel pro kvalitu. Ten však málokdy má pod kontrolou šest faktorů, které jej ovlivňují. Těmito faktory jsou plánování údržby, renovace nástrojů, specifikace surovin, rychlost výrobní linky, personální obsazení směn a plánování dodávek zákazníkům.
To, že se za výsledek v rámci celého systému bude zodpovídat jeden funkční vedoucí, tento nedostatek nenapraví. Spíše to jen oddálí okamžik, kdy se někdo zeptá, kdo má pravomoc to změnit.
Proč je hranice přes hranice hůře rozeznatelná
Pokud skupina spravuje závody v několika zemích, centrála vyhodnocuje jejich výkonnost pomocí standardizovaných ukazatelů. Míra vad vyjádřená v částech na milion, podíl zmetků na tržbách a počet otevřených zákaznických případů typu 8D – to vše popisuje pouze symptomy. O tom, co závod v pozadí potichu udělal, aby zajistil plynulost dodávek, však vypovídají jen velmi málo.
Ve výrobní hale má zastavení linky okamžité ekonomické důsledky. Představme si, že se lisovací forma po čtyřech hodinách nepřetržitého provozu začne vychylovat. Vedoucí výroby lis zřídka zastaví za účelem opravy nástroje, protože jeho zastavení s sebou nese riziko zmeškání termínu expedice. Místo toho dočasní operátoři ručně třídí díly, odstraňují otřepy z hran a díly s drobnými vadami vrací zpět do sekundárních upínacích zařízení.
To je rozumné krátkodobé řešení naléhavého závazku ohledně dodávky. Problémy nastanou, jakmile se tato situace opakuje tak dlouho, že se stane trvalou.
Jak se dočasné řešení stává provozním modelem
Takovéto provizorní řešení obvykle vydrží několik provozních cyklů. Poté přestává být výjimkou a začne se objevovat přímo v plánovacích dokumentech samotného závodu. Tuto změnu obvykle signalizují tři změny.
- Výrobní plány začínají přidělovat pevně stanovené strojní hodiny, počet zaměstnanců a výrobní plochu na třídění a opravy. Tím se přestává s těmito činnostmi zacházet jako s příležitostným přetížením.
- Oddělení výrobního inženýrství vypracovává standardní pracovní pokyny pro opravný stůl. Tímto způsobem získává toto provizorní řešení stejný procesní status jako schválený postup.
- Řízení závodu otevře účetní kód, který zaúčtuje práci spojenou s opravami do nepřímých režijních nákladů. Tím se zabrání tomu, aby se tato práce objevovala jako odchylka od původních procesních nákladů.
Jakmile budou tyto tři změny zavedeny, přijatelné výsledky již nebudou důkazem stability procesu. Budou spíše důkazem existence druhého, neoficiálního provozního modelu, který byl vytvořen za účelem ochrany výkonnostních ukazatelů toho prvního. To, co se jeví jako ojedinělé selhání kvality, je ve skutečnosti selhání kvality napříč funkcemi. Týká se šesti provozních pák – nejde tedy o podprůměrný výkon pouze jedné funkce.
Určení prahové hodnoty pro odstávku závodu z důvodu problémů s kvalitou
Tento okamžik nelze definovat žádným pevným procentem, univerzálním pravidlem pro eskalaci ani typickou dobou zotavení. Procesní a maržový profil každého závodu se řídí vlastními omezeními. Obecné numerické pravidlo by spíše předstíralo přesnost, než aby odhalilo skutečnou situaci závodu. Místo toho se opakuje soudržný soubor kvalitativních signálů. Čtyři z nich jsou nejdůležitější.
- Opravné práce se staly součástí standardního plánování výroby. Závod formálně přiděluje třídění strojní hodiny, počet zaměstnanců a výrobní plochu. Již to nepovažuje za výjimku, kterou je třeba vyřešit.
- Příčina problému zasahuje do více než jedné funkční oblasti. Její řešení vyžaduje souběžné změny v intervalech údržby, specifikacích materiálů, dobách cyklu výrobní linky a personálním obsazení. Žádný vedoucí jednotlivé funkční oblasti nemá pravomoc nařídit tyto změny ostatním vedoucím.
- Opatření k omezení šíření nákazy vyčerpávají kapacitu závodu a provozní kapitál. Karanténní zóny, kontrolní okruhy mimo provoz a zásoby nevyhovujících výrobků zabírají výrobní plochu. Zároveň také spotřebovávají finanční prostředky, které závod potřebuje pro svou hlavní výrobu.
- Závod nemůže odstranit závadu, aniž by tím vyvolal problémy s dodávkami. Nemůže naplánovat opravu nástrojů, generální opravu stroje ani přepracování procesu, aniž by tím okamžitě ohrozil dodávku. To znamená, že přišel o svou provozní rezervu.
Pokud se tyto čtyři podmínky vyskytnou současně, řešení této záležitosti jako problému kvality k jejímu vyřešení nepovede. Rozhodnutí, která je třeba učinit, již přesahují rámec útvaru, který má na starosti daný ukazatel. To je skutečná zkouška toho, kdy je v oblasti kvality zapotřebí zásah ze strany vedení, namísto dalšího korekčního cyklu, a nejjasnější praktický signál toho, že se problém kvality proměnil v problém týkající se oživení provozu závodu.
Přizpůsobení rozsahu mandátu rozhodnutím, nikoli ukazatelům
Úspěch závisí na tom, zda bude rozsah výkonné pravomoci odpovídat rozhodnutím, na která se má vztahovat. Rozsah této pravomoci by nemělo určovat to ministerstvo, jehož hodnotící tabulka se jako první zbarvila červeně.
AIAG Pokyny pro řešení problémů CQI-20 zapojuje podporu vedení a mezifunkční tým do každé fáze strukturovaného řešení problémů. Nepovažuje tuto práci za úkol, který by měl vyřešit pouze oddělení kvality. Tento přístup je důležitý. Zdroj mimo společnost CE Interim považuje chronickou neshodu za otázku vedení, nikoli pouze za záležitost oddělení kvality.
Takový přístup začíná už u účetnictví. Americká společnost pro kvalitu (American Society for Quality) stanovila náklady na kvalitu Tento rámec odděluje výdaje na prevenci a hodnocení od nákladů spojených se samotnou nízkou kvalitou. Poskytuje závodu transparentní referenční bod namísto pevně stanoveného měřítka. V případě této vady to zahrnuje přímé mzdové náklady, zmetkový materiál, mimořádné přepravní náklady, externí třídění, prostoje strojů a opotřebení nástrojů.
Pohled na tuto položku jako na samostatnou řádku ve vlastním výkazu zisků a ztrát podniku jasně dokládá opodstatněnost pravomocí na úrovni vedení. Právě tento účetní krok často konečně zviditelní tuto hranici představenstvu, které dosud vnímalo tento nedostatek pouze po částech.
Úprava pobídek, které vedly ke vzniku této vady
Mandát, jehož rozsah odpovídá danému rozhodnutí, musí mít také pravomoc změnit způsob, jakým organizace hodnotí své zaměstnance. Nejde pouze o to, co jim organizace nařizuje. Tři oblasti, v nichž dochází k častým změnám, stojí za to zmínit.
- Pokud jsou cíle vedoucích pracovníků zaměřeny pouze na denní výkon jednotky, budou se bránit zastavením linky, která jsou nezbytná pro provedení oprav údržbou. Tato zastavení se jim započítávají do jejich statistiky ještě dříve, než se projeví jakýkoli přínos opravy.
- Pokud je cílem oddělení nákupu pouze snížení jednotkových nákladů, bude i nadále nakupovat marginální vstupy, které v následujících fázích výroby vedou ke vzniku odpadu. Úspora je sice viditelná, ale nikdo náklady na tento odpad neúčtuje zpět oddělení nákupu.
- Když organizace nařídí vedoucím pracovníkům, aby upřednostňovali dodávky zákazníkům nade vše, ti i nadále provozují nestabilní zařízení. Nezastaví je, protože právě toto rozhodnutí by museli vysvětlovat jako první.
Důvěryhodný mandát umožňuje upřednostnit procesní způsobilost a uznávanou kvalitu výstupů před těmito lokálními pobídkami. Právě takovou pravomoc však organizace řediteli pro kvalitu nikdy neudělila.
Přeshraniční rozměr v praxi
K přeshraničnímu výkonu této pravomoci je zapotřebí fyzická přítomnost, nikoli čtvrtletní kontrola z jiné země. Výbor se sídlem v Mnichově, Curychu nebo Paříži může sledovat souhrnné údaje pocházející z továrny. Z takové vzdálenosti však nedokáže posoudit, zda schválený proces tyto údaje skutečně chrání. Místo toho tuto práci možná vykonává neoficiální proces, který probíhá souběžně.
Důvěryhodný zásah začíná přímým ověřením. Vedoucí pracovník obchází výrobní linky, prohlíží zásoby v karanténě a účastní se předávek směn. Hovoří s operátory, nástrojaři a údržbáři, kteří již vědí, kde se nachází skutečné úzké místo.
Znamená to také chránit závod před předčasnými zásahy v průběhu oprav. Odstavení nestabilního zařízení kvůli generální opravě nástrojů na určitou dobu snižuje produkci. Vedoucí pracovník musí mít dostatečnou autoritu, aby mohl vést jednání se zákazníky a s obchodním oddělením v centrále. Dočasný pokles by neměl být vnímán jako nová krize.
Představenstvo rozhoduje o strategických otázkách: rozloze areálu, obchodních podmínkách a kapitálových investicích. Mandát, který uděluje, se týká samotné realizace. Zahrnuje stabilizaci každodenního provozu, přehodnocení priorit v oblasti údržby a výroby a budování místních kapacit, které zajistí udržení dosaženého stavu i po skončení mandátu.
Případová studie: Jak se krize v oblasti kvality v závodě na výrobu kabelů stala podnětem k zásadní změně
Francouzský výrobce elektronických senzorů a kabelových svazků pro automobilový průmysl, patřící do kategorie Tier 1, provozuje výrobní závod ve středovýchodní Evropě. Čtyři měsíce se potýkal s eskalující krizí v oblasti kvality. Ředitel pro kvalitu v tomto závodě provedl kompletní postup nápravných opatření podle metody 8D.
Nic z toho nefungovalo. Vysokorychlostní automatizované linky pro pájení a zalévání v závodě nadále vykazovaly 18% míru vnitřních vad. Vznik pájecích můstků a mikroskopické dutiny v těsnění vedly k opakovaným stížnostem zákazníků ohledně kvality a hrozilo, že dojde k zastavení výroby u zákazníka.
Vedení společnosti v Paříži to pochopitelně vyhodnotilo jako selhání v dodržování předpisů. Začalo se připravovat na výměnu místního manažera pro kvalitu. Poté však vyšlo najevo, že příčiny problému přesahují rámec jednoho oddělení a týkají se několika oddělení najednou. Generální ředitel skupiny se proto obrátil na společnost CE Interim.
Společnost CE Interim vyslala na místo prověřeného manažera pro dočasné řízení restrukturalizace, jehož profil odpovídal zadání, a to do 72 hodin od dokončení zadávacího briefingu. Tento manažer měl přímý mandát od představenstva a disponoval mezifunkčními pravomocemi v oblastech plánování výroby, údržby, nástrojářství a kvality.
Závěry auditu
Prvním úkolem vedoucího nebylo znovu zkontrolovat pájené spoje. Měl projít výrobní linku, prostudovat směnové záznamy a zjistit, proč se číslo nezměnilo. Vysvětlení poskytly tři zjištění.
- Ředitel pro kvalitu nesl odpovědnost za ukazatel selhání (KPI), neměl však žádnou pravomoc nad výrobním plánem. Cíle stanovené pro vedoucí směn odměňovaly pouze denní výkon, takže motivační mechanismus působil opačně: potlačení varování teplotních senzorů a odkládání výměny pájecích hrotů chránilo výsledky vedoucího směny více než nahlášení zastavení výroby.
- Oddělení skupinových nákupů pracovalo na splnění firemního cíle snížení nákladů. Přešlo k levnějšímu dodavateli tavidla, aniž by si ověřilo jeho vhodnost pro vysokorychlostní automatizované linky. Nikdo nepožádal oddělení kvality o schválení tohoto rozhodnutí.
- Závod potají vybudoval stínovou provozovnu s třiceti techniky z personální agentury. Ti pod zvětšovacími lampami ručně opravovali a znovu pájejí vadná pouzdra senzorů. Tím vznikaly týdenní náklady na nápravu ve výši 45 000 eur, které nebyly zahrnuty v rozpočtu a které nikdo nepředložil představenstvu jako souhrnnou částku.
Co se změnilo za sedm týdnů
Vzhledem k tomu, že mandát se vztahoval na celý systém, a nikoli pouze na kvalitu, provedlo vedení postupně tři změny.
- Nestabilní automatizované linky byly na 36 hodin zastaveny. To umožnilo týmu provést generální opravu van na pájecí vlnu, překalibrovat teplotní profily a obnovit původně certifikovanou specifikaci tavidla.
- Cíle týkající se hrubého objemu kusů pro vedoucí směn byly nahrazeny cílem týkající se akceptované výtěžnosti v prvním průchodu. Tím byla odstraněna motivace posílat vadné kusy dále po výrobní lince namísto zastavení linky.
- Offline stoly pro opravy byly zcela zrušeny. Neshodná šarže nyní vyvolá okamžité pozastavení buňky a eskalaci na vedoucího, namísto tiché ruční opravy.
Během sedmi týdnů dosáhla výtěžnost při prvním průchodu na automatizovaných linkách 96,5 procenta. Počet stížností zákazníků na kvalitu klesl na nulu. Závod propustil externí tým pro opravy a ušetřil 1,9 milionu eur ročních nákladů na zmetky a opravy. K tomu všemu nebyl potřeba žádný nový ředitel pro kvalitu. Byla zapotřebí autorita přesahující rámec oddělení kvality, podřízená provoznímu řediteli, s pravomocí zastavit nestabilní nástroje, změnit pořadí údržby a upravit motivační odměny vedoucích pracovníků v rámci jednoho koordinovaného mandátu.
Často kladené otázky týkající se prahové hodnoty pro odstávku závodu z důvodu problémů s kvalitou
Co způsobuje, že neshoda ve výrobě představuje problém kvality, a nikoli problém související s nápravou?
Klasifikace zůstává v rámci oddělení kvality, pokud příčina spadá do jedné funkce a odpovědnost je jasně vymezena. Oprava by neměla vyžadovat změnu výrobního plánu, rozpočtu na nástroje ani plánu personálního obsazení. Jakmile oprava vyžaduje rozhodnutí, která přesahují pravomoci oddělení kvality, měla by se podle toho změnit i klasifikace.
Jaké jsou první náznaky toho, že problém s kvalitou vyžaduje zásah ze strany vedení, a nikoli pouze další cyklus nápravných opatření?
Prvním varovným signálem jsou nápravná opatření, která se opakují, aniž by přinesla trvalý efekt. Stejně tak i nadčasy, které neustále rostou, zatímco objem výroby zůstává na stejné úrovni, trvale obsazený stůl pro opravy mimo linku a hlavní výrobní plán, do kterého se nenápadně započítává rezerva na zmetky.
Znamená eskalace problému s kvalitou až na úroveň nařízení nápravy, že ředitel pro kvalitu selhal?
Ne. Chronická závada má obvykle příčiny, které se týkají údržby, nákupu, rozvrhování i plánování výroby. Daná funkce nezklamala. Problém však přesáhl rámec pravomocí, které jí byly svěřeny, a toto rozlišení stojí za to vysvětlit přímo řediteli pro kvalitu.
Kdo by měl převzít odpovědnost za ozdravení společnosti, jakmile bude překročen stanovený limit?
Měl by to mít na starosti provozní manažer: někdo, kdo má přímá rozhodovací pravomoci v oblasti plánování, údržby, investic do výrobních prostředků a personálního obsazení. Musí zastávat dostatečně vysokou pozici v organizaci, aby mohl zasahovat do všech těchto oblastí, aniž by musel pro každou z nich žádat o samostatné schválení. Právě tato pozice, a nikoli změna titulu ředitele pro kvalitu, je tím, co ve skutečnosti posune závod za tuto hranici.
Jak dlouho by měla správní rada počkat, než věc postoupí na vyšší úroveň?
Limitem jsou dva cykly. Pokud vada přetrvá v obou cyklech a třídění v prodloužené pracovní době nebo mimo linku stále slouží spíše k zajištění dodávek než ke stabilizaci procesu, měla by představenstvo tuto záležitost eskalovat. Nemělo by čekat na třetí cyklus, aby se tento vzorec potvrdil.
Sladění výkonné moci s provozní realitou
Pokud se chronické nedostatky v kvalitě ponechají v rámci funkčního oddělení, neochrání to organizaci. To obvykle vede k neustálému snižování marží a opakovaným stížnostem ze strany zákazníků. Navíc to vede k tomu, že ředitel pro kvalitu nese odpovědnost za rozhodnutí, k jejichž přijetí mu organizace nikdy neudělila oprávnění.
Související informace a další postup
Důležitá není otázka, zda oddělení kvality pracuje dostatečně usilovně. Jde o to, zda pravomoci, které již v rámci organizace existují, jsou dostatečné pro rozhodnutí, která daný problém nyní vyžaduje. Pokud tomu tak není, je třeba vést rozhovor s Prozatímní partner CE je to rozumný další krok.
Další články na toto téma:
- Dočasný finanční ředitel nebo poradce pro restrukturalizaci: kdo obnoví kontrolu nad peněžními toky v polské továrně v tíživé situaci?
- Proč je hledání stálého vedoucího závodu během probíhajícího turnaroudu příliš pomalé
- Prozatímní ředitel závodu, provozní ředitel nebo generální ředitel: Kdo by měl vést oživení maďarského hospodářství?
Společnost CE Interim zajišťuje přeshraniční vedení při zásadních transformacích podniků, které čelí provoznímu tlaku. Pokud evropský výrobní závod překročil hranici, kdy je kvůli problémům s kvalitou nutná jeho kompletní restrukturalizace, může mu společnost CE Interim pomoci.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL