

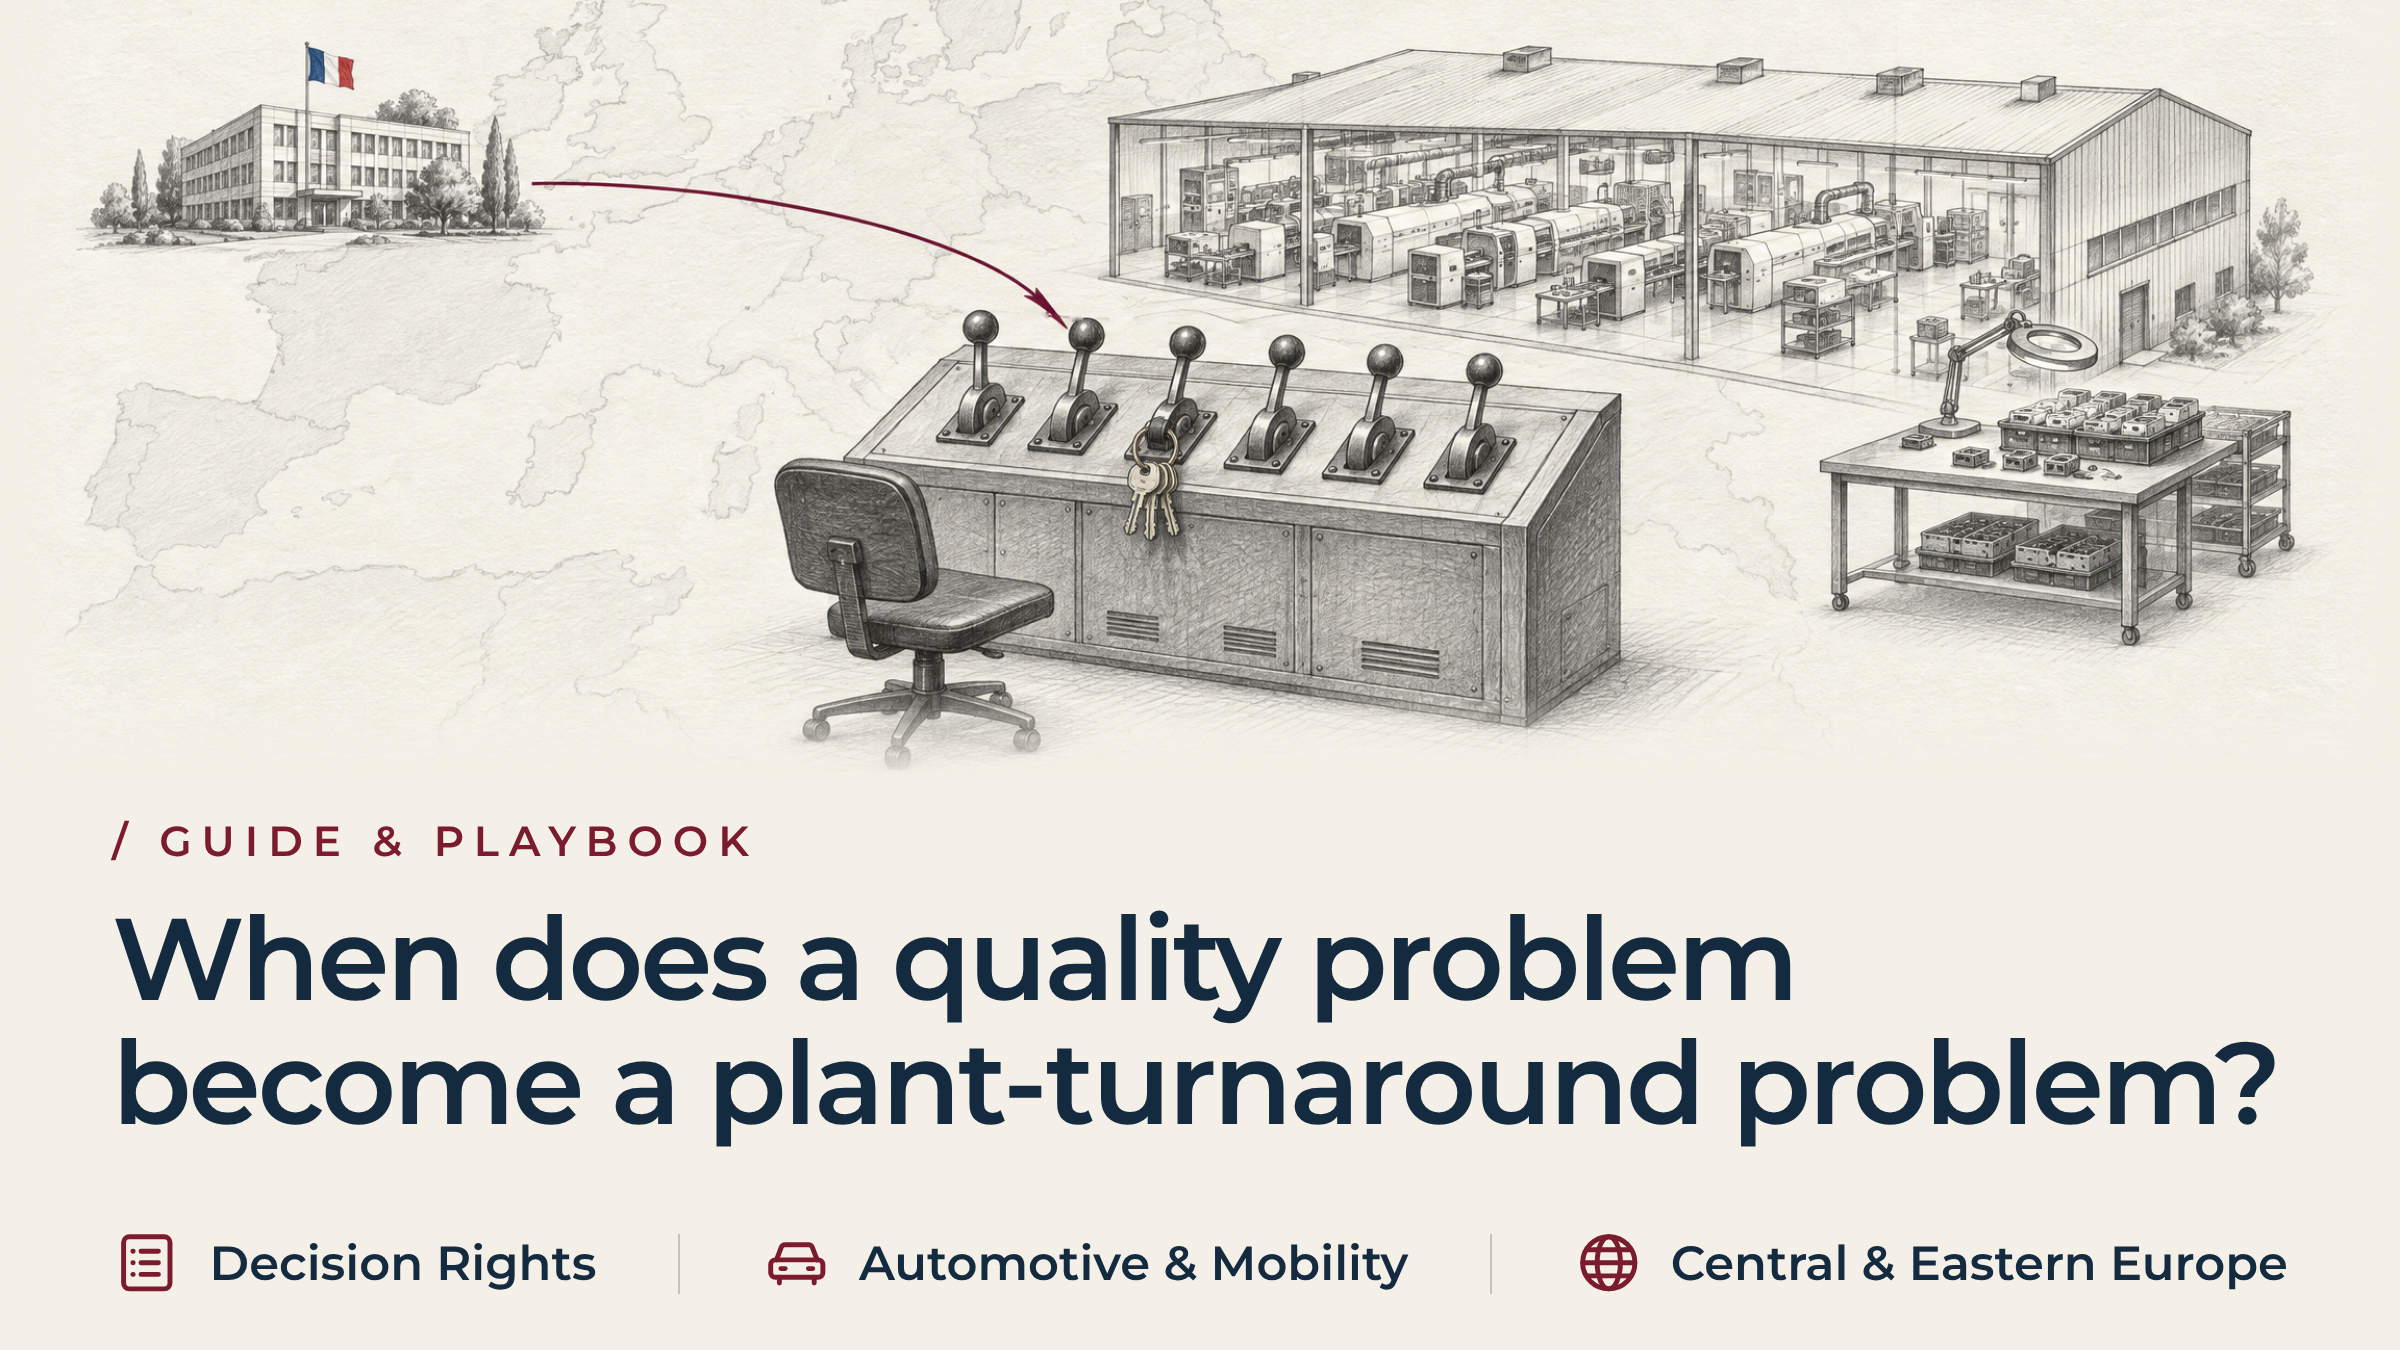
Wann wird aus einem Qualitätsproblem ein Problem, das eine Umstellung der Anlage erforderlich macht?
Kurz gesagt
Es gibt eine erkennbare Schwelle, ab der ein Qualitätsproblem zu einem Problem wird, das den gesamten Betrieb betrifft. Das hat nichts mit der Ausschussquote zu tun. Ein Qualitätsproblem wird unter einer einzigen Voraussetzung zu einem Problem, das den gesamten Betrieb betrifft: Die zur Lösung erforderlichen Entscheidungen liegen außerhalb der Zuständigkeit der Funktion, die für die Kennzahl verantwortlich ist. Korrekturmaßnahmen werden zwar durchgeführt, doch die gleichen Verluste treten immer wieder auf. Zu diesem Zeitpunkt betrachtet das Werk den Mangel in der Regel nicht mehr als Ausnahme. Das Unternehmen hat die Produktionsplanung, die Wartungsprioritäten, die Ausgaben für Werkzeuge und die Schichtbesetzung stillschweigend entsprechend angepasst. Zu diesem Zeitpunkt ist es zu viel verlangt, vom Qualitätsleiter zu erwarten, dass er das Problem erneut behebt. Die Entscheidung liegt nun bei mehreren Stellen.
Der Mangel, der nicht von der Tagesordnung verschwindet
Die monatliche Betriebsüberprüfung verläuft nach einem bekannten Muster. Das Qualitäts-Dashboard zeigt anhaltend rote Indikatoren an. Die Erstausbeute auf der Hauptlinie bleibt auf einem niedrigen Niveau. Die internen Ausschusskosten liegen über dem Budget. Im Kundenbeschwerdeprotokoll werden Monat für Monat dieselben Maßabweichungen verzeichnet.
Seit mehreren Berichtszyklen hat der Qualitätsleiter eine vollständige Aufstellung der Korrekturmaßnahmen vorgelegt. Das Qualitätsteam hat die Fischgräten-Diagramme fertiggestellt. Es hat die Fehlermöglichkeits- und Einflussanalysen aktualisiert und zusätzliche Prüfsensoren eingebaut.
Der Fehler tritt immer noch auf. Die Ausschussbehälter bleiben voll, ein Offline-Sortiertisch bleibt besetzt, und durch Überstunden am Wochenende wird die Lieferung an den Kunden weiterhin gesichert.
In der Konzernzentrale ist die natürliche Reaktion, den Fokus auf die funktionalen Aspekte zu verengen. Die Führungskräfte fragen, warum die Qualitätsabteilung den Standard nicht durchgesetzt hat. Manche erwägen, den Qualitätsmanager zu ersetzen oder ein konzernweites Audit durchzuführen. Dieser Instinkt ist nachvollziehbar. Eine rote Kennzahl mit einem namentlich genannten Verantwortlichen wirkt wie eine Lücke in der Rechenschaftspflicht. Und genau diese Rechenschaftspflicht sollte der Vorstand überprüfen.
Die Schwierigkeit besteht darin, dass der Qualitätsleiter für die Kennzahl verantwortlich ist. Selten hat er jedoch Einfluss auf die sechs Faktoren, die diese Kennzahl beeinflussen. Zu diesen Faktoren gehören die Wartungsplanung, die Aufarbeitung von Werkzeugen, die Rohstoffspezifikation, die Liniengeschwindigkeit, die Schichtbesetzung und die Planung der Kundenfreigaben.
Einen einzelnen funktionalen Verantwortlichen für ein systemweites Ergebnis zur Rechenschaft zu ziehen, wird den Mangel nicht beheben. Es verzögert vor allem den Moment, in dem jemand fragt, wer die Befugnis hat, dies zu ändern.
Warum die Grenze über Landesgrenzen hinweg schwerer zu erkennen ist
Wenn ein Konzern Werke in mehreren Ländern betreibt, bewertet die Zentrale die Leistung anhand standardisierter Kennzahlen. Fehlerquoten in Parts per Million, Ausschuss in Prozent des Umsatzes und die Anzahl offener 8D-Meldungen von Kunden beschreiben lediglich die Symptome. Sie sagen wenig darüber aus, was das Werk hinter den Kulissen unternommen hat, um den Lieferbetrieb aufrechtzuerhalten.
In der Fertigung sind die wirtschaftlichen Folgen eines Produktionsstillstands unmittelbar spürbar. Angenommen, ein Stanzwerkzeug beginnt nach vier Stunden Dauerbetrieb zu verrutschen. Die Aufsicht hält die Presse selten an, um das Werkzeug zu überholen, da durch einen Stillstand die Gefahr besteht, dass ein Liefertermin verpasst wird. Stattdessen sortieren Aushilfskräfte die Teile von Hand, entgraten die Kanten und führen Bauteile mit geringfügigen Mängeln wieder in sekundäre Vorrichtungen ein.
Das ist eine sinnvolle kurzfristige Lösung für eine dringende Lieferverpflichtung. Die Schwierigkeiten beginnen erst, wenn sich diese Situation so lange wiederholt, dass sie dauerhaft wird.
Wie aus einer Notlösung das Betriebsmodell wird
Eine solche Übergangslösung hält in der Regel einige Betriebszyklen lang stand. Dann ist sie keine Ausnahme mehr, sondern taucht in den Planungsunterlagen des Werks selbst auf. Drei Veränderungen kennzeichnen in der Regel diesen Wandel.
- In den Produktionsplänen werden nun feste Maschinenstunden, Personal und Produktionsfläche für Sortier- und Nachbearbeitungsvorgänge zugewiesen. Dadurch werden diese Vorgänge nicht mehr als gelegentliche Überlastungen behandelt.
- Die Fertigungstechnik erstellt Standardarbeitsanweisungen für den Schleiftisch. Dadurch erhält die Umgehungslösung denselben Verfahrensstatus wie der genehmigte Prozess.
- Die Werkssteuerung eröffnet ein Buchungskennzeichen, über das der Arbeitsaufwand für Nacharbeit in die indirekten Gemeinkosten erfasst wird. Dadurch wird verhindert, dass dieser Aufwand als Abweichung gegenüber den ursprünglichen Prozesskosten ausgewiesen wird.
Sobald diese drei Änderungen umgesetzt sind, ist eine akzeptable Lieferung kein Beweis mehr dafür, dass der Prozess stabil ist. Sie ist vielmehr ein Hinweis auf ein zweites, inoffizielles Betriebsmodell, das geschaffen wurde, um die Output-Zahlen des ersten Modells zu sichern. Was wie ein einzelner Qualitätsfehler aussieht, ist in Wirklichkeit ein funktionsübergreifender Qualitätsfehler. Er erstreckt sich über sechs operative Hebel – es ist nicht nur eine einzige Funktion, die hinter den Erwartungen zurückbleibt.
Erkennen des Schwellenwerts für die Stilllegung einer Anlage aufgrund von Qualitätsproblemen
Weder ein fester Prozentsatz noch eine allgemeingültige Eskalationsregel noch eine typische Erholungszeit können diesen Moment definieren. Die Prozess- und Margenprofile jeder Anlage unterliegen ihren eigenen Rahmenbedingungen. Eine allgemeine numerische Regel würde eher eine Präzision vortäuschen, als die tatsächliche Lage der Anlage zu diagnostizieren. Stattdessen gibt es eine Reihe konsistenter qualitativer Signale. Vier davon sind besonders wichtig.
- Nacharbeit ist nun fester Bestandteil der Produktionsplanung. Das Werk weist der Sortierung offiziell Maschinenstunden, Personal und Fläche zu. Dies wird nicht mehr als Ausnahme behandelt, die es abzuschließen gilt.
- Die Ursache erstreckt sich über mehrere Funktionsbereiche hinweg. Zur Lösung des Problems müssen Änderungen an Wartungsintervallen, Materialspezifikationen, Taktzeiten und Personalausstattung gemeinsam vorgenommen werden. Kein einzelner Funktionsleiter ist befugt, dies gegenüber seinen Kollegen anzuordnen.
- Die Maßnahmen zur Eindämmung beanspruchen die Kapazitäten des Werks und binden Betriebskapital. Quarantänebereiche, Offline-Prüfschleifen und nicht konformes Lagerbestände beanspruchen Produktionsfläche. Zudem binden sie finanzielle Mittel, die das Werk für seine eigentliche Produktion benötigt.
- Das Werk kann den Defekt nicht beheben, ohne eine Lieferkrise auszulösen. Es kann keine Reparatur von Werkzeugen, keine Maschinenüberholung und keine Prozessumgestaltung planen, ohne dass dadurch eine Lieferung unmittelbar gefährdet wird. Das bedeutet, dass es seinen operativen Spielraum verloren hat.
Wenn diese vier Bedingungen gemeinsam vorliegen, lässt sich das Problem nicht lösen, indem man es als Qualitätsproblem behandelt. Die erforderlichen Entscheidungen gehen bereits über den Zuständigkeitsbereich der für die Kennzahl verantwortlichen Abteilung hinaus. Dies ist der eigentliche Prüfstein dafür, wann Qualität die Unterstützung der Geschäftsleitung benötigt, anstatt eines weiteren Korrekturzyklus, und das deutlichste praktische Anzeichen dafür, dass aus einem Qualitätsproblem ein Problem geworden ist, das eine Umstrukturierung des Werks erfordert.
Den Umfang des Mandats an den Entscheidungen ausrichten, nicht an der Kennzahl
Die Erholung hängt davon ab, dass der Umfang des Exekutivmandats auf die Entscheidungen abgestimmt wird, die es abdecken soll. Die Abteilung, deren Scorecard als erste rot wurde, sollte diesen Umfang nicht festlegen.
Die AIAG CQI-20-Leitfaden zur Problemlösung bezieht die Unterstützung der Führungskräfte und ein funktionsübergreifendes Team in jede Phase der strukturierten Problemlösung ein. Die Arbeit wird nicht als etwas betrachtet, das die Qualitätsabteilung allein erledigt. Diese Sichtweise ist entscheidend. Eine Quelle außerhalb von CE Interim betrachtet chronische Nichtkonformität als eine Frage der Führung und nicht nur als eine Angelegenheit der Qualitätsabteilung.
Um dies entsprechend zu handhaben, muss man bei der Buchhaltung ansetzen. Die American Society for Quality hat festgelegt, dass Qualitätskosten Dieses Konzept trennt die Ausgaben für Prävention und Begutachtung von den Kosten, die durch die mangelhafte Qualität selbst entstehen. Es bietet einem Werk einen transparenten Bezugspunkt anstelle eines festen Richtwerts. Bei diesem Fehler umfasst dies direkte Arbeitskosten, Ausschuss, außerplanmäßige Transportkosten, externe Sortierung, Maschinenstillstandszeiten und Werkzeugverschleiß.
Betrachtet man dies als eine einzelne Zeile in der Gewinn- und Verlustrechnung des Unternehmens, wird die Notwendigkeit von Befugnissen auf Führungsebene deutlich. Oft ist es gerade dieser buchhalterische Schritt, der diese Schwelle für einen Vorstand sichtbar macht, der den Mangel bisher nur bruchstückhaft wahrgenommen hat.
Neuausrichtung der Anreize, die zu diesem Mangel geführt haben
Ein auf die Entscheidung abgestimmtes Mandat erfordert zudem die Befugnis, die Art und Weise zu ändern, wie die Organisation ihre Mitarbeiter bewertet. Es geht nicht nur darum, was die Organisation ihnen vorschreibt. Drei Neuausrichtungen treten so häufig auf, dass es sich lohnt, sie namentlich zu nennen.
- Wenn die Zielvorgaben der Vorgesetzten ausschließlich die tägliche Stückzahl belohnen, werden sie sich gegen die Produktionsunterbrechungen wehren, die für eine Wartungsmaßnahme erforderlich sind. Die Unterbrechung wird auf ihre Quote angerechnet, noch bevor die Maßnahme irgendeinen Nutzen zeigt.
- Solange das Ziel der Beschaffung ausschließlich in der Senkung der Stückkosten besteht, wird sie weiterhin marginale Vorleistungen kaufen, die weiter unten in der Produktionskette Ausschuss verursachen. Die Einsparung ist zwar sichtbar, aber niemand rechnet die Ausschusskosten der Beschaffung an.
- Wenn das Unternehmen den Vorgesetzten vorschreibt, die Lieferungen an die Kunden über alles andere zu stellen, lassen sie instabile Anlagen weiterlaufen. Sie schalten sie nicht ab, denn genau diese Entscheidung müssten sie als Erstes rechtfertigen.
Ein glaubwürdiges Mandat hat das Gewicht, Prozessfähigkeit und anerkannte Qualitätsergebnisse über diese lokalen Anreize zu stellen. Genau diese Befugnis hat die Organisation dem Qualitätsleiter nie übertragen.
Die grenzüberschreitende Dimension in der Praxis
Die grenzüberschreitende Ausübung dieser Befugnis erfordert Präsenz vor Ort und nicht nur eine vierteljährliche Überprüfung aus einem anderen Land. Ein Ausschuss mit Sitz in München, Zürich oder Paris kann zwar die aggregierten Zahlen aus dem Werk einsehen, aus dieser Entfernung lässt sich jedoch nicht feststellen, ob der genehmigte Prozess die Zahlen tatsächlich absichert. Möglicherweise übernimmt stattdessen ein inoffizieller, parallel dazu laufender Prozess diese Aufgabe.
Eine glaubwürdige Maßnahme beginnt mit einer direkten Überprüfung. Die Führungskraft geht die Produktionslinien ab, begutachtet die unter Quarantäne gestellten Lagerbestände und nimmt an Schichtübergaben teil. Sie spricht mit den Bedienern, Werkzeugmachern und Wartungstechnikern, die bereits wissen, wo der eigentliche Engpass liegt.
Das bedeutet auch, die Anlage während der Behebung des Problems vor vorzeitigen Eingriffen zu schützen. Die Stilllegung instabiler Anlagen für eine Werkzeugüberholung führt vorübergehend zu einem Rückgang der Produktion. Die Führungskraft muss über das nötige Rückgrat verfügen, um dieses Gespräch mit den Kunden und der Vertriebsabteilung in der Zentrale zu führen. Ein vorübergehender Rückgang sollte nicht als neue Krise interpretiert werden.
Der Vorstand trifft die strategischen Entscheidungen: Standortauswahl, geschäftliche Konditionen, Kapitalinvestitionen. Das von ihm erteilte Mandat dient der Umsetzung. Es umfasst die Stabilisierung des Tagesgeschäfts, die Neugewichtung von Wartungs- und Produktionsprioritäten sowie den Aufbau lokaler Kapazitäten, die die Lösung auch nach Ablauf des Mandats aufrechterhalten.
Fallstudie: Als die Qualitätskrise eines Kabelwerks zum Auftrag für eine Umstrukturierung wurde
Ein französischer Tier-1-Hersteller von elektronischen Sensoren und Kabelbäumen für die Automobilindustrie betreibt eine Produktionsstätte in Mittelosteuropa. Das Unternehmen befand sich seit vier Monaten in einer sich zuspitzenden Qualitätskrise. Der Qualitätsleiter des Standorts führte eine vollständige Abfolge von 8D-Korrekturmaßnahmen durch.
Nichts davon hat funktioniert. Die automatisierten Hochgeschwindigkeits-Löt- und Vergussanlagen des Werks wiesen weiterhin eine interne Fehlerquote von 18 Prozent auf. Lötbrücken und mikroskopisch kleine Hohlräume in den Dichtungen führten zu wiederholten Qualitätsmeldungen seitens der Kunden und ließen einen Produktionsstillstand beim Kunden drohen.
Die Unternehmensleitung in Paris wertete dies verständlicherweise als Verstoß gegen die Compliance-Vorgaben. Sie begann mit den Vorbereitungen, den lokalen Qualitätsmanager zu ersetzen. Dann stellte sich jedoch heraus, dass die Ursachen abteilungsübergreifend waren und nicht auf eine einzige Abteilung beschränkt waren. Der Konzernvorstandsvorsitzende beauftragte stattdessen CE Interim.
CE Interim entsandte innerhalb von 72 Stunden nach Abschluss der Auftragsbesprechung eine geprüfte und auf das Mandat abgestimmte Führungskraft für den operativen Turnaround vor Ort. Die Führungskraft verfügte über ein direktes Mandat des Vorstands mit funktionsübergreifender Zuständigkeit für Produktionsplanung, Instandhaltung, Werkzeugbau und Qualitätssicherung.
Ergebnisse der Prüfung
Die erste Aufgabe des Managers bestand nicht darin, die Lötstellen erneut zu überprüfen. Vielmehr musste er die Produktionslinie abgehen, die Schichtprotokolle lesen und nachfragen, warum sich die Zahl nicht verändert hatte. Drei Erkenntnisse lieferten zusammen die Erklärung dafür.
- Der Qualitätsleiter war für den Fehler-KPI verantwortlich, hatte jedoch keinen Einfluss auf den Produktionsplan. Die Zielvorgaben für die Vorgesetzten belohnten ausschließlich den täglichen Durchsatz, sodass die Anreize in die falsche Richtung wirkten: Das Ignorieren von Warnmeldungen der Temperatursensoren und das Aufschieben des Wechsels der Lötspitzen trugen mehr zur Erreichung der Zielvorgaben eines Vorgesetzten bei als die Meldung eines Stillstands.
- Die Einkaufsabteilung arbeitete daran, ein unternehmensweites Kostensenkungsziel zu erreichen. Sie war zu einem kostengünstigeren Flussmittel-Lieferanten gewechselt, ohne diesen im Hinblick auf die automatisierten Hochgeschwindigkeitsanlagen zu prüfen. Niemand hatte die Qualitätsabteilung um eine Genehmigung dieser Entscheidung gebeten.
- Das Werk hatte still und leise einen Schattenbetrieb mit dreißig Leiharbeitern aufgebaut. Diese überarbeiteten und verlöteten defekte Sensorgehäuse von Hand unter Lupenlampen. Dadurch entstanden wöchentlich 45.000 Euro an nicht im Budget vorgesehenen Kosten für die Fehlerbehebung, die niemand dem Vorstand als Gesamtbetrag vorgelegt hatte.
Was sich in sieben Wochen verändert hat
Da sich der Auftrag auf das gesamte System und nicht nur auf die Qualität bezog, nahm die Geschäftsleitung nacheinander drei Änderungen vor.
- Die instabilen automatisierten Zellen wurden für 36 Stunden außer Betrieb genommen. Dadurch konnte das Team die Lötwellenbecken überholen, die Temperaturprofile neu kalibrieren und die ursprünglich zertifizierte Flussmittelspezifikation wiederherstellen.
- Die Brutto-Stückzahlziele für Schichtleiter wurden durch die akzeptierte Erstausbeute ersetzt. Dadurch entfiel der Anreiz, ein fehlerhaftes Teil weiterzuleiten, anstatt die Produktionslinie anzuhalten.
- Die Offline-Nachbearbeitungstische wurden vollständig abgeschafft. Eine nicht konforme Charge löst nun eine sofortige Zellpause und eine Eskalation an den Vorgesetzten aus, anstatt dass die Korrektur stillschweigend von Hand vorgenommen wird.
Innerhalb von sieben Wochen erreichte die Erstausbeute auf den automatisierten Fertigungslinien 96,5 Prozent. Die Qualitätsbeanstandungen seitens der Kunden sanken auf null. Das Werk entließ das externe Nachbearbeitungsteam und sparte 1,9 Millionen Euro an jährlichen Ausfall- und Nachbearbeitungskosten ein. Für all das war kein neuer Qualitätsleiter erforderlich. Was benötigt wurde, war eine Autorität, die über den Qualitätsbereich hinausreichte, direkt dem Chief Operating Officer unterstellt war und die Befugnis besaß, instabile Werkzeuge aus dem Verkehr zu ziehen, Wartungsarbeiten neu zu planen und die Anreize für Vorgesetzte im Rahmen eines koordinierten Mandats neu festzulegen.
Häufig gestellte Fragen zum Schwellenwert für die Stilllegung von Anlagen aufgrund von Qualitätsproblemen
Was macht eine Abweichung in der Fertigung zu einem Qualitätsproblem und nicht zu einem Problem, das durch eine Umstellung behoben werden kann?
Die Einstufung bleibt „Qualität“, solange die Ursache innerhalb eines Zuständigkeitsbereichs liegt und die Verantwortlichkeiten klar sind. Die Behebung sollte keine Änderungen am Produktionsplan, am Werkzeugbudget oder am Personalplan erfordern. Sobald die Behebung Entscheidungen erfordert, die außerhalb der Zuständigkeit der Qualitätsabteilung liegen, sollte sich die Einstufung entsprechend ändern.
Was sind die ersten Anzeichen dafür, dass ein Qualitätsproblem die Zustimmung der Geschäftsleitung erfordert und nicht nur einen weiteren Korrekturmaßnahmenzyklus?
Korrekturmaßnahmen, die sich wiederholen, ohne dass eine nachhaltige Verbesserung erzielt wird, sind ein frühes Anzeichen dafür. Ebenso wie Überstunden, die stetig steigen, während das Produktionsvolumen unverändert bleibt, ein ständig belegter Nacharbeitstisch und ein Gesamtproduktionsplan, in den stillschweigend eine Ausschussquote einkalkuliert wird.
Bedeutet die Eskalation eines Qualitätsproblems zu einem Sanierungsauftrag, dass der Qualitätsleiter versagt hat?
Nein. Ein chronischer Mangel hat in der Regel Ursachen, die sich auf die Bereiche Instandhaltung, Beschaffung, Terminplanung und Produktionsplanung verteilen. Die Funktion hat nicht versagt. Das Problem ist größer geworden als die ihr zugewiesenen Befugnisse, und diese Unterscheidung sollte dem Qualitätsleiter direkt erläutert werden.
Wer sollte das Sanierungsmandat übernehmen, sobald die Schwelle überschritten ist?
Diese Aufgabe sollte ein leitender Mitarbeiter aus dem operativen Bereich übernehmen: jemand, der über direkte Entscheidungsbefugnisse in den Bereichen Terminplanung, Instandhaltung, Investitionen in Werkzeuge und Personalbesetzung verfügt. Er muss eine ausreichend hohe Position in der Organisation einnehmen, um funktionsübergreifend handeln zu können, ohne für jeden einzelnen Bereich eine gesonderte Genehmigung einholen zu müssen. Diese Führungsposition – und nicht eine Titeländerung für den Qualitätsleiter – ist es, die ein Werk tatsächlich über diese Schwelle hinausbringt.
Wie lange sollte der Vorstand warten, bevor er die Angelegenheit an eine höhere Instanz weiterleitet?
Zwei Zyklen sind die Obergrenze. Wenn der Fehler beide Zyklen übersteht und Überstunden oder eine Offline-Sortierung weiterhin lediglich die Auslieferung sichern, anstatt einen stabilen Prozess zu gewährleisten, sollte der Vorstand die Angelegenheit eskalieren. Er sollte nicht auf einen dritten Zyklus warten, um das Muster zu bestätigen.
Die Führungsbefugnisse an die betrieblichen Gegebenheiten anpassen
Ein chronisches Qualitätsproblem in einer funktionierenden Abteilung zu ignorieren, schützt das Unternehmen nicht. Es führt in der Regel zu einem anhaltenden Margenrückgang und wiederkehrenden Kundenbeschwerden. Außerdem wird dadurch der Qualitätsleiter für Entscheidungen verantwortlich gemacht, für die ihm das Unternehmen nie die Befugnis erteilt hat.
Weiterführende Informationen und nächster Schritt
Die entscheidende Frage ist nicht, ob die Qualitätsabteilung hart genug arbeitet. Es geht vielmehr darum, ob die bereits im Haus vorhandene Entscheidungsbefugnis groß genug ist, um die Entscheidungen zu treffen, die das Problem nun erfordert. Ist dies nicht der Fall, sollte ein Gespräch mit einem CE-Interimspartner ist ein sinnvoller nächster Schritt.
Weiterführende Literatur:
- Interims-Finanzvorstand oder Sanierungsberater: Wer stellt in einem in Schwierigkeiten geratenen polnischen Werk wieder die Kontrolle über die Liquidität her?
- Warum die Suche nach einem festen Werksleiter während einer laufenden Instandhaltungsmaßnahme zu lange dauert
- Interims-Werksleiter, COO oder CEO: Wer sollte den Wiederaufschwung in Ungarn anführen?
CE Interim bietet grenzüberschreitende Führungsunterstützung bei kritischen Unternehmensumstellungen unter operativem Druck. Wenn ein europäischer Produktionsbetrieb die Schwelle erreicht hat, ab der eine Werkssanierung aufgrund von Qualitätsproblemen erforderlich wird, kann CE Interim helfen.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL