

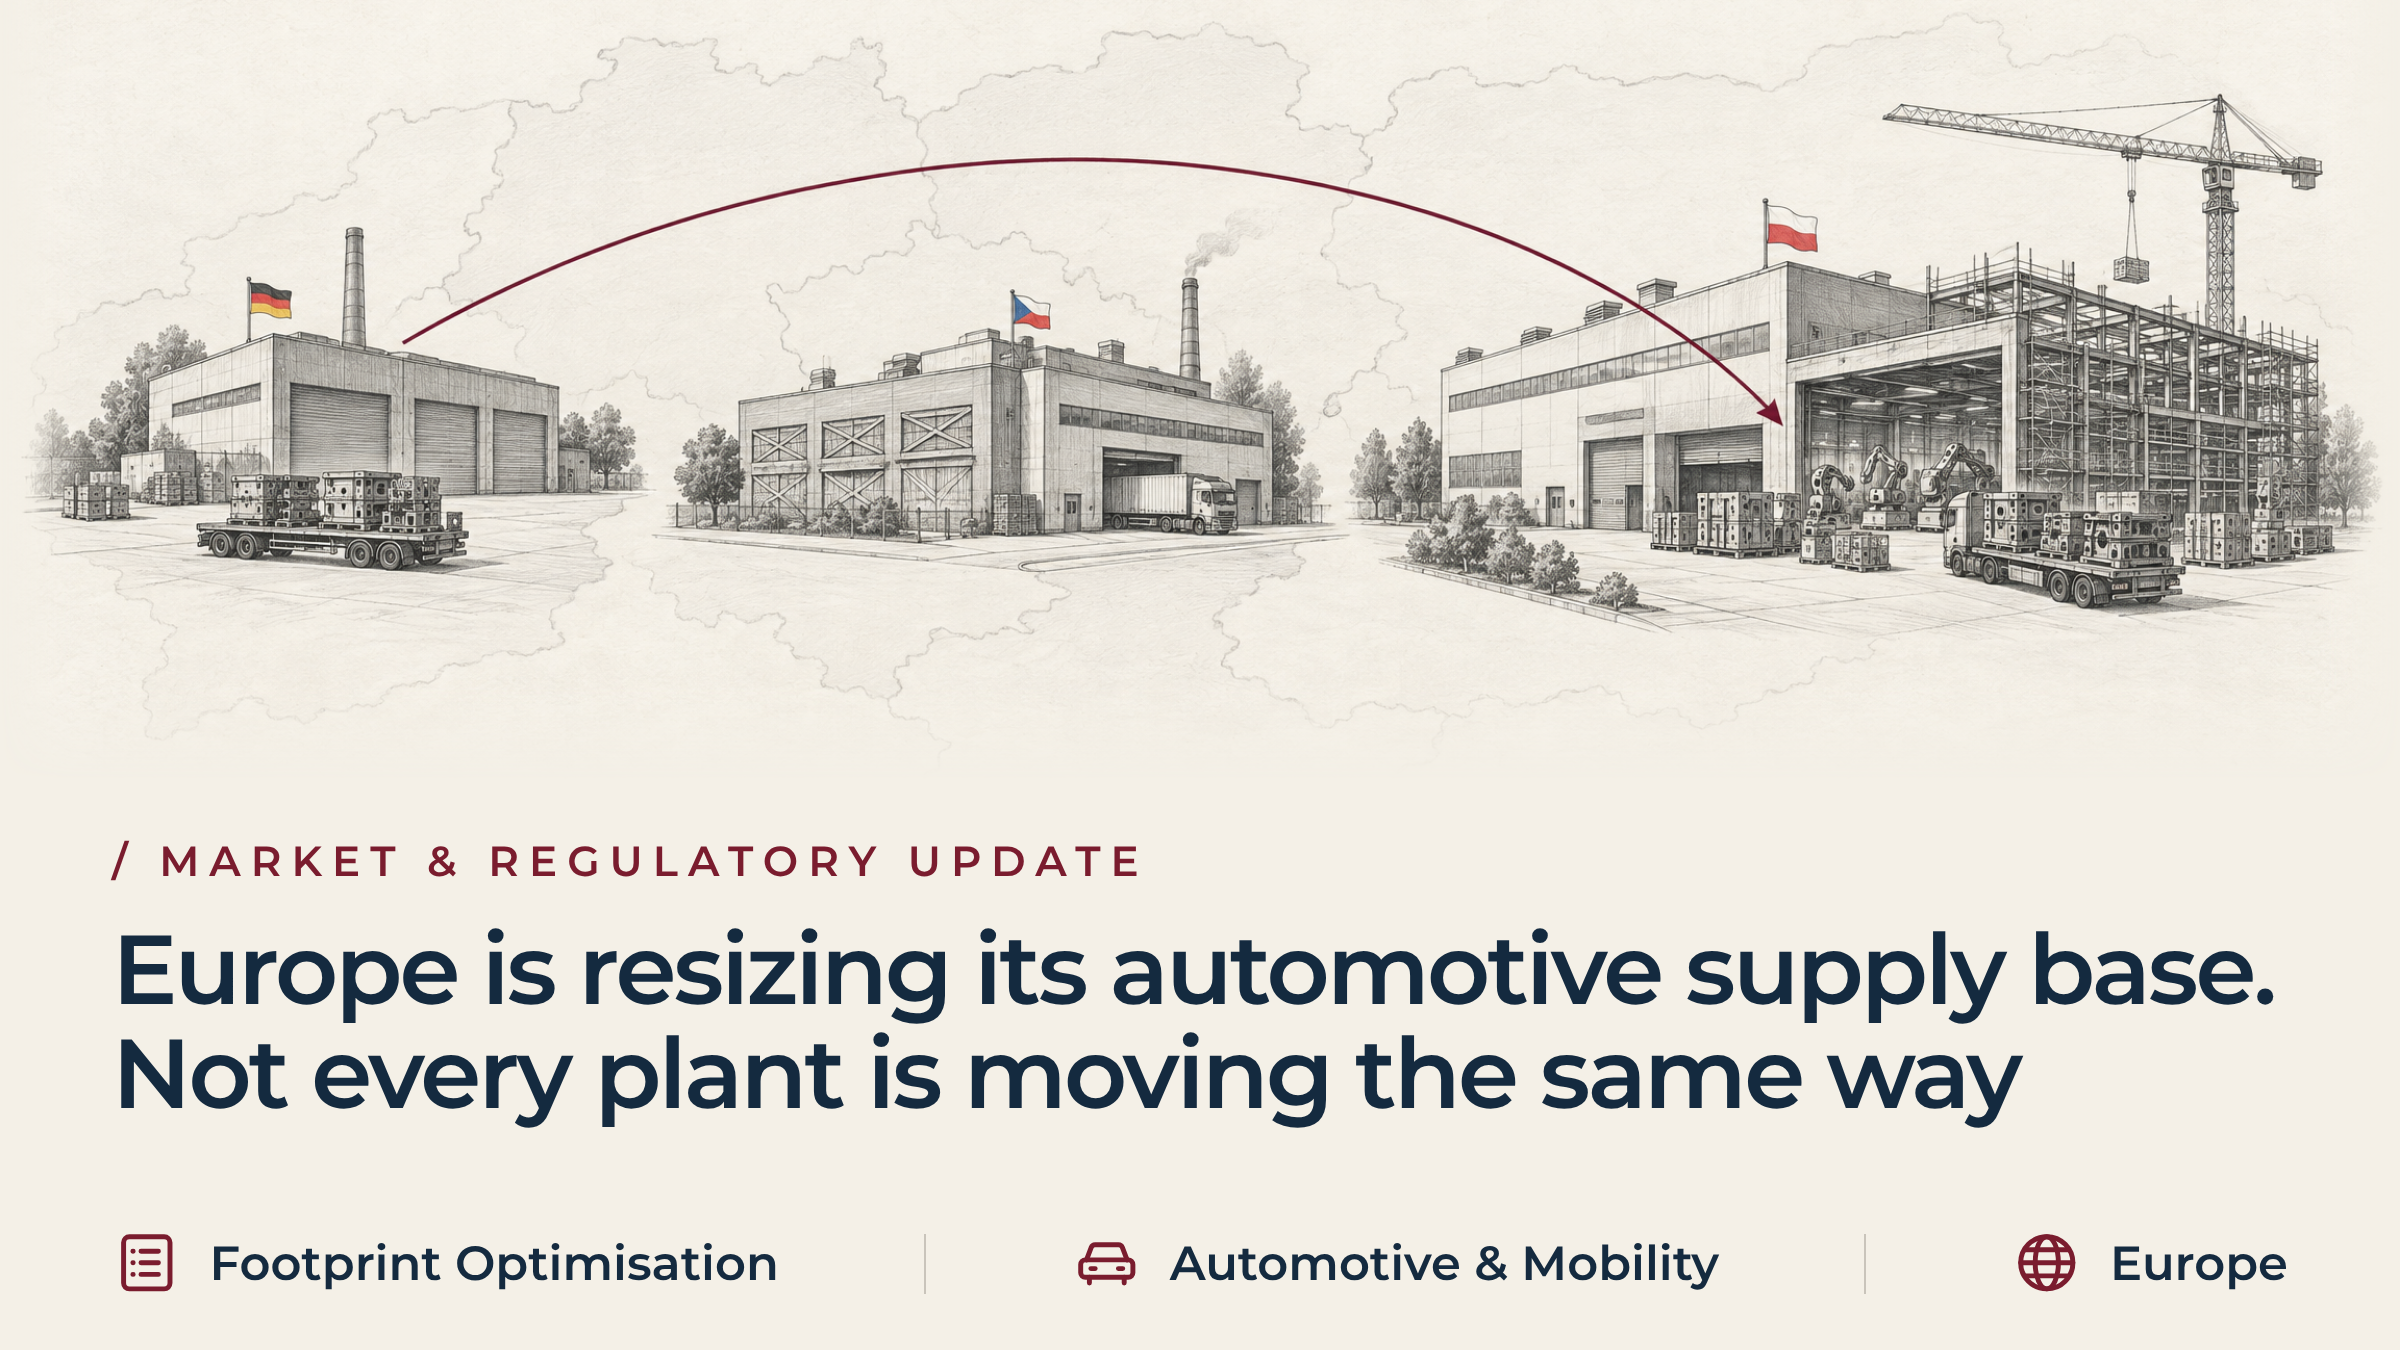
Europa dokonuje restrukturyzacji swojej sieci dostawców dla przemysłu motoryzacyjnego. Nie wszystkie zakłady podążają tą samą drogą
W skrócie
Kierownictwo często postrzega restrukturyzację dostawców motoryzacyjnych w całej Europie jako jedną falę zamknięć. Udokumentowany schemat wygląda jednak inaczej. Zweryfikowane 2026 przypadków wskazują jednocześnie na trzy rzeczy. Niektóre zakłady zmniejszają swoją wielkość o połowę i nadal działają. Inne są zamykane, a produkcja przenoszona gdzie indziej. Jeszcze inne rozbudowują się, aby przejąć tę przeniesioną produkcję.
Grupa, która stosuje jeden szablon do wszystkich trzech przypadków, popełnia od razu dwa błędy. Pozbawia zasobów witryny, które miały zyskać nowy ruch. Ponadto przypisuje sobie zasługi za witryny, które po prostu zamknęła. To rozróżnienie ma większe znaczenie niż podawana w nagłówkach liczba zwolnień. Jest to pierwsza informacja, której zarząd potrzebuje, zanim podejmie decyzję o przyszłości swoich zakładów.
Czynniki strategiczne: w jaki sposób zmiany popytu ze strony producentów OEM wpływają na ograniczenie mocy produkcyjnych dostawców
Komitet wykonawczy zebrał się, aby dokonać reorganizacji europejskiej sieci zakładów produkcyjnych. Prognozy dotyczące popytu na pojazdy ze strony klientów OEM uległy pogorszeniu. Popyt na pojazdy elektryczne z napędem akumulatorowym nie spełnił własnych prognoz grupy. Presja cenowa na komponenty nie osłabła. Kierownictwo doszło do wniosku, że obecna struktura kosztów stałych nie jest już dostosowana do aktualnych wielkości produkcji w Niemczech, Francji oraz Europie Środkowej i Wschodniej.
Problem nie leży w tym wniosku. Chodzi o porównanie, które zarząd przedstawia następnie. Według danych CLEPA europejscy dostawcy z branży motoryzacyjnej ogłosili w pierwszej połowie 2026 r. redukcję 18 900 miejsc pracy, Podsumowanie danych nr 27. Naturalną reakcją jest potraktowanie tej liczby jako polecenia, by natychmiast wprowadzić cięcia we wszystkich obszarach. CLEPA określa je jako zapowiedziane redukcje, a nie te już zrealizowane. Liczba ta nie mówi nic o zakładach, które pozostają otwarte. Nie mówi też nic o zakładach przejmujących pracę przenoszoną z innych miejsc.
Zarząd, który skupia się na nagłówku zamiast na rzeczywistym schemacie, popełnia konkretny błąd. Może to doprowadzić do utraty kompetencji produkcyjnych w jednym kraju. Jednocześnie może to obciążyć nieprzygotowany zakład w innym miejscu wolumenem, którego ten zakład nie jest jeszcze w stanie przyjąć. Tak właśnie wygląda restrukturyzacja dostawców motoryzacyjnych, gdy zarząd podejmuje działania, zanim zorientuje się w schemacie kryjącym się za nagłówkiem.
Realizacja transgraniczna: uwarunkowania regulacyjne i dynamika rynku pracy w procesie restrukturyzacji europejskich dostawców
Analiza restrukturyzacji dostawców motoryzacyjnych w kontekście transgranicznym jest trudniejsza niż analiza z perspektywy jednej centrali. Tendencja i decyzja mają charakter na różnych poziomach. Tendencja ma charakter europejski: nierównowaga handlowa, racjonalizacja platform oraz rozbieżność między prognozowaną a rzeczywistą wielkością sprzedaży pojazdów elektrycznych. Decyzja ma zawsze charakter krajowy.
Każde zamknięcie zakładu, redukcja zatrudnienia lub przeniesienie produkcji odbywa się zgodnie z przepisami prawa pracy danego kraju oraz na podstawie porozumienia z radą zakładową. Zależy to również od lokalnej bazy dostawców oraz ograniczeń lokalizacyjnych danego zakładu.
Eurofound podsumowanie z dnia 22 lipca 2026 r. zwraca uwagę na kwestię, o której warto pamiętać. Przekształcenie europejskiej sieci dostawców dla przemysłu motoryzacyjnego przebiega nierównomiernie pod względem geograficznym. Nie przebiega ono w linii prostej z zachodu na wschód. Niektóre zachodnie zakłady redukują zatrudnienie, zachowując jednocześnie systemy automatyzacji, których wymiana wiąże się z wysokimi kosztami.
Niektóre zakłady w Europie Środkowej przechodzą głębokie redukcje zatrudnienia, zachowując przy tym pełną zdolność operacyjną. Inne zakłady w Europie Środkowej i Wschodniej stają się miejscem docelowym dla przenoszonych linii produkcyjnych, a nie źródłem kolejnych cięć.
Żadna z tych informacji nie mówi zarządowi, jak funkcjonują jego własne placówki. Pokazuje mu natomiast, jakie pytania powinien zadać przed podjęciem decyzji.
Trzy strategiczne kierunki działania: zmniejszenie powierzchni zakładów, zamknięcie zakładów oraz lokalizacje, do których przenoszone są zakłady
Tak właśnie w praktyce wygląda restrukturyzacja dostawców motoryzacyjnych. Kadra kierownicza, która właściwie podchodzi do tej kwestii, klasyfikuje własne zakłady według jednej z trzech udokumentowanych ścieżek rozwoju, a nie skupia się wyłącznie na zamknięciu zakładów. Trzy zweryfikowane przypadki z 2026 roku ilustrują każdą z tych ścieżek:
- Zmniejszone i zachowane. Zakład zmniejsza skalę działalności, ale nadal funkcjonuje. W arkuszu informacyjnym Eurofound nr 300818, dotyczącym firmy JTEKT Czech Republic i opublikowanym 1 sierpnia 2026 r., odnotowano likwidację około 300 stanowisk, co stanowi blisko połowę zatrudnienia. Zakład przez cały ten czas kontynuował działalność.
- Zamknięte i przeniesione. Zakład zostaje zamknięty, a produkcja przenoszona jest gdzie indziej. W arkuszu informacyjnym Eurofoundu dotyczącym firmy Inteva Products, oznaczonym numerem 300403, odnotowano zamknięcie czeskiego zakładu i przeniesienie produkcji do Rumunii.
- Odbiór przekazanej objętości. Zakład pozostaje otwarty i przejmuje produkcję z zamkniętej linii innej firmy. Wyniki tego procesu zostały odnotowane w arkuszu informacyjnym Eurofoundu dotyczącym zamknięcia zakładu firmy Lear w Gründau (11 sierpnia 2026 r., arkusz informacyjny nr 300875). Moce produkcyjne przeniesiono z Niemiec do Słowacji, Serbii i Tunezji.
Żadna z tych trzech sytuacji nie wyjaśnia, co spowodowało restrukturyzację, ani nie pozwala przewidzieć, który zakład zostanie zamknięty jako następny. Przedstawiają one trzy różne scenariusze, które miały miejsce w tej samej branży w tym samym czasie.
1. Redukcja i utrzymanie: dostosowanie działalności operacyjnej w zakładach produkcyjnych po zmianie wielkości
Zakład znajdujący się w tej sytuacji nie zostanie zamknięty. Grupa oczekuje, że będzie on nadal osiągał taką samą wydajność – lub zbliżoną do niej – przy znacznie mniejszej liczbie pracowników. Jest to kwestia modelu operacyjnego, a nie liczby pracowników.
Harmonogramy zmian ulegają skróceniu, czasy cyklu są ponownie wyważane, a zakład nadal musi utrzymać dotychczasowy certyfikat jakości. Zakład nie może po prostu skrócić czasu pracy. Musi na nowo zaplanować kolejność przezbrajania maszyn i przepływu materiałów, aby wywiązać się z tych samych zobowiązań dostawczych przy mniejszym nakładzie pracy.
2. Zamknięcie i przeniesienie działalności: zarządzanie likwidacją oraz przeniesieniem produkcji do Rumunii i krajów Europy Środkowo-Wschodniej
Zakład znajdujący się na tym etapie kończy działalność. Cała uwaga skupia się wyłącznie na samym zamknięciu. Zespół musi prawidłowo przeprowadzić proces zwolnień. Musi również zgromadzić zapasy bezpieczeństwa dla klientów, zanim linie produkcyjne zostaną zatrzymane. Następnie likwiduje sprzęt i przekazuje teren zgodnie z wymogami środowiskowymi.
Z danych Inteva opracowanych przez Eurofound wynika, że zamknięcie zakładu i przeniesienie produkcji to często jedno i to samo zdarzenie, a nie dwa odrębne procesy. Praca nie znika. Przenosi się do Rumunii lub gdziekolwiek znajduje się zakład przejmujący produkcję.
3. Odbiór przekazanej objętości: wyzwania związane z industrializacją w zakładach rozbudowywanych w Europie Środkowo-Wschodniej
Grupy często traktują zakład znajdujący się w takiej sytuacji jako łatwy zysk, i właśnie dlatego kończy się to niedofinansowaniem. Przejęcie zamkniętej linii produkcyjnej innego podmiotu wymaga czegoś więcej niż tylko miejsca na hali. Konieczne są nowe przyłącza elektryczne i pneumatyczne oraz uzyskanie nowej zgody klienta na część. Wymaga to również dodatkowego personelu oraz programu uruchomienia, który nakłada się na harmonogram pracy danego zakładu.
Przeniesienie pracowników firmy Lear z Gründau do kilku krajów – Słowacji, Serbii i Tunezji – pokazuje, jak wygląda to na większą skalę. Trzy lokalizacje docelowe stały się trzema odrębnymi projektami integracyjnymi, realizowanymi jednocześnie.
Ryzyko operacyjne: dlaczego uniwersalne schematy redukcji kosztów nie sprawdzają się w zróżnicowanych lokalizacjach
Właśnie w tym miejscu restrukturyzacja dostawców motoryzacyjnych najczęściej kończy się niepowodzeniem pod względem operacyjnym. Jednolity cel procentowy nie prowadzi do porażki w ten sam sposób we wszystkich trzech scenariuszach. Powoduje on trzy różne i przewidywalne konsekwencje operacyjne:
- W zakładzie, którego działalność grupa dostosowuje i utrzymuje, w ramach ogólnych cięć redukuje się liczbę pracowników, których nadal potrzebuje w innych miejscach. Często są to inżynierowie, których zakład przyjmujący potrzebuje do zainstalowania przeniesionego oprzyrządowania.
- W zakładzie odbiorczym traktowanie transferu jako bezpłatnego uzupełnienia, a nie jako nowej dostawy, powoduje poważne zaległości w dostawach. Zaległości na tyle poważne, że mogą spowodować objęcie klienta kontrolą wysyłek.
- W przypadku zakładu, który grupa zamierza zamknąć, zbyt wczesne ustalenie terminu wycofania z eksploatacji naraża klienta na niedobór części. Dzieje się tak, gdy zakład odbiorczy nie uzyskał jeszcze certyfikowanego zatwierdzenia części.
Żadna z tych trzech placówek nie popełniła sama w sobie żadnego błędu. Błąd leży o jeden poziom wyżej – w założeniu, że wszystkie placówki są tego samego rodzaju.
Studium przypadku: zarządzanie przeniesieniem działalności w zakresie tłoczenia i produkcji narzędzi z wielu zakładów do Polski i krajów Europy Środkowo-Wschodniej
Najbardziej obrazowym przykładem ryzyka związanego z restrukturyzacją dostawców motoryzacyjnych w praktyce jest zlecenie zrealizowane przez firmę CE Interim. Pewna grupa popełniła błąd w ustaleniu kolejności działań, a następnie go skorygowała.
Wyzwanie: wąskie gardła i opóźnienia w dostawach wynikające z nakazów dotyczących jednolitej liczby pracowników
Czołowy dostawca mechanizmów siedziskowych i elementów tłoczonych o konstrukcji nośnej, z siedzibą w Niemczech, prowadził cztery zakłady: w Niemczech, Polsce, Czechach i Rumunii. W obliczu presji na marże w całej grupie zarząd ogłosił jednolite 15-procentowe zmniejszenie zatrudnienia we wszystkich czterech zakładach. Jednocześnie zarząd nakazał zamknięcie starszego niemieckiego zakładu tłoczenia. Grupa wyznaczyła sobie sześć miesięcy na przeniesienie produkcji tego zakładu do Polski i Rumunii.
Po czterech miesiącach realizacja planu utknęła w martwym punkcie. Polski zakład zwolnił już 45 operatorów i pięciu inżynierów produkcji, aby osiągnąć własny cel kadrowy. Był to ten sam cel, który obowiązywał wszystkie pozostałe zakłady w grupie. Następnie z Niemiec dotarło czternaście matryc do tłoczenia ciężkiego oraz cztery zrobotyzowane stanowiska spawalnicze, a nie było gdzie ich przyjąć. Oprzyrządowanie czekało w kolejce na rampie wyładunkowej, ponieważ powierzchnia, której potrzebowało, była nadal zajęta realizacją bieżącego programu produkcyjnego zakładu. Pozostali inżynierowie zakładu nie mieli już żadnych rezerw czasowych. Zajęli się montażem oprzyrządowania dodatkowo do codziennego gaszenia pożarów, a nie zamiast tego.
Drobne przestoje rozprzestrzeniły się na linie produkcyjne, które nie miały nic wspólnego z transferem. Wskaźnik terminowości dostaw spadł z 98,5% do 74% w ciągu kilku tygodni. Jeden z klientów OEM przyznał całej grupie poziom 1 w systemie „Controlled Shipping”. Zagroził również wstrzymaniem nowych kontraktów (New Business On Hold) w odniesieniu do wszystkich przyszłych platform, o które grupa ubiegała się w przetargach.
Rozwiązanie: restrukturyzacja systemu zarządzania i ustabilizowanie działalności w regionie Europy Środkowo-Wschodniej w ciągu 11 tygodni
Dyrektor generalny grupy nawiązał współpracę z firmą CE Interim. CE Interim przesłała standardowy profil kandydata: sprawdzonego już menedżera, którego kwalifikacje odpowiadały wymaganiom zlecenia, związanego umową o zachowaniu poufności i gotowego do podjęcia pracy po sfinalizowaniu briefu zlecenia. Na miejscu w Polsce menedżer ten objął stanowisko tymczasowego dyrektora operacyjnego, sprawując uprawnienia w zakresie programu relokacji w całej sieci.
Partner tymczasowy z firmy CE pozostawał w stałym kontakcie z dyrektorem generalnym grupy przez cały okres trwania zlecenia. Partner ten na miejscu, wraz z tymczasowym członkiem kadry kierowniczej, analizował postępy prac oraz kwestie wymagające eskalacji.
Postawienie diagnozy zajęło kilka dni, a nie tygodni. Centrala traktowała polski zakład jako miejsce oszczędności, a nie jako aktywny zakład odbiorczy. Jeszcze zanim dotarły niemieckie narzędzia, zakład ten działał już z 94-procentowym wykorzystaniem mocy produkcyjnych.
Zespół inżynierów tej firmy nie dysponował wolnymi zasobami na ponowne uruchomienie narzędzi ani na prace związane z fundamentami pras. Nie pozostały mu również żadne zasoby na uzyskanie zgód klientów, których nadal wymagały przeniesione linie produkcyjne.
Tymczasowy dyrektor wprowadził trzy zmiany naraz.
- Wyłączono polski zakład z ogólnogrupowego zamrożenia zatrudnienia. Tymczasowy zespół ds. uruchomienia produkcji zajął się następnie wykonaniem fundamentów, zapewnieniem dostępu dla dźwigów oraz uruchomieniem maszyn, nie ingerując w działające linie produkcyjne.
- Zmieniono harmonogram dostawy i wynegocjowano ośmiotygodniowe przedłużenie terminu na zgromadzenie zapasów bezpieczeństwa przez niemieckiego klienta. Niemieckie linie produkcyjne działały nieprzerwanie do momentu, gdy polskie i rumuńskie oprzyrządowanie osiągnęło certyfikowaną zdolność procesową powyżej 1,67 Cpk.
- Utworzono jedną transgraniczną radę zarządzającą, obejmującą kwestie inżynierii, jakości i łańcucha dostaw w zakładach przekazujących i przyjmujących. Codzienne monitorowanie obejmowało ponowną certyfikację narzędzi oraz zatwierdzenia producentów OEM.
W ciągu jedenastu tygodni proces przeniesienia produkcji ustabilizował się. Przeniesione linie produkcyjne uzyskały pełną homologację części produkcyjnych. Wskaźnik zgodności dostaw powrócił do poziomu 99,6%, a producent OEM zniosł ograniczenia wysyłkowe. Grupa utrzymała stałe roczne oszczędności w wysokości 6,2 mln euro wynikające z zamknięcia zakładu w Niemczech. Oba zakłady w Europie Środkowo-Wschodniej działały stabilnie przez cały okres przenoszenia produkcji.
Tymczasowe kierownictwo w procesie restrukturyzacji transgranicznego dostawcy części samochodowych
Doświadczony zespół ds. industrializacji może czasami samodzielnie przeprowadzić restrukturyzację. Musi on kierować uruchomieniem na miejscu oraz wynegocjować zwiększenie poziomu zapasów bezpieczeństwa u klienta. Musi również zadbać o to, by lokalni kierownicy zakładów skupiali się na prowadzeniu własnej działalności, a nie na przeniesieniu zadań z innego zakładu. Sam cel kosztowy nie stanowi powodu do sprowadzenia kierownictwa z zewnątrz.
Niezależność władzy wykonawczej ma znaczenie, gdy restrukturyzacja dostawcy motoryzacyjnego wymaga kompromisów wykraczających poza granice jednego kraju i obejmujących więcej niż jeden zakład. Nikt rozsądny nie oczekuje, że dyrektor zakładu w Niemczech, który stoi w obliczu zamknięcia, nada priorytet uruchomieniu zakładu w Polsce.
Kierownik zakładu w Czechach lub Rumunii nie jest w stanie skutecznie sprzeciwić się celowi wyznaczonemu dla całej sieci, który jest taki sam dla każdego zakładu. Tymczasowy dyrektor wykonawczy posiadający uprawnienia obejmujące całą sieć może zapewnić, że obie strony będą postępować zgodnie z jedną procedurą i opierać się na jednym zestawie faktów. Uprawnienia te gwarantują również realizację dostaw do producenta OEM w trakcie trwania procesu przekazania.
Najczęściej zadawane pytania dotyczące zamknięć i przenoszenia europejskich zakładów motoryzacyjnych
Czy fala zamknięć europejskich fabryk motoryzacyjnych w 2026 roku stanowi jedną, jednolitą tendencję?
Nie. Udokumentowane przypadki z 2026 roku wskazują jednocześnie na trzy różne scenariusze. Niektóre zakłady zmniejszają swoją wielkość o połowę i pozostają otwarte. Niektóre są zamykane, a produkcja przenoszona gdzie indziej. Inne natomiast rozbudowują się, aby przejąć przeniesioną produkcję. Traktowanie tego zjawiska jako pojedynczej fali zamknięć pomija zakłady, które w rzeczywistości się rozwijają.
W jakich regionach Europy Środkowej i Wschodniej powstają przeniesione linie produkcyjne?
Zgodnie z danymi, w 2026 r. przeniesienia produkcji będą kierowane do Europy Środkowej i Wschodniej, w tym do Polski, Rumunii, Słowacji i Serbii. Część produkcji trafi również poza ten region, m.in. do Tunezji. Przenoszenie produkcji w Europie w 2026 r. rzadko ogranicza się do jednego korytarza. Jedno zamknięcie zakładu może spowodować rozdzielenie produkcji między kilka krajów docelowych jednocześnie, jak pokazuje przykład przeniesienia produkcji firmy Lear z Gründau.
Czy zakłady w Europie Środkowej i Wschodniej, pomimo ekspansji, zmniejszają liczbę pracowników?
Nie. Kilka zakładów w Europie Środkowo-Wschodniej boryka się z własnymi znacznymi redukcjami zatrudnienia. Jednocześnie koncerny wyznaczają inne zakłady w Europie Środkowo-Wschodniej, które przejmą przeniesione zadania. Zarówno ograniczenie, jak i zwiększenie mocy produkcyjnych dostawców mają miejsce w całej Europie Środkowo-Wschodniej, często w sąsiednich krajach.
Co oznacza "nierównomierna pod względem geograficznym" restrukturyzacja dla planowania zasięgu działalności grupy?
Oznacza to, że grupy nie zwiększają ani nie zmniejszają mocy produkcyjnych w oparciu o jedną prostą zasadę regionalną. W własnym przeglądzie Eurofound opisuje ten schemat jako z natury nierównomierny. Sytuacja poszczególnych zakładów zależy od stosowanej w nich technologii, struktury klientów oraz ekonomiki poszczególnych jednostek produkcyjnych. Nie zależy natomiast od tego, po której stronie granicy dany zakład się znajduje.
Jakie fakty operacyjne powinna zweryfikować rada nadzorcza przed zatwierdzeniem zamknięcia zakładów w wielu lokalizacjach?
Przed podpisaniem umowy zarząd powinien wiedzieć, gdzie każdy z jego zakładów plasuje się w ramach tych trzech scenariuszy. Powinien wiedzieć, czy zakład przyjmujący dysponuje odpowiednimi możliwościami technicznymi i powierzchnią produkcyjną, aby przejąć napływające zlecenia. Powinien również upewnić się, że klient dysponuje zapasem bezpieczeństwa, który pozwoli pokryć lukę w dostawach do czasu zakończenia certyfikacji nowych linii produkcyjnych. Ustalenie tych faktów kosztuje znacznie mniej niż odkrycie ich braku po tym, jak producent OEM zgłosił już eskalację problemu.
Czy dostawcy z branży motoryzacyjnej powinni wprowadzać jednolite redukcje zatrudnienia we wszystkich zakładach produkcyjnych?
Nie. Ta sama fala restrukturyzacji obejmuje zakłady, w przypadku których grupy domagają się ich rozwoju, a nie redukcji. Grupa, która stosuje jeden cel kosztowy do każdego zakładu, niezależnie od jego trajektorii rozwoju, naraża się na ryzyko niedofinansowania niektórych zakładów. To właśnie te zakłady muszą przejąć pracę, która zostanie zlikwidowana gdzie indziej.
Powiązana wiedza i kolejny krok
Restrukturyzacja dostawców motoryzacyjnych staje się planem, a nie tylko schematem, jedynie na poziomie jednej grupy i jednego zakładu. Zastosowanie jednego celu kosztowego do zakładów znajdujących się w trzech różnych lokalizacjach pozbawia środków zakład, który miał otrzymać nowe zlecenia, i grozi niedotrzymaniem terminów dostaw, co zmusza klienta do wprowadzenia kontrolowanych wysyłek.
Warto przeczytać:
- Zamknięcie zakładów Mondi w Brzeźnie i Szadzie: zarządzanie przeniesieniem klientów i relokacją aktywów w ramach restrukturyzacji zakładu produkującego opakowania
- Zamknięcie zakładu Electrolux w Jászberény – realizacja operacyjna w trakcie trwającego osiem miesięcy procesu likwidacji działalności
- Kiedy europejska grupa zamyka amerykańską fabrykę samochodów: decyzje zarządu, których nie można delegować
CE Interim zapewnia transgraniczne wsparcie kierownicze właśnie w przypadku tego rodzaju zmian. Firma wysyła sprawdzonego menedżera, którego profil odpowiada zleceniu i który podpisał umowę o zachowaniu poufności, gotowego do podjęcia pracy po zakończeniu briefingu dotyczącego zlecenia. Gdy strategia działania w ramach Państwa struktury organizacyjnej musi zostać przełożona na plan działania na poziomie poszczególnych oddziałów, prosimy o kontakt z Tymczasowy partner CE.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL