

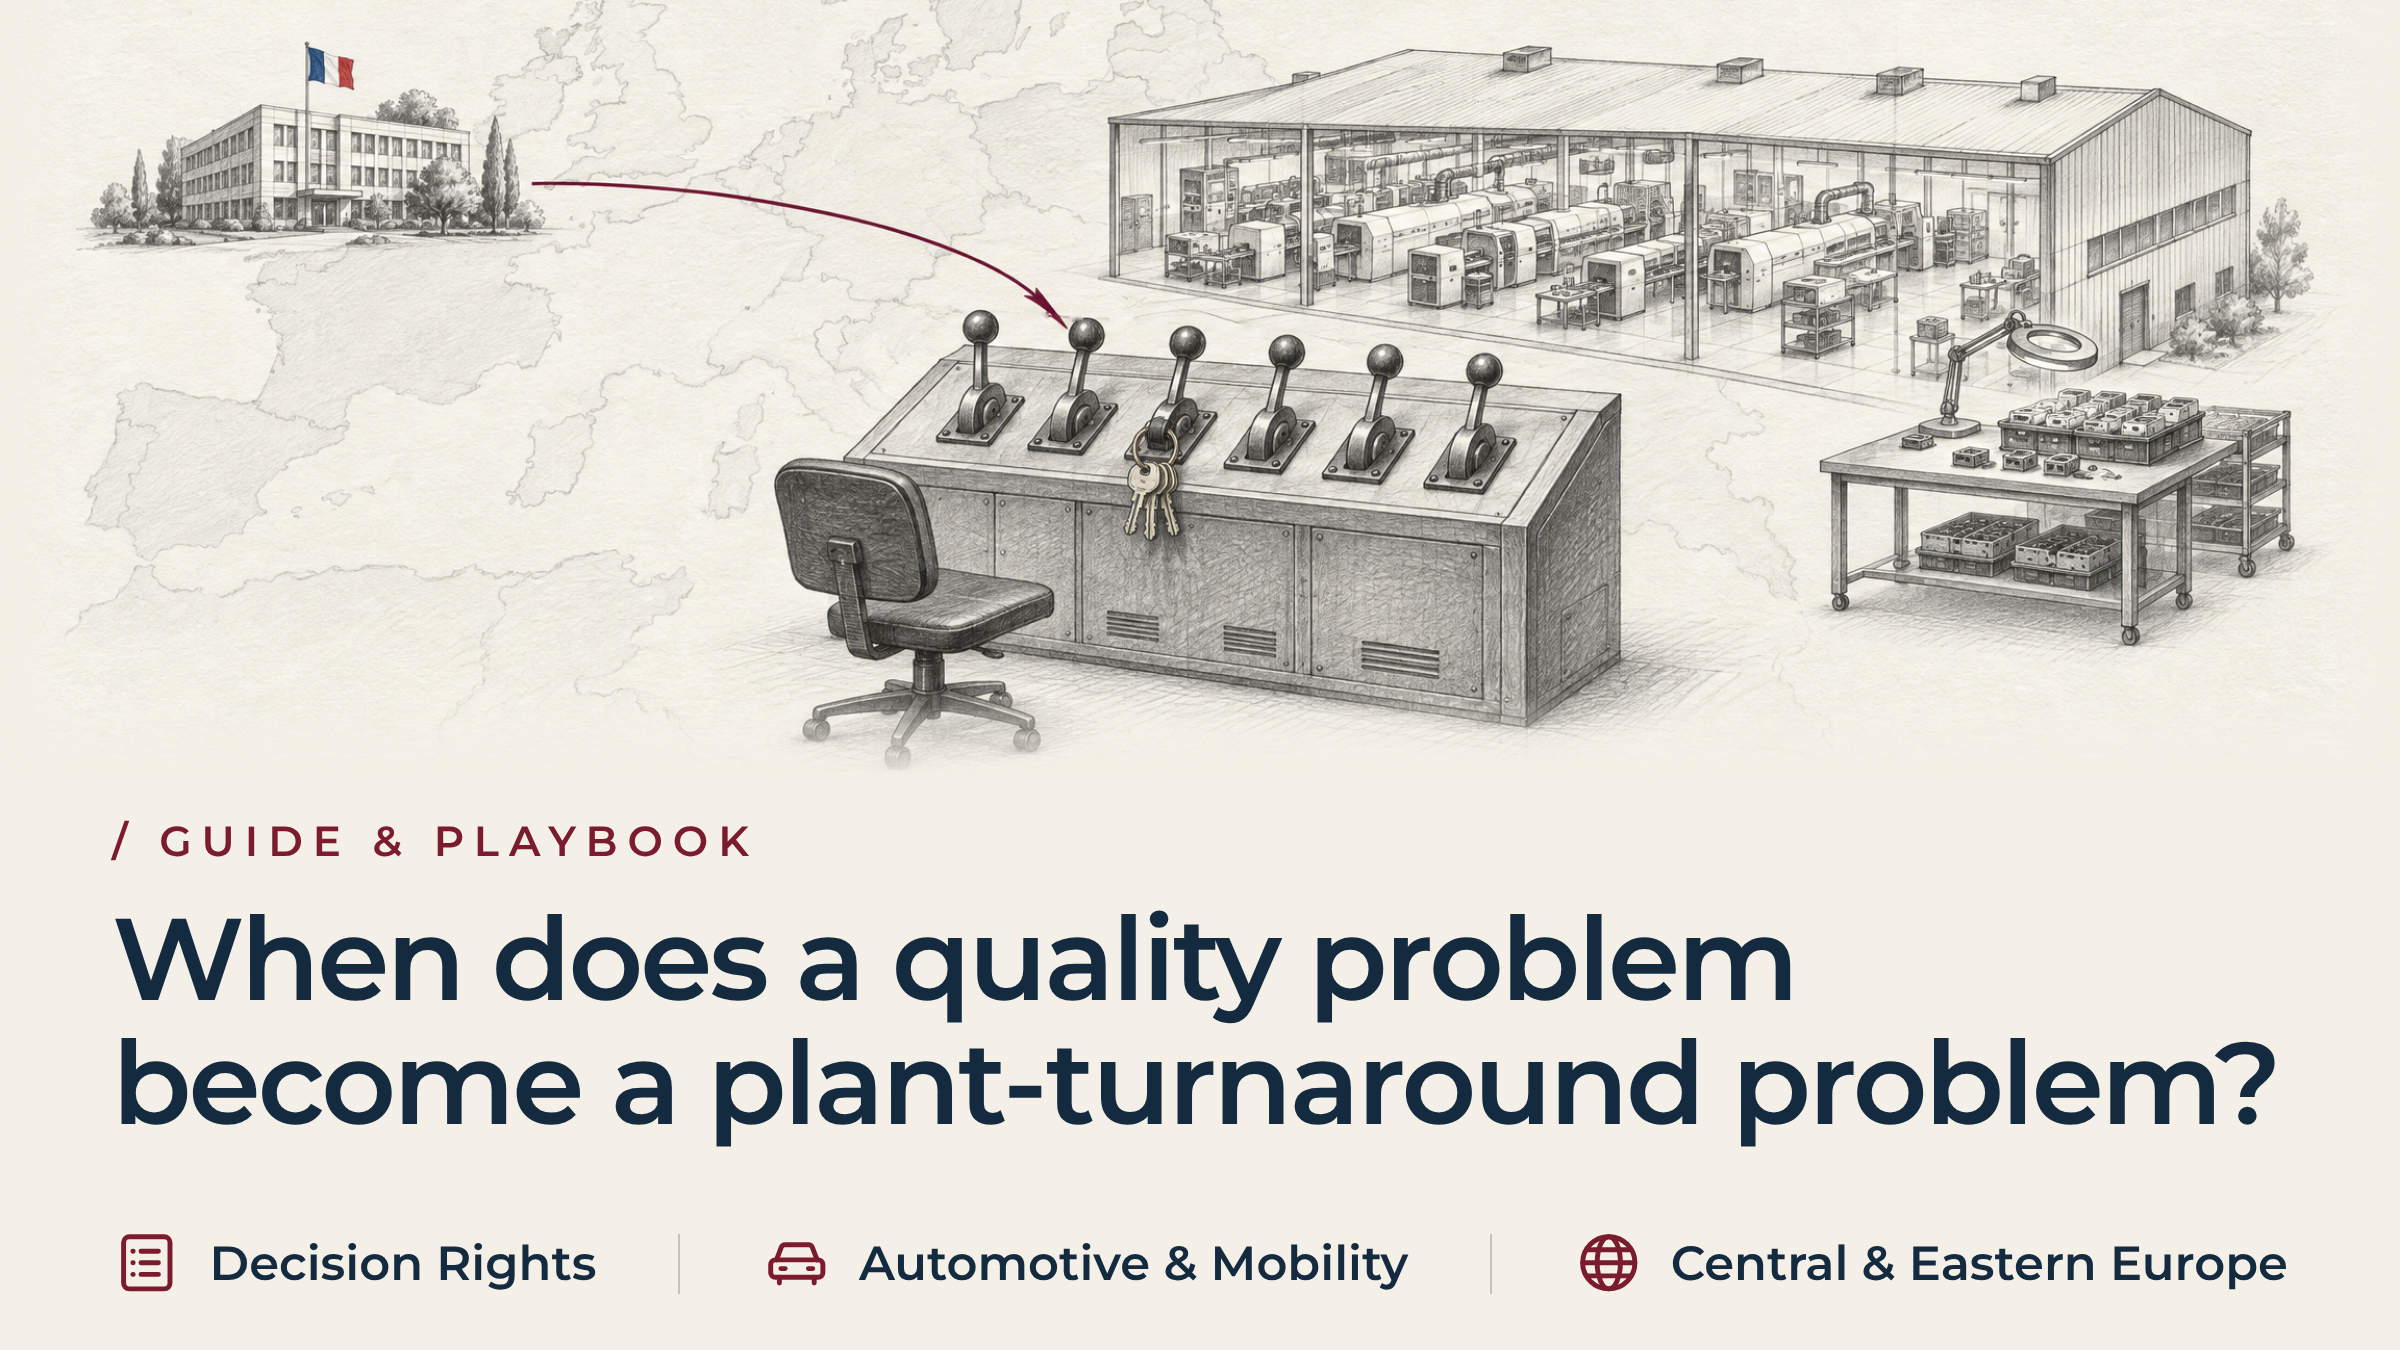
Kiedy problem związany z jakością staje się problemem wymagającym przeprowadzenia remontu zakładu?
W skrócie
Istnieje wyraźny próg, po przekroczeniu którego problem jakościowy staje się problemem wymagającym gruntownej reorganizacji zakładu. Nie ma to nic wspólnego z odsetkiem braku. Problem jakościowy staje się problemem wymagającym gruntownej reorganizacji zakładu pod jednym warunkiem: decyzje niezbędne do jego rozwiązania wykraczają poza zakres uprawnień działu odpowiedzialnego za ten wskaźnik. Działania naprawcze są realizowane, a mimo to te same straty wciąż się powtarzają. W tym momencie zakład zazwyczaj przestaje już traktować tę wadę jako wyjątek. Organizacja po cichu dostosowała do niej harmonogram produkcji, priorytety konserwacyjne, wydatki na oprzyrządowanie oraz obsadę zmianową. W tej sytuacji ponowne zwracanie się do dyrektora ds. jakości z prośbą o rozwiązanie problemu stanowi zbyt duże obciążenie dla jednego działu. Decyzja należy teraz do kilku osób.
Problem, który nie zniknie z porządku obrad
Comiesięczny przegląd działalności przebiega według znanego schematu. Pulpit wskaźników jakości pokazuje utrzymujące się czerwone wskaźniki. Wydajność przy pierwszym przejściu na linii głównej pozostaje na niskim poziomie. Koszt odpadów wewnętrznych przekracza budżet. W rejestrze reklamacji klientów miesiąc po miesiącu odnotowuje się te same niezgodności wymiarowe.
W ciągu kilku cykli sprawozdawczych dyrektor ds. jakości przedstawił kompletną dokumentację działań naprawczych. Zespół ds. jakości opracował diagramy typu „rybia kość”. Zaktualizował analizy rodzajów i skutków awarii oraz dodał czujniki kontrolne.
Wada wciąż się powtarza. Pojemniki na odpady są wciąż pełne, przy stole sortowniczym poza linią produkcyjną nadal pracuje personel, a nadgodziny w weekendy wciąż zapewniają terminowość dostaw do klientów.
W centrali grupy naturalną reakcją jest skupienie się na aspektach funkcjonalnych. Liderzy pytają, dlaczego dział jakości nie egzekwował standardów. Niektórzy rozważają zmianę kierownika ds. jakości lub przeprowadzenie audytu korporacyjnego. Taka reakcja jest uzasadniona. Czerwony wskaźnik z imieniem i nazwiskiem osoby odpowiedzialnej wygląda na lukę w rozliczalności. A właśnie rozliczalność powinna być przedmiotem kontroli ze strony zarządu.
Problem polega na tym, że dyrektor ds. jakości odpowiada za ten wskaźnik. Rzadko jednak ma wpływ na sześć czynników, które decydują o jego wartości. Czynniki te to: harmonogram konserwacji, odnawianie oprzyrządowania, specyfikacja surowców, prędkość linii produkcyjnej, obsada zmianowa oraz planowanie dostaw dla klientów.
Pociągnięcie jednego z kierowników operacyjnych do odpowiedzialności za wynik dotyczący całego systemu nie naprawi tej wady. Powoduje to przede wszystkim opóźnienie momentu, w którym ktoś zapyta, kto ma uprawnienia, by to zmienić.
Dlaczego granica jest trudniejsza do dostrzeżenia w kontekście międzynarodowym
Gdy grupa zarządza zakładami w kilku krajach, centrala ocenia wyniki na podstawie ustandaryzowanych wskaźników. Wskaźniki wadliwości wyrażone w częściach na milion, odsetek odpadów w przychodach oraz liczba otwartych zgłoszeń 8D od klientów – wszystkie te dane opisują jedynie objawy. Nie mówią one zbyt wiele o tym, co zakład dyskretnie zrobił, aby utrzymać płynność dostaw pomimo tych problemów.
Na hali produkcyjnej skutki ekonomiczne zatrzymania linii są natychmiastowe. Załóżmy, że matryca tłocząca zaczyna się przesuwać po czterech godzinach ciągłej pracy. Kierownictwo rzadko zatrzymuje prasę w celu regeneracji narzędzia, ponieważ wiąże się to z ryzykiem opóźnienia wysyłki. Zamiast tego tymczasowi operatorzy ręcznie sortują części, usuwają zadziory z krawędzi i ponownie umieszczają elementy o niskiej jakości w dodatkowych uchwytach.
To rozsądne krótkoterminowe rozwiązanie w obliczu pilnego zobowiązania dostawczego. Trudności pojawiają się dopiero wtedy, gdy sytuacja ta powtarza się na tyle długo, że staje się stała.
Jak tymczasowe rozwiązanie staje się modelem operacyjnym
Takie tymczasowe rozwiązanie zazwyczaj sprawdza się przez kilka cykli produkcyjnych. Potem przestaje być wyjątkiem i zaczyna pojawiać się w dokumentach planistycznych samego zakładu. Zmianę tę zazwyczaj sygnalizują trzy czynniki.
- W harmonogramach produkcji zaczyna się przydzielać stałą liczbę godzin pracy maszyn, liczbę pracowników oraz powierzchnię produkcyjną na sortowanie i poprawki. Dzięki temu nie traktuje się ich już jako sporadycznego nadmiaru pracy.
- Dział inżynierii produkcji opracowuje standardowe instrukcje pracy dotyczące stołu do prostowania. Dzięki temu tymczasowe rozwiązanie zyskuje taki sam status proceduralny jak zatwierdzony proces.
- Kontrola zakładu otwiera kod księgowy, który zalicza nakłady robocze związane z przeróbkami do kosztów ogólnych pośrednich. Dzięki temu nie są one już wykazywane jako odchylenie od pierwotnego kosztu procesu.
Gdy te trzy zmiany zostaną wprowadzone, pomyślna realizacja dostawy nie będzie już dowodem na stabilność procesu. Będzie to raczej dowód na istnienie drugiego, nieoficjalnego modelu operacyjnego, stworzonego w celu ochrony wyników pierwszego modelu. To, co wygląda na pojedynczą wadę jakościową, jest w rzeczywistości wadą o charakterze międzyfunkcjonalnym. Obejmuje ona sześć dźwigni operacyjnych – nie chodzi tu o słabe wyniki jednej funkcji.
Określenie progu przeprowadzenia remontu zakładu w związku z problemami jakościowymi
Nie da się określić tego momentu za pomocą stałej wartości procentowej, uniwersalnej zasady eskalacji ani typowego czasu przywrócenia sprawności. Procesy i profil marży każdego zakładu podlegają własnym ograniczeniom. Ogólna zasada liczbowa raczej stworzyłaby pozory precyzji, niż pozwoliła zdiagnozować rzeczywistą sytuację zakładu. Zamiast tego pojawia się spójny zestaw sygnałów jakościowych. Cztery z nich mają największe znaczenie.
- Prace poprawkowe zostały włączone do standardowego planowania produkcji. Zakład formalnie przydziela godziny pracy maszyn, liczbę pracowników oraz powierzchnię produkcyjną na potrzeby sortowania. Nie traktuje już tego jako wyjątku, który należy wyeliminować.
- Przyczyna leży w obszarze więcej niż jednego działu. Rozwiązanie tego problemu wymaga wprowadzenia zmian w zakresie częstotliwości konserwacji, specyfikacji materiałów, czasów cyklu linii produkcyjnej oraz obsady personalnej – wszystkie te elementy muszą zostać uwzględnione łącznie. Żaden kierownik działu nie ma uprawnień, by nakazać to innym kierownikom działów.
- Działania związane z ograniczaniem rozprzestrzeniania się zużywają przepustowość zakładu i kapitał obrotowy. Strefy kwarantanny, pętle kontrolne działające w trybie offline oraz zapasy produktów niezgodnych z normami zajmują powierzchnię produkcyjną. Ponadto pochłaniają środki pieniężne, których zakład potrzebuje do realizacji swojej podstawowej produkcji.
- Zakład nie może usunąć usterki bez wywołania kryzysu dostawczego. Nie może zaplanować naprawy oprzyrządowania, remontu maszyny ani przeprojektowania procesu bez natychmiastowego zagrożenia dla dostawy. Oznacza to, że stracił swój bufor operacyjny.
Gdy te cztery warunki występują jednocześnie, potraktowanie tej kwestii jako problemu jakościowego nie doprowadzi do jej rozwiązania. Decyzje, które należy podjąć, wykraczają już poza zakres kompetencji działu odpowiedzialnego za dany wskaźnik. To właśnie prawdziwy test pozwalający stwierdzić, kiedy kwestia jakości wymaga interwencji kierownictwa wyższego szczebla, a nie kolejnego cyklu naprawczego, oraz najwyraźniejszy praktyczny sygnał, że problem jakościowy stał się problemem wymagającym restrukturyzacji zakładu.
Dostosowanie zakresu zlecenia do decyzji, a nie do wskaźnika
Skuteczność działań naprawczych zależy od tego, czy zakres uprawnień kierownictwa jest dostosowany do decyzji, które musi ono obejmować. Departament, którego wskaźniki jako pierwsze osiągnęły poziom czerwony, nie powinien decydować o tym zakresie.
AIAG Wytyczne dotyczące rozwiązywania problemów CQI-20 włącza wsparcie kierownictwa oraz zespół międzyfunkcjonalny na każdym etapie ustrukturyzowanego procesu rozwiązywania problemów. Nie traktuje tej pracy jako zadania, które dział jakości realizuje samodzielnie. Takie ujęcie ma znaczenie. Źródło spoza firmy CE Interim postrzega chroniczne niezgodności jako kwestię dotyczącą kierownictwa, a nie wyłącznie działu jakości.
Takie podejście zaczyna się od księgowości. Amerykańskie Stowarzyszenie Jakości (ASQ) ustanowiło koszt zapewnienia jakości Model ten oddziela wydatki na zapobieganie i ocenę od kosztów wynikających z samej niskiej jakości. Zapewnia to zakładowi przejrzysty punkt odniesienia zamiast sztywnego wzorca. W odniesieniu do tej wady obejmuje to koszty bezpośredniej robocizny, materiału przeznaczonego do złomowania, nadzwyczajnych kosztów transportu, sortowania zewnętrznego, przestojów maszyn oraz zużycia oprzyrządowania.
Jeśli potraktować to jako pojedynczą pozycję w rachunku zysków i strat samego zakładu, argumenty przemawiające za przyznaniem uprawnień kadrze kierowniczej stają się oczywiste. To właśnie ten zabieg księgowy często sprawia, że próg ten staje się w końcu widoczny dla zarządu, który dotychczas dostrzegał tę wadę jedynie w fragmentach.
Zmiana systemu zachęt, który doprowadził do powstania tej wady
Uprawnienia dostosowane do zakresu decyzji muszą również obejmować kompetencje do zmiany sposobu, w jaki organizacja ocenia pracowników. Nie chodzi tu wyłącznie o to, co organizacja nakazuje im robić. Trzy rodzaje zmian pojawiają się na tyle często, że warto je wymienić.
- Gdy cele wyznaczane przełożonym opierają się wyłącznie na dziennej wydajności jednostki produkcyjnej, będą oni sprzeciwiać się przestojom na linii produkcyjnej, które są konieczne do przeprowadzenia naprawy konserwacyjnej. Przestój ten jest wliczany do ich wskaźnika wydajności, zanim naprawa przyniesie jakiekolwiek korzyści.
- Gdy celem działu zaopatrzenia jest wyłącznie obniżenie kosztu jednostkowego, będzie on nadal kupował materiały o marginalnej wartości, które powodują powstawanie odpadów na dalszych etapach produkcji. Oszczędności są widoczne, ale nikt nie obciąża działu zaopatrzenia kosztami tych odpadów.
- Kiedy organizacja nakazuje przełożonym, by ponad wszystko dbali o terminowość dostaw do klientów, ci nadal eksploatują niesprawny sprzęt. Nie wyłączają go, ponieważ wyłączenie sprzętu to jedyna decyzja, za którą będą musieli się najpierw wytłumaczyć.
Wiarygodny mandat uprawnia do przedkładania zdolności procesowej i akceptowanej jakości wyników nad te lokalne bodźce. Właśnie takiej władzy organizacja nigdy nie przyznała dyrektorowi ds. jakości.
Wymiar transgraniczny w praktyce
Wykonywanie tych uprawnień w kontekście transgranicznym wymaga fizycznej obecności, a nie kwartalnego przeglądu z innego kraju. Komisja z siedzibą w Monachium, Zurychu czy Paryżu może zapoznać się ze zbiorczymi danymi pochodzącymi z zakładu. Z takiej odległości nie jest jednak w stanie stwierdzić, czy zatwierdzony proces zapewnia zgodność z ustalonymi wartościami. Być może zadanie to wykonuje w rzeczywistości nieoficjalny proces działający równolegle.
Wiarygodna interwencja zaczyna się od bezpośredniej weryfikacji. Kierownik obchodzi linie produkcyjne, sprawdza zapasy objęte kwarantanną i uczestniczy w przekazywaniu zmian. Rozmawia z operatorami, narzędziowcami i technikami utrzymania ruchu, którzy już wiedzą, gdzie leży prawdziwe wąskie gardło.
Oznacza to również ochronę zakładu przed przedwczesną ingerencją w trakcie przeprowadzania naprawy. Zatrzymanie niestabilnego sprzętu w celu przeprowadzenia remontu narzędzi powoduje tymczasowy spadek wydajności. Kierownictwo musi mieć odpowiednie uprawnienia, aby prowadzić rozmowy na ten temat z klientami oraz z działem handlowym w centrali. Tymczasowy spadek nie powinien być traktowany jako nowy kryzys.
Zarząd podejmuje decyzje strategiczne: dotyczące powierzchni zakładu, warunków handlowych oraz inwestycji kapitałowych. Powierzone przez niego uprawnienia dotyczą realizacji tych decyzji. Obejmują one stabilizację codziennej działalności, zmianę kolejności priorytetów w zakresie konserwacji i produkcji oraz budowanie lokalnego potencjału, który pozwoli utrzymać osiągnięte wyniki po wygaśnięciu uprawnień.
Studium przypadku: Jak kryzys jakości w zakładzie produkcji przewodów stał się impulsem do wprowadzenia zmian naprawczych
Francuski producent czujników elektronicznych i wiązek przewodów dla przemysłu motoryzacyjnego, należący do grupy Tier 1, prowadzi zakład produkcyjny w Europie Środkowo-Wschodniej. Przez cztery miesiące borykał się z nasilającym się kryzysem jakościowym. Dyrektor ds. jakości w tym zakładzie przeprowadził pełną sekwencję działań naprawczych 8D.
Nic z tego nie zadziałało. Szybkie, zautomatyzowane linie lutownicze i zalewcze w zakładzie nadal generowały 18-procentowy wskaźnik wad wewnętrznych. Mostki lutownicze i mikroskopijne puste przestrzenie w uszczelnieniu powodowały ciągłe zgłoszenia od klientów dotyczące jakości i groziły wstrzymaniem produkcji na linii klienta.
Kierownictwo firmy w Paryżu uznało to, co zrozumiałe, za naruszenie zasad zgodności. Rozpoczęto przygotowania do zastąpienia lokalnego kierownika ds. jakości. Wkrótce jednak okazało się, że przyczyny tego stanu rzeczy dotyczyły kilku działów, a nie tylko jednego. Dyrektor generalny grupy zwrócił się w tej sprawie do firmy CE Interim.
Firma CE Interim wysłała na miejsce sprawdzonego menedżera ds. restrukturyzacji operacyjnej, którego profil odpowiadał wymaganiom zlecenia, w ciągu 72 godzin od zakończenia briefingu dotyczącego zlecenia. Menedżer ten otrzymał bezpośrednie upoważnienie od zarządu i dysponował uprawnieniami obejmującymi różne działy, w tym planowanie produkcji, konserwację, inżynierię oprzyrządowania oraz kontrolę jakości.
Wyniki kontroli
Pierwszym zadaniem kierownika nie było ponowne sprawdzenie połączeń lutowanych. Polegało ono na obejrzeniu linii produkcyjnej, zapoznaniu się z dziennikami zmian oraz ustaleniu, dlaczego wynik nie uległ zmianie. Wyjaśnienie tej sytuacji dały trzy ustalenia.
- Dyrektor ds. jakości był odpowiedzialny za wskaźnik KPI dotyczący awarii, ale nie miał wpływu na harmonogram produkcji. Cele wyznaczane kierownikom opierały się wyłącznie na dziennej wydajności, więc system motywacyjny działał w niewłaściwy sposób: ignorowanie ostrzeżeń czujników termicznych i opóźnianie wymiany grotów lutowniczych bardziej chroniło wyniki kierownika niż zgłaszanie przestoju.
- Dział zakupów grupowych realizował korporacyjny cel obniżenia kosztów. Przerzucił się na tańszego dostawcę topnika bez sprawdzenia, czy nadaje się on do zastosowania na szybkich, zautomatyzowanych liniach produkcyjnych. Nikt nie zwrócił się do działu jakości o zatwierdzenie tej decyzji.
- Zakład po cichu stworzył tajną linię produkcyjną, zatrudniającą trzydziestu techników z agencji pracy tymczasowej. Pod lampami powiększającymi ręcznie naprawiali oni i ponownie lutowali wadliwe obudowy czujników. Powodowało to dodatkowe, nieprzewidziane w budżecie koszty związane z ograniczaniem strat w wysokości 45 000 euro tygodniowo, których nikt nie przedstawił zarządowi jako jednej kwoty.
Co się zmieniło w ciągu siedmiu tygodni
Mając uprawnienia obejmujące cały system, a nie tylko kwestię jakości, kierownictwo wprowadziło kolejno trzy zmiany.
- Zatrzymano niestabilne komory automatyczne na trzydzieści sześć godzin. Pozwoliło to zespołowi na gruntowny przegląd wanny do lutowania falowego, ponowną kalibrację profili termicznych oraz przywrócenie pierwotnie certyfikowanej specyfikacji topnika.
- Zastąpiono docelowe wartości całkowitej liczby sztuk dla kierowników zmian przyjętą wydajnością pierwszego przejścia. Dzięki temu wyeliminowano motywację do przepuszczania wadliwych sztuk na kolejne etapy produkcji zamiast zatrzymywania linii.
- Całkowicie wycofano stacje poprawek offline. Partia niezgodna z wymaganiami powoduje teraz natychmiastowe wstrzymanie pracy komórki i zgłoszenie sprawy do przełożonego, zamiast cichej korekty ręcznej.
W ciągu siedmiu tygodni wskaźnik wydajności przy pierwszym przejściu na zautomatyzowanych liniach produkcyjnych osiągnął 96,5 procent. Liczba reklamacji jakościowych ze strony klientów spadła do zera. Zakład zwolnił zewnętrzny zespół zajmujący się poprawkami i wyeliminował roczne koszty związane z wadami i poprawkami w wysokości 1,9 mln euro. Nie wymagało to zatrudnienia innego dyrektora ds. jakości. Potrzebne były uprawnienia wykraczające poza zakres funkcji jakości, podlegające bezpośrednio dyrektorowi operacyjnemu, z uprawnieniami do wstrzymania stosowania niestabilnych narzędzi, zmiany harmonogramu konserwacji oraz zmiany systemu motywacyjnego dla kierowników w ramach jednego skoordynowanego mandatu.
Najczęściej zadawane pytania dotyczące progu przerwy eksploatacyjnej zakładu w związku z problemami jakościowymi
Co sprawia, że niezgodność produkcyjna pozostaje problemem jakościowym, a nie problemem wymagającym naprawy?
Klasyfikacja pozostaje bez zmian, o ile przyczyna leży w zakresie jednej funkcji, a zakres odpowiedzialności jest jasno określony. Wprowadzenie poprawek nie powinno wymagać zmian w harmonogramie produkcji, budżecie na oprzyrządowanie ani planie zatrudnienia. Gdy rozwiązanie problemu wymaga podjęcia decyzji wykraczających poza kompetencje działu jakości, klasyfikacja powinna ulec odpowiedniej zmianie.
Jakie są pierwsze oznaki wskazujące, że problem z jakością wymaga interwencji kierownictwa wyższego szczebla, a nie kolejnego cyklu działań naprawczych?
Wczesnym sygnałem ostrzegawczym są działania naprawcze, które powtarzają się bez trwałego rozwiązania problemu. Podobnie jak stale rosnąca liczba nadgodzin przy niezmiennym wolumenie produkcji, stale zajęty stół do przeróbek oraz główny harmonogram produkcji, w którym po cichu uwzględniono rezerwę na odpady.
Czy przekazanie sprawy dotyczącej jakości do rozpatrzenia w ramach programu naprawczego oznacza, że dyrektor ds. jakości poniósł porażkę?
Nie. Przyczyny przewlekłej usterki zazwyczaj dotyczą różnych obszarów, takich jak konserwacja, zaopatrzenie, harmonogramowanie i planowanie produkcji. Dział ten nie zawiódł. Problem przerósł zakres jego kompetencji i warto bezpośrednio wyjaśnić tę różnicę dyrektorowi ds. jakości.
Kto powinien przejąć uprawnienia do przeprowadzenia restrukturyzacji po przekroczeniu progu?
Powinien to być kierownik operacyjny: osoba posiadająca bezpośrednie uprawnienia decyzyjne w zakresie harmonogramowania, konserwacji, inwestycji w oprzyrządowanie oraz zatrudnienia. Musi ona zajmować wystarczająco wysoką pozycję w organizacji, aby móc działać w ramach tych funkcji bez konieczności uzyskiwania oddzielnej zgody w każdej z nich. To właśnie ta pozycja w hierarchii, a nie zmiana tytułu dyrektora ds. jakości, pozwala zakładowi faktycznie przekroczyć ten próg.
Jak długo zarząd powinien czekać, zanim podejmie dalsze kroki?
Limit wynosi dwa cykle. Jeśli wada utrzyma się w obu cyklach, a sortowanie w nadgodzinach lub poza linią produkcyjną nadal służy jedynie zapewnieniu dostawy, a nie stabilności procesu, zarząd powinien podjąć dalsze działania. Nie powinien czekać na trzeci cykl, aby potwierdzić tę tendencję.
Dostosowanie uprawnień kierownictwa do realiów operacyjnych
Pozostawienie chronicznego problemu z jakością w działach operacyjnych nie chroni organizacji. Prowadzi to zazwyczaj do ciągłego spadku marży i powtarzających się skarg klientów. Sprawia to również, że dyrektor ds. jakości ponosi odpowiedzialność za decyzje, do podjęcia których organizacja nigdy nie upoważniła go.
Powiązana wiedza i kolejny krok
Najważniejsze pytanie nie dotyczy tego, czy dział jakości pracuje wystarczająco intensywnie. Chodzi o to, czy uprawnienia osób już pracujących w firmie są wystarczające do podjęcia decyzji, których wymaga obecna sytuacja. Jeśli tak nie jest, należy porozmawiać z Tymczasowy partner CE jest rozsądnym kolejnym krokiem.
Warto przeczytać:
- Tymczasowy dyrektor finansowy czy doradca ds. restrukturyzacji: kto przywróci kontrolę nad przepływami pieniężnymi w borykającej się z problemami polskiej fabryce?
- Dlaczego proces poszukiwania stałego kierownika zakładu przebiega zbyt wolno w trakcie trwającego remontu
- Tymczasowy dyrektor zakładu, dyrektor operacyjny czy dyrektor generalny: kto powinien stanąć na czele ożywienia gospodarczego na Węgrzech?
CE Interim zapewnia transgraniczne kierownictwo wyższego szczebla w zakresie kluczowych transformacji biznesowych realizowanych w warunkach presji operacyjnej. Gdy europejski zakład produkcyjny przekroczy próg wymagający gruntownej reorganizacji z powodu problemów z jakością, CE Interim może służyć pomocą.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL