

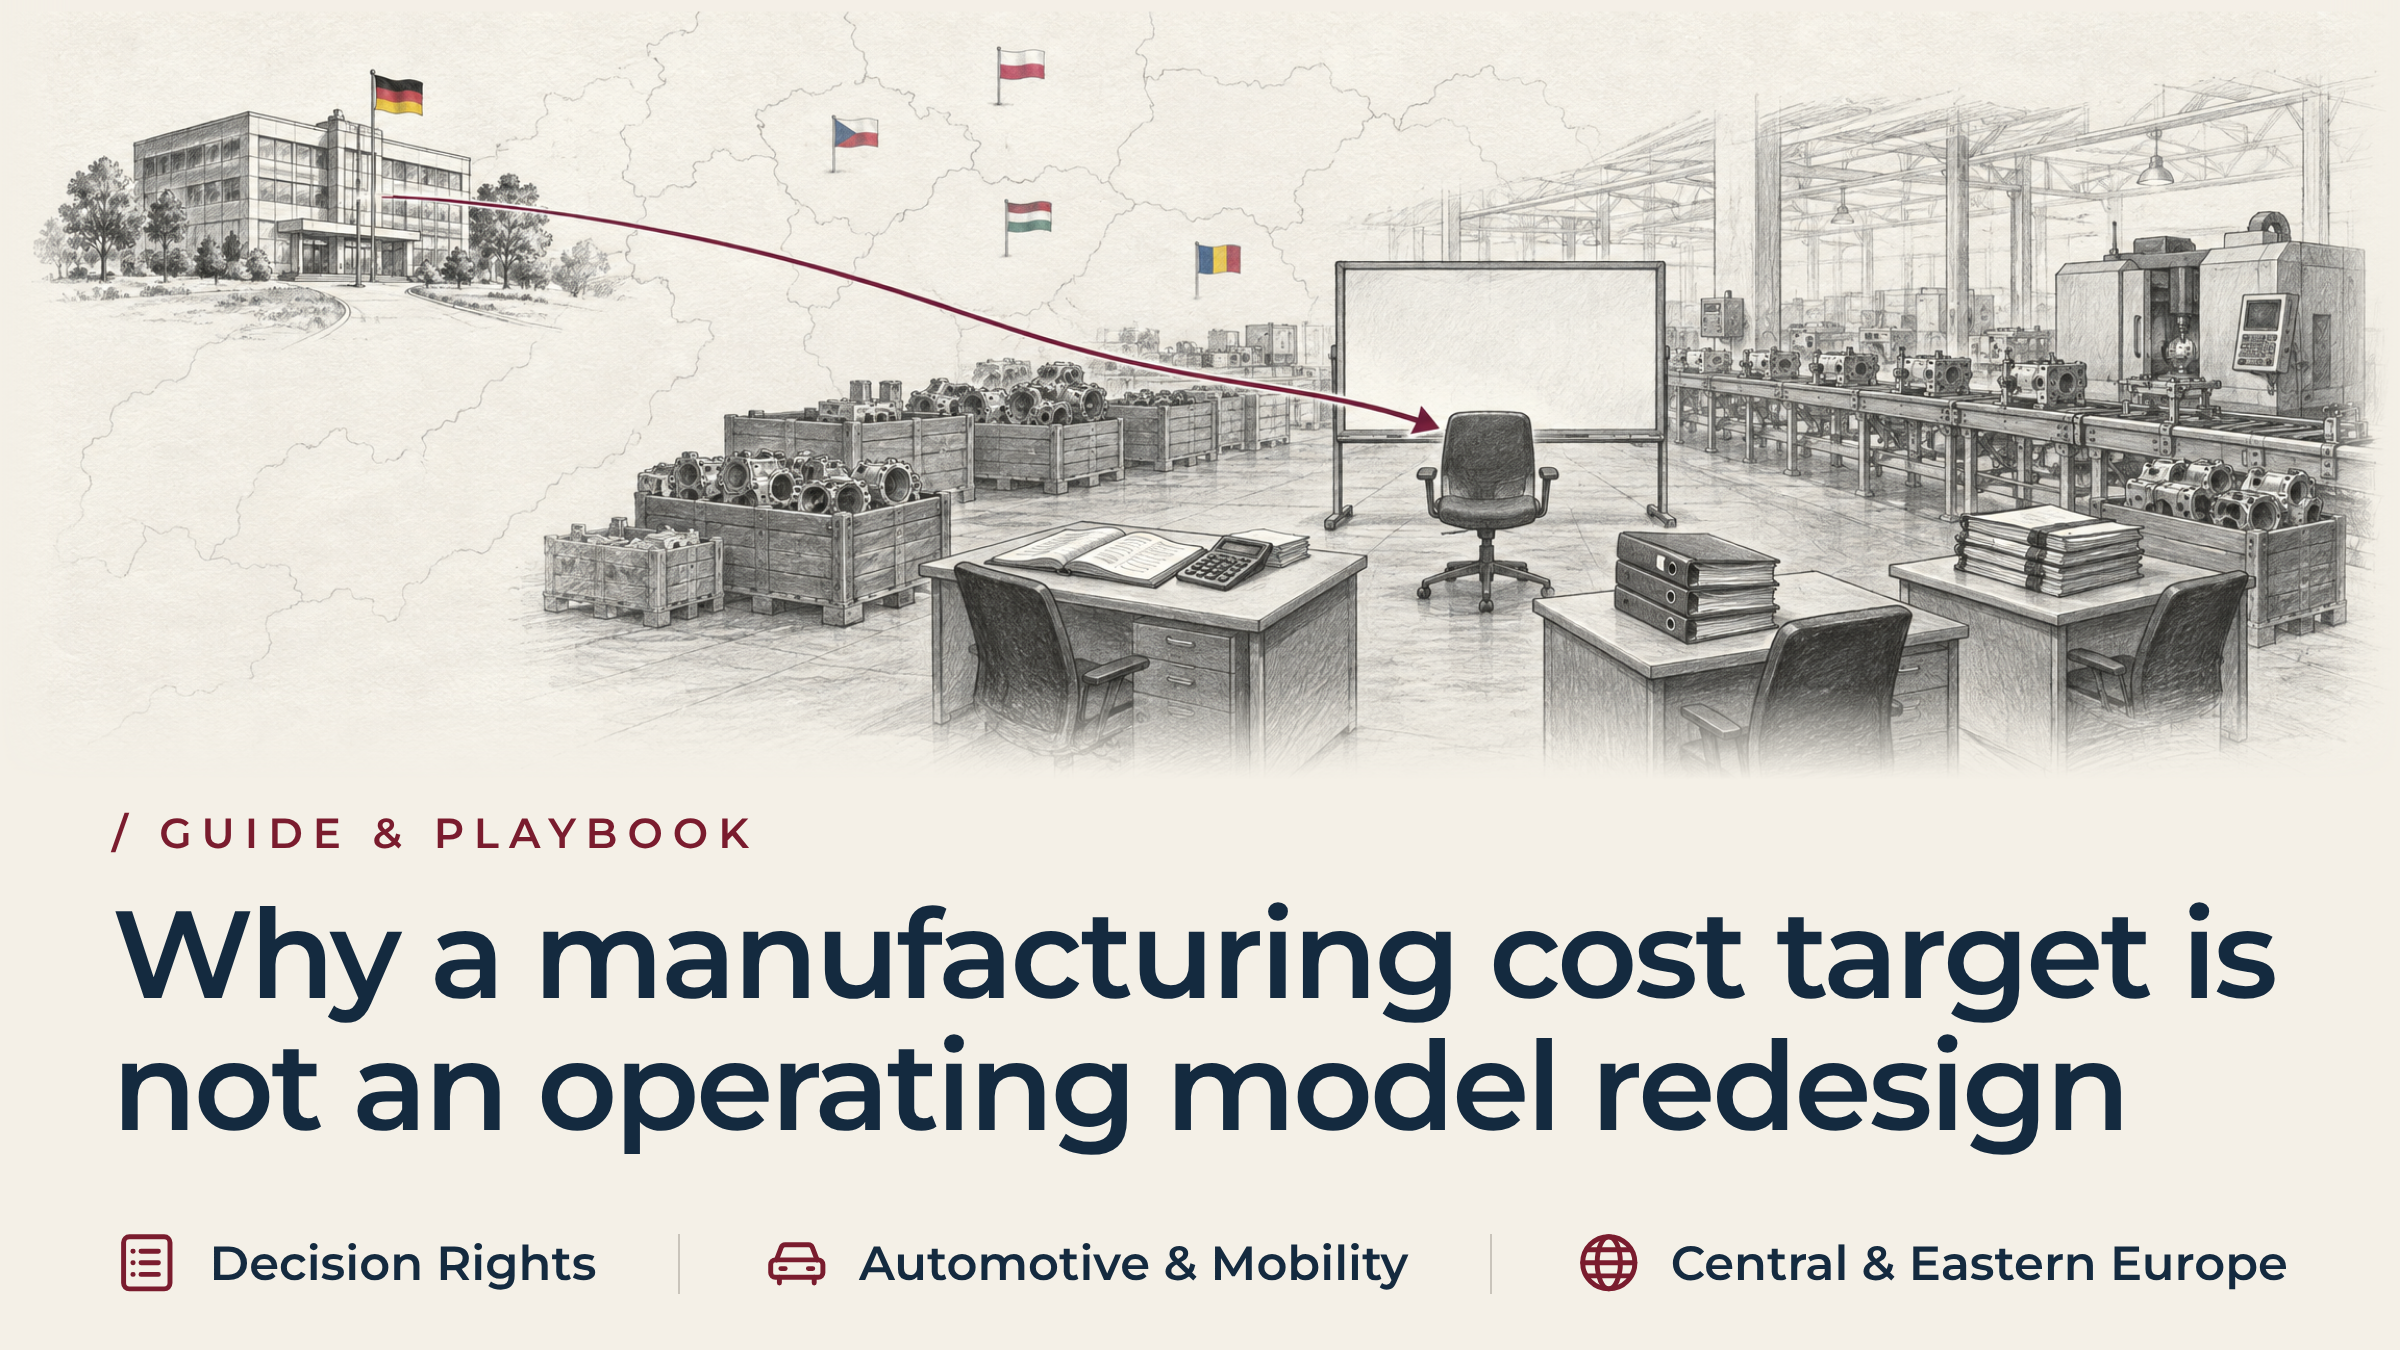
Dlaczego wyznaczenie docelowego poziomu kosztów produkcji nie oznacza przeprojektowania modelu operacyjnego
W skrócie
Dział finansowy wyznacza cel oszczędnościowy. Dział kadr realizuje redukcję zatrudnienia. Dział zaopatrzenia renegocjuje warunki współpracy z dostawcami. Każdy dział realizuje swoje zadania terminowo, jednak na hali produkcyjnej narastają opóźnienia w dostawach i maleją marże. Na tym polega prawdziwa różnica między redukcją kosztów produkcji a restrukturyzacją operacyjną. Wyznaczenie celu kosztowego jest decyzją finansową.
Opracowanie planu dalszego funkcjonowania mniejszej fabryki to zadanie o charakterze operacyjnym. Centrala ogranicza nakłady bez zmiany kolejności operacji montażowych, cykli konserwacji ani procedur eskalacji problemów do wyższych szczebli kierownictwa. W rezultacie zakład nadal działa według starego systemu operacyjnego, zatrudniając mniej pracowników. Aby wypełnić tę lukę, potrzebny jest jeden wspólny plan operacyjny, obejmujący uprawnienia do dokonywania kompromisów między różnymi działami.
Czynnik wyzwalający: nieskoordynowane cięcia kosztów operacyjnych a model oparty na jednym właścicielu
Zarząd zatwierdza obowiązkowy program redukcji kosztów. Sprzedaż w branży motoryzacyjnej spadła. Ceny surowców w Europie Środkowej i Wschodniej gwałtownie wzrosły. Centrala grupy nakazuje wszystkim działom obniżenie własnego budżetu o ustalony procent. Dział finansowy grupy monitoruje bieżące wyniki na cotygodniowych pulpitach analitycznych. Dział kadr zarządza okresami wypowiedzenia, ustawowymi planami socjalnymi oraz zwolnieniami pracowników agencyjnych. Dział zaopatrzenia negocjuje dziesięcioprocentowe ustępstwa od dostawców drugiego szczebla.
W prezentacji komitetu wykonawczego wszystkie wskaźniki mają kolor zielony. Kierownicy projektów potwierdzają, że każdy dział realizuje swoje cele zgodnie z harmonogramem. Jednak w sali posiedzeń zarządu członkowie kierownictwa wyższego szczebla odczuwają ciche zaniepokojenie. Każdy dział osiągnął swoje wyniki. Nikt nie potrafi jednak opisać konkretnego modelu operacyjnego, który za sześć miesięcy zapewni zamówienia od klientów. Zarząd waha się przed zakwestionowaniem rzeczywistości operacyjnej. Takie postępowanie wydawałoby się podważaniem autorytetu kierowników działów, którzy zrobili dokładnie to, o co prosiła centrala.
Ta rozbieżność wiąże się z realnym ryzykiem. Dział finansowy nie projektuje systemów produkcyjnych; mierzy jedynie ich koszty. Dział kadr nie dostosowuje czasów cyklu do taktu produkcyjnego klienta; zajmuje się natomiast zarządzaniem umowami o pracę. Traktowanie celu finansowego tak, jakby był planem operacyjnym, sprawia, że na hali produkcyjnej brakuje osoby odpowiedzialnej. Efektem tego nie jest przeprojektowany model operacyjny, lecz przypadkowa pozostałość po nieskoordynowanych cięciach w poszczególnych działach.
Dlaczego modele operacyjne ulegają rozpadowi w transgranicznych strukturach macierzowych
Różnica między docelowymi kosztami a rzeczywistą sytuacją operacyjną pogłębia się w kontekście międzynarodowym. Centrala znajduje się w Niemczech, Szwajcarii, Francji lub Austrii. Zakład produkcyjny znajduje się w Polsce, Czechach, na Węgrzech lub w Rumunii. Kierownicy funkcyjni podlegają bezpośrednio odpowiednim działom w centrali. Model operacyjny funkcjonuje jako jeden spójny system na odległej hali produkcyjnej.
W modelu macierzowym koordynacja międzydziałowa ulega załamaniu pod wpływem presji. Załamanie to przybiera cztery powtarzające się formy.
- Dział finansowy obniża budżet zakładu przeznaczony na konserwację i części zamienne o piętnaście procent, aby osiągnąć kwartalny cel dotyczący płynności finansowej. Nikt nie informuje działu finansowego, że starzejące się prasy tłoczące wymagają ciągłej kalibracji, aby zachować tolerancje wymagane przez klientów.
- Dział kadr wyraża zgodę na odejście pracowników pomocniczych. Oznacza to odejście techników narzędziowych, którzy zajmują się szybką zmianą linii produkcyjnych.
- Kierownicy produkcji dysponują mniejszą liczbą pracowników przy tej samej dziennej wielkości produkcji. Wydłużają oni cykle produkcyjne, aby uniknąć przestojów związanych z przezbrojeniem, co prowadzi do gromadzenia dużych partii półproduktów, które pochłaniają kapitał obrotowy.
- Nikt nie konsultuje się z kierownikami ds. jakości w sprawie decyzji dotyczących personelu. W rezultacie zajmują się oni obsługą stacji sortujących poza linią produkcyjną, aby wyłapywać części odbiegające od specyfikacji.
Każdy dział podlega bezpośrednio swojemu przełożonemu w centrali, a nie kierownikowi operacyjnemu na miejscu. W związku z tym nikt w zakładzie nie ma uprawnień do zatrzymania cyklu produkcyjnego. Lokalne kierownictwo, nie chcąc sprawiać wrażenia braku współpracy wobec grupy, rzadko zwraca uwagę na to, że decyzje te są ze sobą sprzeczne. Zakład kontynuuje produkcję, stosując ręczne rozwiązania zastępcze, dopóki klient nie doświadczy przestoju linii produkcyjnej lub nie zgłosi zastrzeżeń dotyczących jakości.
Obniżenie kosztów produkcji a restrukturyzacja operacyjna: dane z branży
Dwa zewnętrzne źródła potwierdzają rozróżnienie przedstawione w niniejszym artykule. Raport BCG Globalne badanie dostawców branży motoryzacyjnej z 2026 r. Stwierdzono, że dostawcy europejscy wykazują najbardziej negatywne nastroje spośród wszystkich regionów. Przyczyną jest utrzymująca się presja gospodarcza i finansowa. W raporcie stwierdzono, że dostawcy pierwszego rzędu muszą gruntownie przemyśleć swój model operacyjny, zamiast polegać na doraźnych cięciach kosztów. Zalecana droga prowadzi przez konsolidację zakładów i zasięgu działalności oraz budowę przeprojektowanej bazy zysków, która wytrzyma ciągłą zmienność popytu.
Europejski Monitor Restrukturyzacji Eurofoundu wskazuje na ten sam schemat w konkretnym przypadku. Arkusz informacyjny dotyczący firmy JTEKT Czech Republic zapisy W sierpniu 2026 r. w zakładzie w Pilźnie zlikwidowano około 300 stanowisk pracy. Przed redukcją zatrudnienia zakład zatrudniał 620 pracowników. Zakład kontynuował działalność, mimo że redukcja objęła prawie połowę załogi.
Żadne ze źródeł nie podaje, w jaki sposób zmieniono organizację tej działalności. Nie ma granicy, powyżej której redukcja kosztów staje się restrukturyzacją, i nikt nie powinien takiej granicy wymyślać. Oba źródła potwierdzają jednak podstawową tezę poruszoną w tym artykule: firma może zmniejszyć liczbę pracowników w zakładzie niemal o połowę i nadal oczekiwać, że zakład będzie funkcjonował.
Arkusze kalkulacyjne poszczególnych działów nie są w stanie same zapewnić takiego rezultatu. Utrzymanie harmonogramu produkcji w sytuacji, gdy liczba pracowników zmniejsza się o połowę, wymaga całkowitej przebudowy architektury operacyjnej, a nie jedynie wprowadzenia szeregu oddzielnych cięć funkcjonalnych.
Cel kosztowy a transformacja modelu operacyjnego: porównanie dwóch strategii działania
Różnica staje się oczywista, gdy oba podejścia zestawimy obok siebie: są to dwie odrębne sekwencje, a nie jedna.
W podejściu funkcjonalnym redukcję kosztów traktuje się jako sumę odrębnych działań poszczególnych działów. Dział finansowy wyznacza cel. Dział kadr redukuje zatrudnienie. Dział łańcucha dostaw zmniejsza zapasy. Każdy z nich działa według własnego harmonogramu. Skutkiem tego jest fragmentaryczna realizacja zadań na hali produkcyjnej: nieudane przezbrojenia, ukryte odpady i rosnąca liczba przesyłek ekspresowych.
Podejście oparte na modelu operacyjnym traktuje ten sam cel jako jedną zintegrowaną transformację. W ramach jednego mandatu, w podanej kolejności, dokonuje się: zrównoważenia czasów taktu, synchronizacji konserwacji i zapasów części zamiennych, dostosowania uprawnień decyzyjnych oraz weryfikacji struktury organizacyjnej. Efektem są przewidywalna wydajność, stabilna wydajność przy pierwszym przejściu, niski poziom produkcji w toku oraz oszczędności, które firma faktycznie zachowuje w postaci gotówki.
Brak kluczowych symptomów wskazujących na konieczność zmiany organizacji pracy
Zarząd nie musi czekać na wyniki audytu finansowego. Już cztery objawy operacyjne wskazują, że przekroczono granicę między redukcją kosztów produkcji a restrukturyzacją operacyjną:
- Sprzeczne wskaźniki sukcesu maskują pogorszenie się sytuacji operacyjnej. Dział finansowy informuje, że dział ten realizuje założenia dotyczące zatrudnienia zgodnie z harmonogramem. Dział logistyki informuje, że opłaty za transport lotniczy w trybie premium podwoiły się, co ma na celu ominięcie wąskich gardeł w produkcji.
- W miarę jak przepustowość ulega spowolnieniu, rośnie liczba prac w toku. Niedokończone podzespoły gromadzą się między stanowiskami produkcyjnymi, ponieważ nie można kontynuować montażu bez brakujących elementów. Powoduje to zamrożenie środków pieniężnych i zablokowanie przejść.
- Nieformalna procedura eskalacji zastępuje standardową procedurę. W przypadku awarii sprzętu kierownicy zmian pomijają standardową ścieżkę eskalacji, ponieważ specjaliści techniczni odpowiedzialni za ten sprzęt już wyszli. Zamiast tego sami przejmują kontrolę nad maszynami.
- Podczas porannych spotkań dyskutuje się o winnych, a nie o przebiegu pracy. Kierownicy ds. produkcji, konserwacji i jakości spędzają codzienne spotkania na szukaniu winnych przestojów, zamiast rozwiązywać przyczyny tych zatorów.
Określenie jednolitego założeń projektowych dotyczących eksploatacji zakładu oraz kompromisów
Przejście od radykalnych cięć kosztów do trwałej restrukturyzacji wymaga jednego mandatu dotyczącego modelu operacyjnego, obejmującego uprawnienia do dokonywania wiążących kompromisów. Zarząd tak naprawdę nie wybiera między większymi a mniejszymi oszczędnościami. Wybiera między pierwotnym harmonogramem a mandatem dostosowanym do sytuacji, gdy pracownicy już odejdą.
Jest to również praktyczny test pozwalający ustalić, kiedy redukcja kosztów wymaga restrukturyzacji: czy kompromisy wykraczają poza granice podległości służbowej. Cztery obszary najczęściej dysponują takimi uprawnieniami:
- Dostosowanie czasu taktu produkcyjnego do popytu klientów. Jeśli wielkość zamówień spadła o dwadzieścia procent, utrzymywanie linii produkcyjnych przy dotychczasowym tempie pracy przez mniejszą liczbę godzin powoduje przerwy w pracy, które niszczą sprzęt i generują odpady. Wytyczne te dostosowują stanowiska linii produkcyjnych do rzeczywistego, aktualnego popytu.
- Ujednolicenie działań konserwacyjnych, zapasów narzędziowych i zdolności operacyjnych. Jeśli zakład przejdzie z trybu trzyzmianowego na dwuzmianowy, dział konserwacji nie może po prostu pogodzić się z proporcjonalnym cięciem budżetu. Okresy przestojów związane z przestawieniem linii produkcyjnej, przeglądy predykcyjne i kluczowe części zamienne należy zaplanować w ramach pozostałego czasu przestoju.
- Nowe zasady dotyczące uprawnień decyzyjnych na hali produkcyjnej. Gdy pięć szczebli kierowniczych zostaje zredukowanych do trzech, w regulaminie określa się, kto może wstrzymać linię produkcyjną z powodu odchylenia jakościowego. Określa się w nim również, kto zatwierdza awaryjne zastąpienie, oraz kto dokonuje przenoszenia operatorów między komórkami produkcyjnymi.
- Dostosowanie zapasów buforowych do ograniczeń dostawczych. Mniejsza powierzchnia magazynowa oznacza niższe marże. W ramach przeprojektowania ustalono częstotliwość dostaw, trasy kompletacji zamówień oraz wielkość zapasów buforowych produktów gotowych, tak aby opóźnienie u jednego dostawcy nie mogło wstrzymać końcowego montażu.
Studium przypadku: Zlecenie tymczasowe CE w europejskiej branży motoryzacyjnej
Zadanie dotyczące redukcji kosztów o 5,5 mln euro oraz wstępne wyniki operacyjne
Europejski dostawca podzespołów mechatronicznych dla przemysłu motoryzacyjnego, należący do grupy Tier 1, prowadził zakład zatrudniający 720 pracowników w Europie Środkowo-Wschodniej. Firma zaopatrywała czołowych niemieckich i francuskich producentów samochodów. W obliczu obniżek cen ze strony klientów oraz rosnących taryf za energię elektryczną zarząd grupy wyznaczył cel zmniejszenia wydatków operacyjnych o 5,5 mln euro w ciągu sześciu miesięcy.
Dział finansowy i dział kadr grupy konsekwentnie realizowały swoje programy. Liczba pracowników bezpośrednich spadła o 18 procent. Dział kadr zredukował liczbę stanowisk inżynierów w obszarze wsparcia o 22 procent, a dział finansowy obniżył budżety na utrzymanie obiektów o 15 procent.
W korporacyjnych panelach analitycznych projekt został uznany za zakończony. Jednak w ciągu ośmiu tygodni od odejścia ostatnich pracowników wyniki operacyjne zakładu gwałtownie się pogorszyły. Wskaźnik terminowości dostaw spadł z 98,8% do 81,2%. Stan zapasów produkcji w toku wzrósł o 3,2 mln euro, a wskaźnik braku podwoił się. Zakład tracił co miesiąc 250 000 euro na awaryjne weekendowe zmiany oraz ekspresowe transporty drogowe do Niemiec.
Wstępna diagnoza operacyjna dyrektora ds. operacyjnych oraz wyniki oceny diagnostycznej
Zdając sobie sprawę, że cele operacyjne doprowadziły do rozbicia struktury operacyjnej zakładu, dyrektor generalny Grupy zatrudnił firmę CE Interim. CE Interim wyznaczyła sprawdzonego menedżera, którego profil odpowiadał zleceniu i który podpisał umowę o zachowaniu poufności, gotowego do podjęcia pracy po zakończeniu briefingu dotyczącego zlecenia. Menedżer ten objął stanowisko Tymczasowy dyrektor operacyjny na miejscu. Pełne uprawnienia operacyjne obejmowały produkcję, inżynierię, jakość i łańcuch dostaw.
Wstępna, czterodniowa ocena przeprowadzona przez tymczasowego dyrektora ujawniła brak koordynacji działań operacyjnych. Dział kadr zlikwidował dwadzieścia stanowisk mechaników zajmujących się konfiguracją maszyn, zakładając, że operatorzy maszyn będą samodzielnie dokonywać regulacji oprzyrządowania linii produkcyjnej. Z kolei dział finansowy, dążąc do osiągnięcia celów w zakresie kapitału obrotowego, ograniczył zapasy części zamiennych do oprzyrządowania.
Kiedy w szybkich, zautomatyzowanych nawijarkach dochodziło do rutynowego zużycia narzędzi, operatorzy nie dysponowali specjalistycznymi przyrządami pomiarowymi do kalibracji głowic. Brakowało im również części zamiennych niezbędnych do naprawy urządzeń. Maszyny stały bezczynnie przez wiele godzin, podczas gdy kierownicy gorączkowo poszukiwali części. W pośpiechu przeprowadzano regulacje, co prowadziło do produkcji wadliwych cewek.
Wdrożenie trzech działań strukturalnych mających na celu poprawę wyników operacyjnych
W ramach dwunastotygodniowego mandatu tymczasowy zarząd przeprowadził trzy strukturalne działania operacyjne:
- Przeprojektowano rytm pracy i zrównoważono linie produkcyjne. Produkcję skonsolidowano z trzech nieregularnych, częściowo obsadzonych zmian do dwóch w pełni obsadzonych zmian o zsynchronizowanych czasach taktu, co wyeliminowało cykle pracy maszyn charakteryzujące się częstymi zatrzymaniami i ponownymi uruchomieniami.
- Ponownie wdrożono konfigurację narzędzi w ramach dedykowanej komórki operacyjnej. Kierownictwo przywróciło osiem stanowisk wyspecjalizowanych mechaników zajmujących się konfiguracją, zrestrukturyzowało procedury szybkiej wymiany matryc oraz wyodrębniło kluczowe części zamienne do obrabiarek. Średni czas przezbrojenia spadł ze 110 minut do 38 minut.
- Dostosowano międzyfunkcjonalne uprawnienia decyzyjne oraz wskaźniki dotyczące hali produkcyjnej. Kierownictwo zniosło odizolowane cele działowe i wprowadziło jednolity panel kontroli operacyjnej, skupiający się na wydajności przy pierwszej produkcji oraz dotrzymywaniu harmonogramów klientów. Kierownicy zmian uzyskali uprawnienia do natychmiastowego wstrzymywania i korygowania odchyleń na linii produkcyjnej.
Wyniki działań naprawczych: przywrócenie terminowości dostaw, wskaźników braków oraz przepływów pieniężnych
W ciągu dwunastu tygodni zakład odzyskał pełną kontrolę operacyjną. Wskaźnik zgodności dostaw powrócił do poziomu 99,4%. Odsetek braku spadł poniżej 1,2%. Stan zapasów produkcji w toku zmniejszył się o 2,8 mln euro, a transport awaryjny został całkowicie wstrzymany. Zakład zapewnił sobie zweryfikowane, trwałe oszczędności w wysokości 4,9 mln euro w ujęciu rocznym. Wynik ten pokazuje, że redukcja kosztów jest trwała tylko wtedy, gdy zapewnia ją zintegrowany model operacyjny.
Kiedy wystarcza zarządzanie wewnętrzne, a kiedy konieczne jest powołanie niezależnego organu
Sam fakt, że zakład ma wyznaczony cel kosztowy, nie stanowi jeszcze powodu do zatrudnienia kierownika z zewnątrz. Lokalni kierownicy poszczególnych działów czasami już dobrze koordynują działania między działami, a wielkość zamówień klientów pozostaje przewidywalna. W takim przypadku obecny zespół kierowniczy zakładu powinien mieć uprawnienia i swobodę działania niezbędne do przeprojektowania własnych procesów operacyjnych.
Niezależna władza wykonawcza staje się konieczna, gdy wymagające kompromisów kwestie wykraczają poza granice podległości służbowej, których sam zakład nie jest w stanie rozwiązać. Dyrektor zakładu rzadko ma uprawnienia, by podważyć decyzję działu finansowego centrali w sprawie wydatków na konserwację. Ten sam dyrektor nie może z łatwością kwestionować decyzji działu zaopatrzenia centrali dotyczących wielkości partii ani wydawać poleceń działowi kadr centrali w sprawie struktury organizacyjnej.
W strukturze transgranicznej decyzje te utknęły w impasie politycznym. Praktyczny czynnik wyzwalający jest prosty: pierwszy kompromis, który w ten sposób się załamuje. Dwie jednostki organizacyjne powołują się na swoje uprawnienia i żadna z nich nie jest w stanie przekonać drugiej do zmiany stanowiska. Tymczasowy dyrektor wykonawczy wnosi autorytet niezależny od korporacyjnych rozważań dotyczących kariery, łącząc strategię grupy z realizacją zadań na hali produkcyjnej, dopóki model operacyjny nie zacznie funkcjonować samodzielnie.
Partner tymczasowy CE pozostaje zaangażowany w realizację tego zadania. Partner potwierdza zakres obowiązków i zapewnia możliwość eskalacji spraw do dyrektora generalnego Grupy. Partner sprawdza również, czy uprawnienia członka kadry kierowniczej nie uległy niepostrzeżonemu ograniczeniu.
Właśnie to w praktyce odróżnia redukcję kosztów produkcji od restrukturyzacji operacyjnej. Nie chodzi o wielkość kwoty. Chodzi o to, kto jest właścicielem projektu, który ma to zapewnić.
Najczęściej zadawane pytania dotyczące celów kosztowych a modele operacyjne
Kiedy plan redukcji kosztów przechodzi w pełną restrukturyzację operacyjną?
Nie ma ustalonej wartości procentowej ani progu liczbowego, i nikt nie powinien ich wymyślać. Sygnałem jest sytuacja, w której sekwencjonowanie produkcji, konserwacja, uprawnienia decyzyjne i zapasy muszą zmieniać się jednocześnie, tak że żadna pojedyncza funkcja nie może być wyłącznym właścicielem wyniku. W tym momencie cel kosztowy staje się decyzją dotyczącą modelu operacyjnego i wymaga własnego upoważnienia.
Jaka jest definicja funkcjonalna modelu operacyjnego produkcji?
Model operacyjny określa, w jaki sposób zakład organizuje kadrę, procesy, konserwację, oprzyrządowanie oraz uprawnienia decyzyjne, aby w sposób niezawodny przetwarzać surowce na produkty gotowe.
Dlaczego cele dotyczące redukcji kosztów operacyjnych są niewystarczające w przypadku remontu zakładu?
Cele funkcjonalne służą optymalizacji poszczególnych działów w oderwaniu od całości. Dział finansowy może ograniczać budżety, a dział kadr – koszty wynagrodzeń. Jeśli jednak konfiguracja maszyn, obsługa materiałów i kontrola jakości pozostaną niezmienione, pozostała część systemu nie będzie w stanie funkcjonować.
Czy ambitne cele kosztowe uniemożliwiają osiągnięcie celów w zakresie oszczędności finansowych?
Nie. To właśnie przeprojektowanie modelu operacyjnego sprawia, że oszczędności przekładają się na przepływy pieniężne netto. Nieprzemyślane cięcia powodują utrudnienia operacyjne, marnotrawstwo i nadgodziny, co szybko niweluje przewidywane korzyści.
Kiedy firma powinna powołać zewnętrznego dyrektora wykonawczego w celu przeprojektowania modelu operacyjnego?
Należy wyznaczyć taką osobę, gdy zmiany dotyczą jednocześnie działów produkcji, inżynierii, utrzymania ruchu i logistyki. To samo dotyczy sytuacji, gdy lokalne kierownictwo nie dysponuje uprawnieniami lub zasobami niezbędnymi do realizacji tych zmian przy jednoczesnym dotrzymaniu terminów dostaw.
Jakie ryzyko wiąże się z prowadzeniem zakładu opartego na zasadach lean przy użyciu przestarzałego modelu operacyjnego?
Zakład boryka się z ciągłymi przestojami linii produkcyjnych, rosnącą ilością odrzutów, niedotrzymywaniem terminów dostaw oraz wysokimi kosztami nadgodzin. Może to wymusić kosztowne awaryjne zatrudnienie nowych pracowników lub spowodować interwencję klienta w sprawie jakości.
Powiązana wiedza i kolejny krok
Cel kosztowy wskazuje organizacji, na czym ma oszczędzać. Nie określa jednak, kto będzie właścicielem zakładu po osiągnięciu oszczędności. Nawet cel kosztowy zrealizowany zgodnie z harmonogramem może sprawić, że hala produkcyjna pozostanie bez właściciela. Ta luka najpierw daje o sobie znać w zakresie dostaw, odpadów i płynności finansowej.
Warto przeczytać:
- Jak przeprowadzić restrukturyzację polskiego zakładu produkcyjnego bez utraty jego potencjału technicznego
- Przebudowa zakładu: Tymczasowy kierownik zakładu w ciągu 90 dni zrewolucjonizował system kontroli produkcji na Węgrzech
- Zmiana operacyjna: Tymczasowy dyrektor operacyjny stabilizuje funkcjonowanie zakładu w Stanach Zjednoczonych w 90 dni
CE Interim zapewnia transgraniczne kierownictwo wyższego szczebla w zakresie kluczowych transformacji biznesowych. Firma zapewnia sprawdzonego, dopasowanego do zlecenia i związanego umową o zachowaniu poufności menedżera, gotowego do podjęcia pracy po zakończeniu briefingu dotyczącego zlecenia. Skontaktuj się z Tymczasowy partner CE o tym, kto powinien być właścicielem projektu operacyjnego przed ustaleniem kolejnego celu kosztowego.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL