

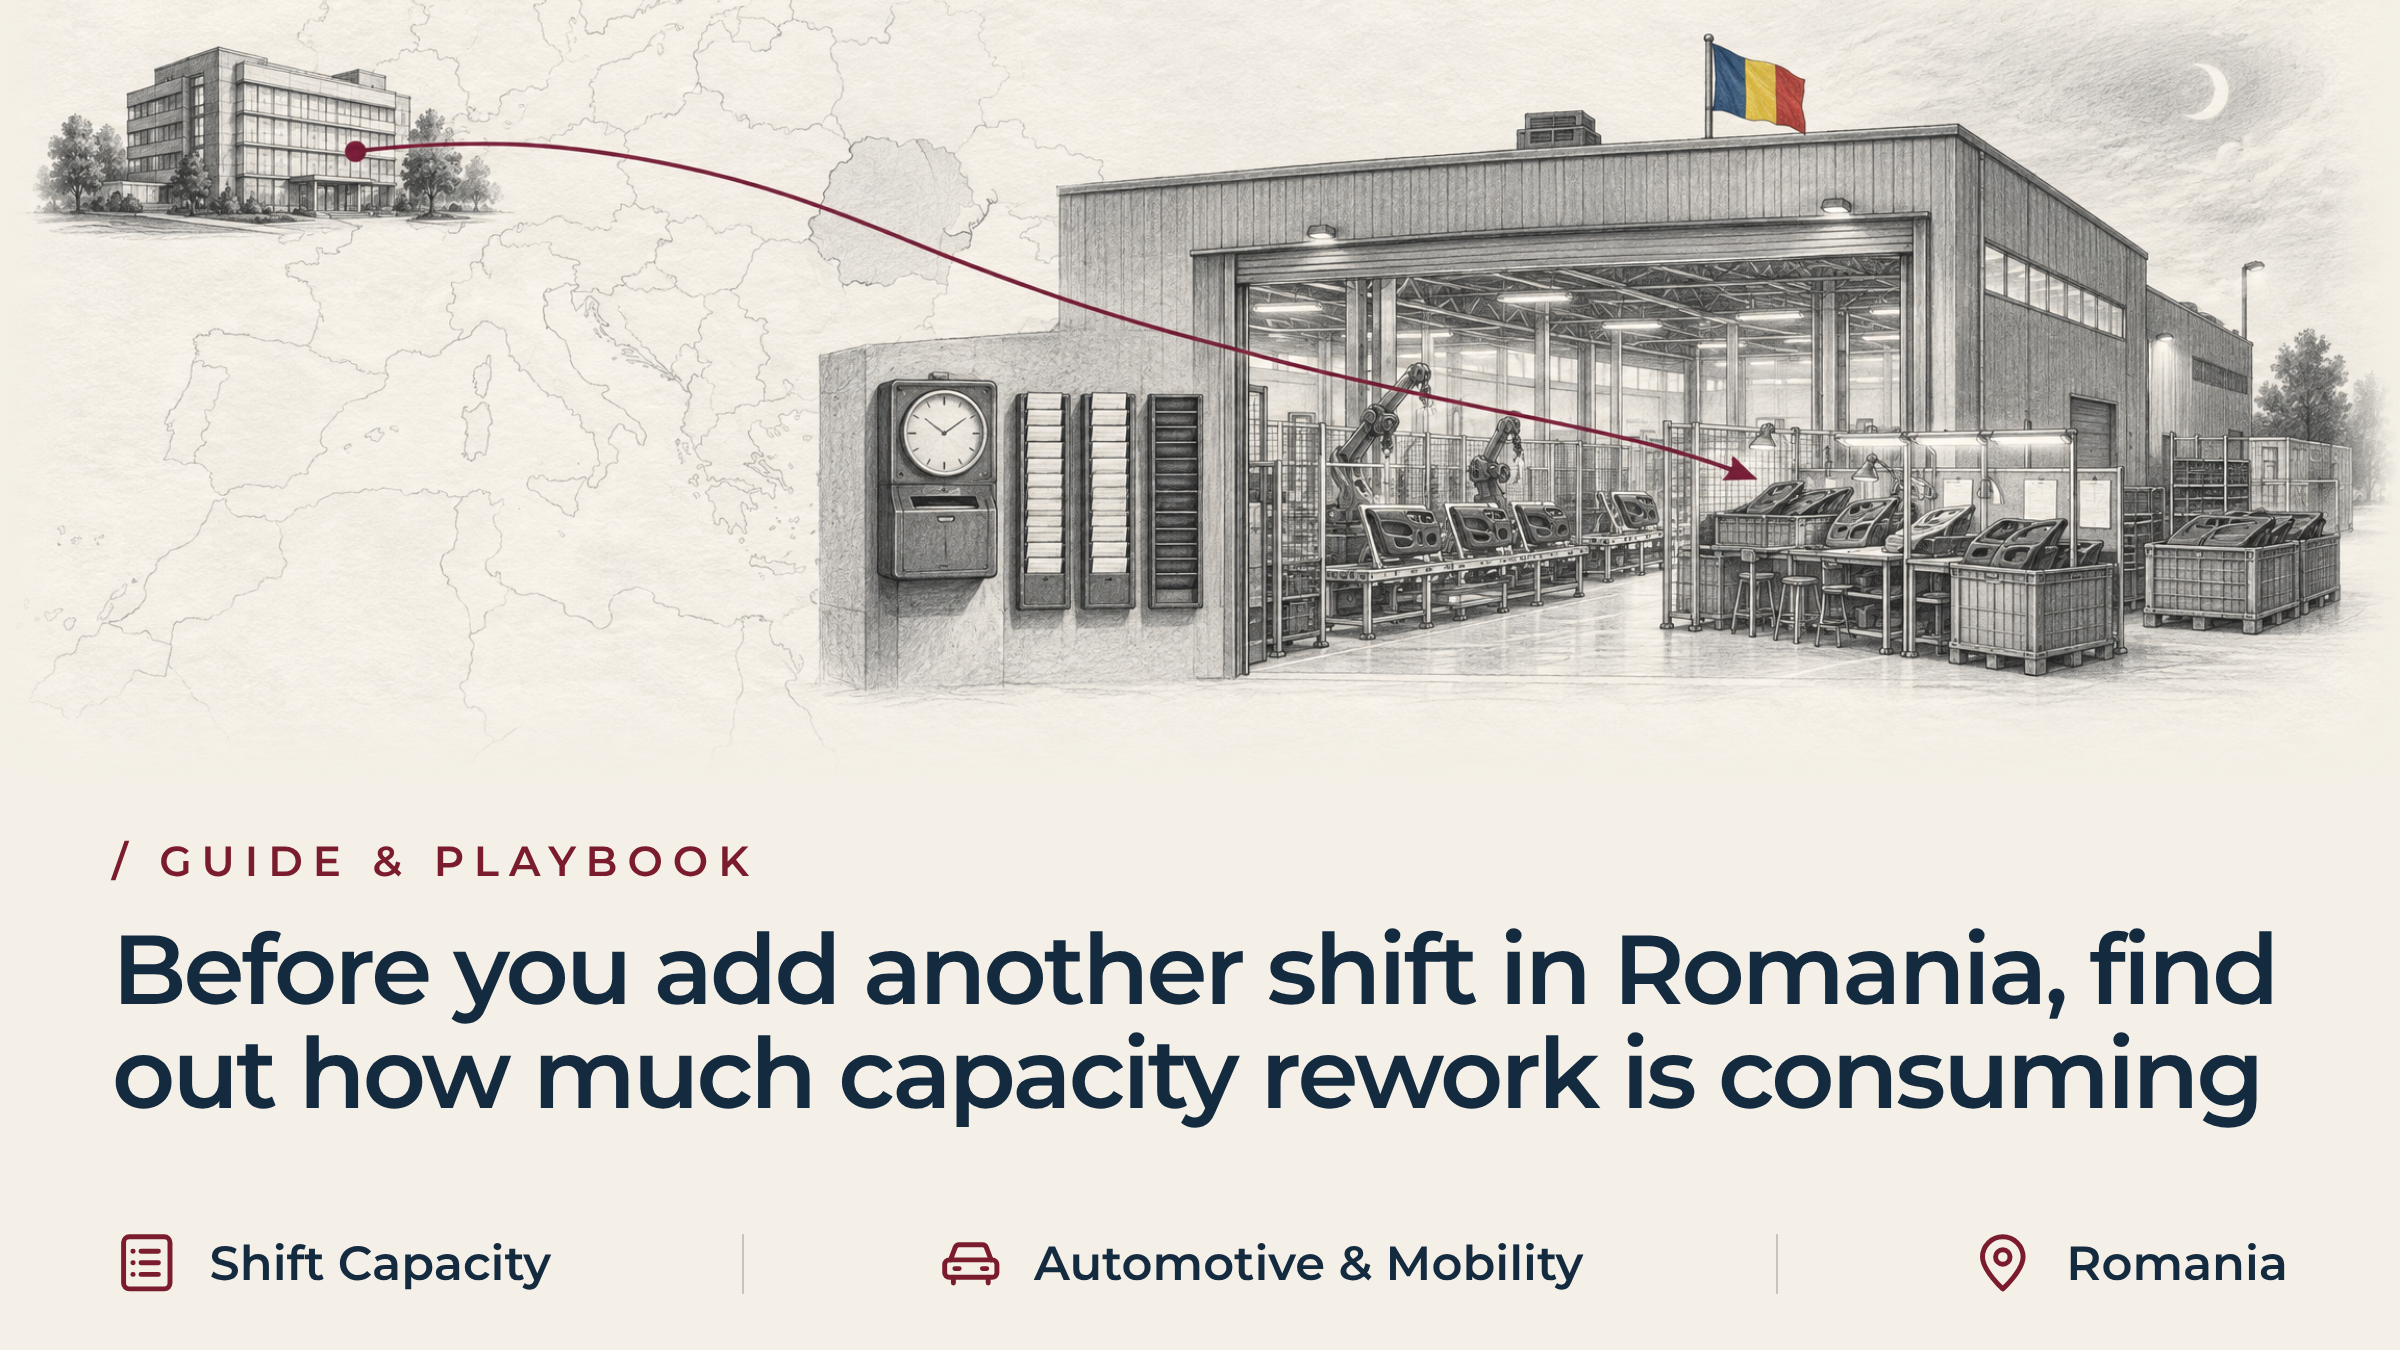
Zanim dodasz kolejną zmianę w Rumunii, sprawdź, ile mocy produkcyjnej pochłania przeróbka
W skrócie
Rumuński zakład zwrócił się do centrali z prośbą o zatwierdzenie nowej zmiany lub zwiększenia liczby operatorów w celu zapewnienia terminowości dostaw do klientów. Zanim ktokolwiek to podpisze, dyrektor finansowy grupy potrzebuje najpierw jednej liczby. Za tą prośbą kryje się kwestia dotycząca produkcji – dodania zmiany lub ograniczenia przeróbek – a nie tylko wniosek o zwiększenie zatrudnienia. Odpowiedź zależy od tego, jaka część opłacanej zdolności produkcyjnej zakładu faktycznie dociera do klienta w postaci gotowej produkcji. Przeróbki, sortowanie i powtórne przetwarzanie mogą niepostrzeżenie pochłaniać tę zdolność na długo przed pojawieniem się rzeczywistego niedoboru. Decyzja o dodaniu zmiany lub ograniczeniu przeróbek powinna opierać się na konkretnych danych liczbowych, a nie wyłącznie na harmonogramie dostaw.
Wniosek na biurku dyrektora finansowego
Zazwyczaj wniosek ten zawiera jasne uzasadnienie. Zakład w Timisoarze, Aradzie lub Braszowie pracuje na granicy swojej mocy nominalnej. Harmonogramy klientów ulegają wydłużeniu. Kierownicy wykorzystują wszystkie przysługujące im limity nadgodzin. Dyrektor zarządzający w kraju ostrzega, że zrealizowanie przyjętych zamówień wymaga zatrudnienia dodatkowych pracowników na linii produkcyjnej.
Z punktu widzenia dyrektora finansowego grupy zatwierdzenie zatrudnienia może wydawać się efektywnym rozwiązaniem. Rumuńskie stawki godzinowe nadal wypadają korzystnie w porównaniu z zakładami w Europie Zachodniej. Ryzyko handlowe związane z niedotrzymaniem terminu dostawy dla producenta OEM może przewyższać koszty wynagrodzeń za jedną dodatkową zmianę – przynajmniej na papierze. Centrala zazwyczaj niechętnie kwestionuje decyzje lokalnego kierownictwa, gdy w grę wchodzi realizacja zamówienia dla klienta.
Ta niechęć jest zrozumiała. Jest to również moment, w którym po cichu pomija się zasadnicze pytanie.
Dlaczego trudno jest zdalnie wykryć ukryte poprawki produkcyjne
Raportowanie grupowe pozwala śledzić zagregowaną wydajność: liczbę wysłanych jednostek, nominalną wydajność linii produkcyjnej oraz zgodność z terminami dostaw. Dane te potwierdzają, że produkcja przebiega prawidłowo. Rzadko jednak pokazują, ile płatnych godzin pracy poświęcono na dwukrotne wyprodukowanie tej samej, przyjętej jednostki.
Wniosek o zwiększenie wydajności dociera do centrali jako pojedyncza liczba powiązana z ryzykiem związanym z dostawą. Ograniczenie stojące za tą liczbą zazwyczaj ma swoje źródło na hali produkcyjnej, po której nikt z centrali nigdy nie stąpał. Zakład, który znajduje się pod presją zapewnienia terminowości dostaw, rzadko zatrzymuje linię produkcyjną w celu usunięcia przyczyny źródłowej. Szybszym rozwiązaniem jest przydzielenie kolejnego operatora do stanowiska sortowania. W ten sposób kwestia wydajności zostaje po cichu przekształcona w problem kadrowy.
Z punktu widzenia oddziału wygląda to na dbanie o relacje z klientami. Z punktu widzenia grupy wygląda to na wzrost organiczny. Żadne z tych spojrzeń nie jest błędne, ale żadne z nich samo w sobie nie rozstrzyga tej kwestii. Właśnie dlatego decyzja wymaga weryfikacji, a nie opierania się na domysłach.
Główne sygnały wskazujące, że przeróbki są czynnikiem napędzającym wzrost zapotrzebowania na moce produkcyjne w rumuńskim zakładzie
Sam fakt rosnącego zapotrzebowania na pracowników nie rozstrzyga tej kwestii. Kilka praktycznych oznak wskazuje, że to konieczność ponownej pracy, a nie wielkość zlecenia, jest głównym czynnikiem stojącym za tym zapotrzebowaniem.
- Liczba godzin pracy za wynagrodzeniem rośnie szybciej niż produkcja. Liczba godzin rozliczonych w całym zakładzie rośnie szybciej niż liczba przyjętych i wysłanych jednostek, które są tam produkowane. Wydajność produkcyjna na godzinę niepostrzeżenie spada, nawet gdy linia produkcyjna wydaje się być zajęta.
- Stałe stanowiska sortowania na każdej zmianie. Przy głównej linii produkcyjnej znajdują się stanowiska do ręcznego sortowania lub poprawiania, na których w każdej zmianie pracują pracownicy. Operatorzy ci figurują w dokumentacji jako pracownicy bezpośrednio zaangażowani w produkcję, ale w rzeczywistości zajmują się odzyskiwaniem odrzuconych części.
- W godzinach nadliczbowych skupiono się na poprawkach, a nie na ilości. Nadgodziny w weekendy i w nocy skupiają się na rozpatrywaniu partii objętych kwarantanną oraz ponownym badaniu produktów z granicznej jakości, a nie na rzeczywistym zwiększeniu wolumenu produkcji.
- Wydajność pierwszego przejścia poniżej poziomu, jaki trafia do klienta. Wydajność pierwszego przejścia na etapie komórek pierwotnych jest znacznie niższa od poziomu, jaki dociera do klienta. Ręczna interwencja na dalszym etapie linii produkcyjnej pozwala zniwelować tę różnicę.
Gdy pojawia się kilka takich sygnałów jednocześnie, nowa zmiana zwiększa wielkość produkcji na linii, która już dwukrotnie wytwarza wadliwy materiał. Nie zwiększa to jednak zdolności produkcyjnej. Każdy z tych sygnałów odpowiada w ten sam sposób na to samo pytanie: im więcej godzin, tym mniej dobrej produkcji.
Trzy kroki pozwalające podjąć decyzję: „Zwiększyć zmianę” czy „Ograniczyć przeróbki”
Każde takie zgłoszenie powinno przejść przez jedną sekwencję, zanim trafi do zarządu. Sekwencja ta rozpoczyna się od jednego konkretnego pytania: ile wydajnego produktu wytwarza już zakład na godzinę płatną, uwzględniając pracowników bezpośrednich, pracowników agencyjnych oraz nadgodziny?
Wiarygodna odpowiedź zazwyczaj składa się z trzech etapów.
- Zapewnij wysoką wydajność w przeliczeniu na godzinę pracy za wynagrodzeniem. Należy ustalić wydajność na godzinę płatną jako jedyny wskaźnik operacyjny. Należy uwzględniać wyłącznie jednostki, które przeszły kontrolę wstępną w pierwszym cyklu. Wskaźnik ten nie powinien nigdy zaliczać części poddanej przeróbce raz jako wydajność, a następnie ponownie jako wielkość produkcji.
- Należy odróżnić niedobór od straty, którą można odzyskać. Należy odróżnić niedobór strukturalny od strat procesowych, które można odzyskać. Model kosztów awarii, taki jak ten opracowany przez VDA (niemieckie stowarzyszenie przemysłu motoryzacyjnego) utrzymuje, traktuje przeróbki, sortowanie i odpady jako kategorie generujące przychody. Nie uznaje ich za dopuszczalne odchylenia w nakładzie pracy.
- Wybierz odpowiednią reakcję. Dopiero po zakończeniu dwóch pierwszych kroków należy wybrać jedną z trzech opcji. Przywrócić normalne funkcjonowanie na istniejącej linii. Zapewnić tymczasowe wsparcie na czas trwania tego procesu. Lub zdecydować się na rzeczywiste, trwałe zwiększenie przepustowości, jeśli ograniczenie okaże się rzeczywiste.
Zobowiązanie się do pracy na trzeciej zmianie przed zakończeniem tej sekwencji wiąże się z kosztami stałymi, których trudno się pozbyć. Z nową umową zazwyczaj wiążą się dodatki za pracę na zmianach, dodatki transportowe oraz składki na ubezpieczenie społeczne. W wielu krajach europejskich nowy harmonogram zmian wymaga również konsultacji z radą pracowniczą.
Po powrocie wolumenów do normy zmiana tego podejścia przebiega powoli. Dlatego decyzja ta powinna należeć do dyrektora operacyjnego (COO) lub dyrektora finansowego (CFO) grupy, przy wsparciu osoby odpowiedzialnej za analizę sytuacji na miejscu, a nie wyłącznie do osób odpowiedzialnych za planowanie zmian.
Zarządzanie inflacją kosztów pracy i kontrola zakładów za granicą
Dział, który zgłosił zapotrzebowanie na moce produkcyjne, rzadko przedstawia dane, które pozwoliłyby rozstrzygnąć tę kwestię. Kierownictwo zakładu dostarcza dane dotyczące wydajności i nadgodzin. Dział finansowy przedstawia porównanie kosztów. Nikt w centrali nie jest na tyle blisko linii produkcyjnej, by zweryfikować, czy te dwa zestawy danych odnoszą się do tej samej produkcji.
Nie jest to kwestia braku zaufania. Centrala opiera się na zbiorczych raportach, ponieważ wymaga tego struktura obejmująca wiele oddziałów. Lokalne kierownictwo dba o realizację zaplanowanych dostaw, ponieważ centrala powierzyła mu to zadanie.
Ta decyzja wymaga jednej, zweryfikowanej bazy faktów, z której mogą korzystać obie strony. Jej stworzenie zazwyczaj należy do zadań Interim Plant Manager lub Interim COO, zlecony wspólnie przez dział ds. obiektu i dział finansowy grupy, tak aby żadna ze stron nie oceniała własnej pracy.
Sytuacja Rumunii pod względem kosztów sprawia, że stawka jest wysoka już teraz, a nie dopiero w przyszłości. Według danych Eurostatu koszty pracy w sektorze produkcyjnym wzrosły tam w marcu 2026 r. o 6,3% w ujęciu rok do roku, co stanowi spadek w stosunku do szczytowego poziomu 17,7% odnotowanego rok wcześniej. wskaźnik kosztów pracy. Nowa zmiana wprowadzona dzisiaj nadal będzie kosztować więcej w całym okresie eksploatacji niż ta sama decyzja podjęta rok temu. To kolejny powód, dla którego nie można czekać z tą decyzją do następnego cyklu budżetowego.
Studium przypadku: Wyeliminowanie wydłużania zmian w zakładzie motoryzacyjnym w Timișoarze
Dostawca elementów wykończenia wnętrz samochodów klasy Tier 1 prowadzi zakład zatrudniający 850 pracowników w Timisoarze. Zwraca się do centrali z prośbą o zatwierdzenie zatrudnienia 55 dodatkowych stałych operatorów oraz wprowadzenia ciągłej zmiany weekendowej. Zmiana ta spowodowałaby wzrost kosztów wynagrodzeń i dodatków o szacunkowo 1,4 mln euro rocznie. Celem jest zaspokojenie 15-procentowego wzrostu zamówień od producentów OEM.
Przed zatwierdzeniem umów tymczasowy kierownik zakładu ma obowiązek przeprowadzić analizę diagnostyczną skupiającą się na wydajności w przeliczeniu na godzinę pracy za wynagrodzeniem. W wyniku tej analizy stwierdzono trzy rzeczy.
- Trzydziestu ośmiu operatorów przy stanowiskach do przeróbek. Trzydziestu ośmiu operatorów na zmianę pracuje z dala od głównej linii produkcyjnej przy tymczasowych stanowiskach. Zajmują się oni usuwaniem zadziorów poza linią produkcyjną, ręcznym ponownym wkładaniem zacisków oraz ponownym klejeniem elementów odrzuconych przez główne komory spawalnicze.
- Uchwyty spawalnicze powodujące wady połączeń. Główne uchwyty spawalnicze tracą siłę zacisku i ulegają przesunięciu. Powodują one wady połączeń w około 12,5 procentach zespołów.
- 4 500 godzin miesięcznie poświęconych na poprawki. Zakład poświęca ponad 4 500 płatnych godzin pracy miesięcznie na poprawki i kontrole poza linią produkcyjną. Koszt ten nie pojawia się nigdzie jako odrębna pozycja budżetowa.
Wdrożenie sekwencji przywracania operacyjnego w celu uzyskania wyższej wydajności pierwszego przejścia
Gdy w wyniku diagnozy odróżni się niedobór strukturalny od straty, którą można odwrócić, reakcja przebiega według tych samych trzech etapów. Na tej ilustracji tymczasowy kierownik zakładu stosuje je w odniesieniu do głównej linii produkcyjnej, a nie do liczby pracowników.
- Najpierw należy ustabilizować elementy mocujące. Tymczasowy kierownik zakładu najpierw stabilizuje uchwyty, montując przełączniki ciśnienia zacisku oraz ustalając standardowy harmonogram konserwacji rogi spawalnicze.
- Zdemontować stoły do przeróbek. Tymczasowy kierownik zakładu demontuje następnie tymczasowe stanowiska do poprawek i przywraca trzydziestu ośmiu operatorów do produkcji podstawowej, zamiast przenosić ich na nową zmianę.
- Wprowadź dyscyplinę w codziennym zarządzaniu. Tymczasowy kierownik zakładu zapewnia codzienną dyscyplinę zarządzania we wszystkich komórkach produkcyjnych. Godzinowe tablice produkcyjne i standardowe cykle robocze pozwalają utrzymać osiągnięte wyniki, a informacje na ten temat są przekazywane zarówno do działu finansowego zakładu, jak i grupy, dopóki tendencja ta nie zostanie potwierdzona.
Na tej ilustracji wskaźnik wydajności pierwszego przejścia wzrasta z 81 do 95 procent w ciągu ośmiu tygodni. Wydajność na godzinę pracy wzrasta o 22 procent. To wystarcza, aby zakład był w stanie wchłonąć cały wzrost wolumenu zamówień od producentów OEM w ramach istniejącego systemu dwuzmianowego. Proponowana trzecia zmiana, której roczny koszt wynosi 1,4 mln euro, staje się zbędna. Tak właśnie wygląda rozwiązanie tego problemu w praktyce.
Najczęściej zadawane pytania: Przeróbka wyrobów i zdolność produkcyjna pod względem liczby pracowników
Jak oblicza się wydajność na godzinę pracy płatnej w przemyśle wytwórczym?
Należy podzielić łączną liczbę przyjętych jednostek, które przeszły wstępną kontrolę w pierwszym cyklu, przez łączną liczbę opłaconych godzin. Należy uwzględnić koszty pracy bezpośredniej, pracowników agencyjnych oraz nadgodzin. Obliczenia nie obejmują jednostek uratowanych dzięki przeróbkom, dzięki czemu żadna część nie jest liczona dwukrotnie. Zapewnia to rzetelność porównania, gdy dana grupa rozważa dodanie jednej dodatkowej zmiany w stosunku do naprawy istniejącej linii produkcyjnej.
Czy wzrost liczby godzin nadliczbowych wskazuje na rzeczywisty niedobór personelu?
Niekoniecznie. Nadgodziny często wskazują raczej na problemy w procesie produkcyjnym niż na wzrost wielkości produkcji. Podczas weekendowych i nocnych zmian często sortuje się, naprawia lub ponownie testuje części, które uległy awarii w trakcie standardowego dnia pracy. Wygląda to na dodatkowy wysiłek, ale nie przyczynia się do wzrostu rzeczywistej produkcji. Zakład może sprawiać wrażenie w pełni wykorzystanego, a mimo to nie osiągać wystarczającej jakości produkcji. Właśnie tę rozbieżność porusza to pytanie.
Co dział finansów przedsiębiorstwa powinien sprawdzić przed zatwierdzeniem dodatkowej zmiany?
Należy przeanalizować dzienną wydajność pierwszego przejścia w komórkach głównych oraz łączną liczbę godzin poświęconych na poprawki i sortowanie poza linią produkcyjną. Należy porównać fizyczną ilość odpadów z listą materiałów oraz sprawdzić rzeczywisty czas cyklu w wąskim gardle. To właśnie te dane, a nie sam harmonogram dostaw, dają właściwą odpowiedź.
Czy zatrudnienie większej liczby operatorów może rozwiązać problem niestabilności procesów w zakładzie?
Rzadko. Dodawanie operatorów do niestabilnego procesu zazwyczaj zwiększa nakład pracy i powoduje zamieszanie. Może to raczej zwiększyć liczbę elementów niezgodnych z wymaganiami, zamiast ją zmniejszyć, a przy tym nie rozwiązuje podstawowej przyczyny problemu. Zwiększenie liczby pracowników nie zastąpi właściwego rozwiązania tej kwestii.
Jak radzić sobie z koniecznością ponownej obróbki, gdy termin dostawy do klienta jest już zagrożony?
Tymczasowe sortowanie lub ograniczanie problemu może zapewnić ochronę przesyłek w perspektywie krótkoterminowej. Należy je połączyć z natychmiastowymi, rozliczalnymi działaniami mającymi na celu usunięcie przyczyny źródłowej. W przeciwnym razie ograniczanie problemu po cichu stanie się stałym schematem działania, który pierwotna decyzja miała właśnie przetestować. Traktowanie ograniczania problemu jako trwałego rozwiązania jest właśnie tym błędem, któremu ten test ma zapobiegać.
Powiązana wiedza i kolejny krok
Ta decyzja jest jedną z wielu, w przypadku których centrala potrzebuje zweryfikowanych danych, zanim będzie mogła podjąć pewne działania – niezależnie od tego, czy chodzi o harmonogram zmian, wolne stanowisko w spółce zależnej, czy też umowę, która nie przechodzi automatycznie wraz z przejęciem działalności.
Warto przeczytać:
- Kiedy kontrola ze strony centrali staje się kolejnym problemem
- Umowy, które nie wchodzą w skład przedsiębiorstwa
- Dlaczego w rumuńskich zakładach należących do niemieckich właścicieli dochodzi do załamania dyscypliny na hali produkcyjnej
Tymczasowy kierownik zakładu lub tymczasowy dyrektor operacyjny, dobrany zgodnie z wymaganiami zlecenia, może ustalić te podstawy faktyczne i objąć stanowisko w ciągu 72 godzin od otrzymania kompletnej specyfikacji zlecenia, zanim zostanie podjęta ostateczna decyzja dotycząca dodania zmiany lub ograniczenia przeróbek produkcyjnych.
Decyzja dotycząca produkcji – czy wprowadzić zmiany, czy ograniczyć przeróbki – nigdy nie powinna stać się kosztem, którego nikt nie będzie w stanie cofnąć, i warto poruszyć tę kwestię z Tymczasowy partner CE zanim decyzja stanie się ostateczna.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL