Dlaczego do tego projektu tymczasowego wybrano innego kandydata? | 1405
Dziękujemy za czas i wysiłek, jakie poświęcili Państwo na realizację tego zlecenia. Sam fakt, że zostali Państwo uwzględnieni w procesie selekcji, świadczy o tym, że Państwa doświadczenie było wiarygodne w kontekście tego wymagającego zlecenia. Proces rekrutacyjny spotkał się z dużym odzewem, a kandydaci na stanowiska tymczasowych dyrektorów, którzy dotarli do późniejszych etapów, byli doświadczonymi kierownikami zakładów, mającymi na koncie konkretne osiągnięcia. Decyzje dotyczące kadry tymczasowej rzadko opierają się na ogólnej jakości. Sprowadzają się one do wąskiego zestawu czynników: tego, na ile dotychczasowe doświadczenia kandydata odzwierciedlają obecną sytuację, rodzaju sprzętu i skali przedsięwzięcia, etapu programu zmian oraz tego, jak szybko właściciele potrafią wyobrazić sobie tę osobę przejmującą kontrolę już pierwszego dnia. W niniejszej notatce wyjaśniono profil, który najlepiej odpowiadał temu konkretnemu zleceniu, abyś mógł zrozumieć, w jaki sposób przeprowadzono ocenę, i wykorzystać tę wiedzę w przyszłych sytuacjach. Czego naprawdę potrzebował klient? Na papierze była to rola kierownika zakładu. W rzeczywistości chodziło o przekazanie przywództwa w trakcie procesu naprawy operacyjnej. Długoletni kierownik zakładu odchodził w ustalonym terminie, zakład był w trakcie poprawy wyników, a właściciele chcieli zabezpieczyć dotychczasowe postępy, zamiast zaczynać wszystko od nowa pod nową nazwą. Zakład był niewielki i wysoce zmechanizowany. Znaczna część produkcji opierała się na starszych, skomplikowanych mechanicznie maszynach automatycznych, a każdy operator obsługiwał jednocześnie kilka z nich. Umiejętności niezbędne do konfiguracji i konserwacji tego sprzętu były gromadzone wewnętrznie przez wiele lat i w dużej mierze znajdowały się w głowach doświadczonych pracowników. Właściciele i zakład znajdowali się w różnych krajach i posługiwali się różnymi językami. Kierownik miał podlegać bezpośrednio najwyższemu kierownictwu grupy, jednocześnie na co dzień kierując niewielkim lokalnym zespołem zarządzającym na hali produkcyjnej. W praktyce mandat ten wymagał spełnienia pięciu zadań jednocześnie: Profil najlepiej odpowiadający tym wymaganiom Na podstawie opisu stanowiska i rozmów kwalifikacyjnych wyłonił się jasny obraz kierownika, jakiego wymagała ta sytuacja. Żadna z poniższych cech nie jest sama w sobie niezwykła. Liczyło się znalezienie ich wszystkich u jednej osoby. 1. Wielokrotne doświadczenie w przejmowaniu zakładu w trakcie zmian Najbardziej odpowiednim kandydatem był menedżer, który już kilkakrotnie przejmował kierownictwo nad zakładami w okresie zmiany kierownictwa lub restrukturyzacji i który mógł wykazać wyniki przed i po tych zmianach. Miało to znaczenie, ponieważ bezpośrednim zadaniem była zapewnienie ciągłości działania w warunkach presji. Właściciele chcieli kogoś, kto już wcześniej przeżył dokładnie taką sytuację, a nie kogoś, kto musiałby się tego uczyć na miejscu. 2. Dogłębna, praktyczna znajomość rzeczywistego parku maszynowego zakładu Ogólne doświadczenie w produkcji wielkoseryjnej lub zautomatyzowanej było powszechne wśród kandydatów z krótkiej listy. Bezpośrednie, osobiste doświadczenie w obsłudze i konfiguracji starszego automatycznego sprzętu obróbczego, gdzie operatorzy obsługiwali po kilka maszyn, było znacznie rzadsze. Tam, gdzie takie doświadczenie występowało, menedżer mógł od pierwszego dnia wiarygodnie rozmawiać z osobami obsługującymi maszyny. Tam, gdzie go brakowało, właściciele musieli pogodzić się z okresem nauki w czasie, gdy nie mieli na to zbyt wiele miejsca. 3. Swoboda działania w warunkach małego zakładu Kilka obiecujących kandydatów pochodziło z wiodących, dużych organizacji posiadających wiele oddziałów i rozbudowane działy wsparcia. Ten zakład zatrudniał zaledwie garstkę menedżerów. Najbardziej pasował kandydat, który czuł się swobodnie pełniąc jednocześnie rolę głównego inżyniera, osoby odpowiedzialnej za eskalację problemów związanych z konserwacją oraz osoby kontaktowej dla klientów, bez warstw hierarchicznych charakterystycznych dla dużych przedsiębiorstw. 4. Dyscyplina konserwacyjna w odniesieniu do starzejących się aktywów Efektywność starszych maszyn zależy w równym stopniu od rutynowych czynności konserwacyjnych, czasu przezbrajania i dostępności części zamiennych, jak i od planowania produkcji. Kandydaci, którzy osobiście stworzyli systemy konserwacji zapobiegawczej i wyszkolili lokalnych techników, doskonale wpisywali się w rzeczywiste ograniczenia zakładu. 5. Pełen szacunku sposób pozyskiwania wiedzy praktycznej posiadanej przez pracowników Właściciele jasno stwierdzili, że pracownicy nie są niechętni zmianom, ale muszą zrozumieć, dlaczego one zachodzą. Najlepszym kandydatem był menedżer, którego pierwszym krokiem jest obserwacja i nauka przed wprowadzeniem jakichkolwiek zmian, a następnie przekształcenie nieudokumentowanego doświadczenia w standardowe procedury pracy, nie sprawiając, by długoletni pracownicy czuli się zastąpieni. 6. Naturalny pomost między właścicielami a zakładem Rola ta wymagała płynnej komunikacji z halą produkcyjną w jej własnym języku oraz jasnego i zwięzłego raportowania do kierownictwa grupy w ich języku. Kandydat najlepiej pasujący do tego stanowiska miał już doświadczenie w tej roli, zdobyte w okresie, gdy zakład należał do zagranicznego właściciela, i był w stanie ponosić lokalną odpowiedzialność, jednocześnie na bieżąco informując centralę. 7. Prawdziwe doświadczenie w pracy tymczasowej i natychmiastowa dostępność Wreszcie właściciele potrzebowali osoby, która mogłaby rozpocząć pracę jeszcze przed odejściem dotychczasowego kierownika, zobowiązać się do pełnoetatowej obecności na miejscu oraz pracować w ramach tymczasowego mandatu z jasno określonym przekazaniem obowiązków na końcu. Historia zrealizowanych zleceń tymczasowych, a nie tylko stałych stanowisk, dawała dodatkową pewność, że menedżer osiągnie wyniki w określonym czasie, a następnie bezproblemowo ustąpi ze stanowiska. Dlaczego silni kandydaci mogli mimo wszystko nie zostać wybrani? Większość rozważanych menedżerów spełniała większość formalnych wymagań. Różnica polegała na tym, ile z powyższych punktów udało się wykazać łącznie i jak bezpośrednio. W przypadku krótkiego, krytycznego pod względem czasu mandatu właściciele w praktyce odpowiadali na niewielki zestaw pytań: profil z doskonałymi wynikami w większym lub bardziej nowoczesnym środowisku mógł nadal uzyskać niższą ocenę w przypadku dwóch lub trzech z tych pytań. Odzwierciedla to wąski zakres tego mandatu, a nie siłę danego menedżera. Czego można się z tego nauczyć na przyszłość w przypadku projektów tymczasowych? Jedna szczera uwaga na koniec: Na ostatnim etapie właściciele rozważają również, jak szybko potrafią sobie wyobrazić, że dana osoba obejmie kontrolę w ich konkretnym zakładzie, z ich pracownikami i sprzętem. Ocena ta opiera się częściowo na dowodach, a częściowo na zaufaniu. Jest uzasadniona, gdy opiera się na sytuacji biznesowej, a często decydują o niej niewielkie różnice. Twoje doświadczenie pozostaje istotne i będziemy nadal brać Cię pod uwagę przy zleceniach, w których Twoje doświadczenie ściśle odpowiada danej sytuacji. Dlaczego warto z nami współpracować? CE Interim zapewnia sprawdzonych, dopasowanych do zlecenia tymczasowych liderów wykonawczych, gotowych do rozpoczęcia pracy w ciągu 72 godzin od otrzymania kompletnego opisu zlecenia, niezależnie od granic, kultur i branż. Specjalizujemy się w zarządzaniu tymczasowym o dużym znaczeniu dla firm private equity,
Europa dokonuje restrukturyzacji swojej sieci dostawców dla przemysłu motoryzacyjnego. Nie wszystkie zakłady podążają tą samą drogą
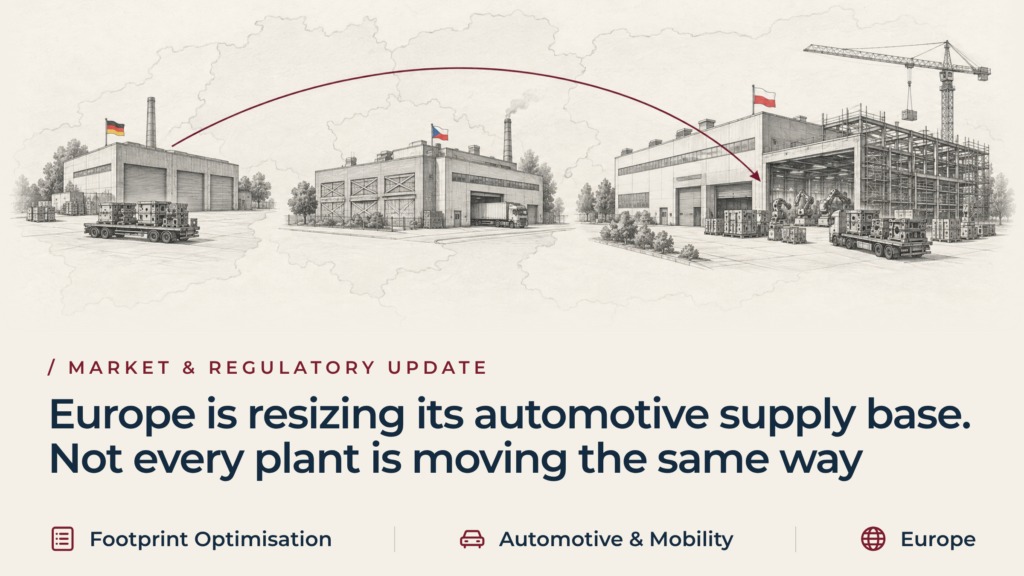
Restrukturyzacja dostawców z branży motoryzacyjnej w 2026 roku nie polega na jednej fali zamknięć. Niektóre zakłady są redukowane o połowę i utrzymywane, inne są zamykane i przenoszone, a jeszcze inne przejmują produkcję.
Co się psuje, gdy znika zmiana produkcyjna?
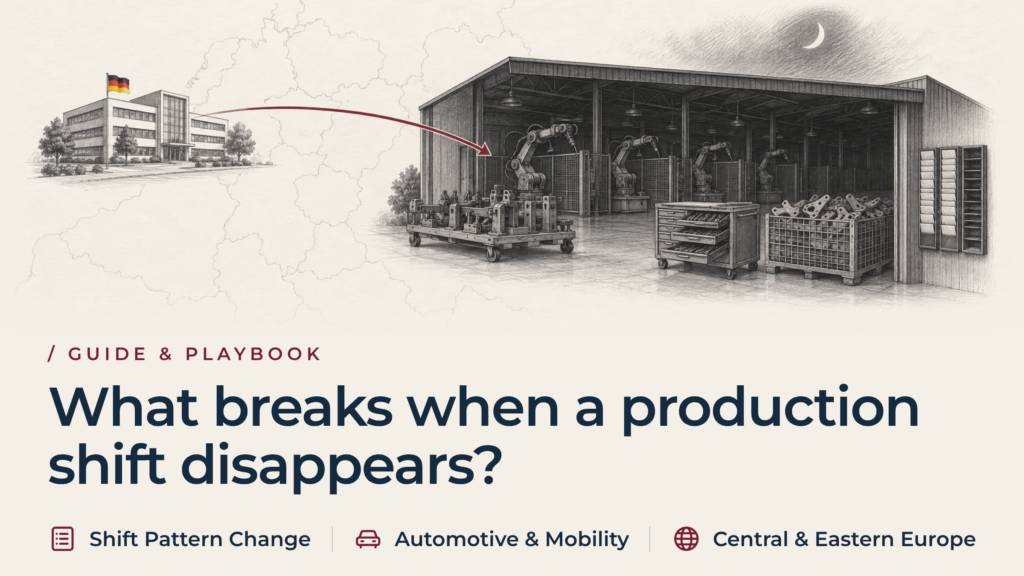
Zlikwidowanie zmiany produkcyjnej pozwala obniżyć koszty na papierze, ale okna serwisowe, przestawki, nadzór oraz obsługa zgłoszeń awaryjnych – to wszystko musi gdzieś najpierw trafić.
Centralna siedziba w Niemczech zatwierdziła restrukturyzację czeskiego zakładu. Jakie będą koszty realizacji tych oszczędności?
Zarząd zatwierdza roczny poziom oszczędności, ale koszty restrukturyzacji zakładu niezbędne do jego osiągnięcia rzadko są w pełni weryfikowane. Kategorie, które należy ustalić w pierwszej kolejności.
Wasza polska fabryka ma wyznaczony cel dotyczący liczby pracowników. Czy organizacja pracy została odpowiednio dostosowana?
Zmniejszenie liczby pracowników w zakładzie oznacza obniżenie kosztów wynagrodzeń, a nie ograniczenie zakresu prac. Sprawdź, co należy przeprojektować lub wstrzymać, aby mniejszy polski zakład mógł wywiązać się z tych samych zobowiązań.
Gdy kilka zakładów w Europie Środkowo-Wschodniej zmienia wielkość produkcji w tym samym czasie, kto ustala kolejność wprowadzania tych zmian?
Restrukturyzacja zakładów w wielu lokalizacjach w regionie Europy Środkowo-Wschodniej napotyka trudności, gdy cięcia, przeniesienia i zwiększanie produkcji przebiegają równolegle. Kto ma uprawnienia, by nakazać jednej lokalizacji wstrzymanie się?
Produkcja zostaje przeniesiona na Słowację. Kto jest odpowiedzialny za plan wykorzystania mocy produkcyjnych zakładu przejmującego?
Zakład przejmujący produkcję bierze na siebie obciążenie związane z wielkością produkcji, ryzykiem związanym z wprowadzeniem produktu na rynek oraz obciążeniem administracyjnym, podczas gdy jego klienci nadal oczekują normalnego poziomu produkcji. Kto jest właścicielem tego zakładu?
Kiedy problem związany z jakością staje się problemem wymagającym przeprowadzenia remontu zakładu?
Istnieje próg, po przekroczeniu którego przerwa w pracy zakładu staje się problemem jakościowym: przyczyny leżą w sześciu obszarach, nad którymi dyrektor ds. jakości nie ma kontroli. Co zarządy powinny dostrzec w pierwszej kolejności.
Niemiecka centrala ocenia, że czeski zakład realizuje plan. Liczba godzin poświęconych na poprawki wskazuje, że moce produkcyjne zostały już wyczerpane
Czeski zakład wnioskuje o zwiększenie mocy produkcyjnych. Przed wyrażeniem zgody należy oszacować, ile kosztują już obecne przeróbki pochłaniające moce produkcyjne oraz jaką wielkość produkcji już one zastępują.
Zanim dodasz kolejną zmianę w Rumunii, sprawdź, ile mocy produkcyjnej pochłania przeróbka
Rumuńska strona internetowa apeluje do większej liczby operatorów o zapewnienie bezpieczeństwa dostaw. Decyzja o dodaniu zmiany lub ograniczeniu przeróbek w procesie produkcyjnym zależy przede wszystkim od tego, jaką zdolność produkcyjną w zakresie produktów zgodnych z wymaganiami firma już posiada i jaką traci.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL