

Zmiana dostawcy części samochodowych, gdy produkcja nie może czekać
W skrócie
Dostawca zamiennych części samochodowych może przedstawić ofertę cenową i wysłać próbki części w ciągu kilku dni od wystąpienia zakłócenia. Żadna z tych czynności nie stanowi zatwierdzenia zmiany dostawcy. Dostępność rynkowa, akceptacja techniczna, zatwierdzenie przez danego klienta oraz zweryfikowana zdolność produkcyjna to cztery odrębne etapy weryfikacji. Każdy z nich ma swojego odpowiedzialnego i wymaga własnej dokumentacji. Koordynacją tych etapów zajmuje się kierownik odpowiedzialny za zmianę dostawcy. Nikt nie może pominąć żadnego z tych etapów w celu dotrzymania terminu dostawy. Tylko osoba posiadająca odpowiednie uprawnienia w ramach własnej organizacji ds. jakości klienta może zakończyć dany etap.
Czynnik wyzwalający: Dlaczego oferta nie stanowi zatwierdzenia zmiany dostawcy w branży motoryzacyjnej
Sytuacja ta jest dobrze znana każdemu zespołowi ds. zakupów lub jakości, który miał do czynienia z zakłóceniami w dostawach ze strony dostawcy. Dotychczasowy dostawca przestaje dostarczać towary lub sygnalizuje, że wkrótce to zrobi. Dział zakupów działa szybko i znajduje zastępczego dostawcę. Ten przedstawia konkurencyjną ofertę, potwierdza moce produkcyjne oraz dostarcza próbki części, które na pierwszy rzut oka wydają się zadowalające. Wewnątrz firmy problem może zacząć wyglądać na rozwiązany.
Nie jest. Oferta potwierdza jedynie zainteresowanie handlowe, nic więcej. Próbka potwierdza, że skrupulatny zespół jest w stanie wykonać jedną część ręcznie, podczas gdy wszyscy bacznie to obserwują. Żadne z nich nie potwierdza, że alternatywny dostawca jest w stanie zapewnić wielkość produkcji, tolerancje i identyfikowalność wymagane przez rzeczywistego klienta. Żadne z nich nie potwierdza też, że klient, do którego pojazdów trafi ta część, w ogóle zgodził się ją przyjąć.
Pierwszym zadaniem kierownictwa jest precyzyjne zdefiniowanie zmiany. Procedura zatwierdzania nie jest jednolita w całej bazie dostawczej. Jeden produkt może znajdować się na własnej liście zatwierdzonych dostawców klienta, z własną udokumentowaną procedurą wprowadzania zmian. Inny może natomiast charakteryzować się cechami związanymi z bezpieczeństwem lub wymogami regulacyjnymi, które wymagają zamiast tego wydania pełnego zawiadomienia o zmianie technicznej.
Zakładając, że jedna ścieżka obejmuje wszystkie dotknięte obszary, zespół ds. zaopatrzenia traci cenne tygodnie, których i tak nie miał. Ta pierwsza decyzja ma większe znaczenie niż późniejsze formalności. To od niej zależy, czy zatwierdzenie zmiany dostawcy jest w ogóle możliwe w terminie, który dział zakupów już obiecał.
Co tak naprawdę oznaczają procesy PPAP i zatwierdzanie części produkcyjnych w zaopatrzeniu motoryzacyjnym
Kwalifikacja dostawców zastępczych w produkcji motoryzacyjnej odbywa się w ramach mechanizmu znanego jako zatwierdzanie części produkcyjnych (PPAP). Grupa Działania Przemysłu Motoryzacyjnego (Automotive Industry Action Group) opracowuje i publikuje PPAP ma na celu potwierdzenie jednej rzeczy: czy proces dostawcy pozwala na stałe wytwarzanie części zgodnych z wymaganiami podczas rzeczywistej serii produkcyjnej. Musi to odbywać się z wydajnością wymaganą przez przedsiębiorstwo, a nie tylko w ramach starannie przygotowanej próbki laboratoryjnej.
To właśnie to rozróżnienie ma największe znaczenie. Część wykonana powoli, ręcznie, przy użyciu oprzyrządowania rozwojowego może wyglądać identycznie jak ta wyprodukowana seryjnie przy użyciu oprzyrządowania seryjnego. Obie mogą jednak zachowywać się inaczej, gdy wejdą w grę odchylenia wymiarowe, zużycie narzędzi i różnice w obsłudze. Zatwierdzanie części produkcyjnych ma na celu wychwycenie tej rozbieżności, zanim trafi ona do pojazdu. Nie ma ono na celu spowalniania działalności tylko dla samego spowolnienia.
Nie określa ona jednej, uniwersalnej ścieżki czasowej, poziomu zatwierdzenia ani dopuszczalnych wyjątków. Każdy klient ustala własne wymagania dotyczące danej części, linii produktów i kategorii ryzyka. Wymagania te różnią się w zależności od klienta i od poszczególnych komponentów.
Kierownik odpowiedzialny za zmianę dostawcy powinien opierać się na aktualnej dokumentacji klienta, a nie na ogólnych założeniach branżowych. To właśnie ta dokumentacja określa, jakie dowody są wymagane do uzyskania konkretnego zatwierdzenia.
Pięć etapów przygotowań między kwalifikacją dostawcy zastępczego a zapewnieniem dostaw gotowych do wykorzystania
Jednym ze sposobów, aby ta koordynacja stała się zrozumiała dla kierownictwa niebędącego specjalistami w tej dziedzinie, jest podzielenie procesu gotowości na pięć odrębnych etapów. Każdy etap ma swojego odpowiedzialnego oraz określone kryteria weryfikacyjne. Poniższa sekwencja stanowi ogólny schemat zmiany dostawcy w ramach procesu PPAP. To klient i dany produkt określają rzeczywiste kryteria weryfikacyjne, poziom zatwierdzenia oraz czas trwania każdego etapu – nie jest to sztywna formuła.
- Opcja komercyjna: Dział zakupów weryfikuje warunki umowy, kwestię własności oprzyrządowania oraz podstawowe referencje dostawcy w zakresie jakości. Sam ten etap nie wiąże się z żadnym zobowiązaniem produkcyjnym.
- Dowody techniczne: Dział jakości i inżynierii sprawdza zgodność wymiarów i materiałów z rzeczywistym rysunkiem technicznym i specyfikacją. Wykorzystują przy tym rzeczywiste oprzyrządowanie produkcyjne dostawcy, a nie próbkę laboratoryjną.
- Decyzja klienta, w stosownych przypadkach: Klient odbiorca decyduje, czy zmiana wymaga pełnej zgody, rozwiązania tymczasowego czy udokumentowanego odstępstwa. To on również ustala warunki. Sama firma kupująca nie może podjąć tej decyzji.
- Produkcja seryjna: Próba przeprowadzona z wymaganą prędkością na samym osprzęcie produkcyjnym wykazała, że proces jest stabilny. Jedna partia, która przeszła kontrolę, nie świadczy o tym.
- Czas dostawy: Zakład odbiorczy sprawdza część w swoich systemach, poddaje ją kontroli po dostarczeniu i przekazuje na linię produkcyjną. Jest to odrębny etap w stosunku do przejścia przez poprzednie etapy kontroli.
Firma może szybko pokonać pierwsze etapy, a mimo to być jeszcze tygodnie od piątego etapu. Traktowanie pierwszego etapu tak, jakby był piątym, prowadzi do błędnych decyzji dotyczących pozyskiwania zasobów w sytuacjach kryzysowych.
Łagodzenie skutków zakłóceń w łańcuchu dostaw branży motoryzacyjnej: rzetelne dotrzymywanie obietnic dotyczących dostaw
Najwcześniejszy realistyczny termin przewidziany w planie zaopatrzenia a termin, który zespoły planistyczne powinny obiecać klientom, to nie to samo. Potwierdzona oferta, nienaganna próbka i chętny dostawca – wszystko to wywiera presję, by podać optymistyczny termin. Dane zebrane na każdym etapie procesu nie potwierdzają jeszcze tego terminu.
Kierownik koordynujący działania powinien dopilnować, by proces planowania i realizacja zobowiązań wobec klientów przebiegały zgodnie z harmonogramem etapów. Nie mogą one przebiegać szybciej niż etapy, które faktycznie zostały zakończone. Dział jakości może potwierdzić dane techniczne, nawet jeśli dany klient nie podjął jeszcze decyzji co do ścieżki zatwierdzenia.
Ten etap pozostaje otwarty niezależnie od tego, co sugeruje harmonogram dostawcy. Obietnica terminu przed zatwierdzeniem zmiany dostawcy wiąże się z ryzykiem. Sprawia to, że wewnętrzne założenie planistyczne staje się zewnętrzną obietnicą, której firma może nie być w stanie dotrzymać. Ochrona relacji z klientem zależy bardziej od tej dyscypliny niż od szybkości działania.
Zarządzanie i przywództwo: Kto powinien koordynować proces zatwierdzania zmian dostawców
Nie każda zmiana dostawcy wymaga zatrudnienia specjalnego kierownika z zewnątrz. Wewnętrzny kierownik programu lub dyrektor ds. jakości może już dysponować odpowiednim czasem i uprawnieniami do realizacji tego zadania. Może on również posiadać międzyfunkcjonalną pozycję umożliwiającą koordynację działań w obszarach zakupów, inżynierii oraz relacji z klientami. To właśnie ta osoba powinna kierować działaniami. Dodanie kolejnego szczebla kierowniczego powoduje jedynie powiększenie struktury, a nie zwiększenie możliwości.
Tymczasowe kierownictwo wykonawcze sprawdza się w innej sytuacji. Działy zakupów, jakości i planowania zarządzają każdy swoim własnym elementem procesu decyzyjnego. Nikt nie ma wspólnego poglądu na to, które etapy procesu pozostają otwarte. Albo też sama relacja z klientem wymaga obecności wysokiego rangą, wiarygodnego przedstawiciela, który zapewni rzetelność procesu kwalifikacji pomimo presji terminowej.
Zadaniem kierownictwa tymczasowego jest koordynacja kolejności działań oraz rozliczalność. Nie posiada ono uprawnień do zatwierdzania lub odrzucania części w imieniu klienta. Uprawnienia te pozostają dokładnie tam, gdzie przyznaje je własna organizacja ds. jakości klienta.
Pozyskiwanie zamienników, dokumentacja potwierdzająca kwalifikację oraz zobowiązania dotyczące dostaw czasami zaczynają przebiegać w odrębnych ścieżkach, bez wyznaczonego odpowiedzialnego za te kwestie. Właśnie w tym momencie należy poruszyć kwestię zatwierdzenia zmiany dostawcy z partnerem tymczasowym CE. Rozmowa ta może objąć szerszy zakres uprawnień, w ramach których się to mieści.
Studium przypadku z branży motoryzacyjnej: przyspieszona procedura zatwierdzania zmiany dostawcy oraz tymczasowa kwalifikacja PPAP
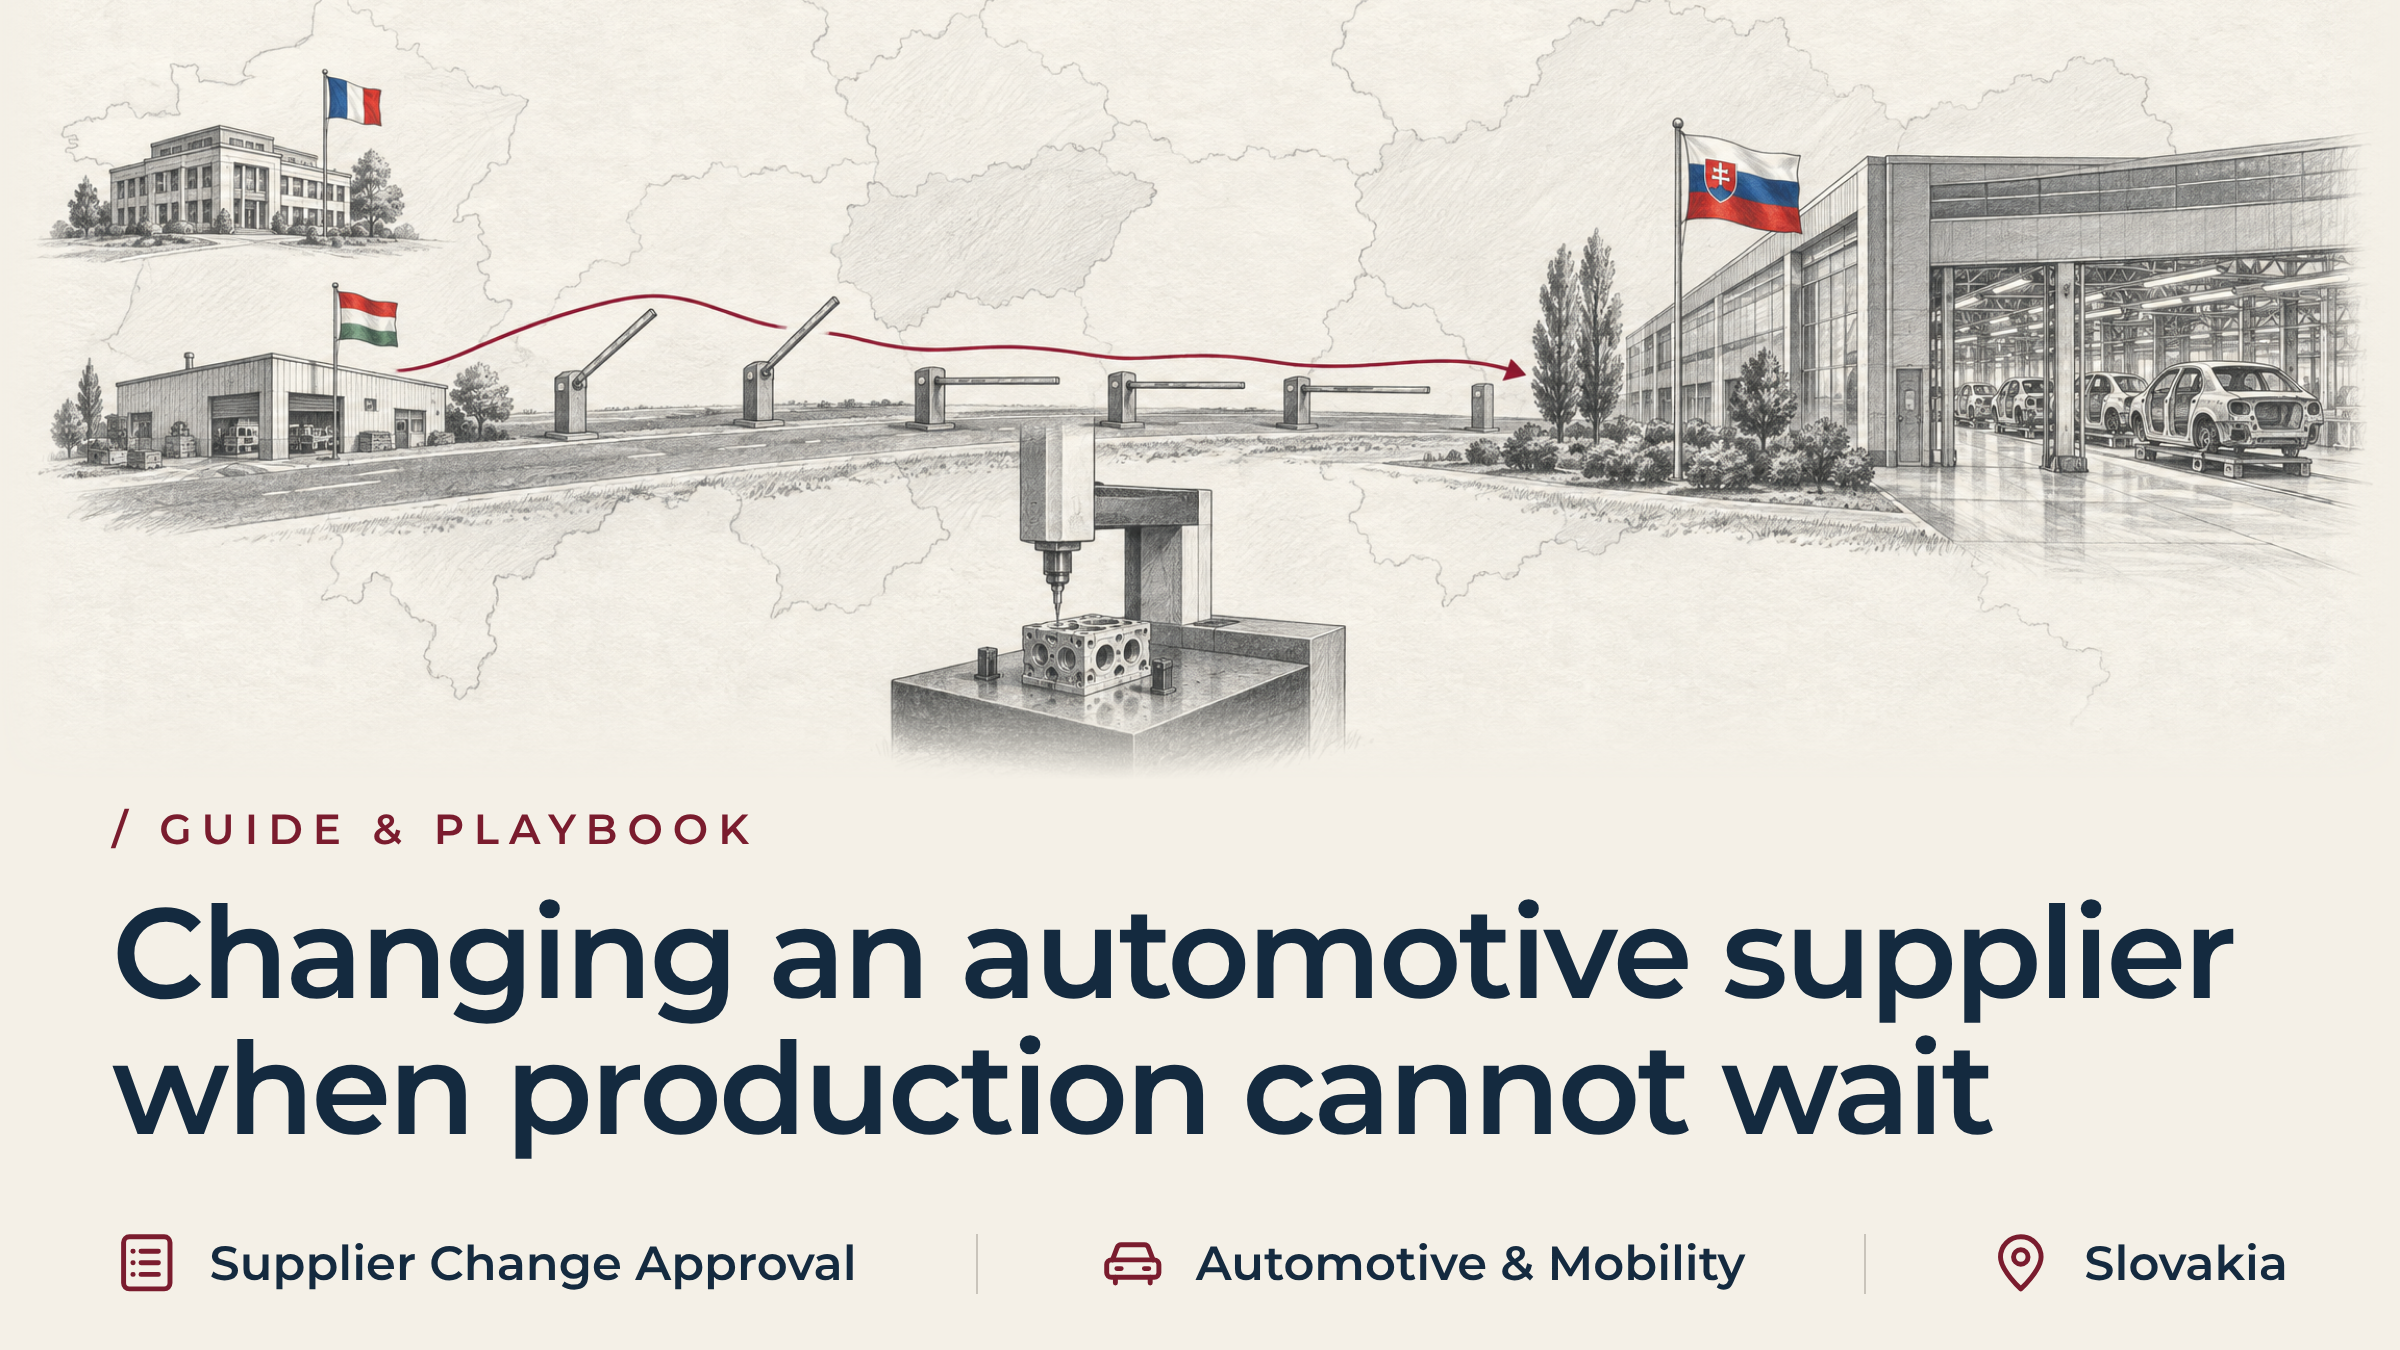
Duży francuski producent układów hamulcowych dla przemysłu motoryzacyjnego, należący do grupy Tier 1, prowadził zakład montażowy zatrudniający 700 osób w zachodniej Słowacji. Zakład ten dostarczał hydrauliczne bloki zaworów do elektronicznego systemu kontroli stabilności (ESC) bezpośrednio do głównych zakładów montażu pojazdów w Niemczech i Francji.
Dotychczasowy włoski dostawca precyzyjnych, mikromaszynowo obrabianych aluminiowych zaworów suwakowych dla zakładu padł ofiarą katastrofalnego pożaru instalacji hydraulicznej. Pożar zniszczył jego specjalistyczną wielowrzecionową linię obróbczą CNC. Dostawca powołał się na siłę wyższą, potwierdzając, że uruchomienie nowych maszyn zajmie co najmniej pięć miesięcy.
Słowacki zakład montażowy dysponował zapasami buforowymi wystarczającymi jedynie na sześć dni. Zatrzymanie linii montażowych ESC spowodowałoby wstrzymanie produkcji w trzech głównych zakładach montażu pojazdów producentów OEM w ciągu siedmiu dni. Takie wstrzymanie produkcji pociągnęłoby za sobą kary umowne za przestoje w wysokości 55 000 euro za godzinę.
Dział zaopatrzenia znalazł alternatywnego dostawcę usług obróbki precyzyjnej na północy Węgier, dysponującego odpowiednim parkiem maszynowym w postaci tokarek typu szwajcarskiego. Dostawca zaproponował natychmiastowe rozpoczęcie obróbki części przy użyciu prototypowych przyrządów mocujących.
Jednak dyrektor ds. jakości OEM u klienta w Wolfsburgu wydał surowe ostrzeżenie. W szczególności wysyłka modułów ESC zawierających komponenty od niezatwierdzonego dostawcy, które nie spełniają w pełni wymagań PPAP poziomu 3, spowoduje natychmiastowe wstrzymanie produkcji pojazdów, audyty kontroli jakości przeprowadzane przez klienta oraz odrzucenie wszystkich dostaw.
Zaangażowanie kierownictwa wyższego szczebla w proces kwalifikacji dostawców motoryzacyjnych w sytuacjach nadzwyczajnych
W obliczu zbliżającego się wstrzymania produkcji o wartości wielu milionów euro oraz poważnego impasu między tempem zakupów a zapewnieniem jakości dla klientów, dyrektor operacyjny Grupy zwrócił się do firmy CE Interim.
Firma CE Interim zatrudniła sprawdzonego menedżera wyższego szczebla, którego profil odpowiadał zleceniu i który podpisał umowę o zachowaniu poufności, na stanowisku Tymczasowy dyrektor ds. łańcucha dostaw na miejscu. Członek kadry kierowniczej był gotowy do rozpoczęcia pracy po zapoznaniu się z pełną treścią zlecenia. Zarządzanie transformacją, prowadzone przez partnera instytucjonalnego, zapewniało wsparcie przez cały czas trwania zlecenia, koordynując działania bezpośrednio między kierownictwem wyższego szczebla w Paryżu a działem operacyjnym zakładu na Słowacji.
Diagnoza łańcucha dostaw: połączenie próbek prototypowych z możliwościami seryjnego PPAP
Po przybyciu do zakładu na Słowacji w ciągu czterdziestu ośmiu godzin tymczasowy dyrektor przeprowadził natychmiastowy audyt techniczny i audyt łańcucha dostaw:
- Luka w możliwościach dostawców: Węgierski dostawca zastępczy wykazał się kompetencjami technicznymi. Jednak jego wstępne próbki części zostały wyprodukowane na maszynie rozwojowej działającej w trybie offline, a ich gratowanie odbywało się ręcznie. Dostawca nie dysponował przyrządami mocującymi do produkcji. Ponadto jego zautomatyzowany system kontroli optycznej nie został zaprogramowany pod kątem krytycznej geometrii zaworu.
- Ryzyko eskalacji przez klienta: Dział zaopatrzenia zwrócił się z prośbą o całkowite zwolnienie klienta z obowiązków. Producent OEM stanowczo odrzucił tę prośbę. Uznał ją za próbę ominięcia krytycznych dla bezpieczeństwa kontroli technicznych dotyczących głównego elementu układu hamulcowego.
- Prawdziwy bufor dostawy: Zasoby netto dostępne na hali produkcyjnej w Słowacji wystarczyły dokładnie na 4,2 dnia produkcji.
Działania operacyjne mające na celu przyspieszenie procesu zatwierdzania zmian u dostawców motoryzacyjnych
Tymczasowy dyrektor generalny przeprowadził trzy decydujące działania operacyjne w trakcie trwającego osiem tygodni kryzysowego mandatu:
- Przeprowadzono reorganizację relacji z klientem oraz wynegocjowano tymczasowy proces PPAP: Tymczasowy dyrektor udał się do Wolfsburga, aby spotkać się osobiście z wiceprezesem producenta OEM ds. jakości dostawców. Przedstawiając przejrzysty i uzasadniony plan kwalifikacji, kierownik wynegocjował formalne, sześćdziesięciodniowe tymczasowe zezwolenie na odstępstwo od PPAP poziomu 3. Porozumienie zezwalało na dostawy produkcyjne pod warunkiem obowiązkowego protokołu zabezpieczającego bezpieczne uruchomienie. Protokół ten wymagał stuprocentowego sortowania offline przez stronę trzecią oraz weryfikacji wymiarów za pomocą maszyny CMM przed dopuszczeniem komponentu do produkcji.
- Nadzorowanie procesu wdrażania produkcji seryjnej narzędzi na miejscu oraz osiągnięcia pełnej wydajności produkcyjnej: Kierownictwo tymczasowe oddelegowało doświadczonego inżyniera ds. jakości w branży motoryzacyjnej do węgierskiego zakładu obróbki skrawaniem. Przez dwanaście kolejnych dni zespół uruchomił specjalistyczne uchwyty produkcyjne do form wielokomorowych oraz zaprogramował zautomatyzowane systemy kontroli wizyjnej. Zespół przeprowadził również formalną próbę produkcyjną obejmującą 300 sztuk przy takcie produkcyjnym określonym przez klienta. Próba ta wykazała wskaźniki zdolności procesowej Cpk na poziomie 1,78 we wszystkich wymiarach bezpieczeństwa.
- Zsynchronizowana logistyka transgranicznego bezpiecznego wprowadzenia na rynek: Kierownictwo utworzyło specjalny korytarz transportu ekspresowego łączący węgierskiego dostawcę – niezależne laboratorium kontroli metrologicznej w Győri – ze słowacką fabryką montażową. Codzienne arkusze danych z maszyn CMM były przesyłane bezpośrednio na wspólny portal, do którego dostęp mieli audytorzy jakości producenta OEM, co zapewniło pełną identyfikowalność jeszcze przed dostarczeniem części do stanowisk montażowych.
Wyniki: Zapobieganie przestojom na liniach produkcyjnych OEM i osiągnięcie pełnej walidacji seryjnej w ramach procesu PPAP
W ciągu ośmiu tygodni przyspieszony proces zatwierdzania zmiany dostawcy zapewnił pełną stabilność operacyjną:
- Zero przestojów na liniach produkcyjnych klientów OEM: Zapewniono nieprzerwaną ciągłość dostaw do wszystkich zakładów montażu pojazdów naszych klientów, unikając tym samym potencjalnych roszczeń z tytułu przestojów na linii produkcyjnej o wartości ponad 3,2 mln euro.
- Nieskazitelna jakość wykonania: W okresie przejściowym dostarczyliśmy ponad 45 000 precyzyjnych mikrozaworów, nie odnotowując żadnych wad w częściach (PPM) ani usterek na linii montażowej.
- Pełne, stałe zatwierdzenie w ramach procesu PPAP: W ciągu siedmiu tygodni zakończono wszystkie próby wytrzymałościowe w zakresie metalurgii, sporządzono dokumentację zdolności procesowej oraz uzyskano formalne zatwierdzenie PPAP na poziomie 3 – dwa tygodnie przed terminem wyznaczonym przez producenta OEM.
- Długoterminowe bezpieczeństwo oparte na podwójnym zaopatrzeniu: Przekształcono awaryjny system reagowania kryzysowego w stałe, konkurencyjne cenowo dodatkowe źródło zaopatrzenia, co pozwoliło obniżyć jednostkowe koszty komponentów o sześć procent.
Najczęściej zadawane pytania dotyczące zatwierdzania zmian dostawców części samochodowych oraz procesu PPAP
Czy wstępna oferta dostawcy stanowi dowód gotowości do produkcji samochodów?
Nie. Oferta potwierdza zainteresowanie handlowe, orientacyjne ceny oraz teoretyczną zdolność produkcyjną. Gotowość do produkcji zależy od trzech odrębnych czynników. Rzeczywisty park produkcyjny dostawcy musi wykazać się sprawdzoną zdolnością narzędziową. Następnie należy potwierdzić zgodność wymiarową i materiałową. Odpowiedni klient musi również zdecydować, jaką ścieżkę zatwierdzania wymaga dana zmiana.
Co weryfikuje PPAP w trakcie zmiany dostawcy części zamiennych w branży motoryzacyjnej?
Celem zatwierdzenia części do produkcji jest potwierdzenie jednej rzeczy: proces produkcyjny dostawcy musi zapewniać stałą produkcję części zgodnych z wymaganiami podczas rzeczywistego cyklu produkcyjnego, w tempie odpowiadającym potrzebom przedsiębiorstwa. Pojedyncza próbka nie wystarczy. Konkretne kryteria zatwierdzenia zmiany dostawcy zależą od danego klienta i produktu, a nie od sztywnego wzorca branżowego.
Czy pilny charakter produkcji może stanowić podstawę do pominięcia wymogów dotyczących zatwierdzania zmiany dostawcy przez producenta OEM?
Pilność zmienia kolejność działań, ale nie sam wymóg. W sytuacjach, gdy produkcja nie może czekać na zakończenie pełnego procesu zatwierdzania, zainteresowany klient może wyrazić zgodę na rozwiązanie tymczasowe lub warunkowe. Rozwiązanie to jest poparte dodatkową kontrolą zabezpieczeń. Decyzja nadal należy do klienta i musi być podjęta na podstawie jego własnych, udokumentowanych warunków.
Kto powinien koordynować proces zatwierdzania zmian dostawców oraz zobowiązań dotyczących dostaw?
Jedna osoba odpowiedzialna powinna łączyć nadzór nad gotowością projektu z zobowiązaniem wobec klienta w zakresie terminowości dostaw. Osobą tą może być wewnętrzny kierownik programu lub tymczasowy menedżer zatrudniony specjalnie na potrzeby tego zadania. Niezależnie od tego, jedna osoba koordynuje cały proces zatwierdzania zmiany dostawcy. Podział odpowiedzialności między działy zakupów, jakości i planowania stwarza ryzyko złożenia zbyt optymistycznej obietnicy dostawy opartej na niezatwierdzonym komponencie.
Powiązana wiedza i kolejny krok
Rozwiązanie zastępcze, które się sprawdza, to nie to samo, co rozwiązanie zatwierdzone. Cztery powyższe etapy decydują o tym, czy ta luka spowoduje opóźnienie dostawy, czy też wstrzymanie pojazdu na linii produkcyjnej klienta. Zmiana dostawcy zatwierdzona zbyt pochopnie może i tak zakończyć się wstrzymaniem pojazdu, audytem dotyczącym kontroli zanieczyszczeń lub złamaniem obietnicy.
Warto przeczytać:
- Gdy kilka zakładów w Europie Środkowo-Wschodniej zmienia wielkość produkcji w tym samym czasie, kto ustala kolejność wprowadzania tych zmian?
- Produkcja zostaje przeniesiona na Słowację. Kto jest odpowiedzialny za plan wykorzystania mocy produkcyjnych zakładu przejmującego?
- W 2026 r. europejscy dostawcy z branży motoryzacyjnej nie będą mogli sobie pozwolić na wysoką produkcję przy niskich marżach
CE Interim zapewnia transgraniczne usługi w zakresie kierownictwa wyższego szczebla. Wybierany, sprawdzony i związany umową o zachowaniu poufności menedżer jest gotowy do podjęcia pracy po zakończeniu briefingu dotyczącego zlecenia, a całość procesu odbywa się pod nadzorem partnera. A Tymczasowy partner CE może pomóc ustalić, które bramy pozostają otwarte i kto powinien je zamknąć.
 EN
 DE
 FR
 IT
 PL
 RO
 CS
 SK
 HU
 ES
 RU
 AR
 SL